
戴著防毒面具仍聞到溶劑味,通常是有機蒸氣濾毒罐已飽和、誤裝 2091 防塵濾棉、面具邊緣漏氣,或濃度超過暴露容許值的 10 倍。PRIMEAG 建議:先停止作業、檢查濾毒罐、做負壓與正壓密合檢查,再建立濾毒罐更換排程。
下午班在油墨調配區,一位作業員抱怨面具「沒效了」,濾毒罐明明上週才裝新的。結果面具上裝的是防塵濾棉,而且面具整晚掛在溶劑桶旁邊。通常是好幾個問題同時存在。
- 聞到味道就停止作業並更換濾毒罐;不要用氣味當作更換排程。
- 2091 防塵濾棉不能過濾蒸氣;油墨、油漆用 6001 或 6003。
- 每次配戴都做負壓、正壓密合檢查。
- 濃度過高時需要局部排氣。
聞到味道就是停止的訊號
有味道漏進來,代表蒸氣已穿透濾毒罐或從邊緣漏入。依 3M 說明,聞到氣味、嚐到味道或感到刺激時,應離開該區域並更換濾毒罐。
氣味漏進面具:依序檢查 6 個地方
1. 有機蒸氣濾毒罐已飽和
活性碳吸附飽和後,蒸氣就會穿透。OSHA(29 CFR 1910.134)要求依據數據建立濾毒罐更換排程;氣味不是主要依據。
2. 裝錯濾材
3M 2091 是 P100 防塵濾棉,可攔截 99.97 % 的微粒,但無法攔截蒸氣。油墨、油漆、模具清潔劑需要 3M 6001;有酸性氣體則用 3M 6003。若同時有粉塵、非油性霧滴與蒸氣:在蒸氣濾毒罐前加裝 5N11 濾棉與 501 濾棉蓋。
3M 9541 活性碳口罩只能減輕輕微異味,不能取代防毒面具。
3. 面具不密合
鬍鬚、長鬢角會讓邊緣漏氣。3M 6000 系列有三個尺寸:6100(S)、6200(M)、6300(L);不是每個人都適合 M 號。
每次配戴時,依 3M 說明做兩步驟密合檢查:
- 正壓:蓋住呼氣閥,輕輕吐氣;面具微微鼓起,邊緣不漏氣。
- 負壓:蓋住濾毒罐表面,輕輕吸氣後屏住呼吸;面具微微內縮並保持不動。不合格就調整頭帶或換尺寸。
4. 呼氣閥、墊圈硬化或破裂
檢查閥膜與濾毒罐接口的墊圈。閥膜變形、沾漆,墊圈破裂,都會成為蒸氣的捷徑。
5. 濾毒罐暴露在空氣中
休息時把面具掛在印刷機旁,濾毒罐照樣在吸附溶劑蒸氣。請收在密封盒或密封袋中,遠離污染區。
6. 濃度超過半面罩的防護能力
依 3M 說明,半面罩可用到 10 倍 PEL。在密閉作業間以人工清洗印刷滾筒,可能超過此程度;此時需要局部排氣、溶劑桶加蓋,或由安全部門評估更高等級的方案。氧氣濃度低於 19.5 %、物質或濃度不明、或有立即危害濃度的場所,不可使用過濾式面具。
快速鎖定問題
| 現象 | 可能性高的原因 | 處理方式 |
|---|---|---|
| 一戴上就聞到味道 | 2091 防塵濾棉、尺寸不對、閥損壞 | 改用 6001/6003、做密合檢查、檢查閥 |
| 班初正常,班末出現味道 | 濾毒罐飽和 | 縮短更換週期 |
| 彎腰、轉頭時有味道 | 頭帶鬆弛、邊緣漏氣 | 調整頭帶、更換面具 |
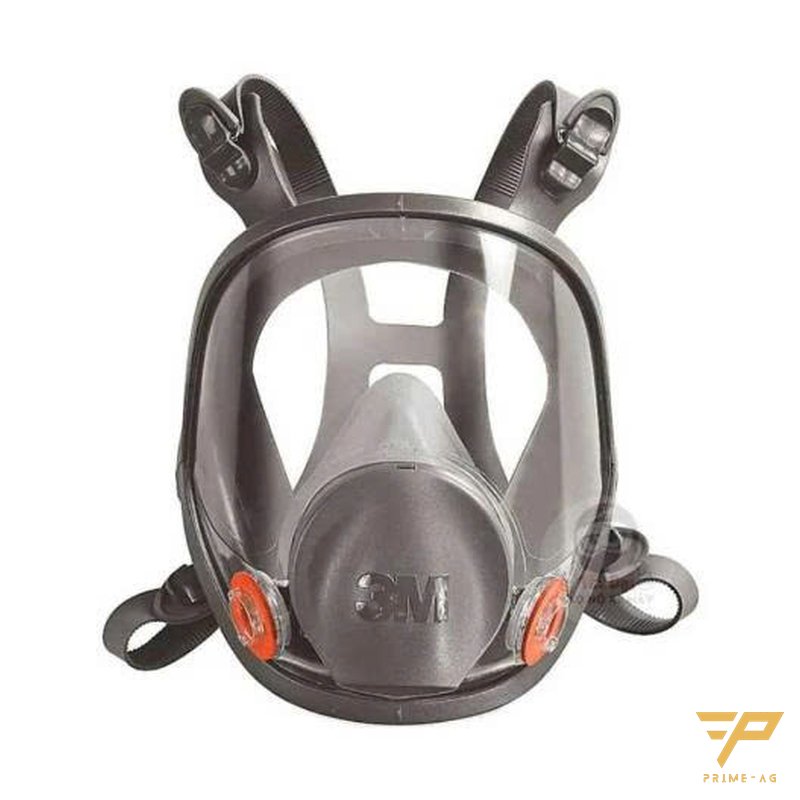
| 沒聞到味道但眼睛刺痛 | 蒸氣刺激眼睛 | 考慮改用全面罩、加強局部排氣 |
濾毒罐更換排程與收納
- 依位置記錄:溶劑種類、作業時間、使用量;由安全部門計算更換週期。
- 潮濕區域要提早更換:濕度超過 85 % 可能使濾毒罐壽命縮短約 50 %。在濾毒罐上寫上安裝日期。
- 下班時:拆下濾毒罐,用不超過 50 °C 的溫水清洗面具後晾乾。濾毒罐不可清洗,也不可用壓縮空氣吹。
面具邊緣硬化、破損、變形,或怎麼調整都無法密合時,就更換面具。長時間配戴可選擇矽膠邊框的 3M 7502。
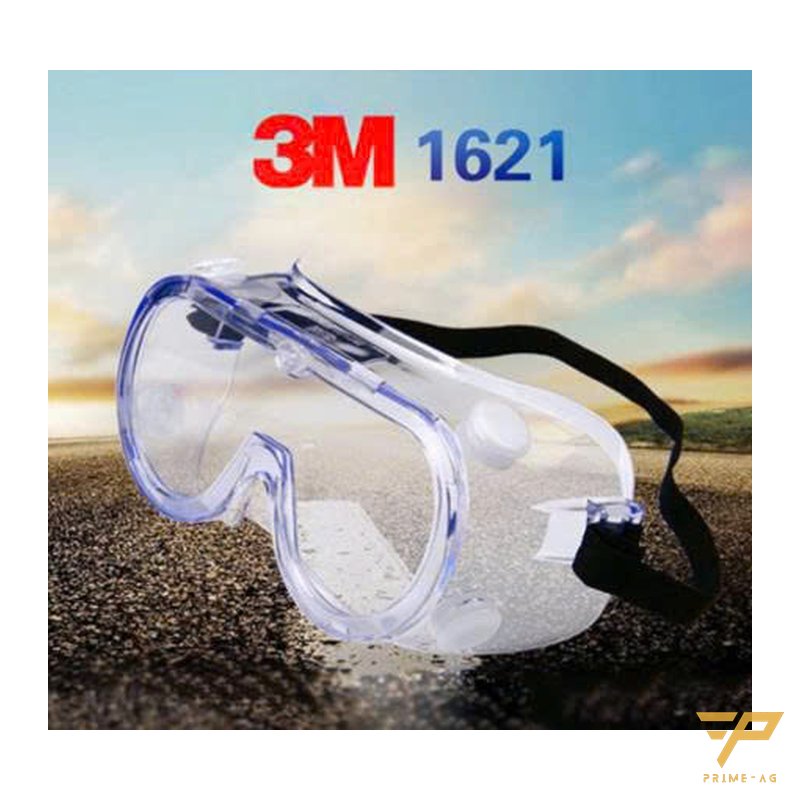
6200、7502 面具與 6001、6003、2091 濾材,請見3M 防毒面具與濾毒罐頁面。倒溶劑時另加戴防化學品噴濺 3M 1621 護目鏡。需要連眼睛一起保護,請向 PRIMEAG 洽詢3M 6800 全面罩。只有乾燥粉塵的區域使用N95、KN95 防塵口罩。
相關文章:製鞋廠的膠水蒸氣。
現場自主檢查
- 逐一讀取每個面具上的濾材型號;找出溶劑區裡的 2091 濾棉。
- 讓每個人在組長面前做密合檢查。
- 詢問目前的濾毒罐更換排程是依據什麼訂定的。
常見問題
- 3M 6001 濾毒罐可以用多久? — 沒有統一的數字。使用壽命取決於濃度、溶劑種類、濕度與作業強度;更換排程必須依這些數據計算。
- 裝 2091 防塵濾棉的面具能過濾油漆味嗎? — 不能。2091 只攔截粉塵微粒;油漆、油墨蒸氣需要 6001 或 6003 濾毒罐。
- 有鬍子的人可以戴半面罩嗎? — 邊緣接觸部位的鬍子會讓面具漏氣;需剃除與面具邊緣接觸的部位,或由安全部門選擇其他方案。
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-27