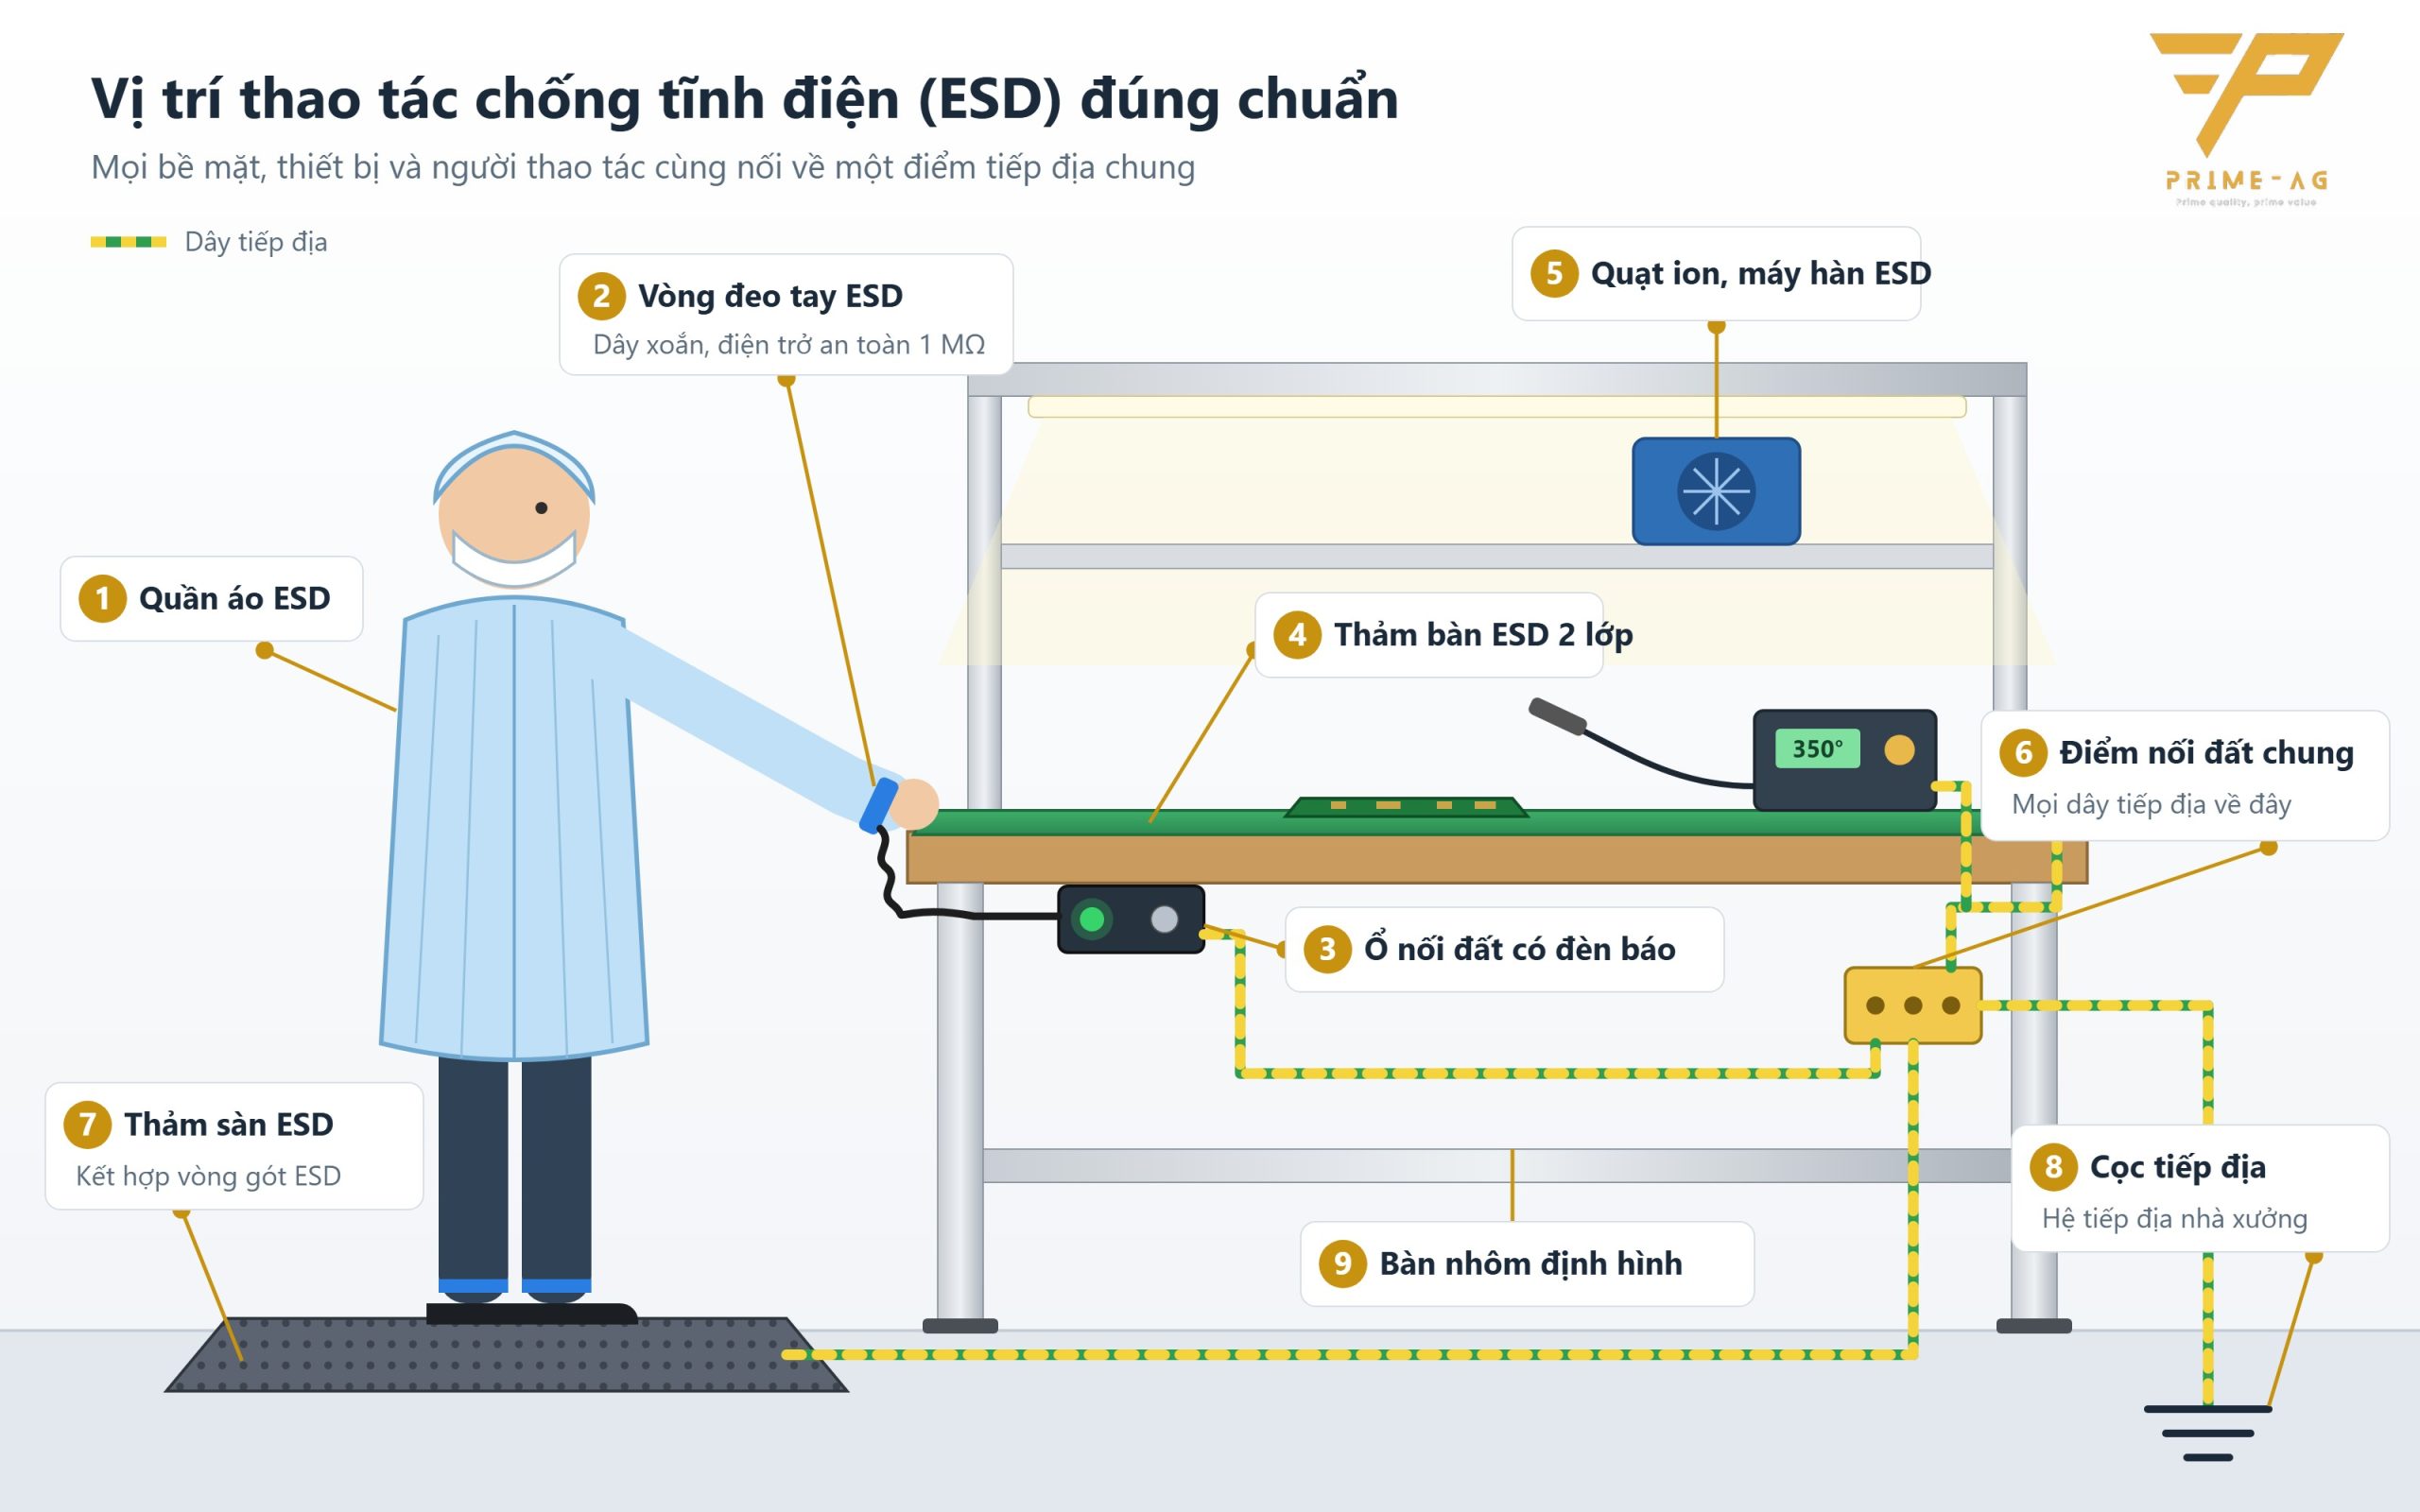
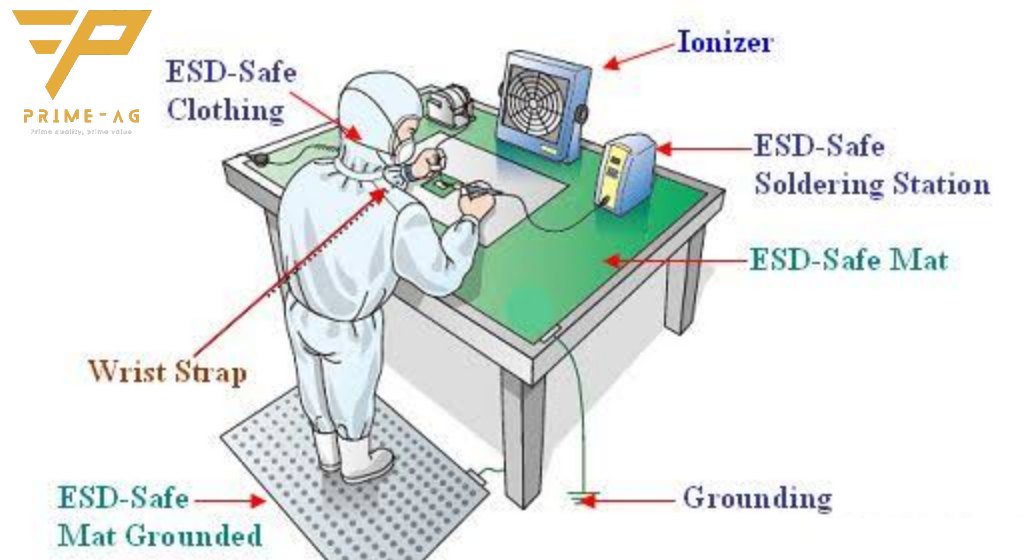
손목 스트랩, ESD 매트, ESD 바닥은 도체에서만 전하를 제거할 수 있습니다. 하지만 라인에는 없앨 수 없는 절연체가 많습니다. 제품 플라스틱 케이스, 디스플레이 유리, 보호 필름, 테이프, 일반 플라스틱 트레이 등입니다. 이런 물체에는 접지가 효과가 없으므로 이온으로 중화해야 합니다. 플라스틱, 포장, 인쇄 업계도 롤러 위를 지나는 필름이 대전되어 분진을 끌어당기고 서로 달라붙는 같은 문제를 겪습니다.
- 작업대 한 자리: 1헤드 탁상형 이온 송풍기(커버 범위 약 60×90 cm).
- 긴 작업대, 다인원: 2–3헤드 송풍기 또는 천장형 송풍기.
- 분진 제거와 제전을 동시에: 압축공기식 이온 건.
- 필름, 컨베이어, 인쇄 롤: 폭에 맞춘 300–1,500 mm 제전 바.
이온을 써야 하는 경우
2014년판부터 ANSI/ESD S20.20은 공정상 필요한 절연체가 정전기 민감 부품 주변 2.5 cm 이내에 있을 경우 125 V/inch를 넘지 않도록 요구합니다. 이를 초과하면 이온으로 중화해야 합니다. 간단한 확인 방법은 정전기장 측정기로 작업 위치에서 플라스틱 케이스와 보호 필름을 직접 측정하는 것입니다. 이온화는 접지를 대체하지 않으며, 절연체를 위한 보완 수단입니다.
위치별 유형 선택
| 유형 | 커버 범위(참고) | 용도 |
|---|---|---|
| 탁상형 1헤드 | 60 × 90 cm | 작업 위치 1곳 |
| 탁상형 2–3헤드 | 120–180 × 90 cm | 긴 작업대, 2–3명 |
| 천장형 송풍기 | 100 × 100 cm | 설비 상부, 넓은 구역 |
| 압축공기식 이온 건 | 국소 | 분진 제거 + 케이스·좁은 틈 제전 |
| 이온 바 | 길이 300–1,500 mm 기준 | 컨베이어, 필름, 인쇄기, 롤 |
| 미니 플렉시블 넥 송풍기 | ≈ 30 cm | 현미경 아래 |
수치는 공급사 제품표 기준이며, 측정 거리와 제전 시간은 모델별 데이터시트를 따릅니다.
이온 효과를 유지하기 위한 유지보수
방전 침이 오염되면 이온 밸런스가 틀어지고(한쪽 극성 이온이 더 많이 나옴) 제전 속도가 떨어집니다. 매주 IPA와 면봉으로 방전 침을 닦고, 대전 플레이트 모니터(CPM)로 이온 밸런스와 제전 시간을 정기적으로(권장 6개월) 점검합니다. 이온화 과정에서 소량의 오존이 발생하며, 구체적인 수준은 모델별 제조사 자료를 따릅니다.
플라스틱, 포장, 인쇄 업계
롤러를 지나 박리되는 필름은 강하게 대전되어 분진 흡착, 필름 들러붙음, 작업자 감전을 일으킵니다. 이온 바는 박리 지점 또는 권취/인쇄 지점 바로 앞에 필름 폭 방향으로 설치하는 것이 가장 효과적입니다. 합지나 인쇄 전에 점착 롤러나 클리닝 롤러 장비를 함께 사용합니다.
자주 묻는 질문
이온 송풍기로 손목 스트랩을 대체할 수 있나요? 없습니다. 손목 스트랩은 작업자를 접지하고, 이온 송풍기는 절연체를 중화합니다. 두 가지는 서로 보완하는 수단입니다.
이온 송풍기는 얼마나 자주 점검해야 하나요? 방전 침은 매주 닦고, 이온 밸런스와 제전 시간은 대전 플레이트 모니터로 약 6개월마다 정기 점검합니다.
인쇄기, 권취기에서 이온 바는 어디에 설치하나요? 필름 폭 방향으로, 필름이 롤러에서 떨어지는 지점이나 인쇄·합지·권취 지점 바로 앞에 설치합니다. 전하가 가장 많이 발생하는 곳입니다.
Email: info@primeag.vn · 전화/Zalo: +84 906 108 292
작성: PRIMEAG 기술팀