
射出成形品は離型した瞬間から帯電し、梱包エリアまでの搬送中にほこりを吸着します。金型出口でイオナイザー(ファン型またはバー型)により除電し、PVCカーテンと蓋付きコンテナで覆います。PRIMEAGは、0–20 kVレンジの測定器で対策前後の表面電位を測定することをおすすめします。
射出成形品は金型から離れた瞬間に帯電し、成形機から梱包エリアまでの間ずっとほこりを引き寄せます。PRIMEAGは2段階で対策します。金型の取出し口と塗装・印刷工程の前でイオナイザーにより除電し、PVCカーテン、容器のフタ、カバーで遮蔽してほこりが付かないようにします。対策の前後に0–20 kVの測定器で電圧を測定します。
- 帯電の原因:離型、シュート・コンベヤ・容器との摩擦。
- 除電:成形機上部に吊るすイオナイザーファン、またはコンベヤ上のイオナイザーバー。塗装・印刷・接着の前はイオンエアガン。
- 遮蔽:成形エリアと梱包エリアの周囲にPVCカーテン・パーティション、フタ付き容器、台車カバー。
- 清掃:イオンエアガンまたはシリコンローラーを使い、乾いた布では拭きません(乾拭きで再び帯電します)。
1. 樹脂部品がほこりを引き寄せる理由
PP、ABS、PC、PSなどの熱可塑性樹脂は絶縁体です。部品が金型表面から離れる、シュートに落ちる、コンベヤ上を流れる、容器の壁にこすれるといった場面で電荷が発生し、表面に残ります。この電荷が空気中のほこり、繊維、樹脂のバリ片を引き寄せます。光沢のある外観部品、透明ハウジング、塗装・印刷・めっきを行う部品では、ほこり一粒がそのまま不良になります。塗膜下のブツ、ピンホール、くもりなどです。静電気で付着したほこりは通常の圧縮エアでは取れません。吹き飛ばしてもすぐに引き戻されるためです。
2. 成形機での除電
- 金型取出し口・シュート:成形機上部に吊るすイオナイザーファン(天吊りタイプ)で部品の落下エリアに向けて送風するか、シュートを横切るようにイオナイザーバーを設置します。
- 成形機後のコンベヤ:ロボットまたは作業者が部品を取る位置の手前に、ベルト幅全体をカバーするイオナイザーバーを設置します。
- 塗装・印刷・接着の前:圧縮エア式イオンエアガンでほこり除去と除電を同時に行います。大きな部品や狭いすき間は決まった経路で吹き付けます。
天吊りファンSL-1104、イオンエアガンSL-004、KESD KE-36Xイオナイザーバー(300–1,500 mm)はイオナイザーファン・イオンエアガン・イオナイザーバーのカテゴリにあります。選び方は記事イオナイザーファン、イオンエアガン、イオナイザーバーの選び方をご覧ください。
3. 製品の搬送経路を遮蔽する
除電しても、ほこりの多い空気中に部品を置けば再び汚れます。遮蔽すべき箇所は3つです。
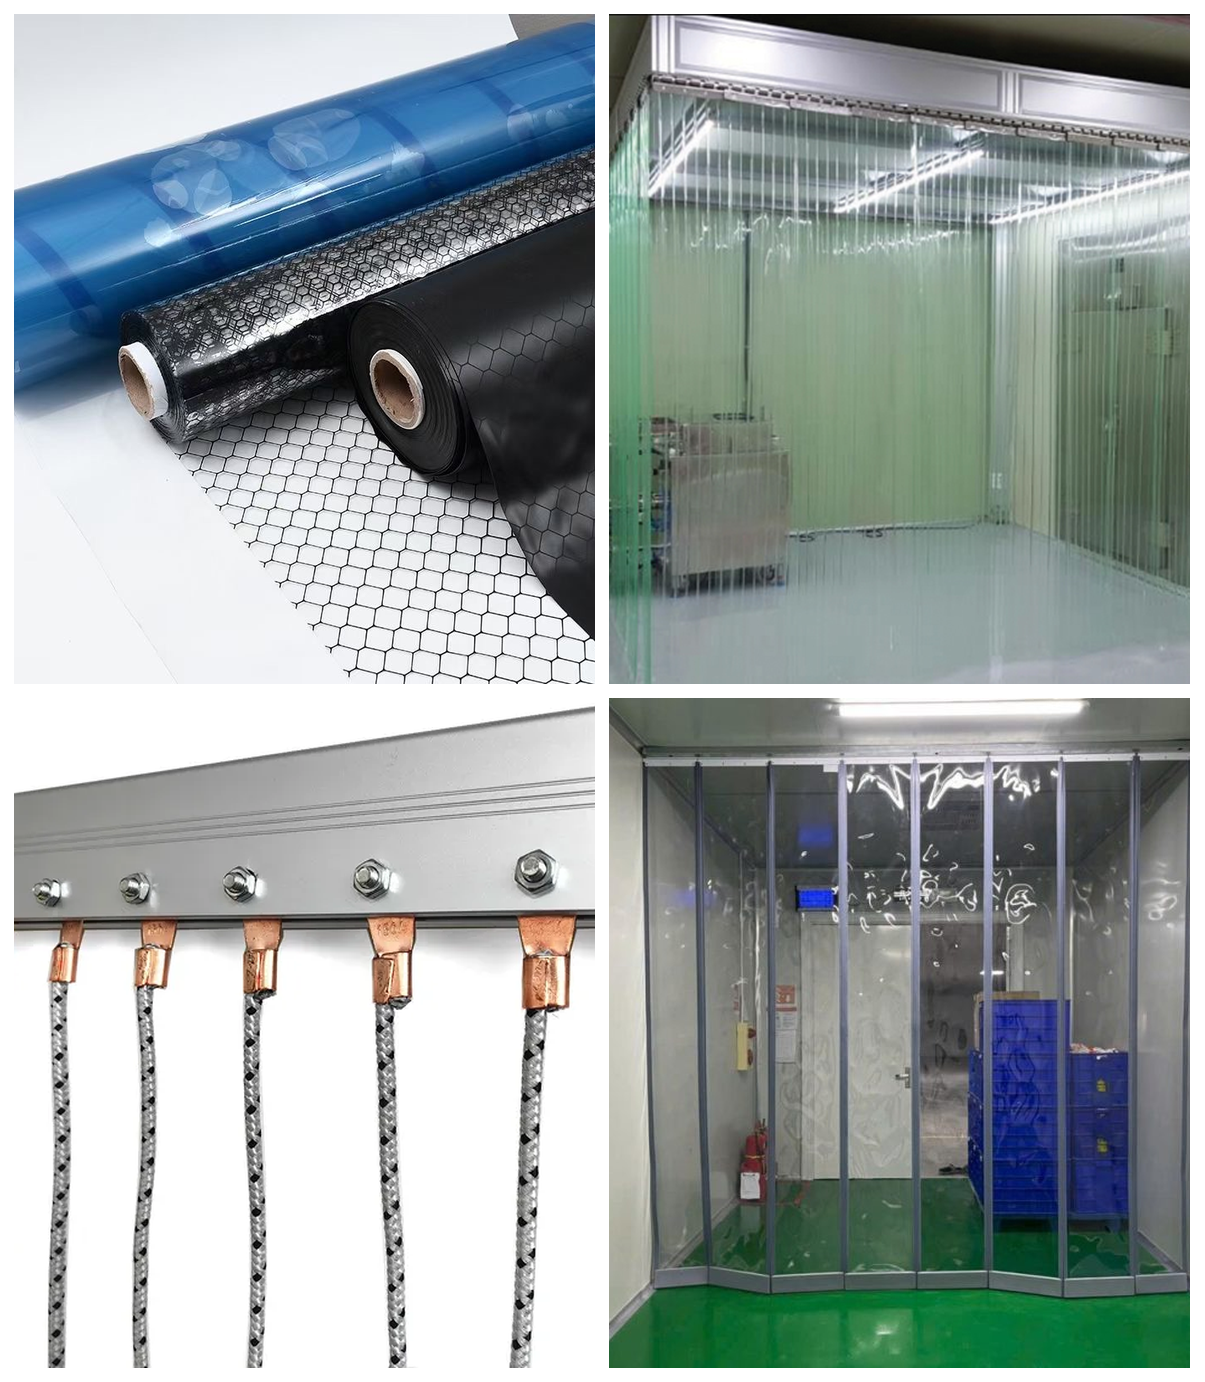
- 成形エリアと梱包エリア:粉砕エリア、バリ取りエリア、フォークリフト通路とPVCのれんカーテンとPVCフィルムパーティションで仕切ります。ESD管理が必要なエリアでは10⁶–10⁹ Ωのカーボン入りカーテンを使います。
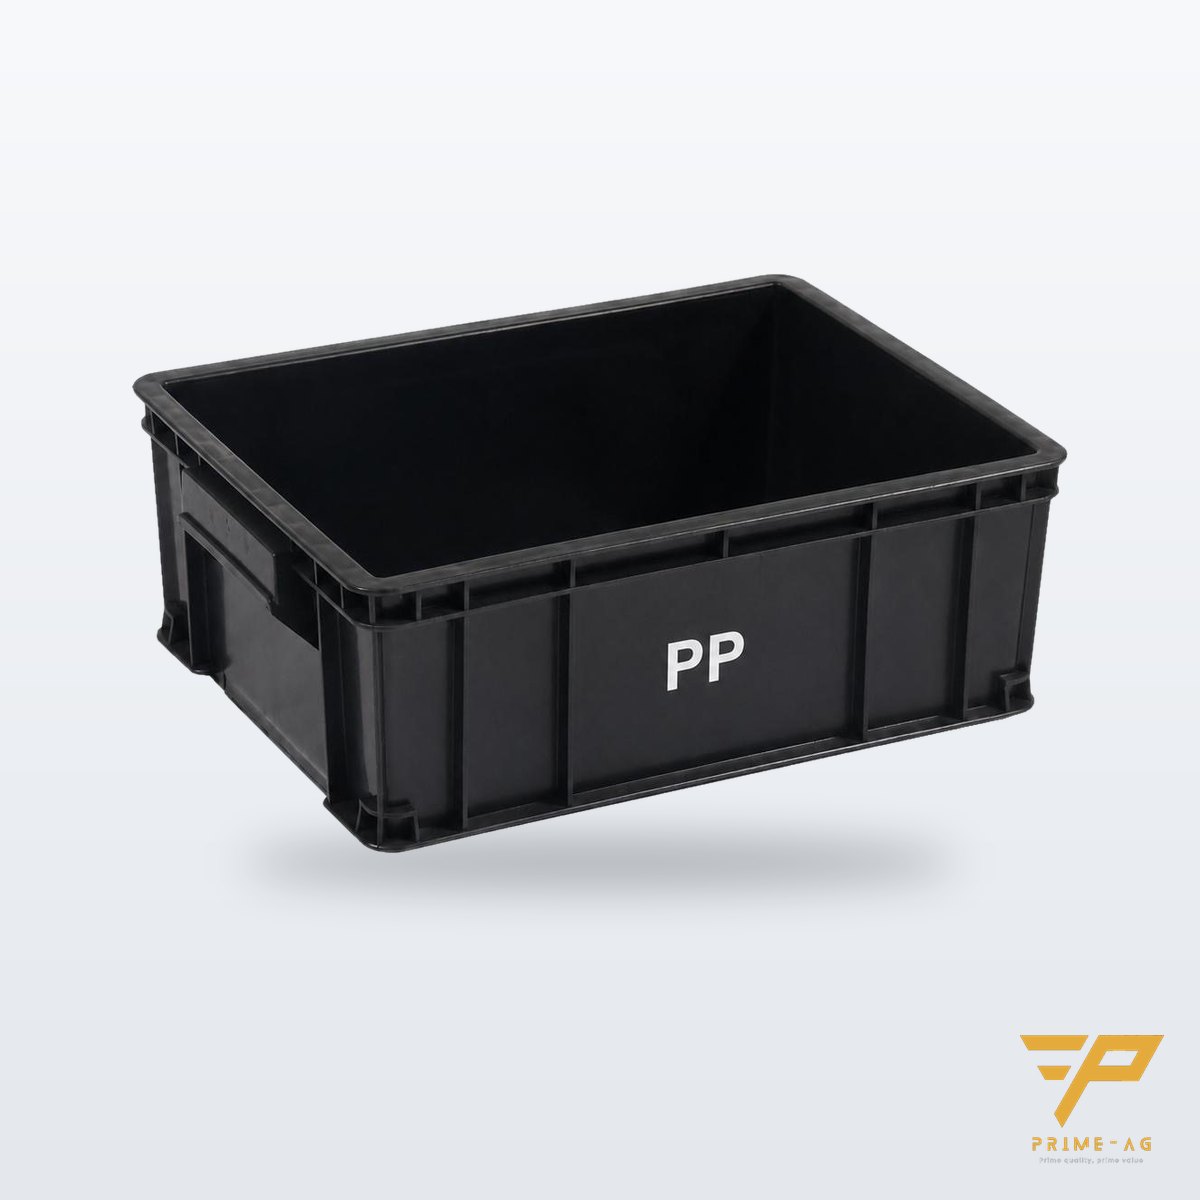
- 容器:フタ付きプラスチックコンテナを使い、満杯になったらすぐにフタをします。夜間に開けたまま放置しないでください。段ボールは紙粉が出るため、外観部品には使わないほうがよいです。
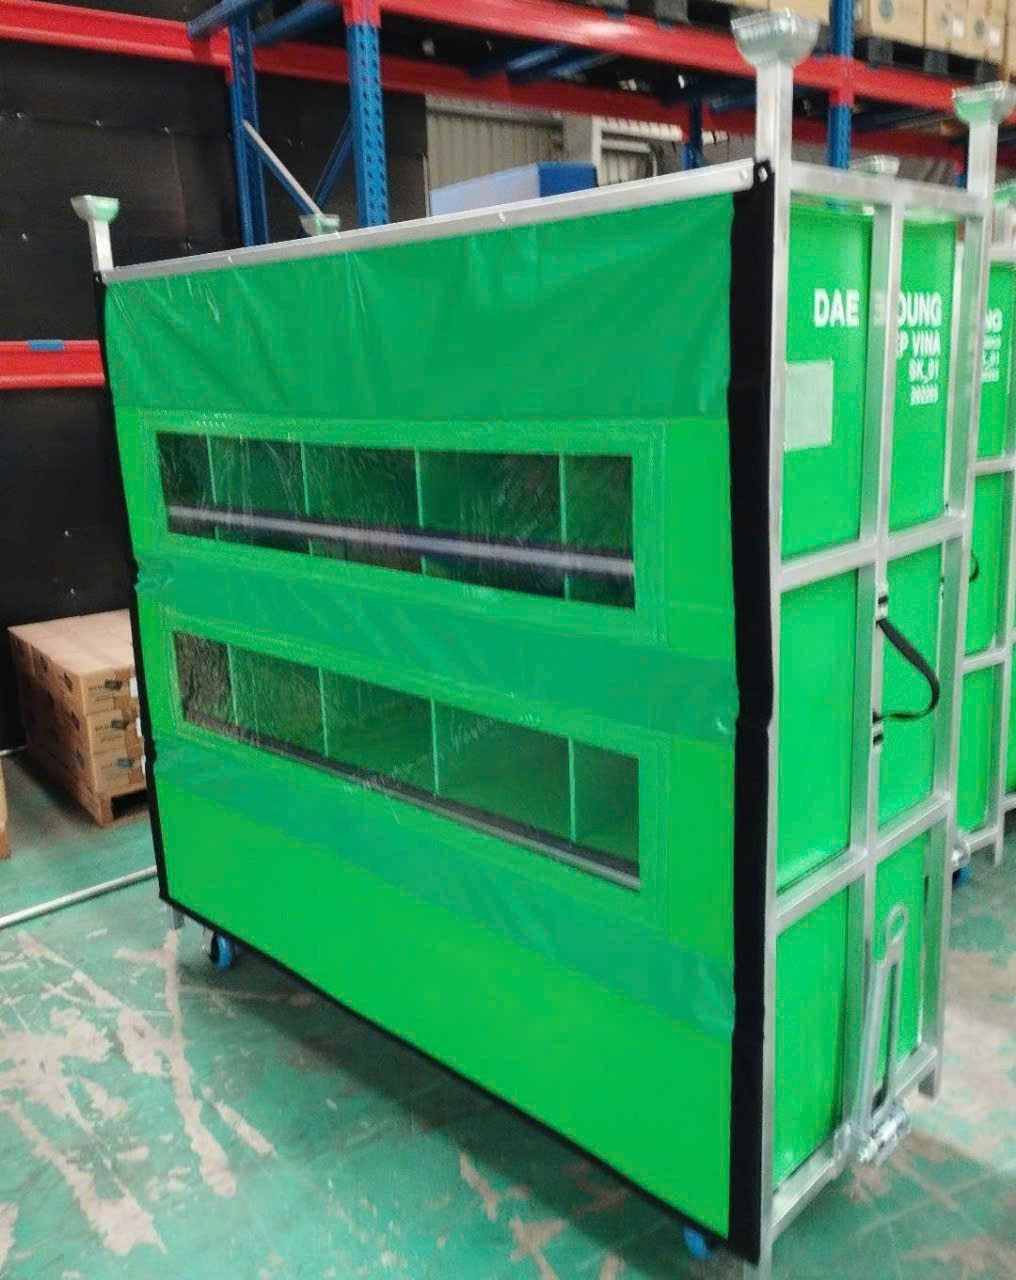
- 工程間の搬送台車:サイズに合わせて縫製し、ラベル確認用のPVC窓を付けた帯電防止布製の台車カバーを使います。一般的なPEシートも帯電するため、その代わりに使用します。
4. 正しい清掃方法
乾いた布で拭くことは摩擦であり、さらに電荷を生みます。平らな部品にはステンレスハンドル付きシリコンローラーを使い、ローラーはDCRシートで清掃します。リブやすき間のある部品にはイオンエアガンを使います。拭く必要がある場合は、品質部門の指示に従いIPAを含ませた布を使用します。
早見表
| 位置 | 問題 | 対策 |
|---|---|---|
| 金型取出し口、シュート | 金型から離れた瞬間に部品が帯電 | 上部イオナイザーファンまたはイオナイザーバー |
| コンベヤ | 取出し・整列前にほこりが付着 | ベルト幅全体のイオナイザーバー |
| 塗装・印刷・接着の前 | 強く付着したほこり、狭いすき間 | 圧縮エア式イオンエアガン |
| 梱包エリア | 粉砕エリアやフォークリフトからのほこり | PVCカーテン・パーティション、フタ付き容器 |
| 工程間搬送 | 台車の製品にほこりが落ちる | 台車用布カバー |
1シフトでできるセルフチェック
- 静電気電位測定器(Supra 518、FMX-004)で、金型出口、コンベヤ終端、容器内の部品表面電圧を測定します。
- 室内の湿度を記録します。乾季は電圧が高くなりがちです。
- イオナイザーと遮蔽の導入前後で、同じシフト数のほこり不良率を比較します。
PRIMEAGはイオナイザーファンSL-001、SL-002を供給しています。在庫品はホーチミン市、ビンズオン、ドンナイへ24–48時間で納品、取寄せ品は3–7営業日、イオナイザーバーと天吊りファンは5–7営業日です。機器保証12か月。見積りは30分以内。
イオナイザーバーに投資する前に、マット、ESDコンベア、成形機周りのトレイがまだ導電性を保っているか確認したい場合は、PRIMEAGに無料の抵抗測定をご依頼ください。購入義務はありません。
よくある質問
圧縮エアで吹けば樹脂部品のほこりは取れますか? 一部しか取れません。帯電したままの部品はすぐにほこりを引き戻すため、圧縮エア式イオンエアガンでほこりの除去と除電を同時に行ってください。
射出成形機のどこにイオナイザーファンを設置しますか? 部品が金型から落ちるエリアの上方、またはシュートの上に吊るします。コンベヤがある場合は、取出し位置の手前にベルト幅全体をカバーするイオナイザーバーを追加します。
樹脂部品を載せた台車をPEシートで覆ってもよいですか? おすすめしません。PEシートも帯電してほこりを引き寄せます。台車サイズに合わせて縫製し、ラベル確認用のPVC窓を付けた帯電防止布カバーを使ってください。
更新:2026年10月29日 — PRIMEAG 技術チーム
月〜土 8:00〜17:00(GMT+7)・電話/Zalo: +84 906 108 292・Email: info@primeag.vn
ご相談方法: 無料技術相談 · 図面・レイアウトを送る · 30分以内に見積もりを受け取る
執筆:PRIMEAG 技術チーム
更新日:2026年10月23日