
베트남 CNC 공장에서 공구 날이 깨지고 품번이 섞이는 주된 원인은 공구가 기계 테이블이나 플라스틱 통에 함께 놓여 날끼리 부딪히기 때문입니다. PRIMEAG는 기계마다 문 옆에 공구 카트 1대, 홀을 가공한 폼을 깐 590 × 360 mm 트레이, 홀마다 품번 라벨, 교대 종료 시 공구 반납 규칙을 권장합니다.
새벽 2시, 야간 교대. 기계 담당 작업자가 방금 마모된 공구를 교체하려고 Φ10 엔드밀을 찾아 기계 아래 플라스틱 통을 뒤집니다. 하나를 꺼냈더니 날 모서리가 깨져 있습니다. 두 번째는 Φ12입니다. 기계는 멈춰 서 있습니다.
- 공구 날 깨짐은 대부분 절삭이 아니라 함께 보관할 때 서로 부딪혀서 생깁니다.
- 공구마다 폼 트레이에 고정된 홀을 하나씩 정하고 품번 라벨을 붙입니다.
- 툴 홀더 테이퍼는 장착 전에 닦고, 교대 인계 전에 공구를 정해진 홀에 반납합니다.
CNC 공구 카트를 기계 옆에 두어야 하는 이유
초경 엔드밀은 매우 단단하지만 깨지기 쉽습니다. 통에 쏟아 넣을 때 두 날이 부딪히기만 해도 모서리가 떨어져 나갑니다. 작은 치핑은 가공품에 줄무늬가 생기거나 프로그램 도중 공구가 부러질 때에야 드러납니다.
툴 홀더를 기계 테이블에 눕혀 두면 다른 문제도 생깁니다. 칩과 절삭유가 테이퍼에 달라붙습니다. 오염된 테이퍼를 주축에 장착하면 공구 런아웃이 생기고 마모가 빨라집니다.
품번 혼용은 직경이 몇 mm 다른 공구가 나란히 놓여 있고, 섕크의 표기가 기름 때문에 흐려졌을 때 발생합니다.
기계의 공구 세트에 맞춘 카트와 트레이 배치
카트 선택
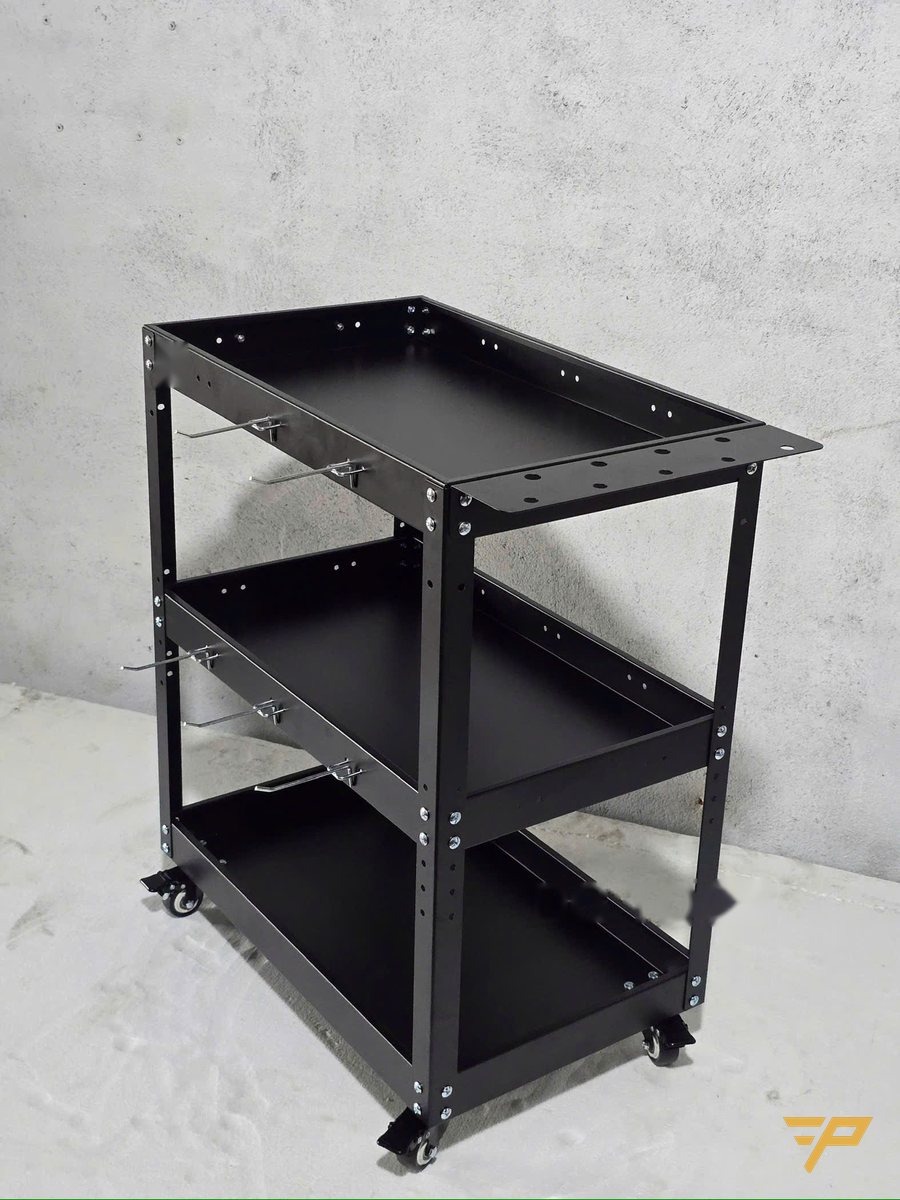
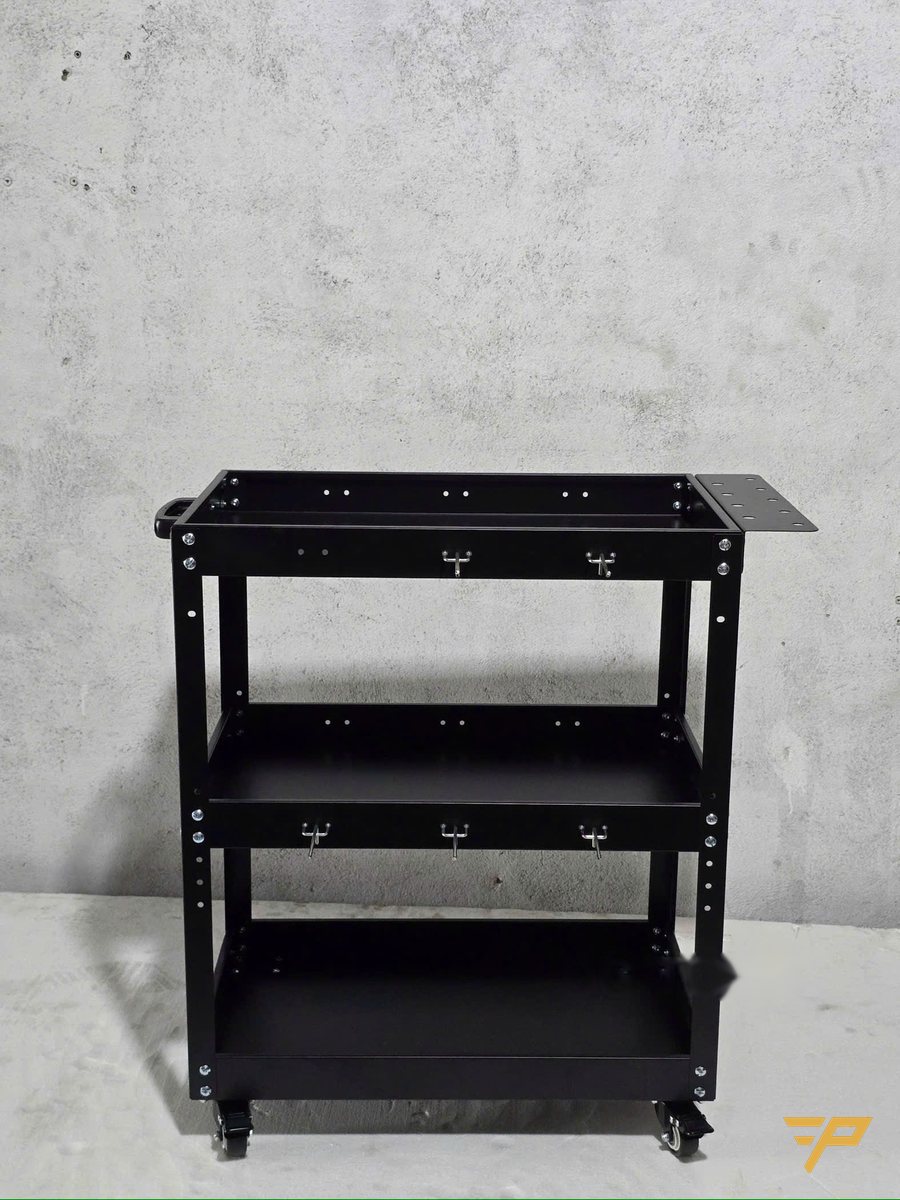
3단 기계 공구 카트는 턱이 있는 590 × 360 mm 트레이, 총 하중 150–180 kg, 높이 70 mm 잠금식 경질 고무 바퀴를 갖추고 있습니다. 걸이 고리에 스패너를 걸고, 측면 꽂이에 드라이버와 검전기를 꽂습니다. 도장이 벗겨진 부위는 절삭유가 묻으면 녹이 번지기 쉬우므로 일찍 보수합니다.
트레이에 홀 가공 폼 깔기
공구를 세워 꽂는 홀은 배치 도면에 따라 CNC로 가공한 두께 30–50 mm PE 폼을 사용하여(성형 금형은 50세트부터) 공구를 꺼낼 때 옆 날에 닿지 않게 합니다. 두께 2–10 mm EVA 폼은 트레이 바닥 깔개로만 씁니다. EVA는 약 90 °C에서 녹으므로 공구가 식은 뒤에 꽂습니다.
라벨과 순서
- 공구 품번과 공구 번호(T) 라벨은 공구 몸체가 아니라 홀 가장자리에 붙입니다.
- 프로그램의 공구 번호 순서대로 배열합니다.
- 빈 홀은 기계에 장착 중이거나 재연마하러 간 공구입니다.
라벨이 흐려졌다면 다시 꽂기 전에 캘리퍼스로 섕크를 측정합니다. 150 mm 디지털 캘리퍼스의 정확도는 약 ±0.02 mm이며, 측정 전에 조(jaw)를 닦고 영점을 맞춥니다.
예비 공구와 지그: 카트와 따로 보관
미개봉 공구, 재연마 대기 공구, 폐기 공구는 칸막이 칸과 입출고 대장이 있는 공구 캐비닛에 넣습니다. 바이스와 무거운 지그는 지그 랙에 두고 공구 카트에 올리지 않습니다.
| 물품 | 보관 위치 | 담당자 |
|---|---|---|
| 사용 중인 공구 세트, 툴 홀더 | 기계 옆 카트의 트레이 | 교대별 기계 담당 작업자 |
| 예비 공구, 신품 공구 | 공구 캐비닛(대장 관리) | 조장 또는 창고 담당자 |
| 재연마 대기 치핑 공구 | 캐비닛 내 빨간 라벨 칸 | 발견자가 대장에 기록 |
| 지그, 바이스 | 기계 그룹 옆 지그 랙 | 셋업 팀 |
공구 반납 규칙과 테이퍼 청소
- 공구를 빼면 바로 정해진 홀에 꽂고, 기계 테이블에 임시로 올려 두지 않습니다.
- 툴 홀더 테이퍼는 장착 전에 깨끗한 마른 천으로 닦습니다.
- 치핑이 의심되는 공구는 빨간 라벨 칸으로 옮깁니다.
- 교대 종료 시 빈 홀 수를 세어 교대 인계 대장에 기록합니다.
일주일 안에 시작하기
- 가장 많은 품번을 가공하는 기계 한 대를 시범으로 정합니다.
- 트레이 크기에 맞춰 홀 배치도를 그리고, 기계 문 옆에 카트 주차 구역을 표시합니다.
- 2주 후 공구 치핑 건수를 이전과 비교합니다.
수출가공기업(EPE)인 기계 가공 공장의 경우 20,000,000 VND 이상 주문은 VAT 0% 세금계산서가 발행되며, PRIMEAG가 현지 수출입(on-the-spot) 세관 신고서까지 추가 비용 없이 처리합니다.
정비팀 공구 정리는 정비팀을 위한 공구 캐비닛, 공구 카트와 5S 글을, 칸 나누기와 라벨 부착은 부품 오취출을 막는 칸막이 트레이와 라벨 글을 참고하십시오.
자주 묻는 질문
- CNC 기계 한 대에 공구 카트는 몇 대가 필요한가요? — 기계당 1대입니다. 두 기계가 함께 쓰면 공구가 섞이기 쉽습니다. 꼭 공용으로 써야 한다면 기계별로 트레이를 나누고 트레이 가장자리에 기계 이름을 붙입니다.
- 공구 트레이 폼은 주기적으로 교체해야 하나요? — 그렇습니다. 홀이 넓어져 공구가 흔들리거나 폼에 기름이 많이 스며들면 새 시트로 잘라 교체합니다.
- 예비 공구는 카트에 두나요, 캐비닛에 두나요? — 품번별 재고를 알 수 있도록 잠금장치와 입출고 대장이 있는 공구 캐비닛에 둡니다. 카트에는 사용 중인 공구만 둡니다.
Email: info@primeag.vn · 전화/Zalo: +84 906 108 292
작성: PRIMEAG 기술팀
업데이트: 2026.10.26