
越南CNC车间刀具崩刃、混号,主要原因是刀具都堆在机床工作台或塑料箱里,刃口互相碰撞。PRIMEAG建议每台机床配一辆刀具车,放在机床门旁,使用590 × 360 mm托盘并内衬开孔泡棉,每个孔位贴刀号标签,并执行班末还刀规则。
凌晨两点,夜班。操机师傅需要一把Φ10铣刀替换刚磨损的那把,在机床脚下的塑料箱里翻找。抽出一把,刃角已经崩了。第二把是Φ12。机床只能停着等。
- 刀具崩刃大多是混放时相互碰撞造成的,而不是切削造成的。
- 每把刀在泡棉托盘上有固定孔位,并贴有刀号标签。
- 装刀前擦净刀柄锥面;交班前把刀还回原孔位。
为什么CNC刀具车要放在机床旁
硬质合金铣刀硬度很高,但很脆。倒进箱子时两把刀的刃口碰一下,就足以崩角。小崩口往往要等到工件出现刀痕,或刀具在程序中途折断时才暴露。
刀柄放在机床工作台上还有另一个问题:切屑和切削液会粘在锥面上。锥面不干净装进主轴,会导致刀具跳动、磨损加快。
直径只差几毫米的刀具放在一起、刀身标识又被油污磨得模糊时,就会发生混号。
按机床刀具组合布置刀具车和托盘
选车
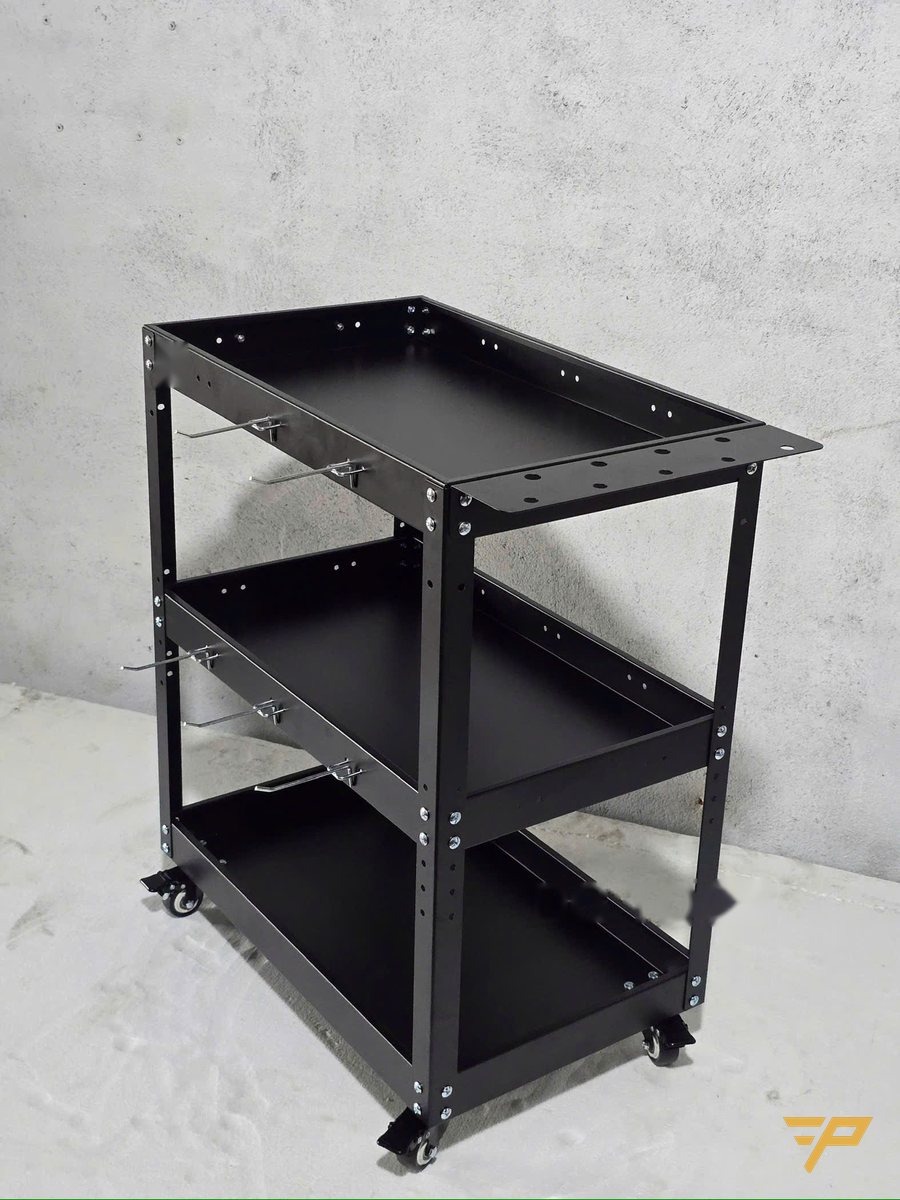
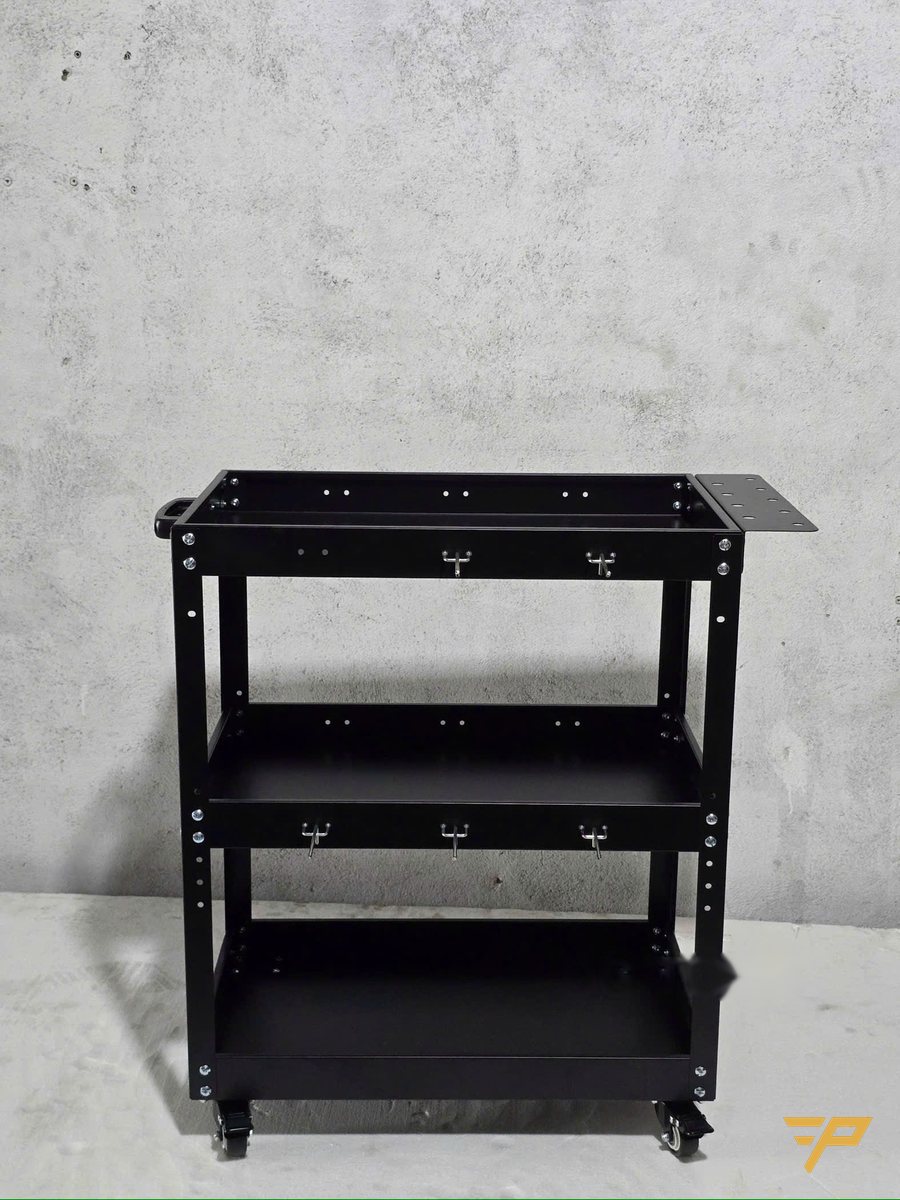
三层机械工具车:托盘590 × 360 mm,带挡边,总载重150–180 kg,70 mm高硬质橡胶脚轮带刹车。挂钩用来挂扳手;侧面插架放螺丝刀、试电笔。掉漆处沾到切削液容易扩散生锈,应尽早补漆。
托盘内衬开孔泡棉
刀具竖插的孔位用30–50 mm厚的PE泡棉,按布置图CNC切割(定型模具50套起做),使取刀时不会碰到相邻刀刃;2–10 mm厚的EVA泡棉只用于铺托盘底部。EVA约90 °C熔化,刀具冷却后再插入。
标签与顺序
- 在孔位边缘贴刀具编码和刀号(T),不要贴在刀身上。
- 按程序中的刀号顺序排列。
- 空孔表示刀具在机床上或送去刃磨。
标签模糊时,重新插回前先用卡尺测量刀具柄部直径;150 mm数显卡尺精度约±0.02 mm,测量前擦净量爪并归零。
备用刀具和夹具:与刀具车分开存放
未拆盒的新刀、待刃磨的刀、报废刀放进带分格并配出入库登记簿的工具柜。台虎钳、重型夹具放在夹具架上,不要堆在刀具车上。
| 物品 | 存放位置 | 负责人 |
|---|---|---|
| 正在使用的刀具组、刀柄 | 机床旁刀具车托盘 | 当班操机师傅 |
| 备用刀、新刀 | 工具柜,有登记簿 | 班组长或仓管员 |
| 待刃磨的崩刃刀具 | 柜内红色标签格 | 发现人登记 |
| 夹具、台虎钳 | 机床群旁的夹具架 | 装夹组 |
还刀与锥面清洁规则
- 刀具取下后立即插回原孔位,不得临时放在机床工作台上。
- 装刀前用干净的干布擦拭刀柄锥面。
- 怀疑崩刃的刀具移入红色标签格。
- 班末清点空孔,记入交接班记录。
一周内启动
- 选一台加工料号最多的机床试行。
- 按托盘尺寸画孔位布置图,在机床门旁划出停车位。
- 两周后,与之前对比崩刃刀具数量。
机械加工厂如为出口加工企业(EPE),订单金额20,000,000越南盾起可开具0% VAT发票,PRIMEAG还负责办理就地进出口报关单,不另收费。
维修班组的工具整理见维修班组的工具柜、工具车与5S;分格和贴标签方法可参考分格料盒与标签防止元器件拿错。
常见问题
- 一台CNC机床应配几辆刀具车? — 每台机床一辆。两台机床共用容易混刀;如必须共用,就按机床分托盘,并在托盘边缘贴上机床名称。
- 托盘内衬泡棉需要定期更换吗? — 需要。孔位变大导致刀具晃动,或泡棉吸油严重时,就裁切新的泡棉板。
- 备用刀具应放在刀具车上还是工具柜里? — 放在带锁并有出入库登记簿的工具柜里,以便掌握每个编码的库存。刀具车只放正在使用的刀具。
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
更新日期:2026-10-26