
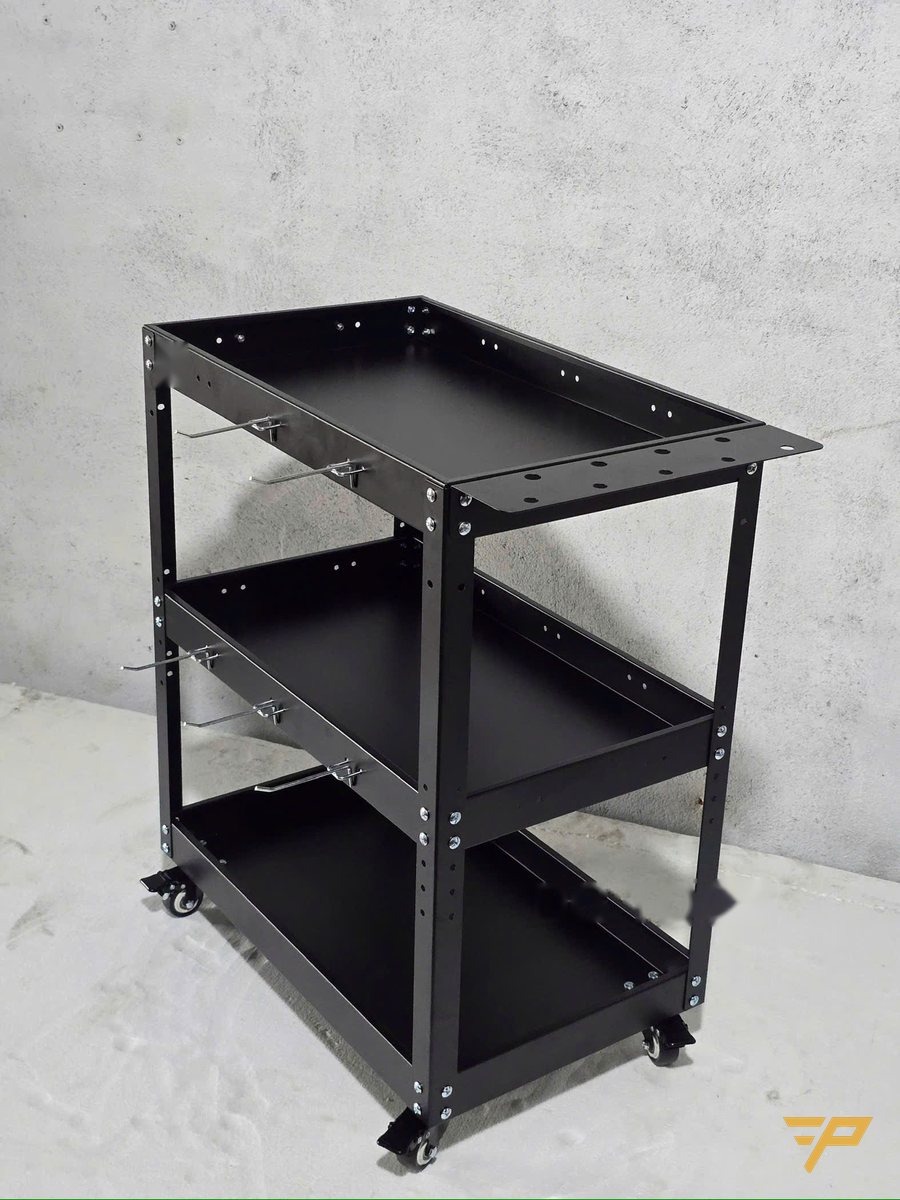
在越南CNC加工廠,刀具崩刃和混號,多半是因為刀具混放在機台工作台或塑膠箱裡,刃口互相碰撞。PRIMEAG建議每台機配一台工具推車停在機門旁,使用590 × 360 mm托盤搭配挖孔泡棉,每個孔位貼刀號標籤,並落實班末還刀規則。
凌晨兩點,夜班。操機師傅需要一支Φ10銑刀換下剛磨耗的那支,在機台腳邊的塑膠箱裡翻找。抽出一支,刃角已經崩了。第二支卻是Φ12。機台只能停著等。
- 刀具崩刃大多是混放時互相碰撞造成,而不是切削造成。
- 每支刀在泡棉托盤上有固定孔位,並貼有刀號標籤。
- 裝刀前擦拭刀把錐面,交班前把刀具歸還到正確孔位。
為什麼CNC刀具推車要放在機台旁
硬質合金銑刀非常硬,但也很脆。兩支刀被倒進箱子時刃口互碰,就足以崩角。細小的崩口往往要等到工件出現刀痕,或刀具在程式中途斷裂時才會發現。
刀把放在機台工作台上還有另一個問題:切屑和切削液會附著在錐面上。髒污的錐面裝進主軸,會造成刀具偏擺、加速磨耗。
當直徑只差幾mm的刀具放在一起,刀身標示又被油污磨得模糊時,就容易混號。
依機台的刀具組配置推車與托盤
選擇推車
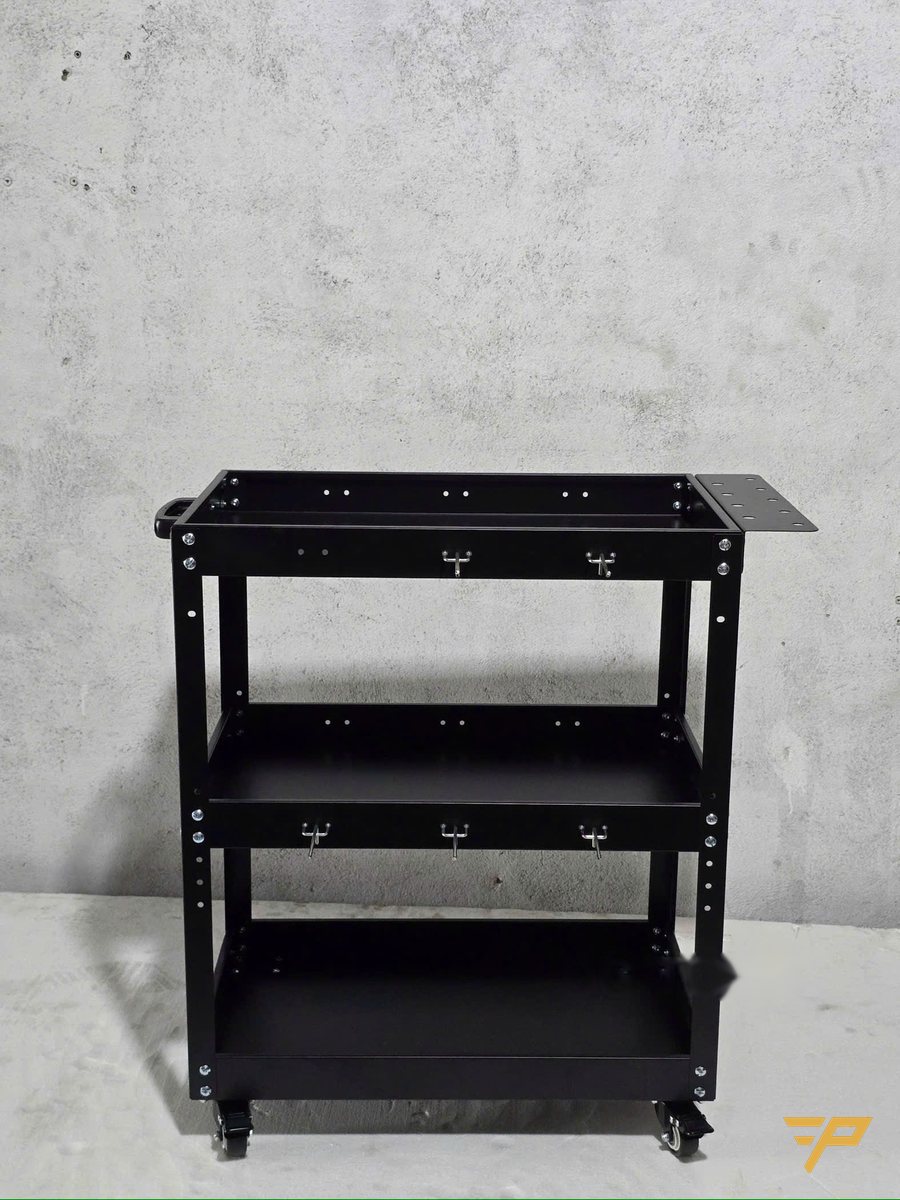
三層機械工具推車的托盤為590 × 360 mm並有擋邊,總荷重150–180 kg,配備高70 mm附煞車的硬質橡膠輪。掛勾可吊掛扳手;側邊插架可放螺絲起子、驗電筆。塗裝剝落處沾到切削液容易擴散生鏽,應及早補漆。
托盤以挖孔泡棉鋪底
直立插刀的孔位使用厚30–50 mm的PE泡棉,依配置圖以CNC切割(成型模具50組起做),讓刀具取出時不會碰到相鄰刃口;厚2–10 mm的EVA泡棉只用來鋪托盤底部。EVA約在90 °C熔化,須等刀具冷卻後再插回。
標籤與排列順序
- 刀具料號和刀號(T)標籤貼在孔位邊緣,不要貼在刀身上。
- 依程式中的刀號順序排列。
- 空孔代表刀具正在機台內或送去研磨。
標籤模糊時,先用游標卡尺量刀柄再放回;150 mm電子卡尺精度約±0.02 mm,量測前擦淨量爪並歸零。
備用刀具與治具:與推車分開存放
未拆盒的刀具、待研磨刀具、損壞刀具放進有分格並附進出登記簿的工具櫃。虎鉗、重型治具放在治具架上,不要堆在刀具車上。
| 物品 | 存放位置 | 負責人 |
|---|---|---|
| 正在使用的刀具組、刀把 | 機台旁推車上的托盤 | 各班操機師傅 |
| 備用刀具、新刀 | 工具櫃,附登記簿 | 組長或倉管 |
| 崩刃待研磨刀具 | 櫃內紅色標籤格 | 發現者登記 |
| 治具、虎鉗 | 機群旁的治具架 | 架模組 |
還刀與錐面清潔規則
- 刀具一拔出就立刻插回正確孔位,不要暫放在機台工作台上。
- 裝刀前用乾淨的乾布擦拭刀把錐面。
- 疑似崩刃的刀具移到紅色標籤格。
- 班末清點空孔,記入交班簿。
一週內開始導入
- 選一台跑最多料號的機台試行。
- 依托盤尺寸畫出孔位圖,在機門旁劃設推車停放格。
- 兩週後,與導入前比較崩刃刀具數量。
屬於加工出口企業(EPE)的機械工廠,訂單滿20,000,000 越南盾可開立0% VAT發票,PRIMEAG並代辦當地進出口(就地進出口)報關單,不另收費。
維修組的工具整理請參考保養組的工具櫃、工具推車與5S一文;分格與貼標方式可參考分格料盒與標籤防止拿錯零件一文。
常見問題
- 一台CNC機台需要幾台刀具推車? — 每台機一台。兩台機共用容易混刀;若必須共用,就依機台分托盤,並在托盤邊緣貼上機台名稱。
- 托盤的泡棉需要定期更換嗎? — 需要。孔位變鬆導致刀具晃動,或泡棉吸了大量油污時,就裁切新的一片。
- 備用刀具該放推車上還是工具櫃? — 放在上鎖並有進出登記簿的工具櫃裡,才能掌握每個料號的庫存數量。推車只放正在使用的刀具。
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-26