
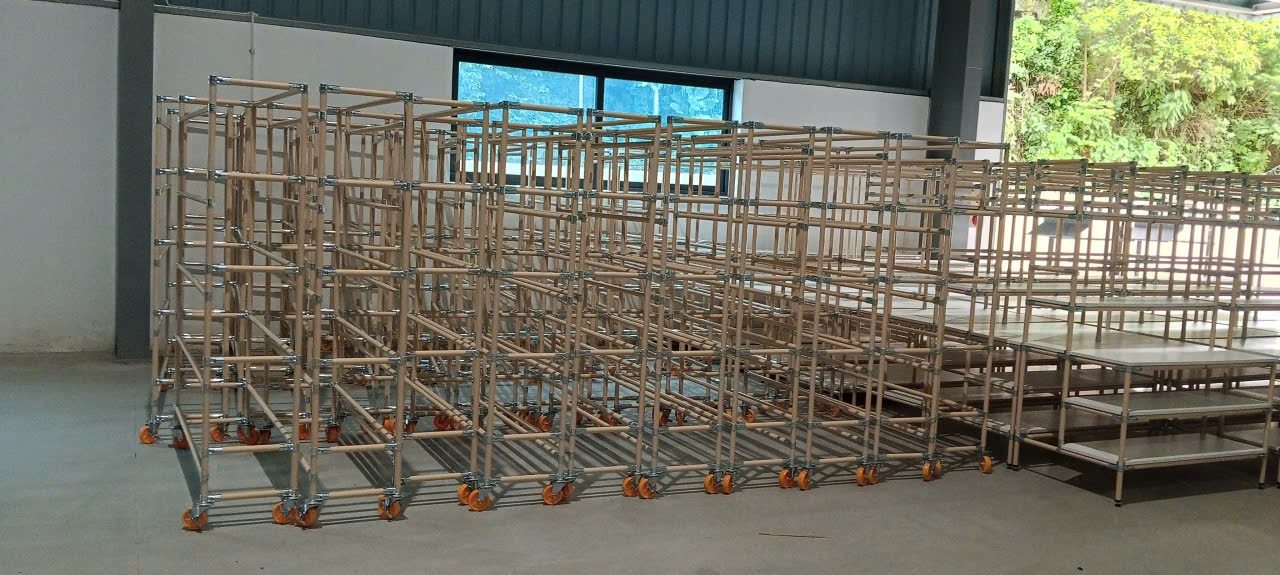
ベトナムの縫製工場で自動裁断機(Gerber・Lectra)の後にバンドルが溜まるなら、フラット棚板の3~4段台車を使い、1台車に1裁断指示または1テーブル分のバンドルを載せるのが基本です。PRIMEAGはΦ28樹脂被覆鋼管製・100 kg/段の台車を裁断エリアの長さに合わせて製作し、サイズラベル付き仮置き棚とサイズ別プラスチックコンテナも用意します。
裁断機が速くなるほど、裁断テーブル末端のバンドルの山は高くなります。GerberやLectraを導入すると、ボトルネックは裁断工程から回収・番号付け・セット組みへ移ります。自動裁断機後のバンドル搬送台車と番地付きの仮置き場がなければ、バンドルはサイズ違い・テーブル違いで混ざり、ラインに届く前にしわになります。
- ボトルネック:裁断テーブル末端にバンドルが溜まり、番号付け待ちになる。
- 台車:1台車=1裁断指示、フラットな棚板、100 kg/段。
- 仮置き棚:樹脂被覆鋼管Φ28製、1区画1サイズでラベル表示。
- 流れ:裁断 → 番号付け → セット組み → 縫製ライン、バンドルを床に置かない。
自動裁断機の後にバンドル搬送台車が必要な理由
裁断機はパーツを連続して排出するため、1人では回収が追いつかず、バンドルはテーブル上に積み重なるか床に置かれます。その結果、MサイズとLサイズが混ざり、午前のテーブルと午後のテーブルが混ざり、薄い生地は押されてしわになり、番号付け担当者は一つずつバンドルを探すことになります。
詰まりは裁断機の後ろ数メートルにあります。解決策は、バンドルが裁断テーブルを離れた瞬間に番地付きの置き場を与え、縫製ラインまでその状態を保つことです。
裁断機後エリアのレイアウト
裁断指示またはテーブルごとの台車
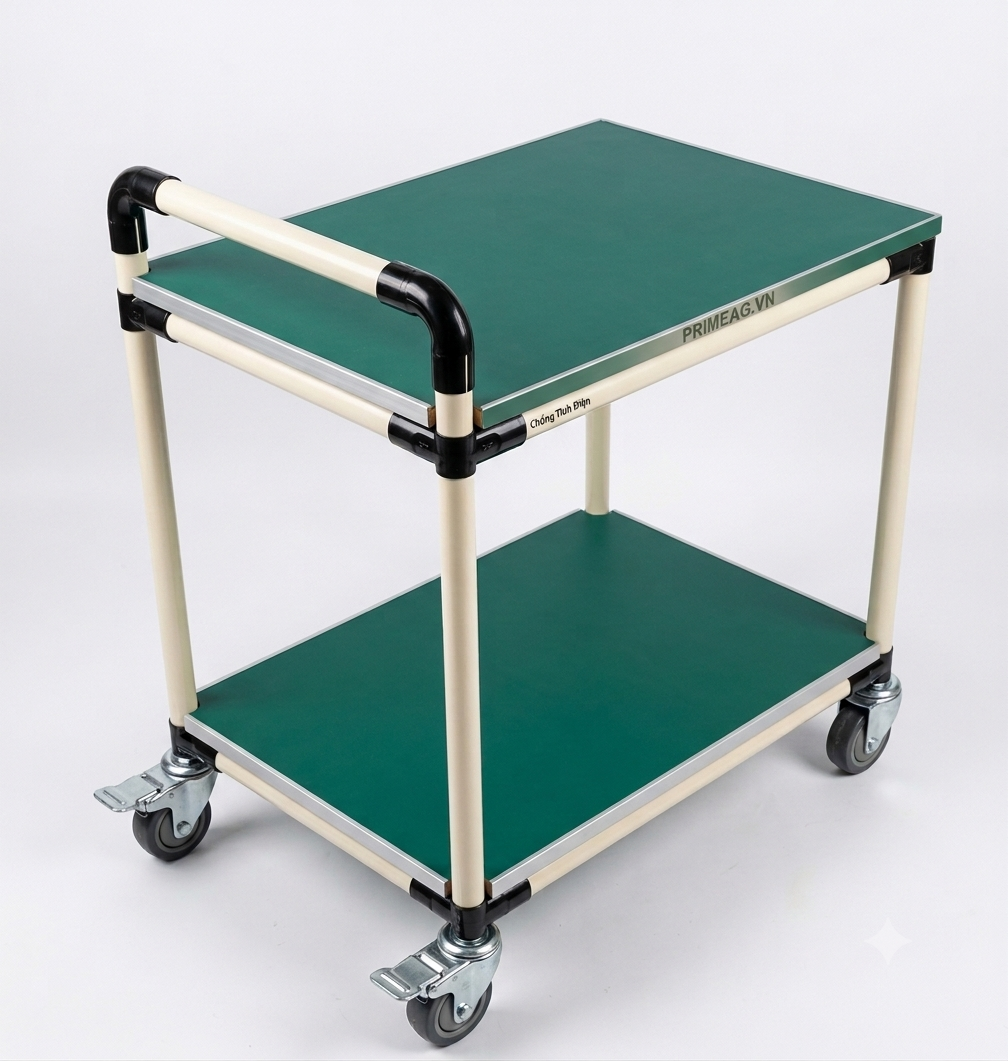
樹脂被覆鋼管製多段台車の標準品は1500×600×1600 mm、3段で、2~5段、長さ900~1800 mmに変更できます。耐荷重100 kg/段で、布バンドルには十分な余裕があります。
樹脂エッジ付きMDF板15~17 mmでバンドルを平らに保ちます。PUキャスターΦ75、ストッパー付き2輪。通路幅が1.2 m未満の場合は1400×600または900×600 mmタイプを選びます。
ルール:指示票はハンドルに挟み、満載の台車は送り出し、空の台車を戻す。誰も仕分け直しをしません。
サイズラベル付きセット組み仮置き棚
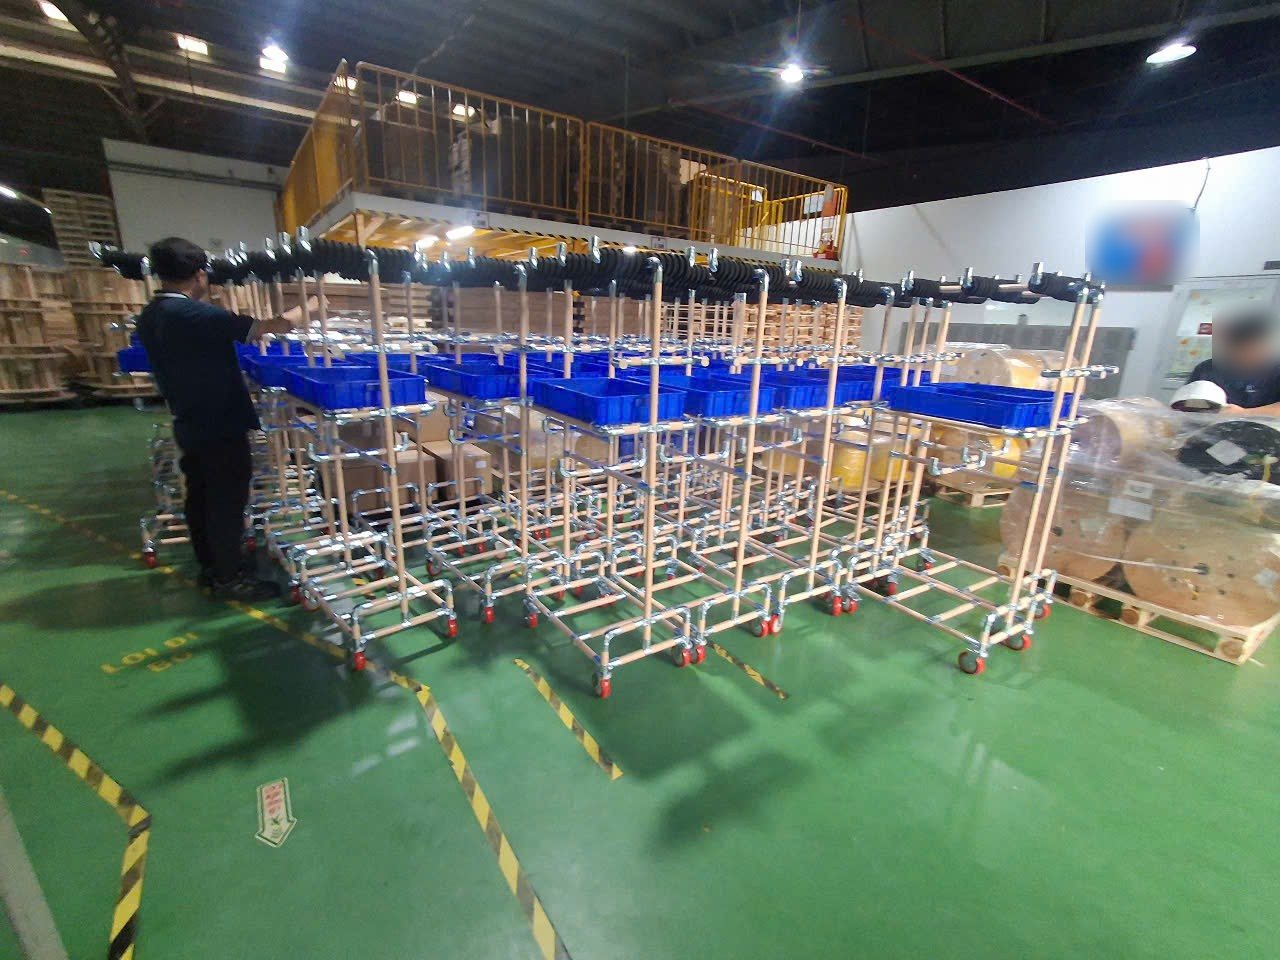
身頃・袖・襟のバンドルは、パーツがそろってからセット組みします。仮置き棚はΦ28樹脂被覆鋼管と金属ジョイントで組み、1区画1サイズ、ラベルは前面の横桟に貼ります。
工場で自社組立する場合、PRIMEAGがBOMとパイプ切断指示を無料でお送りします。
小物パーツ用プラスチックコンテナ
ポケット、見返し、襟芯などはバンドルから落ちやすいため、ラベルカード差し付き工業用プラスチックコンテナ610×420×100または610×420×250 mmを使い、仕切りでサイズ分けして台車の段に載せます。
番号付け・セット組み作業台
Φ28樹脂被覆鋼管作業台は天板高750 mm、耐荷重150 kg、長さ600~1800 mm、アジャスター±20 mm。電装タイプは番号付け工程用にLED照明2灯を取り付けます。
裁断テーブルから縫製ラインまでの流れ
| 工程 | 設備 | ルール |
|---|---|---|
| 裁断機出口 | 3~4段台車 | 1台車1指示、票はハンドルに |
| 番号付け | 照明付き作業台 | 終わったら元の段へ戻す |
| セット組み待ち | Φ28パイプ区画棚 | 区画はサイズ別、指示ラベルは前面 |
| セット組み・ライン投入 | 台車、カード付きコンテナ | 1台車1ライン、セット数を記入 |
バンドルがラインに入った後の次のボトルネックは縫製工程間の仕掛滞留:WIP棚と台車をご覧ください。糸くずでキャスターが重くなる問題は縫製工場の台車が重い:糸・繊維くずのキャスター軸絡みへ。
裁断エリアの寸法に合わせた台車製作
PRIMEAGは2025~2026年に、カンジュオックの米国系FDI工場向けに専用台車400台を、お客様指定の寸法で製作しました。
標準品は5~7営業日、新規設計品は10~15営業日。フレーム保証3年、キャスター12か月です。
何から始めるか
- 1指示あたりの平均バンドル数と最大バンドルサイズを数える。
- 裁断機出口エリアと番号付け台までの通路を測る。
- バンドルの高さに合わせて段数を決める。
- 同時に流すサイズを洗い出し、棚の区画を決める。
- 裁断エリアのレイアウト図をPRIMEAGに送り、台車と棚を設計してもらう。
台車・棚の図面依頼ページからレイアウト図をお送りいただければ、PRIMEAGが30分以内にお見積りします。
よくある質問
- バンドル搬送台車は何段がよいですか? — 通常は3~4段で、段間はバンドルより少し高めにし、引き出す際にしわにならないようにします。段数の変更はパイプとジョイントを追加するだけです。
- 布バンドルの棚板は板とワイヤーメッシュのどちらがよいですか? — 樹脂エッジ付きMDF板です。柔らかい布バンドルが平らに置け、メッシュの跡が付きません。ワイヤーメッシュはコンテナや硬い品物に向いています。
- 品番が変わったとき、セット組み仮置き棚は調整できますか? — できます。Φ28パイプフレームはボルト締めジョイントで組んであり、5 mm六角レンチでボルトを緩めれば受け桟の移動や区画の増減が可能です。
更新:2026年10月30日 — PRIMEAG 技術チーム
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
執筆:PRIMEAG 技術チーム
更新日:2026年10月30日