
越南家具厂板式(拆装)家具出货缺螺丝,问题通常出在配件打包台。PRIMEAG建议使用Φ28覆塑钢管工作台,配每层20 kg的层架放置分格料盒,按配料单顺序排列,配上齐套样品照片、充足照明,并在放入纸箱前将每袋称重、与标准重量比对。
一个拆装衣柜可能需要十几个配件料号:偏心连接件螺丝、木销、铰链、滑轨、拉手。买家开箱后少两个木销就装不起来,投诉按整批计算。追查下来,板件很少缺;缺的是车间角落里手工打包的那袋配件。
- 一个料号一个格位,按配料单的行顺序排列。
- 齐套样品照片放在视线高度。
- 逐袋称重;有偏差就拆开重数。
- 配件袋放入纸箱要在一个有确认的工序完成。
配件袋为什么会缺件
从上往下逐项检查;第一项最常见。
- 从混放堆里抓取:螺丝、木销倒在同一个箱里,靠目测计数。
- 取料顺序与配料单不一致:料盒哪里有空位就放哪里,每个人的取料路线都不一样。
- 班中换型:旧型号的料盒还留在台面上。
- 照明不足:黑色螺丝放在深色台面上几乎看不见。
- 没有最终检查:打好的袋子直接丢进筐里,之后才分到各个纸箱。
配件打包工位的布置
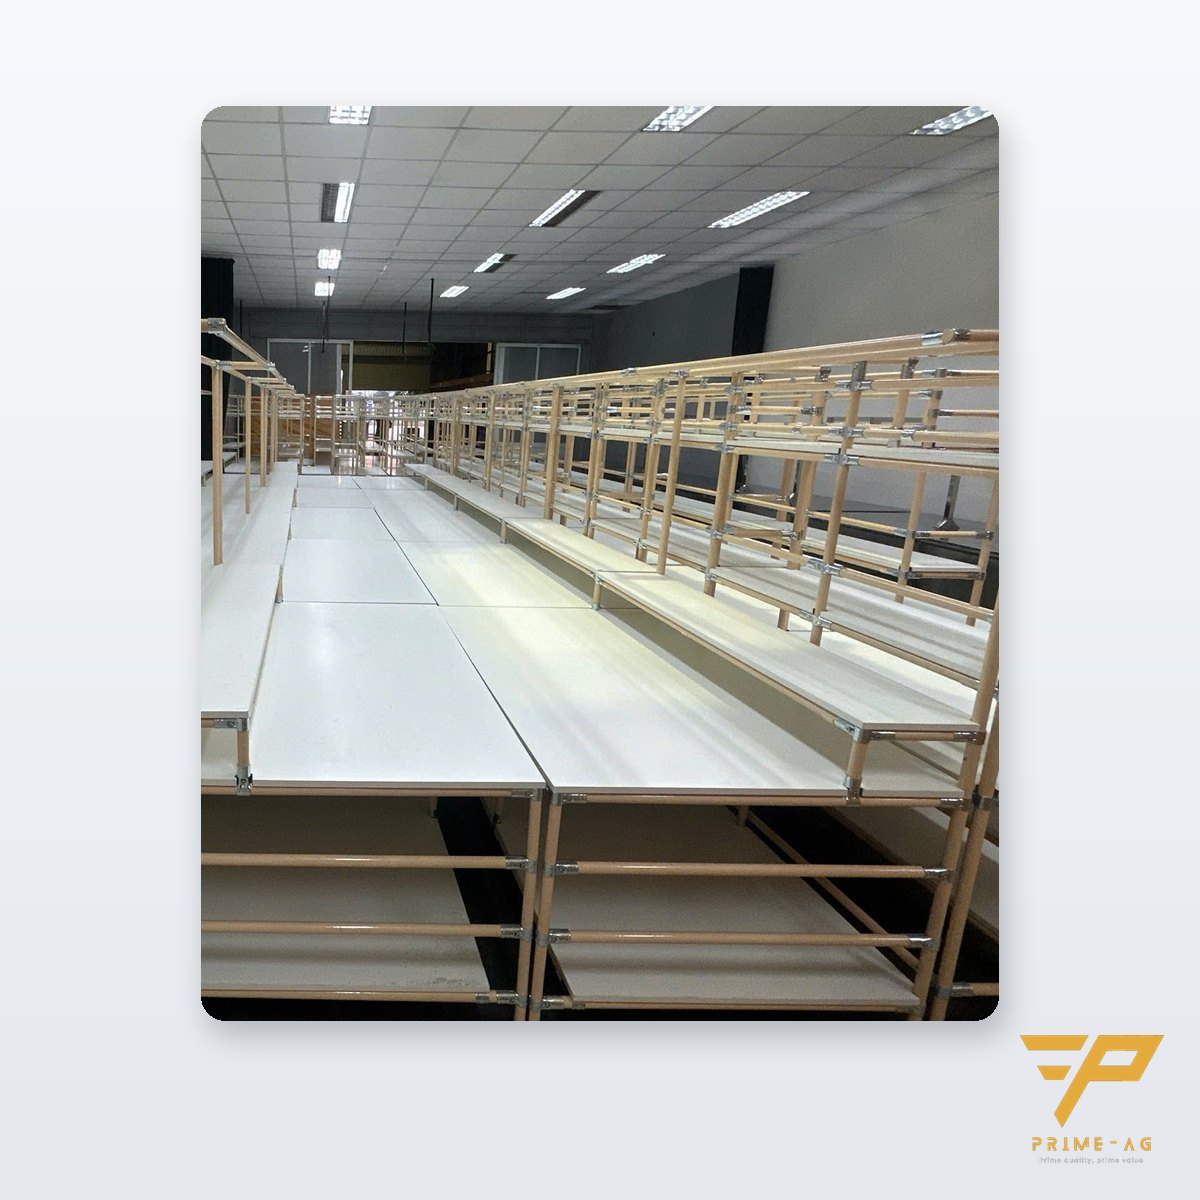
工作台与料盒层架
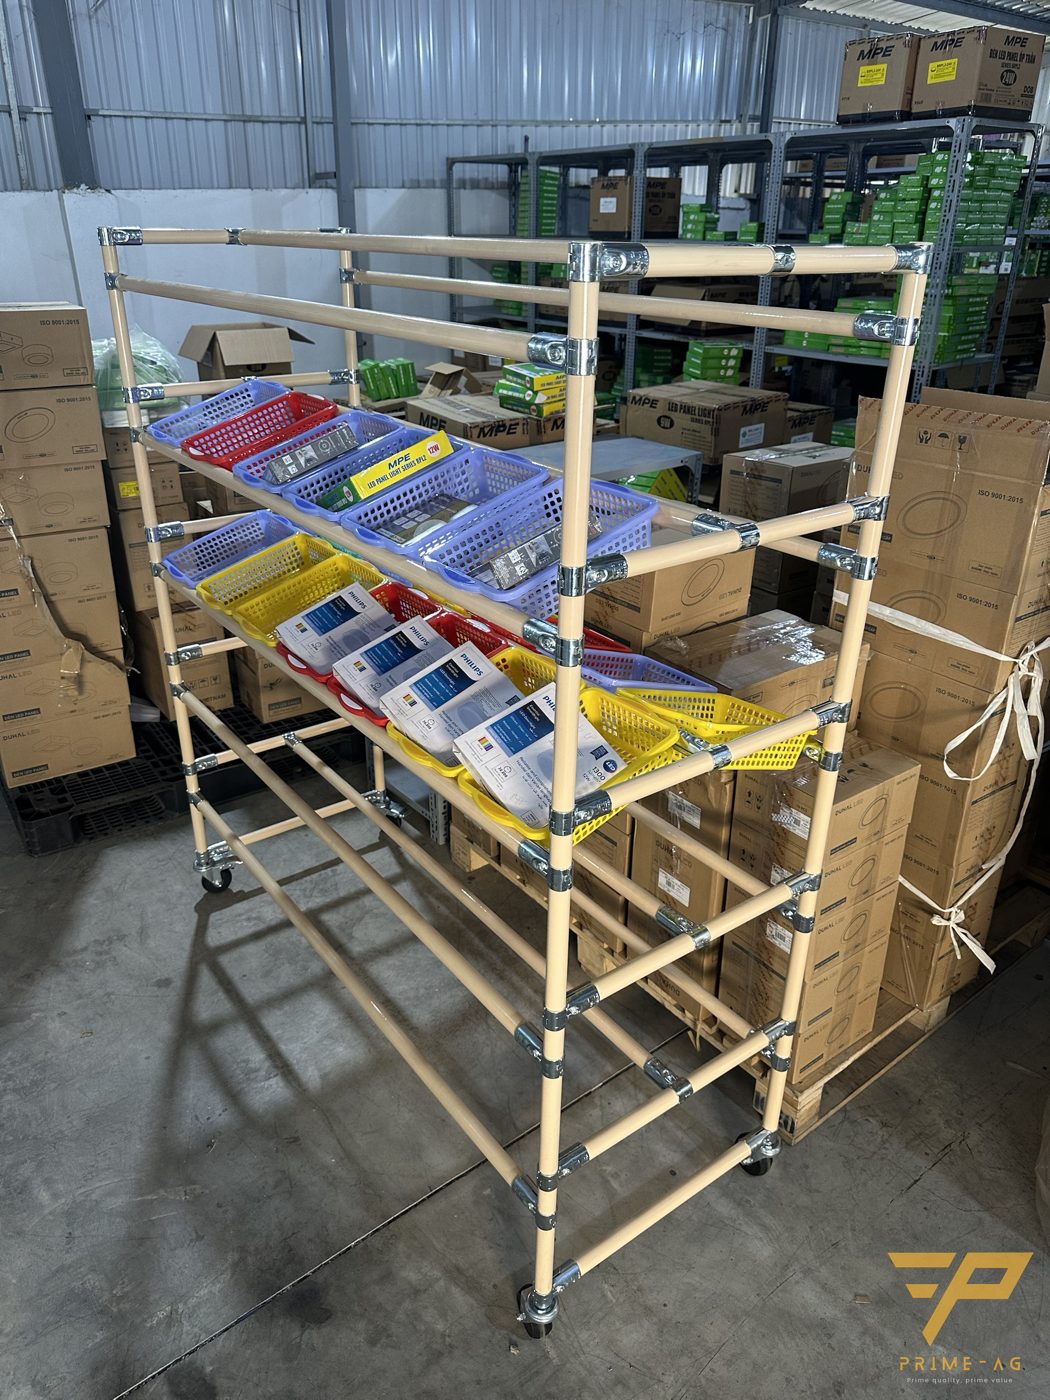
覆塑钢管工作台 Φ28,上方两层层架(每层20 kg)放置料盒;调好脚杯使台面完全水平,放在上面的秤读数才稳定。深色配件选浅色台面。框架采用螺丝紧固的接头组装,换型时可移动层架、加装挂杆。
按配料单顺序排列分格料盒
料盒从左到右排成一排,严格按照配料单的行顺序,在料盒前端贴上行号。分格塑料料盒 450 × 300 × 60 mm,可选活动隔板分格,承重8 kg,适合放螺丝、木销。滑轨、柜脚等体积大的配件用工业塑料周转箱,例如带隔板和标签卡的PB2 455 × 270 × 120 mm。每个产品型号在料盒上使用一种颜色的标签卡,旧型号遗留的料盒一眼就能看出来。
从后方补料
每班要打几千袋的工位应使用重力式流利货架:3–5层供料、1层回收空盒,仓库人员从背面补料,打包人员无需停手。货架每层100 kg,倾斜5–8°,带A4卡套可插配料单。
照明与样品照片
加装台灯,或选择带2支0.6 m LED灯的工作台款式。齐套样品照片在白色背景下拍摄,每件旁边注明数量,打印成A4插在视线高度。
配件袋称重检查
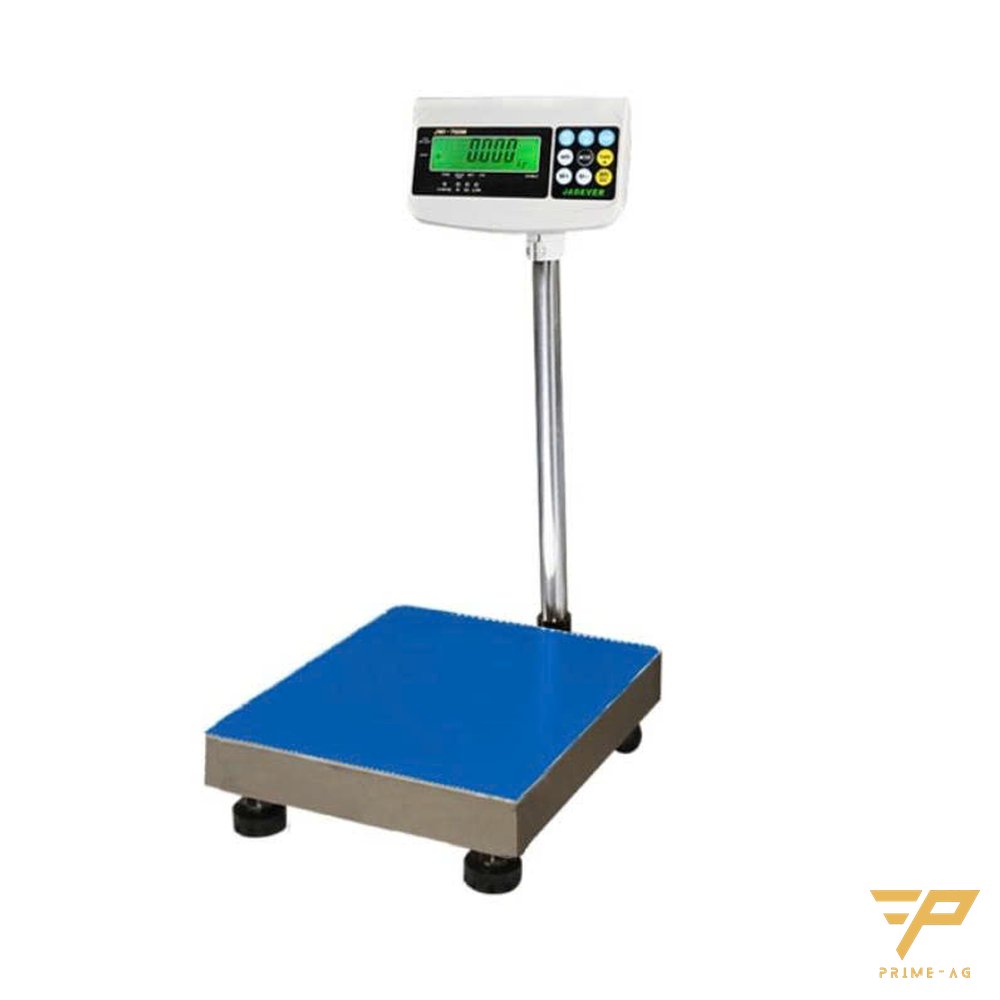
称量多袋数量正确的配件袋,得出标准重量。公差必须小于袋内最轻零件重量的一半,因此秤的分度值相对该零件也必须足够小。测量检测设备类别中有0.01 g × 500 g电子秤和30–150 kg台秤;请发送各零件的重量,由PRIMEAG推荐合适的型号。线尾的台秤只能检出缺整袋配件或缺板件的纸箱。
按规模选择
| 产量、料号数 | 建议配置 |
|---|---|
| 每班袋数少,10个料号以下 | 带层架的工作台、分格料盒、样品照片、配件袋称重 |
| 袋数多,10–20个料号 | 增加后方供料的流利货架、按型号区分的彩色标签 |
| 一天内切换多个产品型号 | 每个型号一套专用料盒,换型时清空台面 |
电子装配线上防止混料的方法见分格料盒与防拿错标签一文;本文专注于发给客户的一袋配件如何做到数量齐全。
从哪里开始
- 汇总近三个月的缺配件投诉,记录型号和缺失的零件。
- 观察一个班的打包作业,统计作业员需要找料盒的次数。
- 为投诉最多的型号重新排列料盒,并增加配件袋称重。
- 通过布局需求提交页面发送包装区尺寸和配件清单。
标准款工作台、货架生产周期5–7个工作日;新设计的流利货架10–15个工作日。框架保修3年;灯具、脚轮12个月。
常见问题
配件袋称重能代替人工点数吗? 不能完全代替。只有当最轻的零件相对秤的分度值足够重时,称重才能检出缺件的袋子;仍需按配料单排列料盒,从一开始就取齐。
一个打包台应同时打包几个产品型号的配件? 一次只做一个型号。换型时先清走所有旧料盒,再摆放新型号的料盒、配料单和照片。
现有的包装台能加装料盒层架吗? 可以,前提是工作台为Φ28管材加接头组装的框架:增加管材和接头即可安装层架,无需更换工作台。
更新:2026年10月31日 — PRIMEAG 技术团队
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
更新日期:2026-10-31