
ベトナムのSMTラインでPanasonic、Fuji、Yamahaのどのマウンターを使っていても、必要な静電気対策(ESD)資材は同じで、変わるのは設置位置だけです。基板に手が触れる場所には2層ESDマットと1 MΩのリストストラップ、基板投入・梱包には10³–10⁹ ΩのカーボンPPトレイ、リワーク工程にはイオナイザーを配置します。PRIMEAGは汎用品を24–48時間でお届けします。
お客様はよく「Panasonicのライン」「Fujiのライン」「Yamahaのマシン」とマシン名から話を始められます。しかし、マットやリストストラップの種類を決めるのはマシンではありません。マシン名は各工程(基板投入 – はんだ印刷 – 部品実装 – リフロー炉 – AOI – リワーク – 梱包)を呼び分けるのに役立つだけです。本記事では位置ごとのESD資材を整理し、マシンの仕様には触れません。
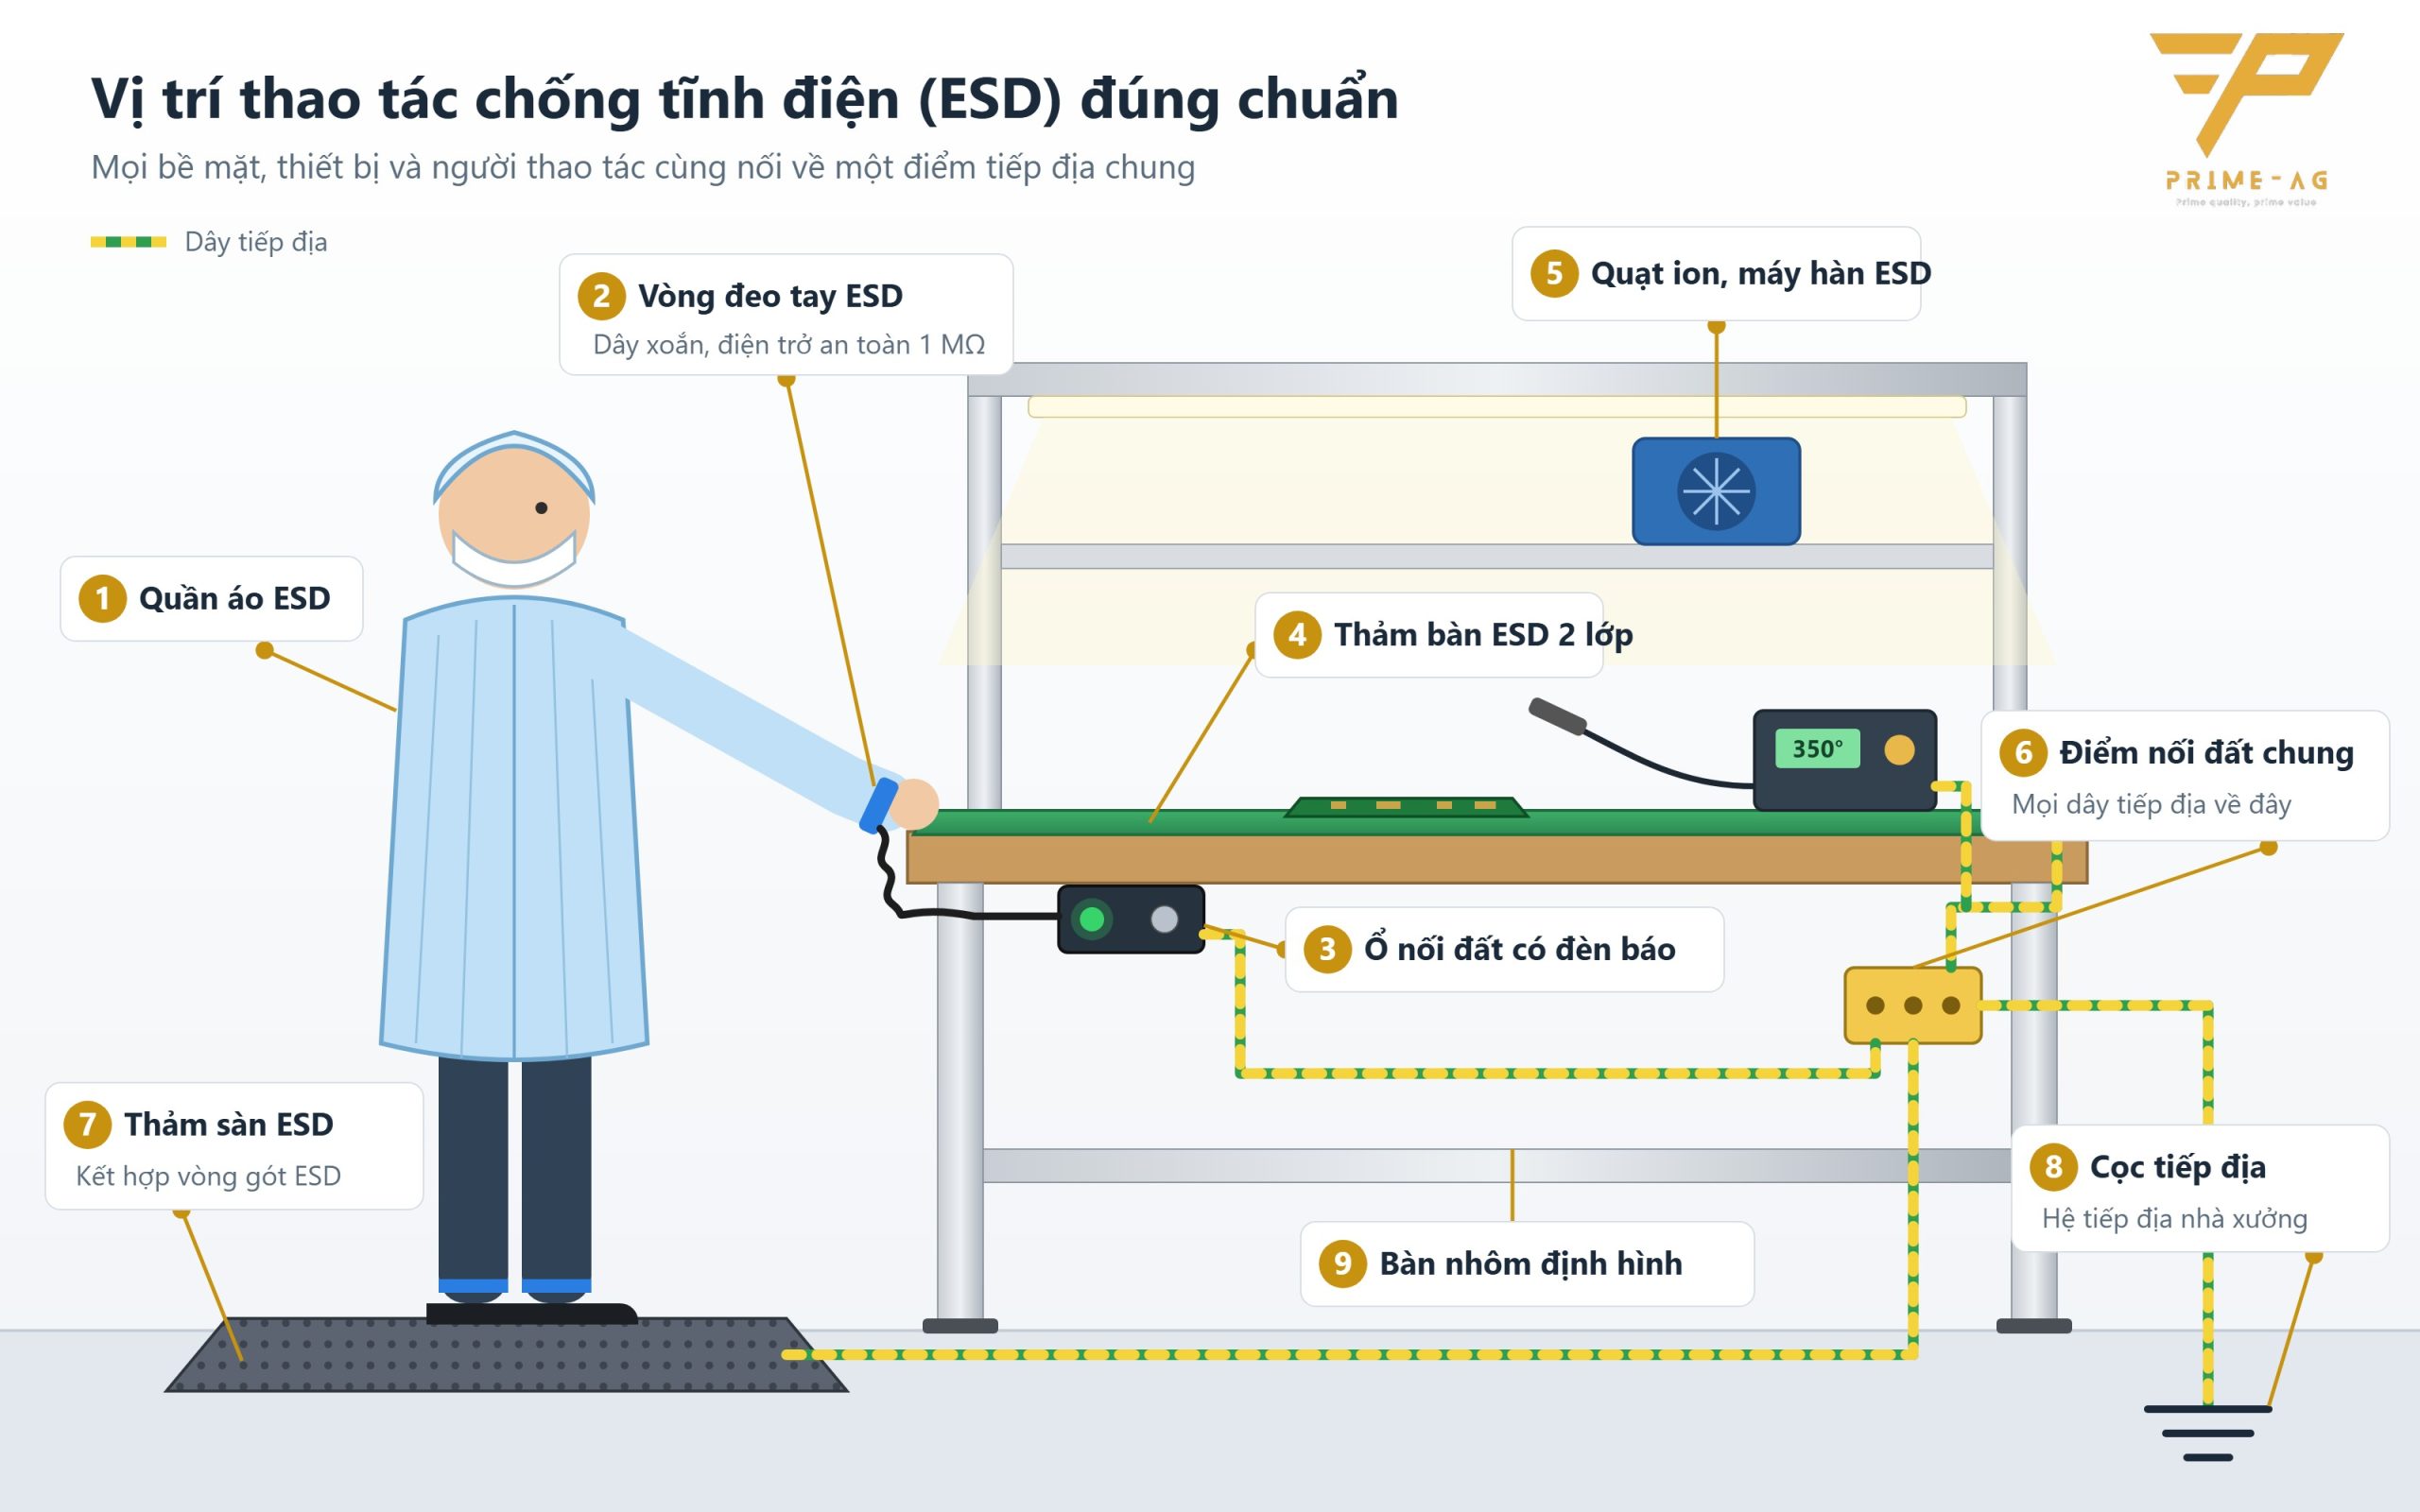
- 基板に手が触れる場所(基板投入、AOI、リワーク、梱包):2層ESDマット+1 MΩのコード付きリストストラップを共通接地点に接続。
- 基板・リールの保管と搬送:10³–10⁹ ΩのカーボンPPトレイ、サイズ354×210×143または482×308×178 mm。
- 絶縁物がある場所(リワーク、梱包):卓上イオナイザー、イオンバランス≤ ±10 V。
- 自動機エリア:床、ESDシューズ、介入時はリストストラップ。
1. ライン先頭の基板投入・キッティング工程
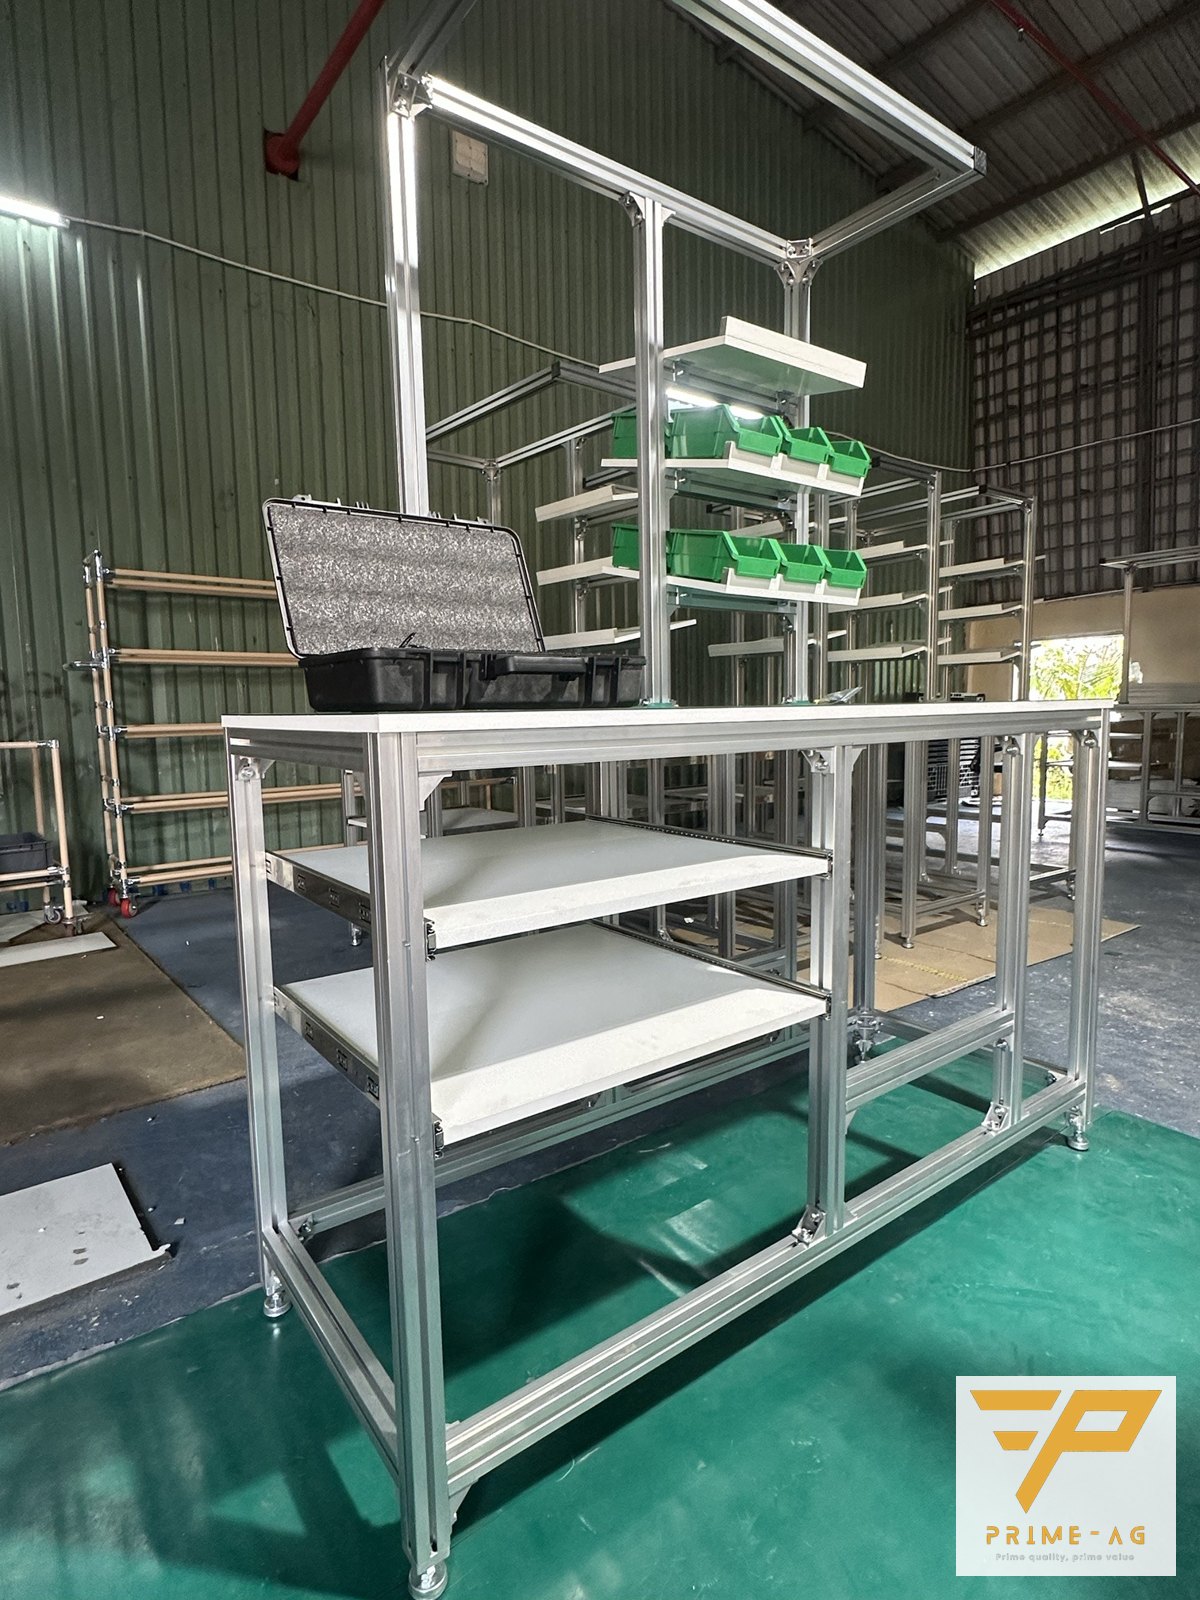
裸基板とリールが最も多く人の手に触れる場所です。必要なのは2層静電気対策ゴムマット(1.2 m × 10 m × 2 mm、上層10⁶–10⁹ Ω、下層10³–10⁵ Ω、10 mmスナップと1 MΩ接地コードで接地、作業台に合わせたカットは2日)、カールコード付き静電気対策リストストラップ1.8 m(保護抵抗1 MΩ、各シフト開始時にテスト)、そして端数リールの保管とラベルカード差し込みに使うESD部品トレイ354×210×143(10.6リットル)です。作業面から接地までの抵抗は<1×10⁹ Ωである必要があります。
2. はんだ印刷、部品実装、リフロー炉
基板は機械の中にあり、人が介入するのはフィーダー補充やステンシル交換のときだけです。必要な資材は人と床に関するもので、ESDシューズ、ESD作業服、人体–シューズ–床で<3.5×10⁷ Ω(または<1×10⁹ Ωかつ歩行電圧<100 V)を満たす床です。一時的に取り外したフィーダーやマガジンは、接地された棚の上か、トレイシリーズ最大サイズのESD部品トレイ482×308×178(26.4リットル)に置きます。
3. AOI、検査、修理・リワーク
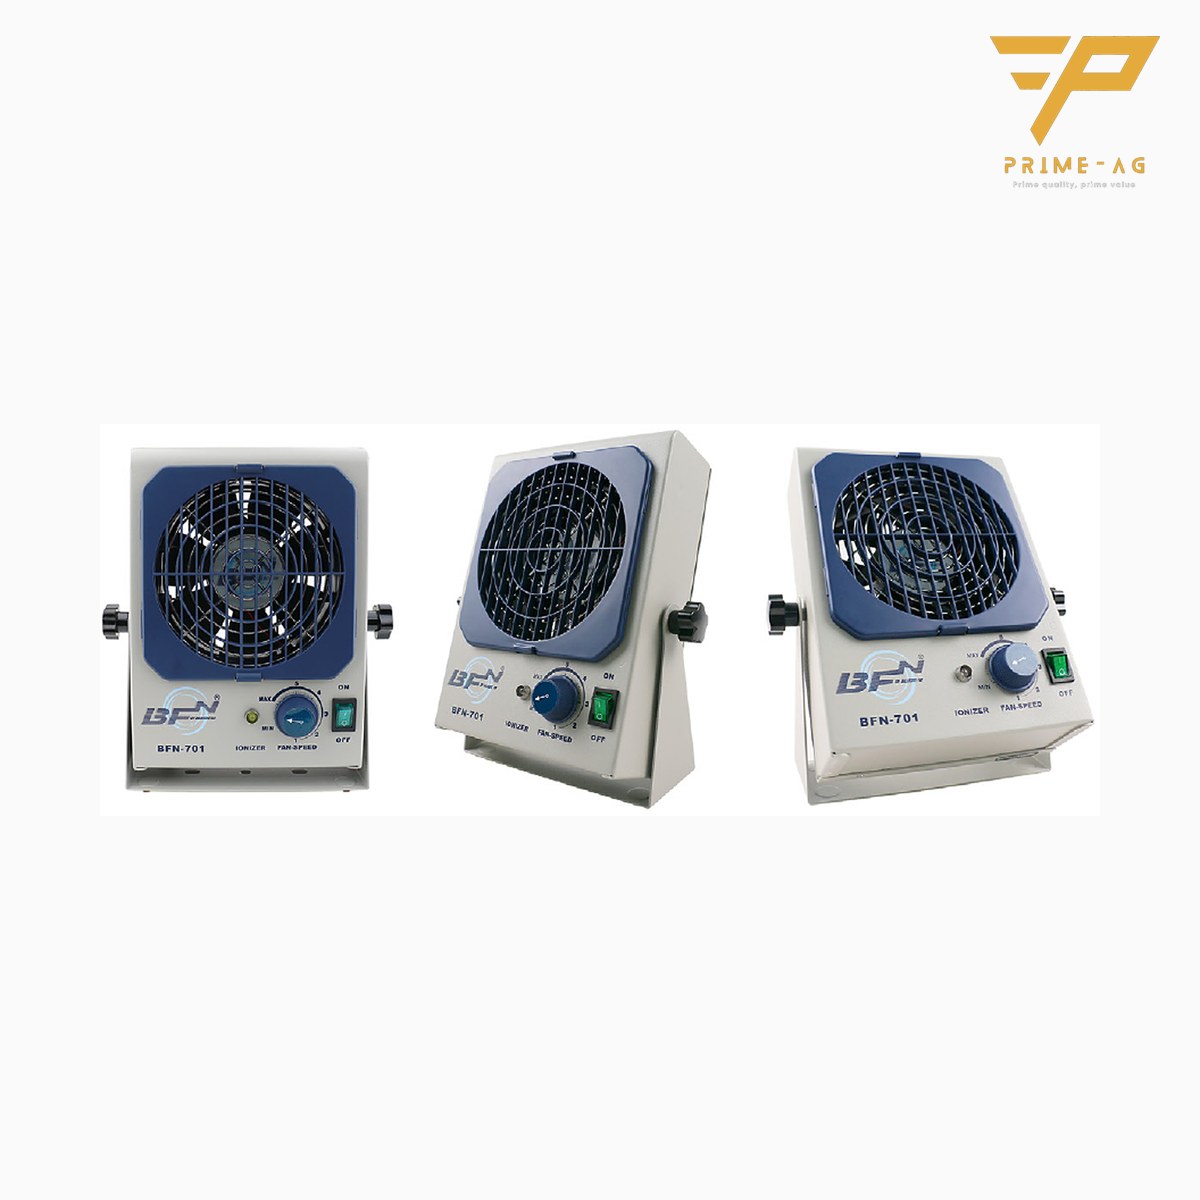
リワーク工程が最もリスクの高い場所です。部品実装済みの基板を長時間扱い、樹脂ケース、顕微鏡、フィルムなどの絶縁物が多くあります。マットとリストストラップに加え、卓上イオナイザー 1ファン 701を設置します。風量120 CFM、作業距離300–900 mm、±1,000 Vから±100 Vまでの除電時間≤2.0 s、イオンバランス≤ ±10 V(限度±35 V)です。イオナイザーは受注品で納期7–15日であり、リストストラップやマットの代わりにはなりません。修理待ちの基板はマット上のESDトレイに置きます。
4. ライン末端の梱包工程
EPAから出る基板は、必ずシールドバッグに入れてからカートンに入れます。PEフィルムや白い発泡材を基板に直接触れさせてはいけません。梱包台にもマットとリストストラップが必要で、フィルムロールやラベル貼りがある場合はイオナイザーを追加します。社内搬送用の基板には、基板サイズに合わせて静電気対策トレイ・ボックスを選びます。
ライン上の位置別ESD資材チェックリスト
| 位置 | 必要な資材 | 達成すべき数値 |
|---|---|---|
| 基板投入、キッティング | 2層マット、リストストラップ、トレイPA8 354×210×143 | 作業面–接地<1×10⁹ Ω、ストラップ1 MΩ、シフト開始時にテスト |
| 印刷、実装、リフロー | ESDシューズ、床、トレイPA9 482×308×178 | 人体–シューズ–床<3.5×10⁷ Ω |
| AOI、検査 | マット、リストストラップ、ESDトレイ | 接地面上でトレイ10³–10⁹ Ω |
| 修理・リワーク | マット、リストストラップ、イオナイザー701 | イオンバランス≤ ±10 V、エミッター針清掃後に再測定 |
| 梱包 | マット、リストストラップ、シールドバッグ、必要に応じてイオナイザー | 基板を一般資材に触れさせない |
S20.20は測定頻度を定めていませんが、実務では作業台6か月、床12か月が目安です。あわせてSMTラインのEPA構築の記事もご覧ください。
追加購入前のセルフチェック
- 基板に手が触れる点をすべてマーキングし、各点にマット+リストストラップ+接地ソケットがあるか確認します。
- マットを裏返し、10 mmスナップと接地コードがあるか確認します。作業面–接地間は、静電気対策資材の受入抵抗測定の記事に従い100 Vで測定します。
- 絶縁塗装の棚に置いた黒いトレイには接地経路がありません。
- 測定器をお持ちでない場合:ホーチミン市、ビンズオン、ドンナイの工場であれば、PRIMEAGがTR1800と5 lb電極を持参し、使用中のマット、トレイ、床を他社購入品も含めて無料で抵抗測定します。測定点数の制限はなく、購入の義務もありません。写真付きPDF報告書を3–5営業日後にお送りしますが、参考用であり監査書類の代わりにはなりません。
よくある質問
- Panasonic・Fuji・YamahaなどSMTマシンのメーカーによってESD資材を変える必要はありますか? — いいえ。マット、リストストラップ、トレイ、イオナイザーは基板に手が触れる位置で決まり、マシンのメーカーには左右されません。マシン名は各工程を特定して適切な品目を選ぶ助けになるだけです。
- 10³–10⁹ Ωの部品トレイにリールや基板を直接入れても大丈夫ですか? — はい、トレイが接地されたマットまたは棚の上にある場合は可能です。絶縁塗装の棚に置いたトレイでは電荷を逃がせません。基板をEPA外に持ち出す際はシールドバッグに入れてください。
- SMTラインのどの工程にイオナイザーを置けばよいですか? — 樹脂ケース、ガラス、フィルムなど接地できない絶縁物があるリワーク工程と梱包工程です。701は300–900 mmをカバーし、イオンバランス≤ ±10 Vです。リストストラップやマットの代わりにはなりません。
月〜土 8:00〜17:00(GMT+7)・電話/Zalo: +84 906 108 292・Email: info@primeag.vn
ご相談方法: 無料技術相談 · 図面・レイアウトを送る · 30分以内に見積もりを受け取る
執筆:PRIMEAG 技術チーム
更新日:2026年10月28日