
点胶针头堵塞、滴胶或胶点忽大忽小,通常是胶水在针头处固化、G号与粘度不匹配、装胶时混入气泡,或气压、时间、真空设定不当。PRIMEAG建议按这个顺序排查;例如稀胶用21–25G针头,稠胶用14–15G。
越南工厂的班组长反映:针头每半小时堵一次,换新针头又滴胶,胶点时大时小。罪魁祸首通常是装胶方式、针头选型、设备设定,很少是胶水本身。
- 针头堵塞:针头处胶水凝固、针头过细、针头材质与胶水不匹配。
- 停机后滴胶:稀胶却缺少回吸真空、鲁尔螺纹漏气。
- 胶点不均:气泡、气压波动、胶量减少、胶温变化。
- 设定时从低气压、短时间开始,再逐步增加。
出胶量取决于哪些因素
气动点胶机按时间–压力原理工作:每踩一次脚踏,一个气脉冲推动活塞把胶水从针头挤出。出胶量由气压、时间、针头规格和粘度决定;问题通常是某个变量偏移或漏气。
按顺序排查
1. 胶水在针头处固化
UV胶在车间灯光下会固化。氰基丙烯酸酯(瞬干胶)遇空气中的湿气固化。双组分环氧随混合物适用期逐渐变稠。厌氧胶(螺纹锁固胶)会在金属针头内腔中固化。
处理:厌氧胶用塑料针头;停线时盖好针头,用1009涤纶擦拭布蘸IPA擦净针口;环氧小批量调配。
2. G号相对粘度过小
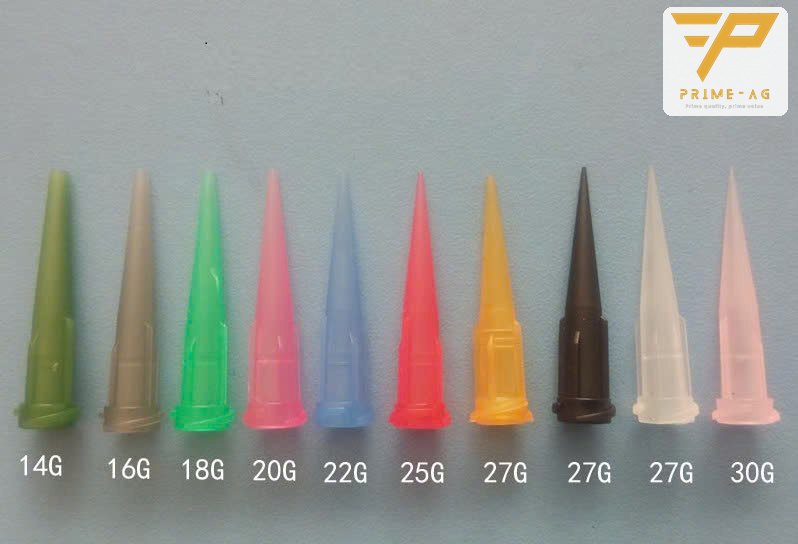
G号越大,针孔越小:14G ≈ 1.54 mm,18G ≈ 0.84 mm,21G ≈ 0.51 mm,25G ≈ 0.25 mm。稠胶通过细针必须加大气压,容易堵塞、出胶断续。各厂家针头颜色不同;请看包装上的G号。
3. 针头类型不对
TT塑料锥形针头内腔逐渐收窄,所需气压小,适合环氧、RTV硅胶、锡膏等粘稠、含填料的胶。不锈钢针头适合稀胶、点小胶点。
4. 装胶时混入气泡
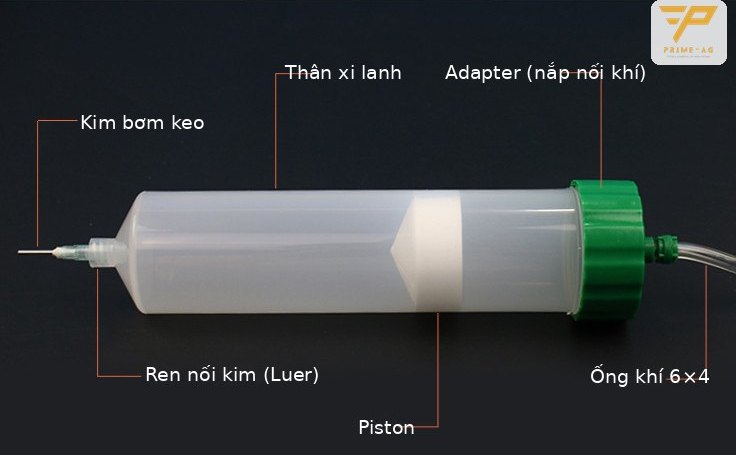
气泡被压缩后又膨胀,导致胶点缺量、停机后针头滴胶。UV胶、环氧装到针筒约2/3;稀的瞬干胶装约1/2;把活塞推到贴住胶面以排出空气。
5. 气压、时间、回吸真空
回吸真空(suck back)关闭或太弱时,稀胶会滴落。设得太强,胶水会被吸回气管。避免高气压配合低于0.01 s的时间;时间长一些重复性更好。供气要干燥、洁净,并经过调压阀。
6. 针筒、活塞、鲁尔螺纹
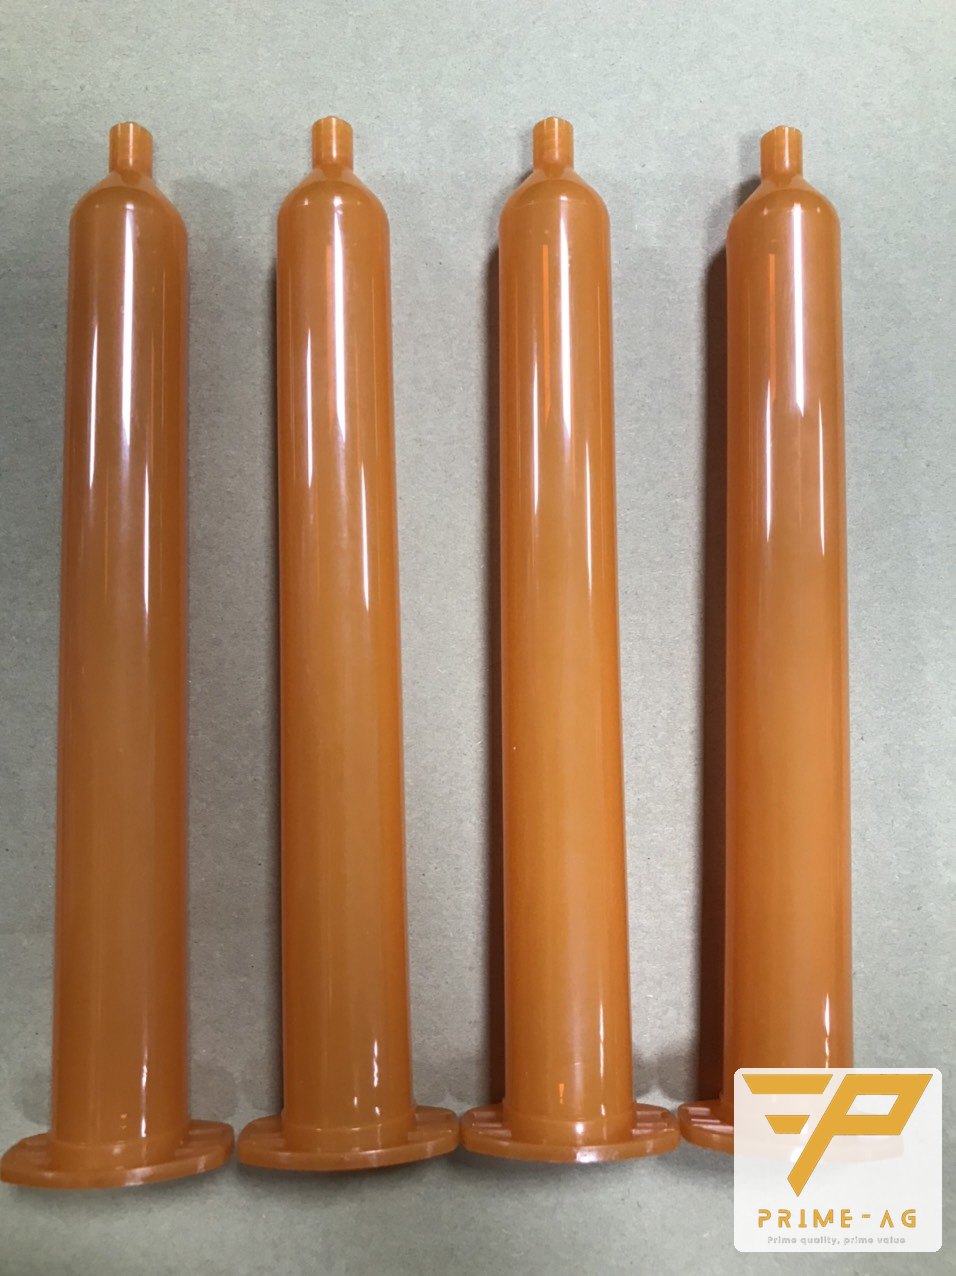
UV胶用透明针筒会在筒内直接固化;应使用琥珀色或黑色针筒。瞬干胶、稀的厌氧胶使用阻隔活塞(barrier)配合真空。JP与US转接头混用会漏气;鲁尔螺纹没拧紧会在接口处漏胶。
| 症状 | 先检查 | 处理 |
|---|---|---|
| 每次休息后都堵 | 针头处胶水凝固 | 盖好针头,擦净针口;厌氧胶用塑料针头 |
| 必须加大气压才出胶 | 针头过细、类型不对 | 加大针头规格,稠胶改用锥形针头 |
| 松开脚踏后滴胶 | 真空、气泡、鲁尔螺纹 | 开启适度真空,重新装胶,拧紧针头 |
| 一个班内胶点逐渐变小 | 胶量减少、胶温 | 不要装得过满,调整时间 |
从转接头上拆下针筒前先彻底泄压;操作时佩戴护目镜。不要把针筒加热到38 °C以上。
何时换针头,按粘度重新选型
针头磨损、弯曲、内有硬化胶或更换胶水时,应换针头。针筒、活塞同样是一次性的;清洗后重复使用会降低精度。
- 稀胶(UV胶、瞬干胶):不锈钢针头21–25G,针筒10–30 cc,UV胶用黑色针筒。
- 中等粘度胶(硅胶、环氧):16–18G,针筒30–50 cc。
- 稠胶、锡膏:14–15G,针筒50–70 cc。
JP、US、MSS各规格针头和针筒:点胶针筒、点胶针头和点胶机。针筒体系与四种针头的区别:按胶水类型选择点胶针筒和针头。
调整后自查
- 在试样板上试打20个胶点,用肉眼或放大镜比较大小。
- 为每种胶水记录气压、时间、针头规格。
常见问题
- 点胶针头堵了,能疏通后继续用吗? — 塑料针头和塑料座不锈钢针头是一次性的,堵了就换。全金属针头用与胶水相适应的溶剂清洗后可以重复使用。
- 为什么针筒快用完时胶点越来越小? — 胶水减少后上方的气垫空间增大,同样的气压和时间出胶量会变少。重新调整时间,或改用小一号的针筒。
- UV胶能用透明针筒吗? — 不建议。在车间灯光下UV胶会直接在针筒和针头内固化。请使用琥珀色或不透光的黑色针筒。
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
更新日期:2026-10-27