
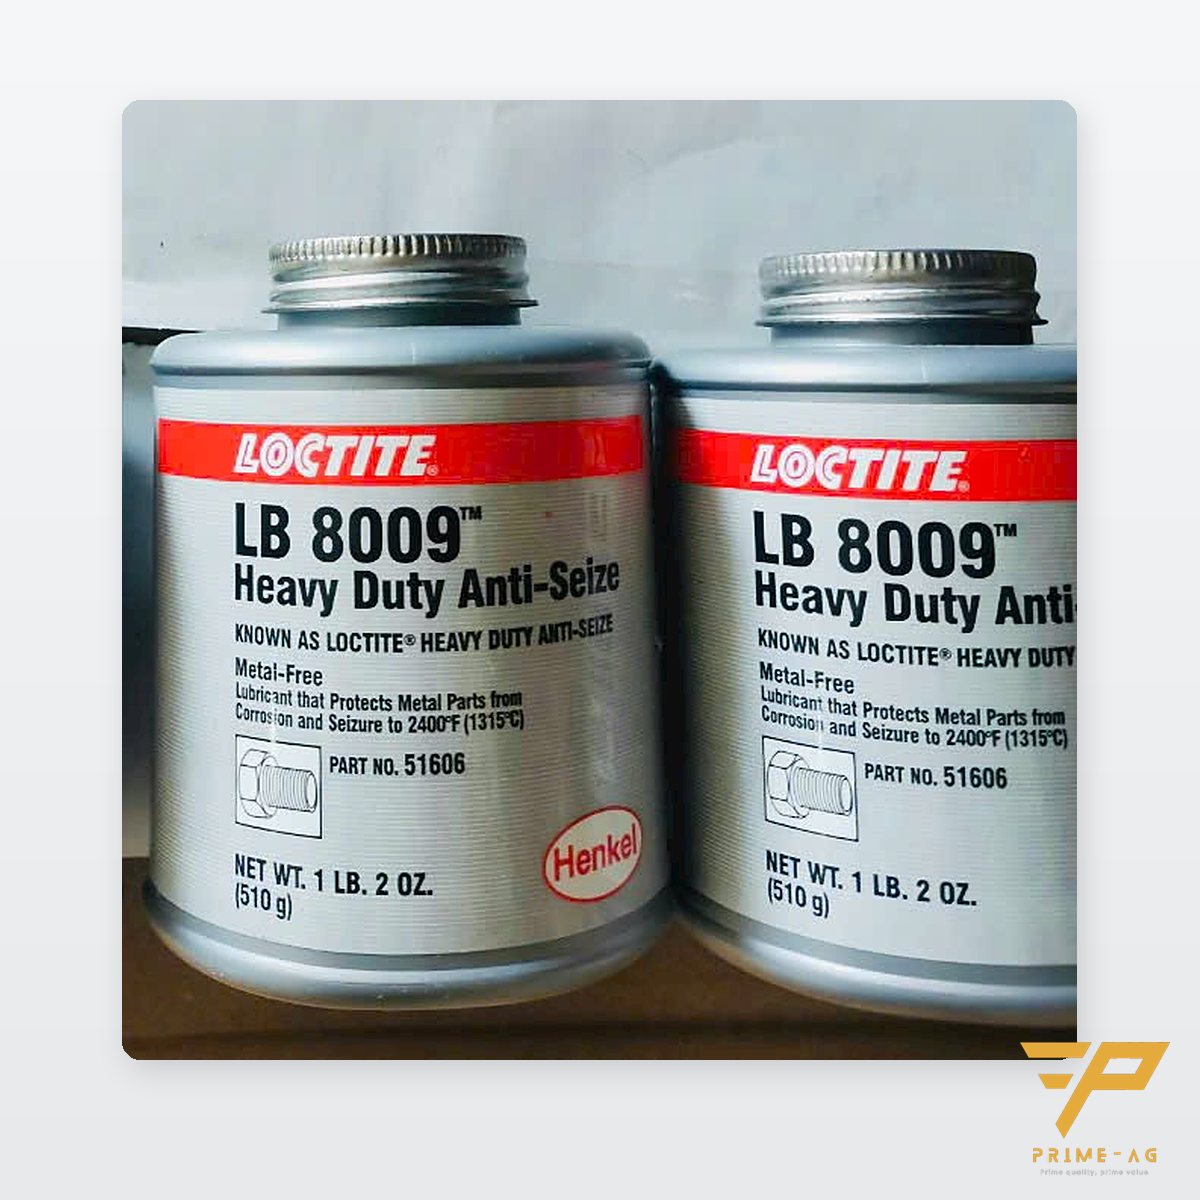
越南工厂不锈钢螺栓拧到一半卡死怎么办?原因是咬死(galling):两侧螺纹为同种金属,在螺纹干燥、有污物或拧得太快时相互粘连。对策:清洁螺纹,在外螺纹上薄涂一层防咬合剂,慢速拧紧。不锈钢、铝件 PRIMEAG 推荐使用不含金属的 Loctite LB 8009,耐温可达 1,315 °C。
维修班组常见的情景:不锈钢螺母顺畅地转了几圈后变紧,再用力就完全卡死。拆卸时螺纹被撕成鳞片状,最后只能切断螺栓并更换整个组件。这类故障常见于不锈钢管道法兰、铝框架以及承受蒸汽的设备盖板。
摘要
- 本质:金属与金属粘连;不锈钢–不锈钢、铝–铝配对最容易发生。
- 诱发因素:高速气动扳手、螺纹干燥、螺纹有毛刺或灰尘。
- 预防:螺纹清洁,用薄薄一层润滑脂覆盖螺纹根部,逐步加大扭力。
- 选型:LB 8009 用于不锈钢和铝;LB 8008 C5-A 用于极高温部位的碳钢;LB 8150 用于一般维护。
1. 不锈钢螺栓为什么会咬死:按顺序排查原因
- 同种材料配对。不锈钢和铝表面有一层极薄的氧化膜保护。两侧螺纹在压力下滑动时,这层膜被破坏,裸露的金属直接接触并粘连。
- 拧得太快。气动扳手、高速拧紧机使螺纹迅速发热,更早发生粘连。
- 螺纹脏污、有毛刺。灰尘、切屑、毛刺是划伤的起点。
- 螺纹干燥。没有任何隔层阻止两个金属表面直接接触。
- 冷热循环、蒸汽。接头反复受热、冷却,再加上湿气和锈蚀,日后极难拆卸。
2. 现场处理:清洁、涂脂、慢速拧紧
刷净螺纹,擦掉旧油和松散的锈迹。螺纹有毛刺或已划伤就更换螺栓,不要勉强再用。在外螺纹上薄涂一层Loctite 螺纹防咬合剂,覆盖螺纹根部;内螺纹无需涂抹。涂得太厚只会粘灰。手动拧紧或调低拧紧机转速,扭力均匀增加直至终拧。如设计允许,将螺栓或螺母换成不同牌号的材料,也能降低粘连风险。
3. 选对防咬合剂型号
| 型号 | 固体成分 | 最高温度(按标签) | 适用 | 包装 |
|---|---|---|---|---|
| LB 8009 Heavy Duty | 不含金属:石墨 + 氟化钙 | 1,315 °C | 不锈钢、铝、软金属;不允许有金属粉末的场合 | 510 g(P/N 51606) |
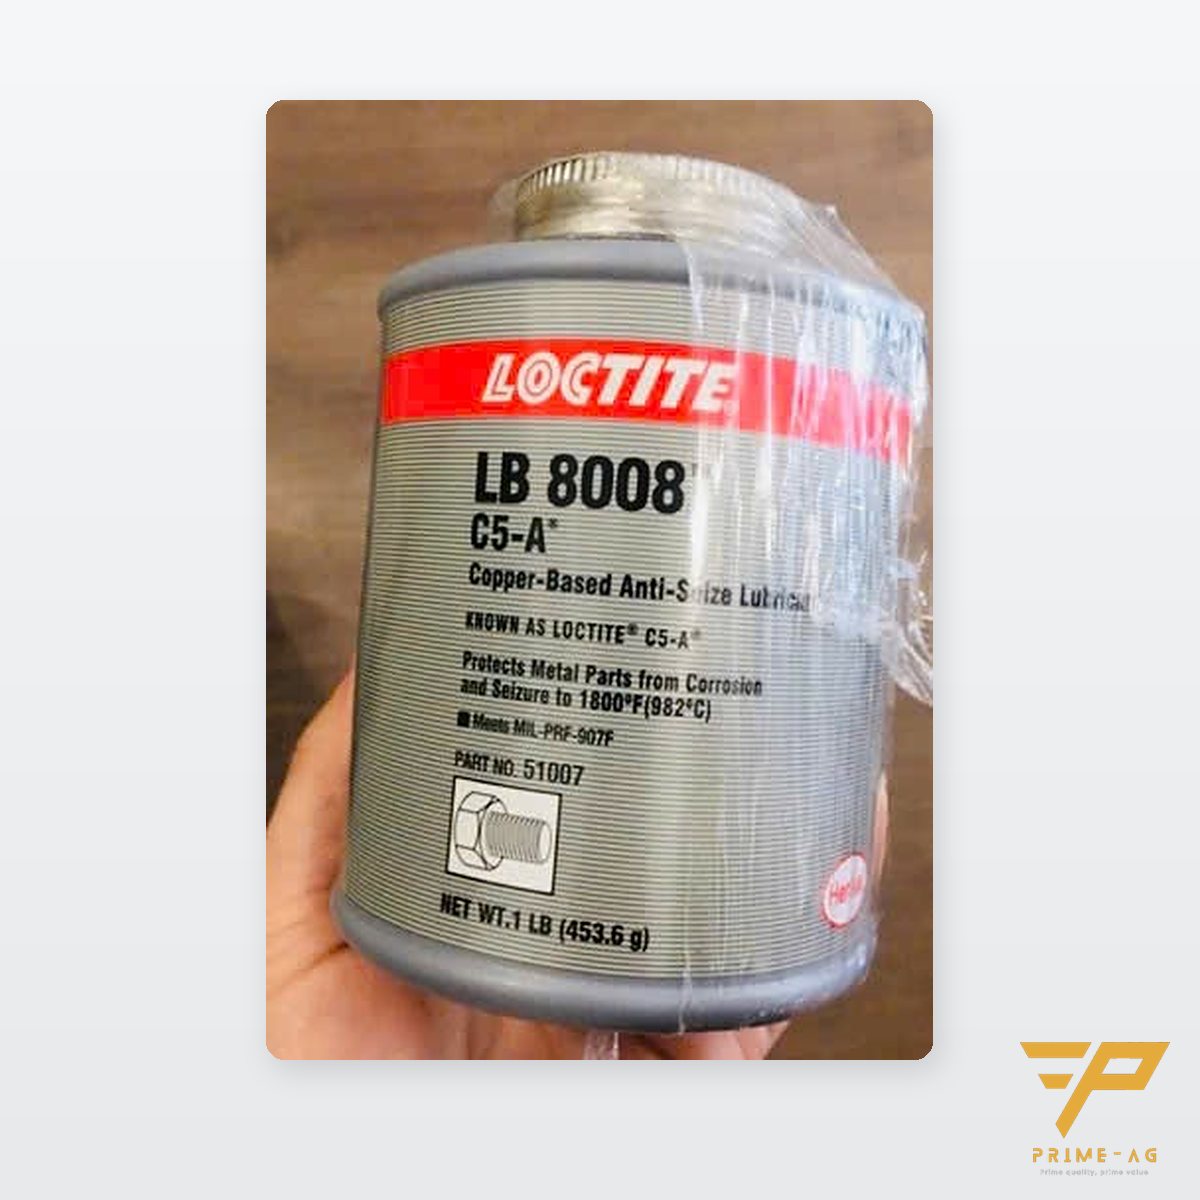
| LB 8008 C5-A | 铜 + 石墨 | 982 °C | 排气管、炉体法兰、热力设备上的碳钢、铸铁 | 453.6 g(P/N 51007) |
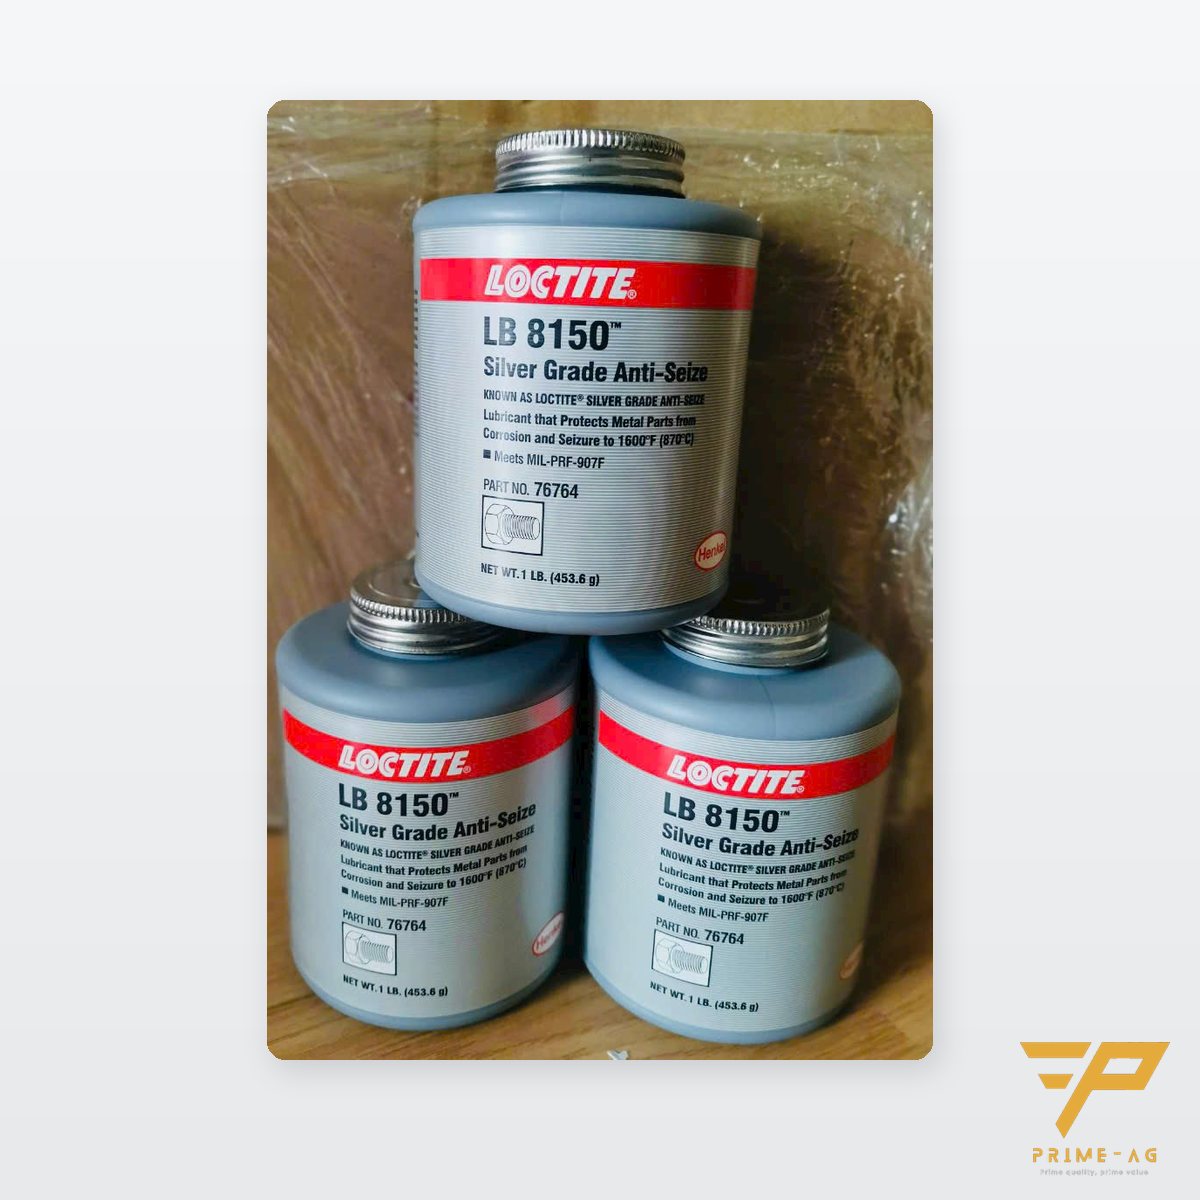
| LB 8150 Silver Grade | 铝 + 石墨 + EP 添加剂 | 870 °C | 一般维护:螺栓、螺杆、销、衬套、压配合件 | 453.6 g(P/N 76764) |
对于不锈钢和铝螺纹,LB 8009 不含铜或铝,是稳妥的选择。LB 8008 和 LB 8150 的标签注明符合 MIL-PRF-907F。三款均为 Henkel 产品,每批附 CO;罐装带盖并附刷子,1 罐起订。
4. 涂抹前需注意的两点
夹紧力随扭矩变化
润滑脂会降低螺纹摩擦。在相同扭矩下,螺栓夹紧力会比干拧时更大。对扭矩值有严格规定的接头,须按设备技术说明进行调整,不能沿用原来的数值。
防咬合与螺纹锁固是相反的两件事
润滑脂让拆卸更容易,而胶水则防止螺纹自行松动。承受振动的螺纹应使用Loctite 螺纹锁固胶而不是润滑脂;按锁固强度和螺纹尺寸选型的方法见指南螺栓因振动自松时如何选择螺纹锁固胶。管螺纹需要气密、水密,则属于管螺纹及法兰密封胶的范畴。
安装不锈钢螺纹前自检
- 螺纹清洁,无切屑、无毛刺。
- 润滑脂涂在外螺纹上,薄涂并覆盖螺纹根部。
- 拧紧机已调低转速,或在最后阶段改为手动拧紧。
- 有规定扭矩的接头已按涂脂情况重新计算。
常见问题
- 不锈钢螺栓拧到一半咬死了怎么办? — 立即停止拧紧,越用力螺纹撕裂越严重。通常需要拆下或切断螺栓,检查内螺纹,换上新螺栓,再以清洁的螺纹和薄薄一层防咬合剂重新安装。
- 防咬合剂和普通黄油有什么区别? — 黄油受热后会失效。防咬合剂含有铜、铝或石墨等固体成分,基础油挥发后仍能防止金属相互粘连。
- 在越南能单罐购买 Loctite 防咬合剂吗? — 可以。LB 8009、LB 8008 C5-A 和 LB 8150 三款均 1 罐起订,均为 Henkel 产品,每批附 CO。
PRIMEAG Co., Ltd. – Room 10, Mezzanine, Dai Thanh Binh Building, 911-913-915-917 Nguyen Trai, Cho Lon Ward, Ho Chi Minh City, Vietnam
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
更新日期:2026-10-28