
设备振动时螺栓、螺丝自行松动,是因为螺纹间留有间隙,螺栓可以横向滑移;弹簧垫圈只能延缓这一过程。PRIMEAG 建议越南工厂用 Loctite 螺纹锁固胶填满螺纹间隙,并按锁紧强度、螺纹规格和温度选型,例如 243 用于 M6–M20 螺纹,工作温度可达 180 °C。
- 不确定选哪款:243 中等强度,M6–M20,可耐轻微油污。
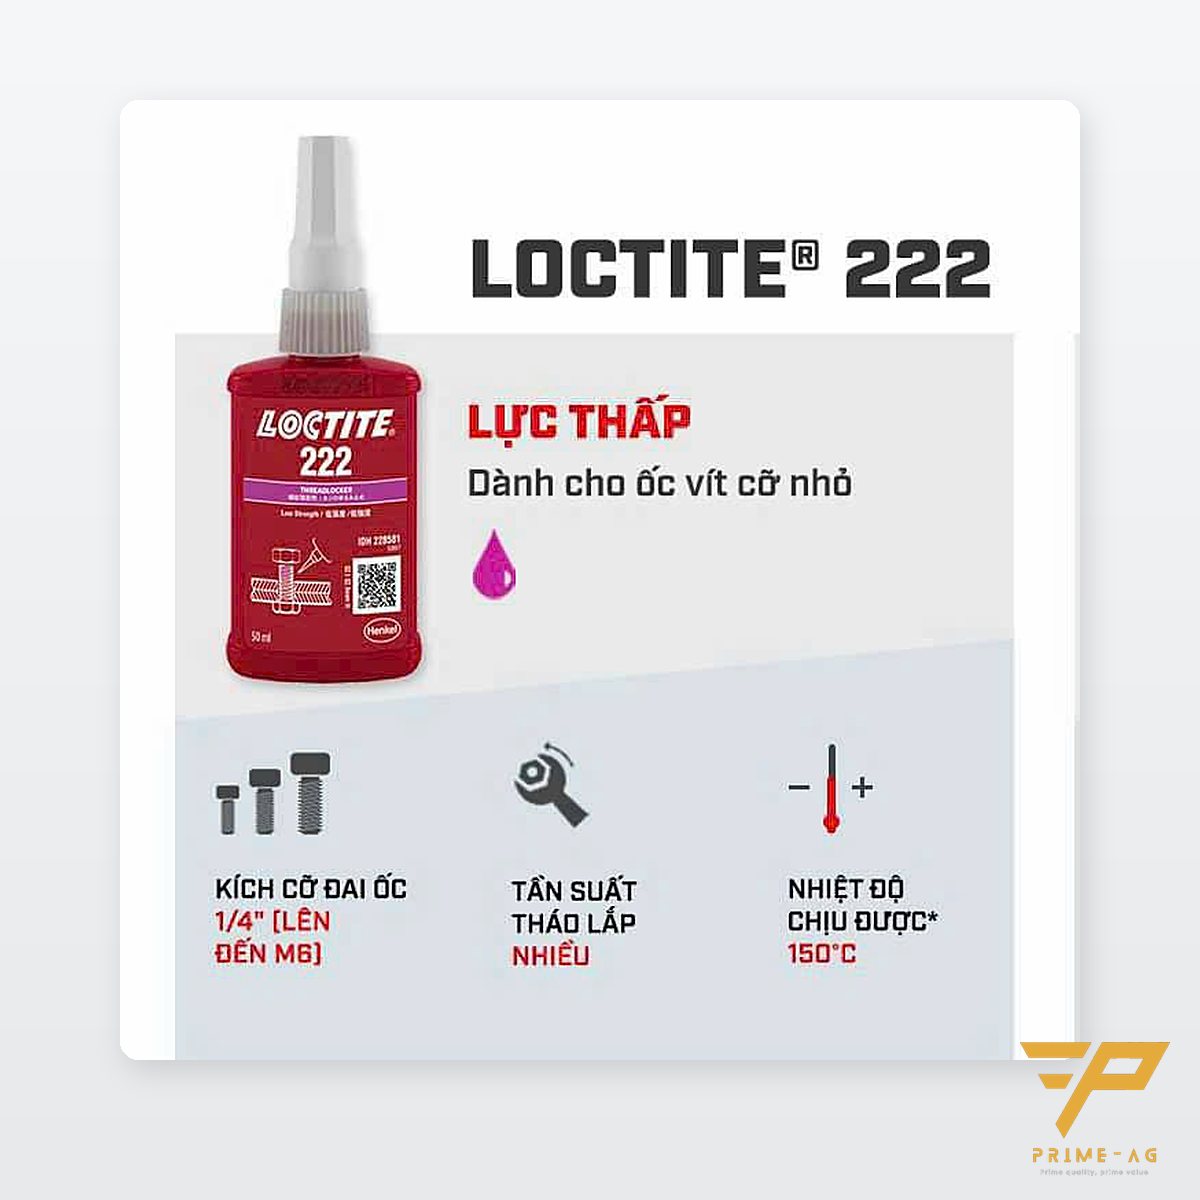
- 小螺丝、调节螺丝:222 低强度;固定结构用 263,M20–M36 大螺纹用 277。
- 已装好但松动的螺丝:290 装配后涂抹,低黏度胶自行渗入螺纹。
- 施工:清洁螺纹,不锈钢、镀层表面用 7649 促进剂;等待 24 小时达到完全强度。
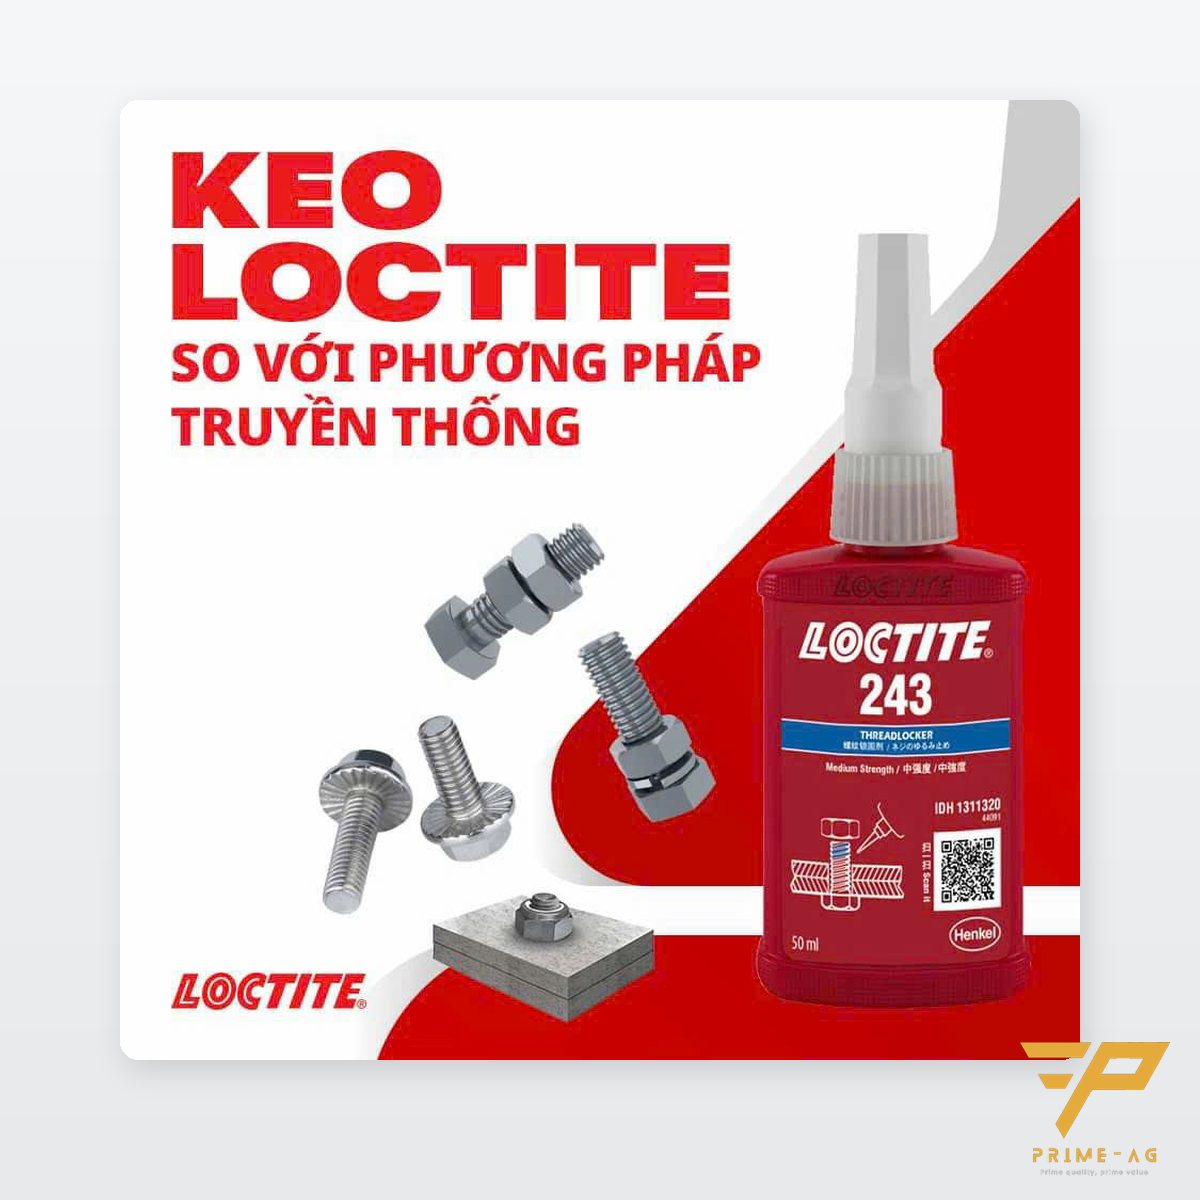
为什么弹簧垫圈和防松螺母不够
据 Henkel 资料,螺栓拧紧后只有约 15 % 的螺纹表面是金属与金属接触,其余都是间隙。在横向振动下,螺栓在这些间隙中滑移,夹紧力逐渐丧失。Junker 横向振动试验表明,弹簧垫圈、尼龙锁紧螺母只能延缓松动。胶液填满螺纹间隙,因而能阻止滑移。
厌氧机理:胶在哪里固化
Loctite 螺纹锁固胶是单组分丙烯酸胶,按厌氧机理固化。瓶内有空气,胶保持液态。被封闭在螺纹间隙中、缺氧并接触金属离子时,胶就固化成热固性塑料。
在钢、铜上固化快;在不锈钢、镀层钢、阳极氧化铝上固化较慢。在 5 °C 下,263 在 72 小时后仅达到约 80 % 的强度。
按强度、螺纹规格、温度选型表
| 型号 | 颜色 | 锁紧强度 | 螺纹规格 | 最高温度 | 适用场合 |
|---|---|---|---|---|---|
| 222 | 紫色 | 低 | ≤ M6 | 150 °C | 调节螺丝、小螺丝、软金属 |
| 243 | 蓝色 | 中 | M6–M20 | 180 °C | 通用,螺纹带轻微油污 |
| 263 | 红色 | 高 | ≤ M25 | 180 °C | 永久固定结构,耐油 |
| 277 | 红色 | 高 | M20–M36 | 150 °C | 大螺栓,高黏度 |
| 290 | 绿色 | 中–高 | M2–M12 | 150 °C | 装配后涂抹,用于已松动的螺丝 |
根据 Loctite 2025 产品目录(M10 钢制螺栓,ISO 10964)的破坏扭矩:222 约 6 N·m,243 约 26 N·m,263 约 33 N·m。超过 180 °C 选 272。全部型号见Loctite 螺纹锁固胶页面;轴承固定到轴上请用Loctite 圆柱零件固持胶(轴、轴承)。
正确涂胶步骤
- 用清洗剂清洁螺纹,晾干。
- 不锈钢、镀层表面:涂 222、277、290 前先喷 SF 7649 促进剂。243 和 263 不强制使用促进剂,除非车间温度低或间隙较大。
- 摇匀胶瓶;瓶嘴不要接触金属,以免胶在瓶嘴内固化。
- 通孔:在螺栓与螺母啮合段滴几滴。盲孔:滴在内螺纹下部 1/3 处,避免空气把胶顶出。
- 按规定扭矩拧紧,等胶定位后再开机。
222、243、263、290 在 UV 灯下发荧光,便于 QC 检查螺栓是否已涂胶。检查拧紧扭矩:参见用扭力测试仪检查螺丝锁付扭力偏差。
拆卸已涂胶的螺纹
222 和 243 可用普通扳手、套筒拆卸。263 和 290 需局部加热到约 250 °C,趁热拆卸。每次保养都要拆的螺栓不要用 263。
以后需要再拆的高温螺纹,如排气管、炉体法兰,使用Loctite 螺纹防卡剂。
选型前需记录的信息
记录螺纹规格、螺栓材料、工作温度,以及该螺纹在保养时是否需要拆卸。
Henkel,按批次提供CO,保质期 2 年。Loctite 为订货商品,交期随报价告知。在 8–21 °C 下储存,与促进剂一起放在维修班组 5S 工具柜中。
常见问题
不知道选哪个 Loctite 螺纹胶,用哪款最保险? 从 243 开始:中等强度,适用 M6–M20 螺纹,耐温至 180 °C,可耐轻微油污。维修时仍可用手动工具拆卸。
螺纹锁固胶要等多久才能用? 室温下约 10–25 分钟达到手拧强度,24 小时后达到完全强度。在不锈钢、镀层表面上,222、277、290 建议使用 7649 促进剂;243 和 263 不用促进剂也能固化。
涂过 263 的螺栓怎么拆? 把螺纹部位加热到约 250 °C 后立即拆卸,或使用大扭力工具。
需要查找螺纹密封、垫片、圆柱固持或防卡剂型号:下载 Loctite 2025 产品目录(PDF,日文版,4.7 MB)。
更新:2026年10月21日(21/10/2026)— PRIMEAG 技术团队更新日期:2026-10-21