
설비가 진동할 때 볼트와 나사가 저절로 풀리는 이유는 나사산에 틈이 있어 볼트가 횡방향으로 미끄러지기 때문이며, 스프링 와셔는 이 과정을 늦출 뿐입니다. PRIMEAG는 베트남 공장 설비 정비 시 Loctite 나사 고정제로 나사산 틈을 메우고, 고정 강도, 나사 크기, 온도에 따라 제품을 선택할 것을 권장합니다. 예를 들어 M6–M20 나사, 사용 온도 180 °C까지는 243을 사용합니다.
- 무엇을 고를지 모를 때: 243 중강도, M6–M20, 약간의 오일에도 사용 가능.
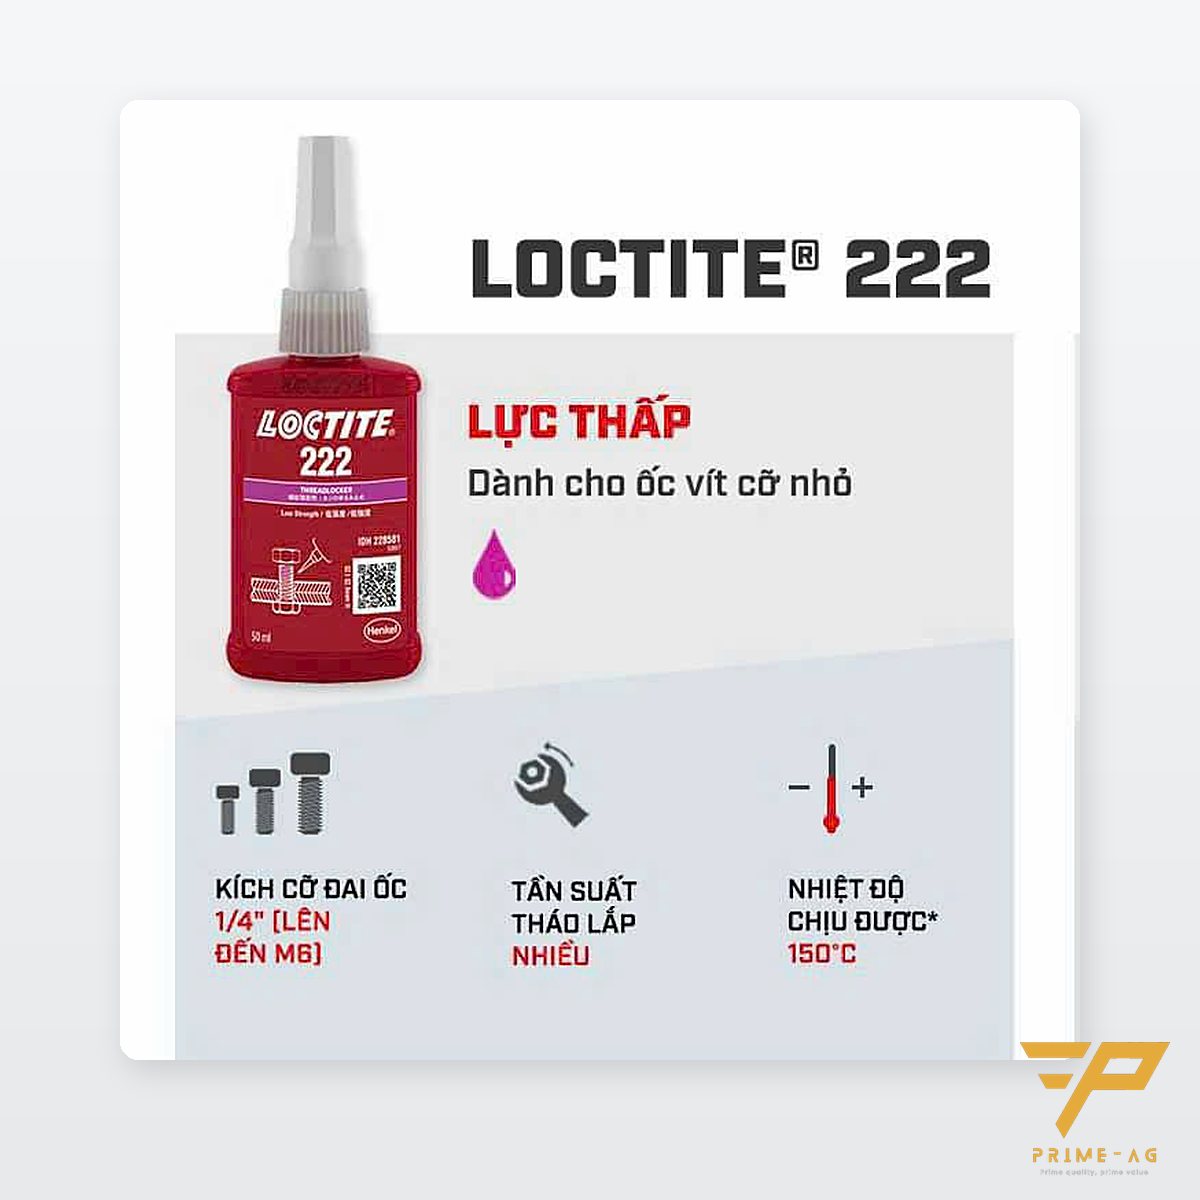
- 작은 나사, 조정 나사: 222 저강도; 영구 고정 구조는 263, M20–M36 대형 나사는 277.
- 이미 체결된 나사가 풀린 경우: 체결 후 도포하는 290, 저점도라 나사산에 스스로 침투합니다.
- 시공: 나사산을 세척하고, 스테인리스·도금 표면은 프라이머 7649 사용; 완전 강도까지 24시간 대기.
스프링 와셔와 잠금 너트로 충분하지 않은 이유
Henkel에 따르면 볼트를 조일 때 나사산 표면의 약 15 %만 금속 대 금속으로 접촉하고, 나머지는 틈입니다. 횡진동을 받으면 볼트가 그 틈에서 미끄러지며 클램핑력을 점점 잃습니다. Junker 횡진동 시험에서 스프링 와셔와 나일론 너트는 풀림을 늦출 뿐인 것으로 나타났습니다. 접착제는 나사산 틈을 채우므로 미끄러짐을 막습니다.
혐기성 메커니즘: 접착제가 경화되는 곳
Loctite 나사 고정제는 1액형 아크릴 접착제로, 혐기성 메커니즘으로 경화됩니다. 공기가 있는 병 안에서는 액체 상태를 유지합니다. 나사산 틈에 갇혀 산소가 차단되고 금속 이온과 만나면 열경화성 수지로 경화됩니다.
강철과 구리에서는 빠르게 경화되고, 스테인리스, 도금 강판, 아노다이징 알루미늄에서는 더 느리게 경화됩니다. 5 °C에서 263은 72시간 후에도 강도의 약 80 %에 그칩니다.
고정 강도, 나사 크기, 온도별 제품 선택표
| 제품 | 색상 | 고정 강도 | 나사 크기 | 최고 온도 | 용도 |
|---|---|---|---|---|---|
| 222 | 보라 | 저강도 | ≤ M6 | 150 °C | 조정 나사, 소형 나사, 연질 금속 |
| 243 | 파랑 | 중강도 | M6–M20 | 180 °C | 범용, 약간의 오일이 남은 나사산 |
| 263 | 빨강 | 고강도 | ≤ M25 | 180 °C | 영구 고정 구조, 내유성 |
| 277 | 빨강 | 고강도 | M20–M36 | 150 °C | 대형 볼트, 고점도 |
| 290 | 초록 | 중~고강도 | M2–M12 | 150 °C | 이미 풀린 나사에 체결 후 도포 |
Loctite 2025 카탈로그 기준 브레이크어웨이 토크(M10 강재 볼트, ISO 10964): 222 약 6 N·m, 243 약 26 N·m, 263 약 33 N·m입니다. 180 °C를 넘으면 272를 선택합니다. 전체 제품은 Loctite 나사 고정제 페이지에서 확인할 수 있으며, 베어링을 축에 고정할 때는 Loctite 축·베어링 고정제를 사용합니다.
올바른 도포 절차
- 세척제로 나사산을 세척하고 건조시킵니다.
- 스테인리스, 도금 표면: 222, 277, 290을 도포하기 전에 프라이머 SF 7649를 분사합니다. 243과 263은 작업장이 춥거나 틈이 넓은 경우가 아니면 프라이머가 필수는 아닙니다.
- 병을 흔듭니다. 노즐 안에서 접착제가 경화되지 않도록 노즐 끝이 금속에 닿지 않게 합니다.
- 관통 구멍: 볼트의 너트 체결 부위에 몇 방울 떨어뜨립니다. 막힌 구멍: 공기가 접착제를 밀어내지 않도록 암나사 아래쪽 1/3에 떨어뜨립니다.
- 규정 토크로 조이고, 접착제가 고정될 때까지 기다린 뒤 설비를 가동합니다.
222, 243, 263, 290은 UV 조명 아래에서 형광을 띠므로 QC가 접착제를 바른 볼트를 확인할 수 있습니다. 체결 토크 점검은 토크 측정기로 나사 체결 토크 불량 점검 글을 참조하십시오.
접착제를 바른 나사 체결부 분해
222와 243은 일반 스패너나 소켓으로 분해합니다. 263과 290은 약 250 °C로 국부 가열한 뒤 뜨거울 때 분해해야 합니다. 정비 때마다 풀어야 하는 볼트에는 263을 사용하지 마십시오.
배기관, 로 플랜지처럼 나중에 다시 분해해야 하는 고온 나사 체결부에는 Loctite 고착 방지 그리스를 사용합니다.
제품을 고르기 전에 기록할 사항
나사 크기, 볼트 재질, 사용 온도, 정비 시 나사 체결부를 분해해야 하는지 여부를 기록하십시오.
Henkel, 로트별 CO 제공, 유효기간 2년입니다. Loctite는 주문 제품이며 납기는 견적과 함께 안내합니다. 정비팀용 5S 공구 캐비닛에 프라이머와 함께 8–21 °C에서 보관하십시오.
자주 묻는 질문
록타이트(Loctite) 나사 고정제는 어떤 제품부터 고르면 됩니까? 243부터 시작하십시오. 중강도, M6–M20 나사, 180 °C까지 견디며 약간의 오일에도 사용할 수 있습니다. 정비 시에도 수공구로 분해할 수 있습니다.
나사 고정제는 얼마나 기다려야 경화됩니까? 상온에서 약 10–25분 후 손으로 다룰 수 있는 강도가 되고, 24시간 후 완전 강도에 도달합니다. 스테인리스나 도금 표면에서는 222, 277, 290에 프라이머 7649를 사용하는 것이 좋으며, 243과 263은 프라이머 없이도 경화됩니다.
263을 바른 볼트는 어떻게 분해합니까? 나사 체결부를 약 250 °C로 가열한 뒤 바로 분해하거나, 고토크 공구를 사용합니다.
나사 실링, 개스킷, 리테이닝, 고착 방지 제품 코드를 더 찾으려면: Loctite 카탈로그 2025 다운로드 (PDF, 일본어판, 4.7 MB).
업데이트: 2026-10-21 — PRIMEAG 기술팀월–토 8:00–17:00 (GMT+7) · 전화/Zalo: +84 906 108 292 · Email: info@primeag.vn
편한 방법으로 문의하세요: 무료 기술 상담 · 도면·레이아웃 보내기 · 30분 내 견적 받기
작성: PRIMEAG 기술팀
업데이트: 2026.10.21