Bulông, vít tự lỏng do rung: chọn keo khóa ren Loctite theo lực khóa, cỡ ren, nhiệt độ và bôi đúng cách
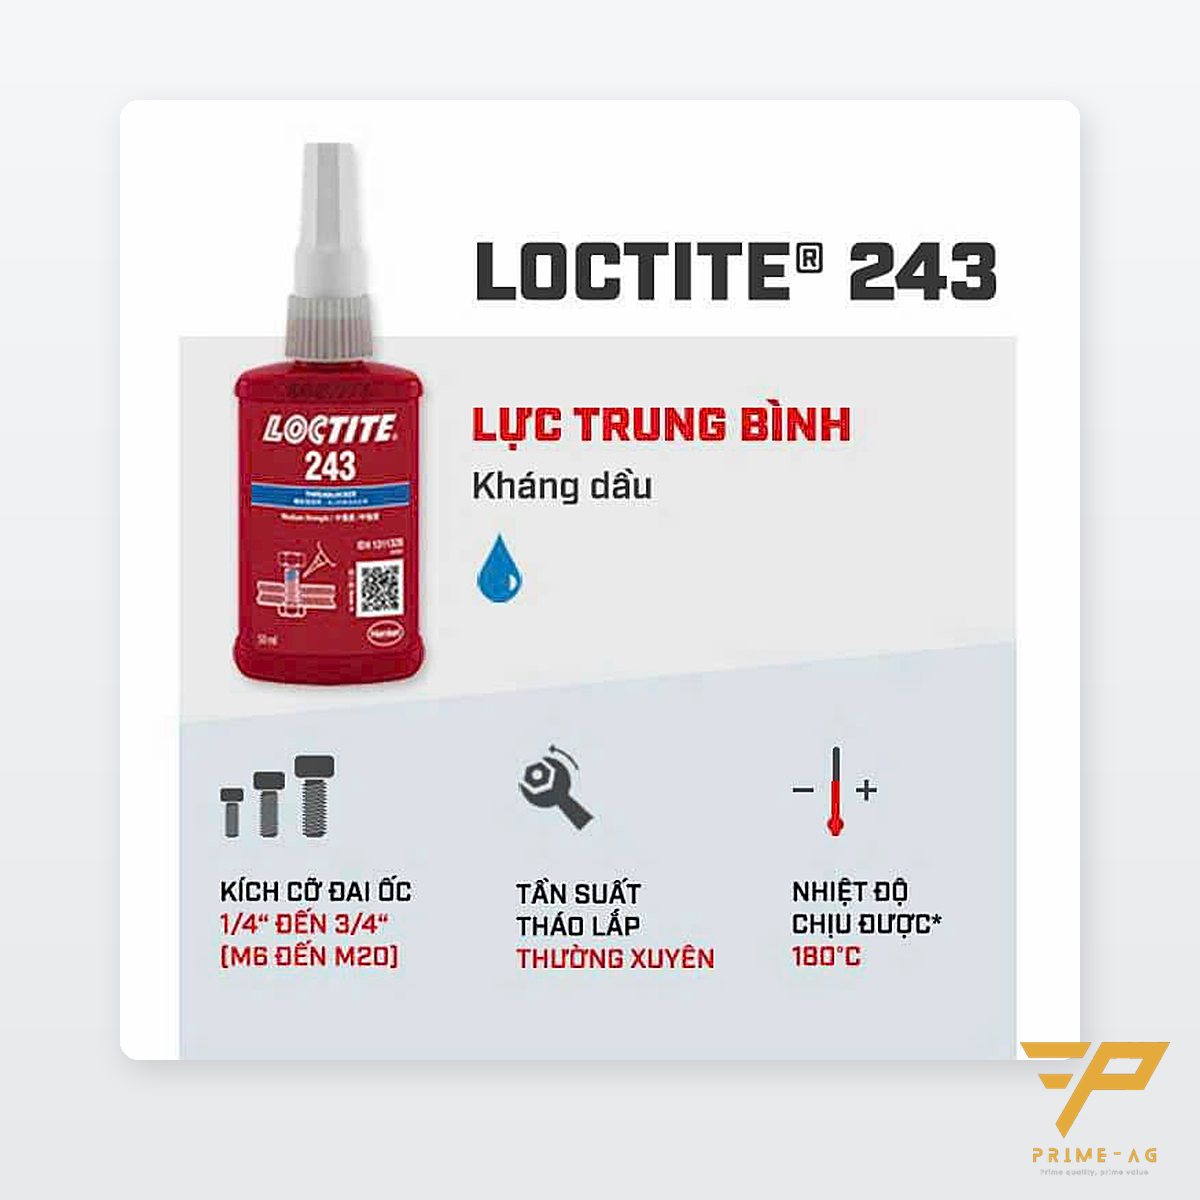
Bulông, vít tự lỏng khi máy rung vì ren còn khe hở cho bulông trượt ngang; long đền vênh chỉ làm chậm quá trình đó. PRIMEAG khuyên lấp khe ren bằng keo khóa ren Loctite, chọn mã theo lực khóa, cỡ ren và nhiệt độ, ví dụ 243 cho ren M6–M20 làm việc tới 180 °C.
- Chưa rõ chọn gì: 243 lực trung bình, M6–M20, chịu dầu nhẹ.
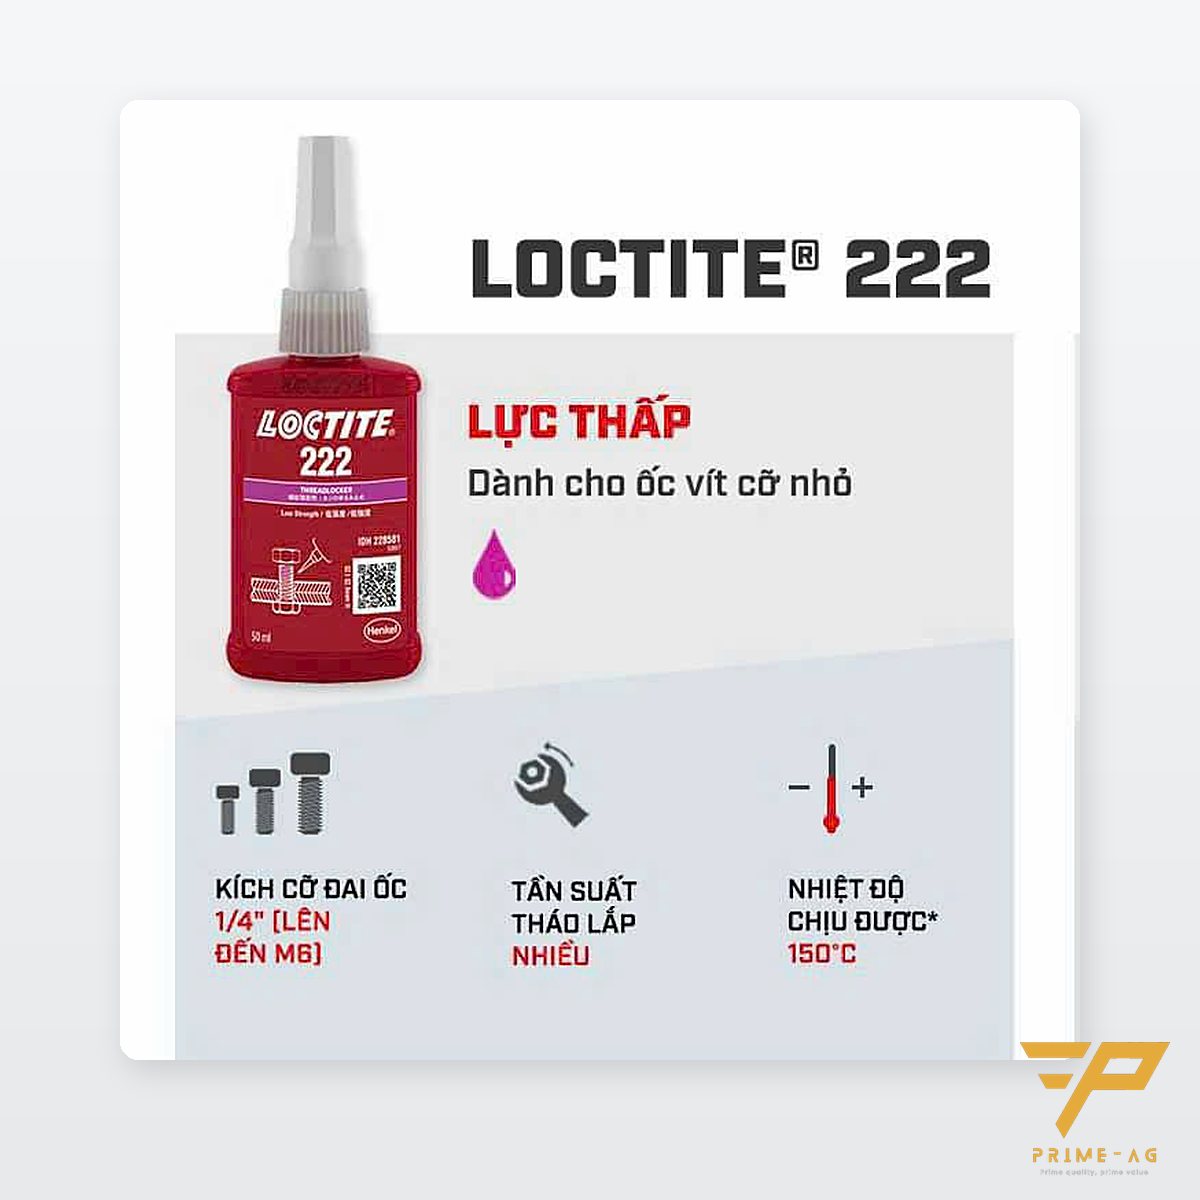
- Vít nhỏ, vít chỉnh: 222 lực thấp; kết cấu cố định dùng 263, ren lớn M20–M36 dùng 277.
- Vít đã lắp bị lỏng: 290 bôi sau khi lắp, keo loãng tự thấm vào ren.
- Thi công: làm sạch ren, primer 7649 cho inox, bề mặt mạ; chờ 24 giờ để đạt độ bền hoàn toàn.
Vì sao long đền vênh và đai ốc hãm không đủ
Theo Henkel, khi siết bulông chỉ khoảng 15 % bề mặt ren tiếp xúc kim loại với kim loại, phần còn lại là khe hở. Dưới rung ngang, bulông trượt trong khe hở đó và mất dần lực kẹp. Thử rung ngang Junker cho thấy long đền vênh, đai ốc nylon chỉ làm chậm việc lỏng. Keo lấp đầy khe ren nên chặn được trượt.
Bài liên quan:Giày phòng sạch PU hay PVC màu trắng: chọn…Găng tay xưởng gỗ: chống dằm, cạnh ván sắc…Khu máy cắt bo mạch PCB (router, V-cut): xử…
Cơ chế kỵ khí: keo đông ở đâu
Loctite khóa ren là keo acrylic một thành phần, đông theo cơ chế kỵ khí. Trong chai có không khí, keo vẫn lỏng. Khi bị nhốt trong khe ren, thiếu oxy và gặp ion kim loại, keo đông thành nhựa nhiệt rắn.
Trên thép, đồng keo đông nhanh; trên inox, thép mạ, nhôm anode keo đông chậm hơn. Ở 5 °C, 263 chỉ đạt khoảng 80 % độ bền sau 72 giờ.
Bảng chọn mã theo lực, cỡ ren, nhiệt độ
| Mã | Màu | Lực khóa | Cỡ ren | Nhiệt tối đa | Dùng khi |
|---|---|---|---|---|---|
| 222 | Tím | Thấp | ≤ M6 | 150 °C | Vít chỉnh, vít nhỏ, kim loại mềm |
| 243 | Xanh dương | Trung bình | M6–M20 | 180 °C | Phổ thông, ren còn dầu nhẹ |
| 263 | Đỏ | Cao | ≤ M25 | 180 °C | Kết cấu cố định, chịu dầu |
| 277 | Đỏ | Cao | M20–M36 | 150 °C | Bulông lớn, keo đặc |
| 290 | Xanh lá | Trung bình–cao | M2–M12 | 150 °C | Bôi sau lắp cho vít đã lỏng |
Mô-men phá theo catalogue Loctite 2025 (bulông thép M10, ISO 10964): 222 khoảng 6 N·m, 243 khoảng 26 N·m, 263 khoảng 33 N·m. Trên 180 °C chọn 272. Đủ mã tại trang keo Loctite khóa ren; giữ vòng bi lên trục thì dùng keo Loctite lắp ghép trục, bạc đạn.
Quy trình bôi keo đúng
- Làm sạch ren bằng chất tẩy rửa, để khô.
- Inox, bề mặt mạ: phun primer SF 7649 trước khi bôi 222, 277, 290. 243 và 263 không bắt buộc primer, trừ khi xưởng lạnh hoặc khe hở rộng.
- Lắc chai; đầu vòi không chạm kim loại để keo không đông trong vòi.
- Lỗ thông: nhỏ vài giọt lên bulông ở đoạn ăn khớp với đai ốc. Lỗ tịt: nhỏ vào 1/3 dưới của ren trong để không khí không đẩy keo ra.
- Siết đúng mô-men, chờ keo định vị rồi mới chạy máy.
222, 243, 263, 290 phát quang dưới đèn UV để QC soi bulông đã bôi keo. Kiểm lực siết: xem bài kiểm tra siết vít sai lực bằng máy đo lực siết.
Tháo mối ren đã bôi keo
222 và 243 tháo bằng cờ lê, tuýp thông thường. 263 và 290 cần gia nhiệt cục bộ khoảng 250 °C rồi tháo lúc còn nóng. Không dùng 263 cho bulông phải mở mỗi kỳ bảo trì.
Mối ren nóng cần tháo lại sau này, như ống xả, mặt bích lò, dùng mỡ chống kẹt ren Loctite.
Ghi gì trước khi chọn mã keo
Ghi cỡ ren, vật liệu bulông, nhiệt độ làm việc và mối ren có phải tháo khi bảo trì không.
Keo Henkel, có CO theo lô, hạn 2 năm. Loctite là hàng đặt, thời gian giao báo kèm báo giá. Bảo quản ở 8–21 °C, chung ngăn với primer trong tủ dụng cụ 5S cho tổ bảo trì.
Câu hỏi thường gặp
Không biết chọn mã Loctite nào thì dùng gì? Bắt đầu với 243: lực trung bình, ren M6–M20, chịu tới 180 °C và chịu dầu nhẹ. Khi bảo trì vẫn tháo được bằng dụng cụ cầm tay.
Keo khóa ren cần chờ bao lâu? Định vị sau khoảng 10–25 phút ở nhiệt độ phòng và đạt độ bền hoàn toàn sau 24 giờ. Trên inox, bề mặt mạ, các mã 222, 277, 290 nên dùng primer 7649; 243 và 263 vẫn đông được không cần primer.
Bulông đã bôi 263 tháo ra thế nào? Nung nóng mối ren lên khoảng 250 °C rồi tháo ngay, hoặc dùng dụng cụ lực lớn.
Cần tra thêm mã cho làm kín ren, thay gioăng, chống xoay hay chống kẹt: Tải catalogue Loctite 2025 (PDF, 4,7 MB).
Cập nhật: 21/10/2026 — Đội kỹ thuật PRIMEAG
Email: info@primeag.vn · Điện thoại/Zalo: 0906 108 292 · Thứ 2 – Thứ 7, 8:00–17:00
Tư vấn kỹ thuật · Gửi bản vẽ, kích thước · Nhận báo giá trong 30 phút
Biên soạn: Đội kỹ thuật PRIMEAG