
越南工廠設備震動時螺栓、螺絲會自行鬆脫,是因為螺紋間仍有間隙讓螺栓橫向滑動;彈簧墊圈只能延緩這個過程。PRIMEAG 建議以 Loctite 螺絲固定劑填滿螺紋間隙,依鎖固強度、螺紋尺寸與溫度選型號,例如 243 用於 M6–M20、工作溫度達 180 °C 的螺紋。
- 不確定選哪款:243 中強度,M6–M20,可耐輕微油污。
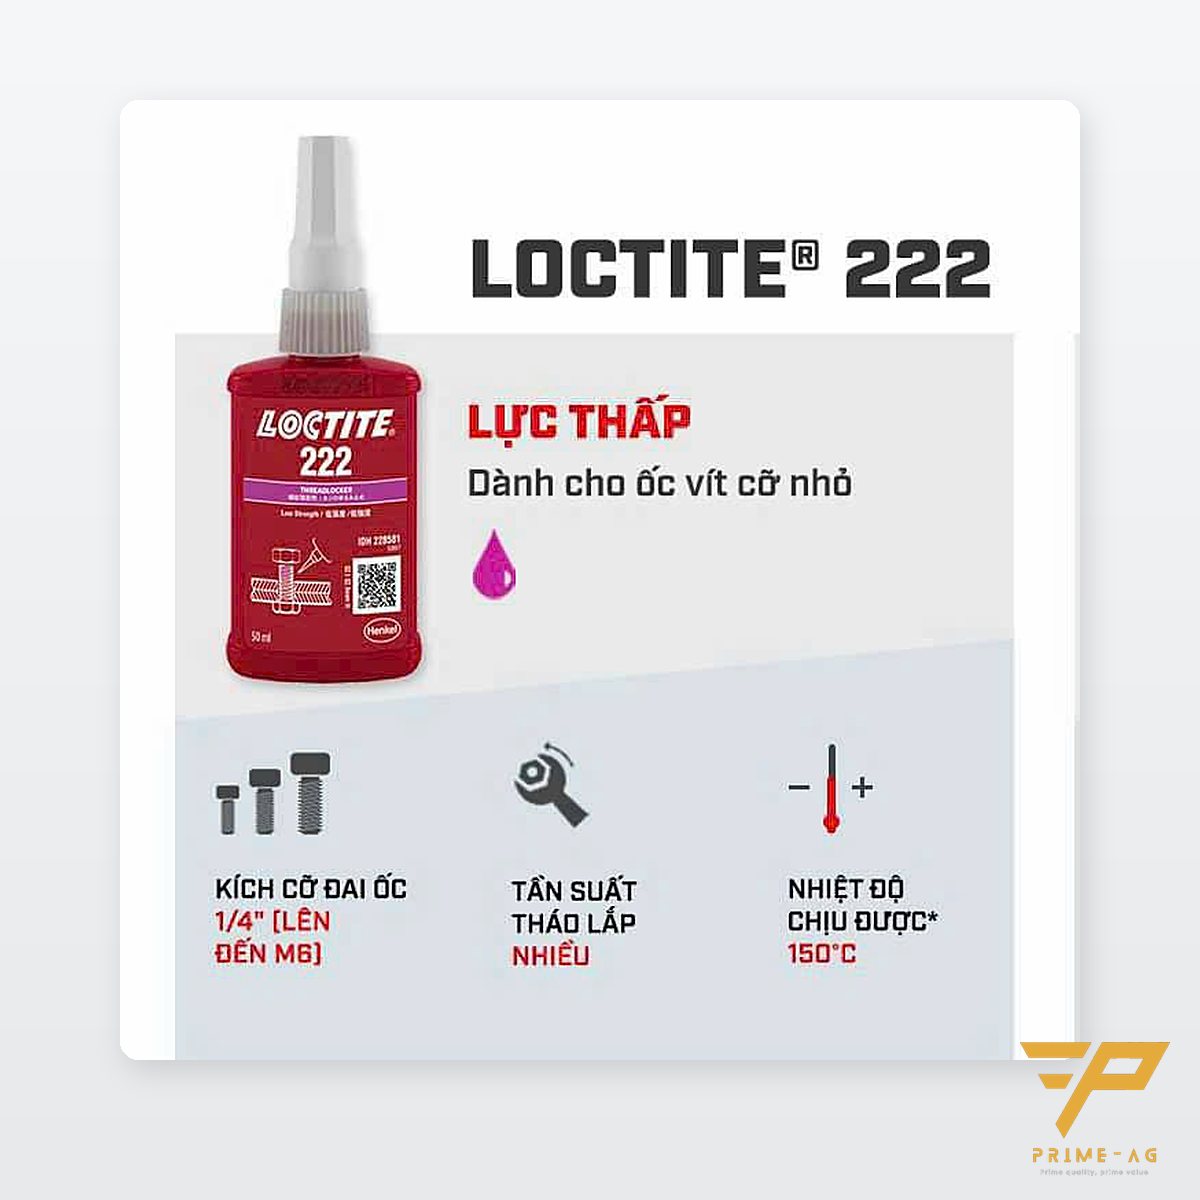
- 小螺絲、調整螺絲:222 低強度;固定結構用 263,M20–M36 大螺紋用 277。
- 已組裝後鬆動的螺絲:290 於組裝後塗布,低黏度膠液自行滲入螺紋。
- 施工:清潔螺紋,不鏽鋼、電鍍表面用 7649 底劑;等待 24 小時達到完全強度。
為何彈簧墊圈與防鬆螺帽不夠
根據 Henkel,螺栓鎖緊時只有約 15 % 的螺紋表面是金屬對金屬接觸,其餘都是間隙。在橫向震動下,螺栓在這些間隙中滑動,逐漸失去夾緊力。Junker 橫向震動試驗顯示,彈簧墊圈、尼龍螺帽只能延緩鬆脫。固定劑填滿螺紋間隙,因此能阻止滑動。
厭氧機制:膠在哪裡固化
Loctite 螺絲固定劑是單液型壓克力膠,以厭氧機制固化。在瓶中有空氣,膠保持液態。一旦被封在螺紋間隙中、缺氧並接觸金屬離子,就會固化成熱固性樹脂。
在鋼、銅上固化快;在不鏽鋼、電鍍鋼、陽極處理鋁上固化較慢。在 5 °C 時,263 經 72 小時也只達到約 80 % 強度。
依強度、螺紋尺寸、溫度選型號
| 型號 | 顏色 | 鎖固強度 | 螺紋尺寸 | 最高溫度 | 使用時機 |
|---|---|---|---|---|---|
| 222 | 紫色 | 低 | ≤ M6 | 150 °C | 調整螺絲、小螺絲、軟金屬 |
| 243 | 藍色 | 中 | M6–M20 | 180 °C | 通用,螺紋仍有輕微油污 |
| 263 | 紅色 | 高 | ≤ M25 | 180 °C | 固定結構,耐油 |
| 277 | 紅色 | 高 | M20–M36 | 150 °C | 大螺栓,高黏度 |
| 290 | 綠色 | 中–高 | M2–M12 | 150 °C | 組裝後塗布於已鬆動的螺絲 |
依 Loctite 2025 型錄的破壞扭矩(M10 鋼製螺栓,ISO 10964):222 約 6 N·m,243 約 26 N·m,263 約 33 N·m。超過 180 °C 請選 272。完整型號請見Loctite 螺絲固定劑頁面;將軸承固定在軸上則用Loctite 軸承、圓柱件固持劑。
正確塗膠流程
- 以清潔劑清潔螺紋,晾乾。
- 不鏽鋼、電鍍表面:塗 222、277、290 之前先噴 SF 7649 底劑。243 與 263 不一定需要底劑,除非廠房溫度低或間隙大。
- 搖勻瓶子;瓶嘴不要接觸金屬,以免膠在瓶嘴內固化。
- 通孔:在螺栓與螺帽嚙合的區段滴幾滴。盲孔:滴在內螺紋下方 1/3 處,避免空氣把膠擠出。
- 以正確扭力鎖緊,等膠定位後再開機運轉。
222、243、263、290 在 UV 燈下會發出螢光,方便品管檢查哪些螺栓已塗膠。檢查鎖緊扭力:參見以扭力計檢查鎖付扭力是否錯誤。
拆卸已塗膠的螺紋
222 與 243 可用一般扳手、套筒拆卸。263 與 290 需局部加熱至約 250 °C,趁熱拆卸。每次保養都要拆的螺栓不要用 263。
日後需要再拆的高溫螺紋,例如排氣管、爐體法蘭,請用Loctite 防卡劑。
選型號前要記下哪些資訊
記下螺紋尺寸、螺栓材質、工作溫度,以及該螺紋在保養時是否需要拆卸。
Henkel,依批次提供CO,保存期限 2 年。Loctite 為訂貨品項,交期隨報價告知。保存溫度 8–21 °C,與底劑一同放在保養組 5S 工具櫃內。
常見問題
不知道該選哪一款 Loctite 螺絲固定劑,用哪個最保險? 從 243 開始:中強度、M6–M20 螺紋、耐溫達 180 °C 並可耐輕微油污。保養時仍可用手工具拆卸。
螺絲固定劑塗完要等多久? 室溫下約 10–25 分鐘可達手持強度,24 小時後達到完全強度。在不鏽鋼、電鍍表面上,222、277、290 建議使用 7649 底劑;243 與 263 不用底劑也能固化。
塗過 263 的螺栓要怎麼拆? 將螺紋部位加熱到約 250 °C 後立即拆卸,或使用大扭力工具。
需要查找螺紋密封、墊片、圓柱固持或防卡劑型號:下載 Loctite 2025 型錄(PDF,日文版,4.7 MB)。
更新:21/10/2026 — PRIMEAG 技術團隊更新日期:2026-10-21