
現貨:胡志明市、平陽、同奈1–2個工作天送達,訂單滿2,000萬越南盾免運費,不良品7天內換貨。 配送與退換貨政策
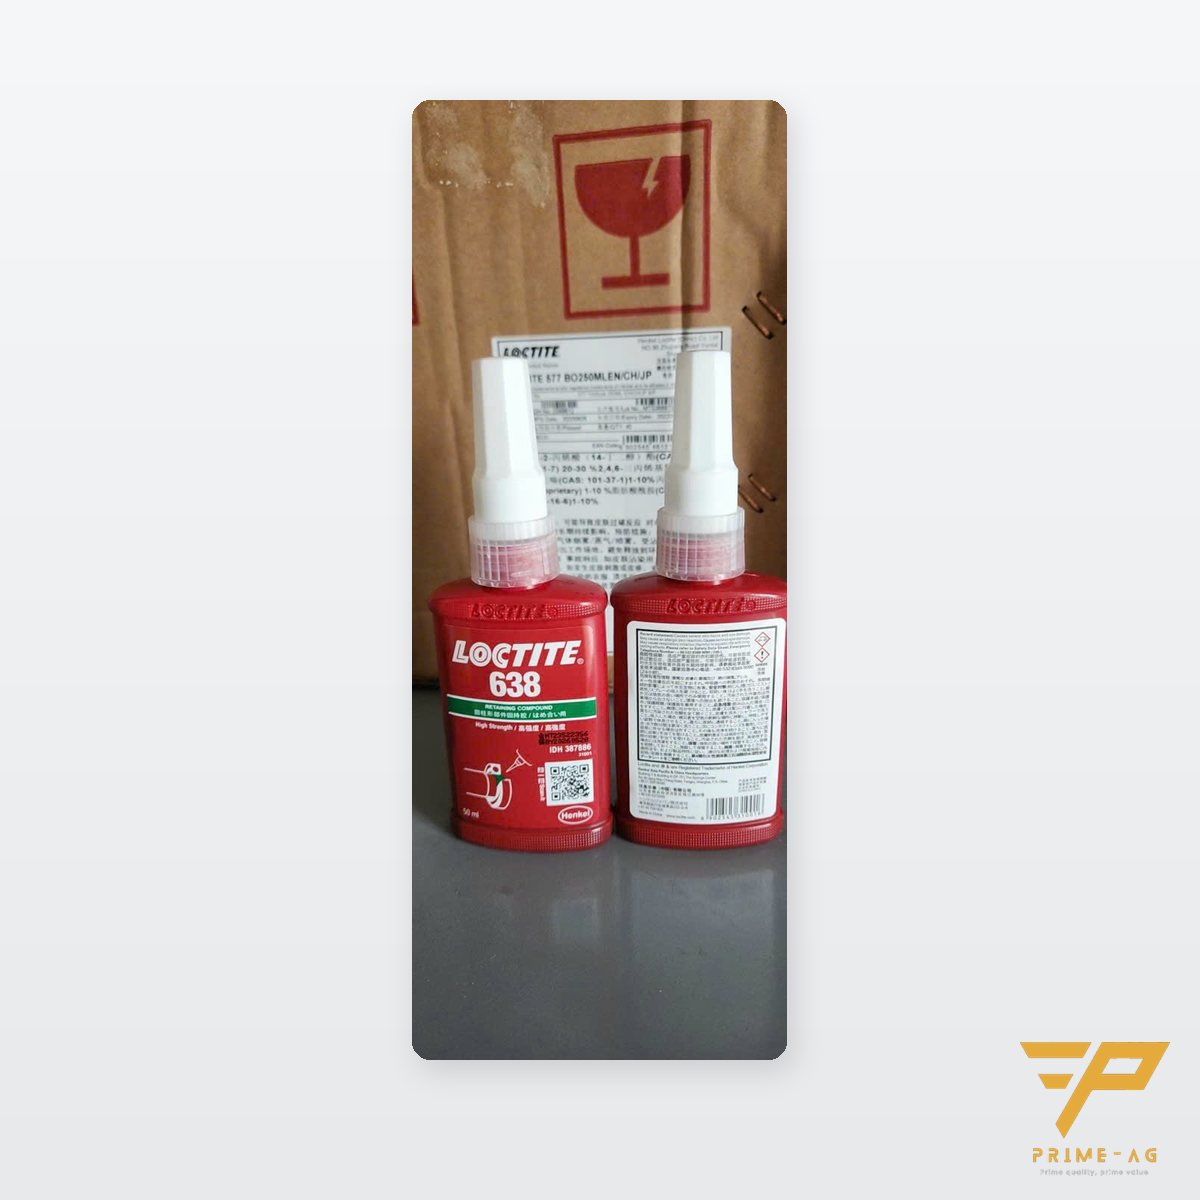
產品編號: LT-6XX · 規格: Loctite軸承、軸件固持膠(603、638、648、680…)
Loctite Retaining Compounds
交期:庫存品項24–48小時送達,訂購品項3–7個工作天。
圓柱形固持膠(retaining)可填滿軸與孔之間的間隙,剪切強度為壓入配合的2–3倍,並可防止微動磨損(fretting)與腐蝕——用於將軸承固定於軸承座、襯套、齒輪、皮帶輪、銷。依間隙與強度選擇:小間隙 ≤0.1 mm、耐油 → 603;通用 → 609;大間隙0.25 mm → 638(強度最高);耐溫230 °C → 620;需可拆卸 → 641;高強度、耐溫175 °C → 648;修復磨損軸、間隙0.5 mm → 660;高強度、大間隙 → 680。
| 型號 | 顏色 | 最大間隙 | 剪切強度(N/mm²,參考) | 耐溫 | 特點 | 包裝 |
|---|---|---|---|---|---|---|
| 603 | 綠色 | 0.13 mm | 22 N/mm² | 150 °C | 耐油,表面未完全清潔亦可 | 10 / 50 / 250 ml |
| 609 | 綠色 | 0.1 mm | 17 | 150 °C | 通用型 | 50 / 250 ml |
| 620 | 綠色 | 0.2 mm | 17 (24 h) | 230 °C | 耐高溫 | 50 / 250 ml |
| 638 | 綠色 | 0.25 mm | 29 (72 h) | 180 °C | 高強度、大間隙 | 10 / 50 / 250 ml |
| 641 | 黃色 | 0.2 mm | ≥ 6.5 | 150 °C | 可拆卸,軸承用 | 50 ml |
| 648 | 綠色 | 0.15 mm | ≥ 25 | 180 °C | 高強度、快速固化 | 10 / 50 / 250 ml |
| 660 | 銀色 | 0.5 mm | 17 | 150 °C | 修復磨損軸,膏狀 | 50 ml |
| 680 | 綠色 | 0.25 mm | ≥ 19.3 | 200 °C | 高強度、大間隙 | 50 / 250 ml |
表中剪切強度與溫度為參考值;依Henkel TDS(ISO 10123)的數據請見下方「依間隙與強度選擇型號」表。1瓶/支起訂(MOQ 1)。
FAQ
– 軸承要用哪個型號,日後才能更換? — 641(可拆卸),若可接受更換時加熱至250 °C,也可用603。
– 壓入配合還需要上膠嗎? — 需要,使用603/648可防止微動磨損,並使強度提高2–3倍。
– 固化需要多久? — 10–30分鐘達到初固強度,最長24 h完全固化;不鏽鋼/電鍍件請使用底劑7649。
固持膠的作用原理
固持膠(retaining compound)屬於厭氧膠:在瓶中保持液態,只有被封閉在兩個緊密配合的圓柱形金屬表面之間——軸與孔、軸承與軸承座、襯套與殼體——才會固化。膠液填滿單純機械壓入無法接觸到的微小間隙,使力量經由整個接觸面傳遞,同時密封接合部位,防止因振動、衝擊造成鬆脫與洩漏(依Henkel的說明)。
依TDS,影響固化速度的因素有:間隙(間隙越大固化越慢)、材質(鋼材固化快;不鏽鋼、電鍍表面固化慢)、溫度(低溫固化慢)。間隙大或固化過慢時,請使用促進劑SF 7471或SF 7649。
依間隙與強度選擇型號
| 型號 | Henkel TDS所載特點 | 壓縮剪切強度,鋼製銷–套環(ISO 10123) |
|---|---|---|
| 603 | 低黏度(100–150 mPa·s);用於表面無法始終完全清潔的場合;固定軸承、含油襯套 | 24 h後 ≥ 22.5 N/mm² |
| 609 | 低黏度;小型馬達轉子固定於軸上,強化壓入配合 | 24 h後 ≥ 15.8 N/mm² |
| 620 | 高黏度;間隙可達0.2 mm;耐溫更高——散熱器定位銷、變速箱軸承 | 24 h後17 N/mm²;於177 °C追加熱固化時為24 N/mm² |
| 638 | 高黏度(~2,500 mPa·s);間隙可達0.25 mm;在不鏽鋼、電鍍表面也能固化;耐油 | 72 h後29 N/mm² |
| 641 | 中強度;用於需拆卸保養的場合——固定軸上及軸承座內的軸承 | ≥ 6.5 N/mm² |
| 648 | 間隙可達0.15 mm;室溫下高強度 | 72 h後31 N/mm² |
| 660 | 灰色金屬光澤膏狀;間隙可達0.5 mm——修復磨損軸的配合、軸承座內軸承空轉、損壞的鍵槽 | 24 h後 ≥ 17.2 N/mm² |
| 680 | 中黏度、高強度;在鈍化金屬上也能固化 | 24 h後 ≥ 19.3 N/mm² |
以上數據為TDS中於標準試片上量測的典型值/最低值;實際強度取決於材質、表面粗糙度、間隙及接合長度。重要的接合部位應以實際零件進行測試。
依配合方式施工
- 清潔內外表面,以脫脂溶劑清潔後待乾。不鏽鋼、鋁、電鍍表面或大間隙:將促進劑噴在表面,待乾。
- 滑動配合:在軸的前端周圍及孔內表面塗膠,邊推入邊旋轉,使膠液均勻覆蓋。
- 壓入配合:兩個表面都要充分塗膠,以高壓入速度快速壓入,避免膠液被刮除。
- 熱裝/冷裝(收縮配合):若加熱孔件,膠塗在軸上;若冷卻軸件,膠塗在孔內;避免冷卻件上產生冷凝水。
- 膠液達到初固強度前,不可對接合部位施力。
拆卸與清潔
- 以一般工具拆卸;若無法拆開,局部加熱至約250 °C,趁熱拆卸(依TDS 638、648)。若無法加熱到此溫度,則盡可能加熱至最高溫度並使用拔輪器。
- 零件上已固化的膠:浸泡Loctite溶劑並以鐵刷刷除。
- 需定期拆卸的設計(依運轉時數更換的軸承):請選用中強度641,而非638/648。
儲存、安全與常見錯誤
- 依TDS,最佳儲存條件為8–21 °C、未開封、乾燥處;剩餘膠液不可倒回瓶中。
- Henkel不建議將厭氧膠用於塑膠零件(尤其熱塑性塑膠,易產生應力龜裂),也不可用於純氧系統或氯氣密封。
- 上膠前以水性清洗液清洗零件:Henkel提醒須確認相容性,部分清洗液會影響固化。
- 大間隙接合選用小間隙膠(603、609、648)——膠液填充不足,固化不良。
- 以螺絲固定膠(243、263)取代固持膠用於軸承:兩者黏度與設計用途不同。
- 組裝後膠液尚未達到強度就立即上負載運轉。
技術參考資料
- Henkel – LOCTITE 603 Technical Data Sheet
- Henkel – LOCTITE 638 Technical Data Sheet
- Henkel – LOCTITE 641 Technical Data Sheet
- Henkel – LOCTITE 648 Technical Data Sheet
- Henkel – LOCTITE 660 Technical Data Sheet
- Henkel – LOCTITE 620 Technical Data Sheet
依 Loctite 2025 型錄的規格
| 型號 | 黏度 (mPa·s) | 配合間隙 | 剪切強度 (N/mm², ISO 10123) | 定位時間 | 使用溫度 |
|---|---|---|---|---|---|
| 603 | 100–150 | ≤ 0.13 mm | ≥ 22.5 | 10 分鐘 | −55 至 150 °C |
| 620 | 5,000–12,000 | — | ≥ 17.2 | — | −55 至 230 °C |
| 638 | 2,000–3,000 | ≤ 0.25 mm | ≥ 25 | 10 分鐘 | −55 至 180 °C |
| 641 | 400–800,觸變 | ≤ 0.2 mm | ≥ 6.5 | 40 分鐘 | −55 至 150 °C |
| 648 | 400–600 | ≤ 0.15 mm | ≥ 25 | 10 分鐘 | −55 至 180 °C |
| 660 | 150,000–350,000,觸變 | ≤ 0.5 mm | ≥ 17.2 | 20 分鐘 | −55 至 150 °C |
| 680 | 750–1,750 | — | ≥ 19.3 | — | −55 至 200 °C |
剪切強度依 ISO 10123 以鋼製銷–環量測。638、648、680 為升級版,耐熱性較高,對沾油表面的附著力較佳。609 未收錄於 2025 型錄;數據依 Henkel TDS。
Loctite 2025 產品型錄(Henkel,日文版,52 頁,編號 C56-2502S):收錄螺紋鎖固、螺紋密封、圓柱固持、法蘭密封、促進劑、瞬間膠與防卡劑的規格表。本頁數據已與 2025 型錄核對。2008 年越南文版仍可用於依用途查詢選膠流程圖,但部分數據已過時。
下載 Loctite 2025 型錄(PDF,4.7 MB) · 2008 年越南文版:維修保養選膠流程圖
價格:180,000 VND 起(未含 8% 營業稅)。
索取報價:請提供所需數量與規格——PRIMEAG 30 分鐘內報價。
專線/Zalo +84 906 108 292 · info@primeag.vn
撰寫:PRIMEAG 技術團隊
相關指南:工廠工業用膠怎麼選:依 5 種用途選對膠與常見錯誤螺栓震動鬆脫:Loctite螺絲固定劑選用與塗布方法管牙與法蘭漏油漏氣:用 Loctite 密封膠取代止洩帶
相關產品:Loctite瞬間膠Loctite 螺紋鎖固膠(222、243、263、270、290)Loctite 螺紋與法蘭密封膠Loctite 螺紋防咬合劑
更新日期:2026-10-21
Giao tận nhà máy TP.HCM, Bình Dương, Đồng Nai, Long An, Tây Ninh · Kèm biên bản đo điện trở ESD theo lô · Hotline 0906 108 292