
现货:胡志明市、平阳、同奈1–2个工作日送达,订单满2,000万越南盾免运费,不良品7天内换货。 配送与退换货政策
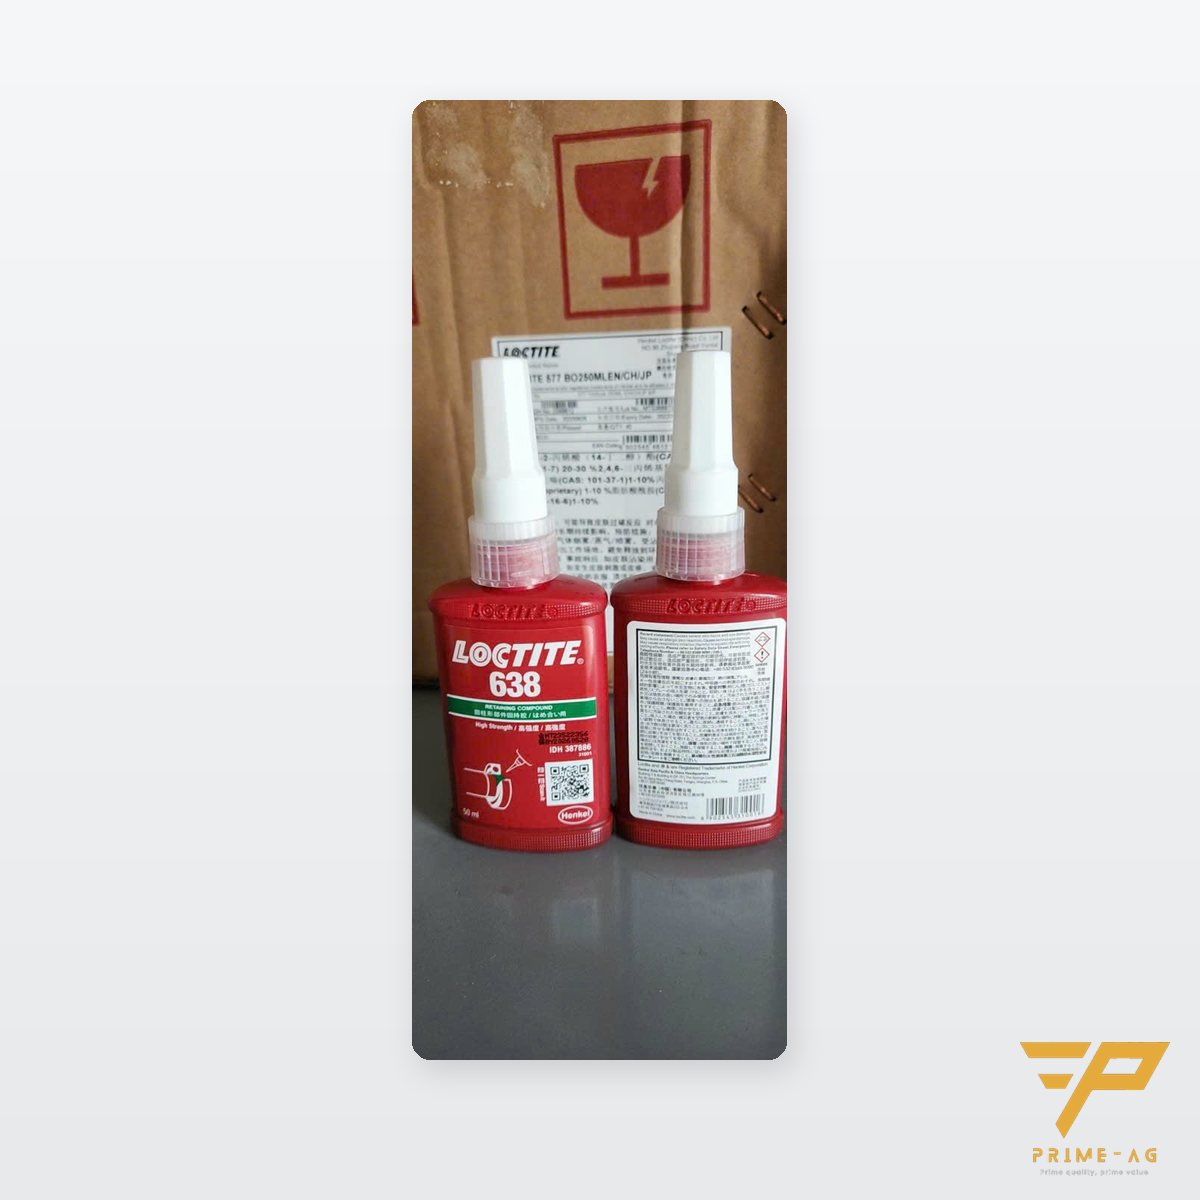
产品编号: LT-6XX · 规格: Loctite 轴、轴承固持胶(603、638、648、680…)
Loctite Retaining Compounds
交货: 备货产品 24–48 小时送达,订货产品 3–7 个工作日。
圆柱件固持胶(retaining)填满轴与孔之间的间隙,抗剪强度为过盈压装的 2–3 倍,可防止微动磨损(fretting)和腐蚀 —— 用于将滚动轴承固定在轴承座内,以及固定衬套、齿轮、皮带轮、销钉。按间隙和强度选型:小间隙 ≤0.1 mm、耐油 → 603;通用 → 609;大间隙 0.25 mm → 638(强度最高);耐温 230 °C → 620;需可拆卸 → 641;高强度、耐温 175 °C → 648;修复磨损轴、间隙 0.5 mm → 660;高强度、大间隙 → 680。
| 型号 | 颜色 | 最大间隙 | 剪切强度(N/mm²,参考) | 耐温 | 特点 | 包装 |
|---|---|---|---|---|---|---|
| 603 | 绿色 | 0.13 mm | 22 N/mm² | 150 °C | 耐油,适用于未完全清洁的表面 | 10 / 50 / 250 ml |
| 609 | 绿色 | 0.1 mm | 17 | 150 °C | 通用型 | 50 / 250 ml |
| 620 | 绿色 | 0.2 mm | 17 (24 h) | 230 °C | 耐高温 | 50 / 250 ml |
| 638 | 绿色 | 0.25 mm | 29 (72 h) | 180 °C | 高强度、大间隙 | 10 / 50 / 250 ml |
| 641 | 黄色 | 0.2 mm | ≥ 6.5 | 150 °C | 可拆卸,用于轴承 | 50 ml |
| 648 | 绿色 | 0.15 mm | ≥ 25 | 180 °C | 高强度、快速固化 | 10 / 50 / 250 ml |
| 660 | 银色 | 0.5 mm | 17 | 150 °C | 修复磨损轴,凝胶状 | 50 ml |
| 680 | 绿色 | 0.25 mm | ≥ 19.3 | 200 °C | 高强度、大间隙 | 50 / 250 ml |
表中剪切强度和温度为参考值;Henkel TDS(ISO 10123)数据见下方“按间隙和强度选型”表。1 瓶/支起订(MOQ 1)。
FAQ
– 滚动轴承日后要更换,用哪个型号? — 641(可拆卸);如可接受更换时加热到 250 °C,也可用 603。
– 过盈压装还需要用胶吗? — 需要,用 603/648 可防止微动磨损,强度提高 2–3 倍。
– 固化需要多久? — 10–30 分钟达到手持强度,最长 24 h;不锈钢/镀层表面使用底剂 7649。
固持胶的工作原理
固持胶(retaining compound)属于厌氧胶:在瓶内保持液态,只有被封闭在两个紧密配合的圆柱形金属表面之间时才会固化 —— 轴与孔、轴承与轴承座、衬套与壳体。胶液填满纯机械压装无法接触到的微观间隙,使载荷通过整个接触面传递,同时密封配合面,防止振动、冲击造成的松动和泄漏(据 Henkel 说明)。
根据 TDS,影响固化速度的因素有:间隙(间隙越大固化越慢)、材料(钢固化快;不锈钢、镀层表面固化慢)、温度(温度低固化慢)。间隙较大或固化过慢时,使用促进剂 SF 7471 或 SF 7649。
按间隙和强度选型
| 型号 | Henkel TDS 所述特点 | 压缩剪切强度,钢销–钢环(ISO 10123) |
|---|---|---|
| 603 | 低黏度(100–150 mPa·s);用于表面无法始终保持完全清洁的场合;固定滚动轴承、含油衬套 | 24 h 后 ≥ 22.5 N/mm² |
| 609 | 低黏度;将转子固定到小型电机轴上,增强过盈配合 | 24 h 后 ≥ 15.8 N/mm² |
| 620 | 高黏度;间隙可达 0.2 mm;耐温更高 —— 用于水箱定位销、变速箱轴承 | 24 h 后 17 N/mm²;在 177 °C 下补充固化后 24 N/mm² |
| 638 | 高黏度(~2,500 mPa·s);间隙可达 0.25 mm;在不锈钢、镀层表面也能固化;耐油 | 72 h 后 29 N/mm² |
| 641 | 中等强度;用于需拆卸维护的场合 —— 将轴承固定在轴上和轴承座内 | ≥ 6.5 N/mm² |
| 648 | 间隙可达 0.15 mm;室温下高强度 | 72 h 后 31 N/mm² |
| 660 | 金属灰色膏状;间隙可达 0.5 mm —— 修复磨损轴、轴承在座内跑圈、损坏键槽的配合 | 24 h 后 ≥ 17.2 N/mm² |
| 680 | 中等黏度,高强度;在钝化金属上也能固化 | 24 h 后 ≥ 19.3 N/mm² |
以上数据为 TDS 中的典型值/最小值,在标准试样上测得;实际强度取决于材料、粗糙度、间隙和配合长度。关键配合应在实际零件上试验。
按装配方式施工
- 清洁内外表面,用除油溶剂清洗后晾干。不锈钢、铝、镀层表面或大间隙:在表面喷涂促进剂并晾干。
- 滑动配合: 在轴端边缘一圈和孔内表面涂胶,边推入边旋转,使胶液分布均匀。
- 压装配合: 两个表面都充分涂胶,以较高压入速度快速压装,避免胶液被刮掉。
- 热装/冷装(收缩配合): 如加热孔件,则在轴上涂胶;如冷却轴,则在孔内涂胶;避免冷件表面凝结水汽。
- 胶液达到手持强度前不要对配合部位施加作用力。
拆卸与清洁
- 用常规工具拆卸;如拆不下,局部加热到约 250 °C,趁热拆卸(依据 638、648 TDS)。无法加热到该温度时,尽可能加热并使用拉马。
- 零件上已固化的胶:用 Loctite 溶剂浸泡并配合钢丝刷刷除。
- 需定期拆卸的设计(按运行小时更换的轴承):选用中等强度的 641,而非 638/648。
储存、安全与常见错误
- 根据 TDS,最佳储存条件为 8–21 °C、未开封、干燥处;不要将剩余胶液倒回瓶中。
- Henkel 不建议将厌氧胶用于塑料零件(尤其是热塑性塑料,易产生应力开裂),也不得用于纯氧系统或氯气密封。
- 涂胶前用水基清洗液清洗零件:Henkel 提示必须检查兼容性,部分清洗液会影响固化。
- 大间隙配合选用小间隙胶(603、609、648)—— 胶液无法填满,固化不良。
- 用螺纹锁固胶(243、263)代替固持胶固定轴承:两者黏度和设计用途不同。
- 装配后在胶液未达到强度时就立即带载运行。
技术参考资料
- Henkel – LOCTITE 603 Technical Data Sheet
- Henkel – LOCTITE 638 Technical Data Sheet
- Henkel – LOCTITE 641 Technical Data Sheet
- Henkel – LOCTITE 648 Technical Data Sheet
- Henkel – LOCTITE 660 Technical Data Sheet
- Henkel – LOCTITE 620 Technical Data Sheet
Loctite 2025 产品目录参数
| 型号 | 粘度(mPa·s) | 配合间隙 | 剪切强度(N/mm²,ISO 10123) | 定位时间 | 使用温度 |
|---|---|---|---|---|---|
| 603 | 100–150 | ≤ 0.13 mm | ≥ 22.5 | 10 分钟 | −55 至 150 °C |
| 620 | 5,000–12,000 | — | ≥ 17.2 | — | −55 至 230 °C |
| 638 | 2,000–3,000 | ≤ 0.25 mm | ≥ 25 | 10 分钟 | −55 至 180 °C |
| 641 | 400–800,触变 | ≤ 0.2 mm | ≥ 6.5 | 40 分钟 | −55 至 150 °C |
| 648 | 400–600 | ≤ 0.15 mm | ≥ 25 | 10 分钟 | −55 至 180 °C |
| 660 | 150,000–350,000,触变 | ≤ 0.5 mm | ≥ 17.2 | 20 分钟 | −55 至 150 °C |
| 680 | 750–1,750 | — | ≥ 19.3 | — | −55 至 200 °C |
剪切强度按 ISO 10123 在钢制销–套环上测得。638、648、680 为升级版,耐热性更好,对油污表面的附着力更强。型号 609 未收录于 2025 年目录;参数依据 Henkel TDS。
Loctite 2025 产品目录(Henkel,日文版,52 页,编号 C56-2502S):收录螺纹锁固、螺纹密封、圆柱件固持、法兰密封、促进剂、瞬干胶和防咬合剂的参数表。本页参数已与 2025 年目录核对。2008 年越南语版仍可用于按应用查询选胶流程图,但部分数据已过时。
下载 Loctite 2025 产品目录(PDF,4.7 MB) · 2008 年越南语版:维修保养选胶流程图
价格:180,000 VND 起(不含 8% 增值税)。
索取报价:请提供所需数量和规格——PRIMEAG在30分钟内报价。
热线/Zalo +84 906 108 292 · info@primeag.vn
撰写:PRIMEAG 技术团队
相关指南:越南工厂工业胶怎么选:按5类用途选型与常见错误螺栓振动松动:Loctite螺纹锁固胶选型与涂胶管螺纹与法兰漏油漏气:用 Loctite 密封胶代替生料带和垫片
相关产品:乐泰(Loctite)快干胶Loctite 螺纹锁固胶Loctite螺纹与法兰密封胶Loctite螺纹防咬合剂
更新日期:2026-10-21
Giao tận nhà máy TP.HCM, Bình Dương, Đồng Nai, Long An, Tây Ninh · Kèm biên bản đo điện trở ESD theo lô · Hotline 0906 108 292