
PU 指尖塗層手套一個班次就脫膠、破洞,通常是派給手套超出負荷的工作:Grey/White Top 為 EN 388 3131,防割只有 1 級;尺寸太大使指尖反折;溶劑或高溫讓 PU 變弱。PRIMEAG 建議依序檢查六項原因,PU 磨損露出底布即更換,一般為 1–2 天。
上班時發新手套,到午餐時間已經有幾雙食指的 PU 脫落、指尖破洞露出手指。先別急著換供應商;先看看手套是怎麼被使用的。
- 指尖塗層手套是為了保持手指靈活與產品潔淨,不是用來抵抗銳邊。
- 依序檢查:作業內容、手套尺寸、化學品、高溫、重複清洗、塗層類型。
- 依班次更換,或在 PU 磨損露出纖維時更換;一般為 1–2 天。
- EPA 內磨損的 Carbon Top 必須重測電阻。
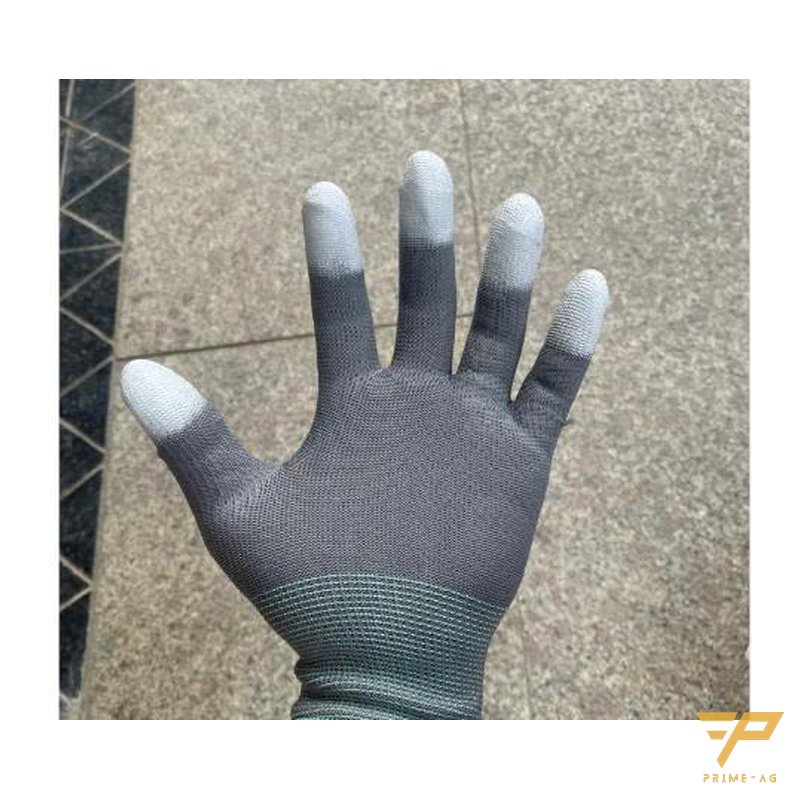

指尖塗層手套能承受到什麼程度
Grey Top PU 指尖塗層手套與白色 White Top PU 指尖塗層手套都是 13G 聚酯內襯,EN 388 等級 3131。
代碼解讀:耐磨 3 級(至少 2,000 次循環,於塗層區量測)、防割 1 級、抗撕裂 3 級(50 N)、抗穿刺 1 級(20 N)。Carbon Top 耐磨僅 2 級,至少 500 次循環。
六大原因,依序檢查
1. 作業超出手套的 EN 388 等級
割膠帶、拿沖壓胚料、塑膠毛邊、搓磨粗糙外殼。徵兆:切口整齊,正好在接觸銳邊的手指上。
2. 手套尺寸太大
整條產線共用 M 號是常見錯誤。手套過大會使 PU 指尖錯位、布料多餘,在折痕處摩擦。請依手掌圍選尺寸;White Top 也有 XS 號。
3. 沾到 IPA、助焊劑、膠、油
溶劑、助焊劑可能讓 PU 變軟、膨脹後成片脫落。沾到這些物質就立即更換。
4. 焊接區的高溫
碰到烙鐵頭、拿剛出爐的電路板,會讓 PU 焦化,聚酯內襯也可能熔化;破洞邊緣會變硬。
5. 清洗後重複使用
多次清洗、高溫烘乾會讓 PU 變硬、龜裂後脫落。
6. 塗層形式與工序不符
搬托盤、搬紙箱時,沒有塗層的掌心幾小時就磨破。這類工序應使用白色 PU 掌浸手套,EN 388 4131,耐磨 4 級。
| 症狀 | 常見原因 | 處理方式 |
|---|---|---|
| 食指、拇指切口整齊 | 銳邊 | 該工序改用防割手套 |
| 指尖折痕處磨損 | 手套過大 | 量手圍,重新分配尺寸比例 |
| PU 成片脫落、變軟、發黏 | IPA、助焊劑、膠 | 溶劑擦拭區使用專用手套 |
| 掌心破洞,指尖完好 | 大量抓取、搬托盤 | 改用掌浸手套 |
EPA 內的 Carbon Top:磨損後還導電嗎
Grey Top 與 White Top 不防靜電。EPA 內請使用防靜電 Carbon Top 指尖塗層手套,電阻 10⁵–10⁸ Ω,依該批量測報告。EPA 內需大量抓取時,選用Carbon Palm 掌浸手套,電阻範圍相同。
碳纖手套磨損、纖維斷裂、沾到助焊劑或多次清洗後,電阻會改變。產線上的測試方法:手環貼緊皮膚戴好,戴上手套,用戴手套的手指觸碰手環測試器;不合格就淘汰。手套量測方法:ANSI/ESD STM15.1。
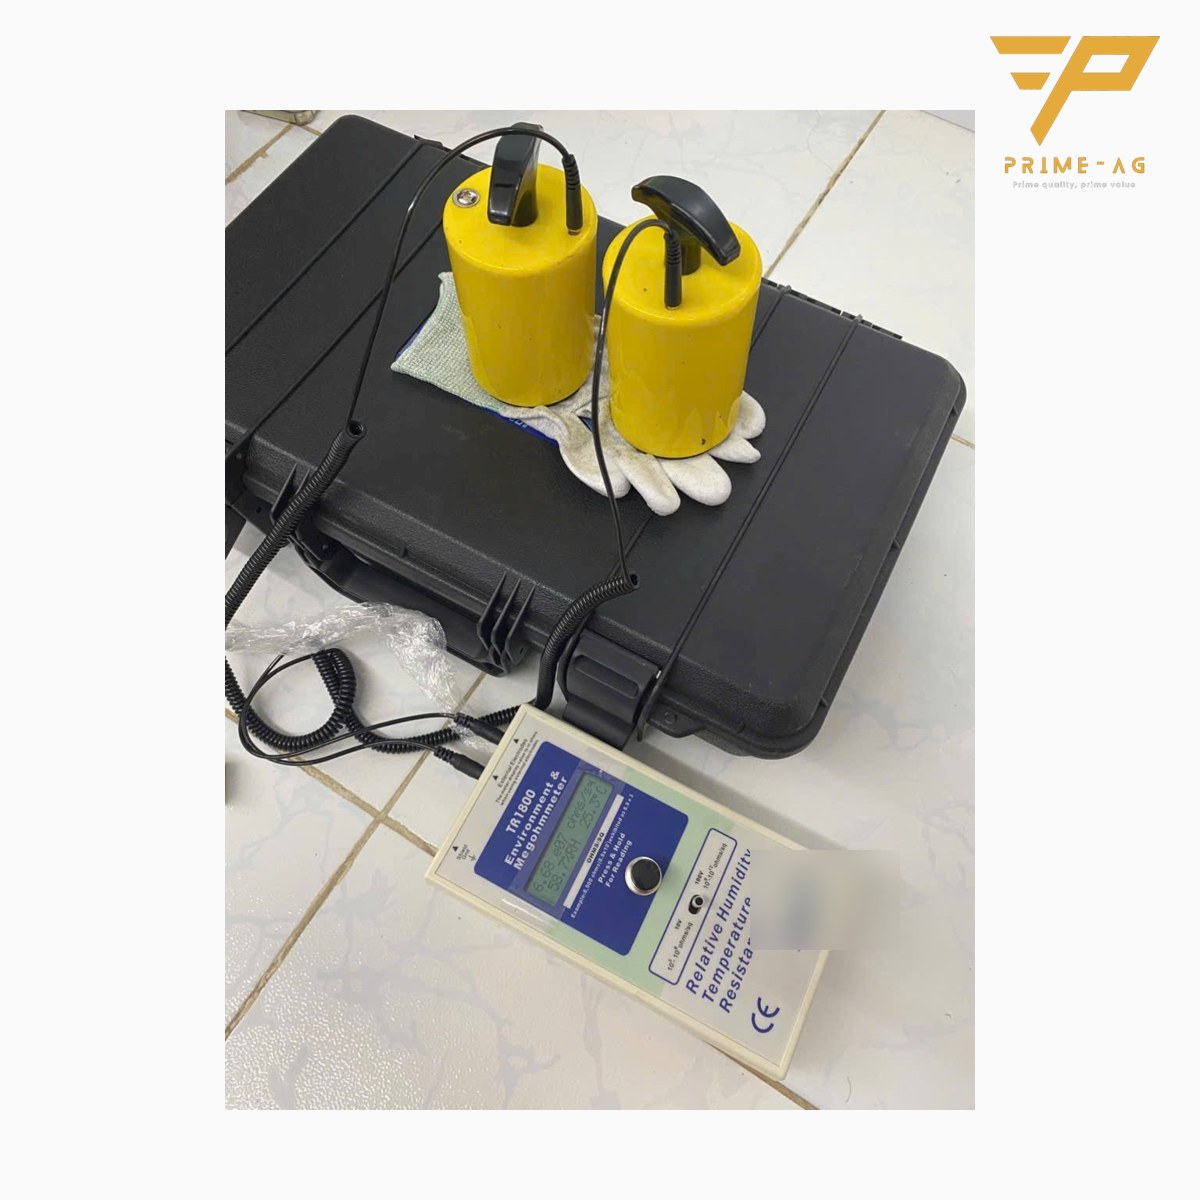
想知道磨損的碳纖手套,以及放置元件的桌面、桌墊是否仍然合格,PRIMEAG 可帶 TR1800 電阻計與 5 lb 電極到胡志明市、平陽或同奈的工廠,週一至週六免費量測使用中的手套、工作桌、桌墊電阻,不論物料在哪裡購買;量測點數不限,不綁定下單,工廠於 3–5 個工作天內收到記錄各點量測值並附照片的 PDF 檔,僅供參考,不能取代稽核文件。
只需保護三根作業手指時,使用Trufit 防靜電指套;上班時做手環測試前要先取下指套。
從哪裡開始
- 收集一個班次的損壞手套,依破損位置分類,對照工序。
- 下一批訂貨前,先量作業員的手掌圍。
- 規定更換時機:上班開始、休息後、看到髒污時。
丁腈手套指尖破裂另有原因:無塵室丁腈手套大量指尖破裂。12 種手套一次看:電子廠依工序選擇手套。
常見問題
- PU 指尖塗層手套可以用多久? — 沒有固定班次數。依班次更換,或在指尖 PU 磨損露出布料時更換,一般為 1–2 天;沾到膠、助焊劑、油時立即更換。
- PU 指尖塗層手套可以洗過再用嗎? — Grey/White Top 可洗 1–2 次,Carbon Top 可洗 3–5 次,水溫 40 °C;PU 會變硬、抓握力下降。碳纖手套每次清洗後,回到產線前都必須重測電阻。
- Grey Top、White Top 可以在 EPA 區使用嗎? — 有裸露元件的區域不行。這兩款為聚酯內襯加一般 PU,屬絕緣材質;EPA 內請使用 Carbon Top 或 Carbon Palm,並搭配手環。
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-27