
護目鏡起霧,通常是鏡片沒有防霧塗層(EN 166 標記為 N,ANSI Z87.1-2020 標記為 X),或口罩鼻樑處漏氣;刮花得快,則是用髒抹布乾擦、鏡面朝下放。PRIMEAG 建議依此順序檢查,先用水沖再擦拭,然後依工序選擇護目鏡。
車床線組長在月初發了新眼鏡。三週後,一半的眼鏡已經霧化不清,有幾個人乾脆把眼鏡推到額頭上看得比較清楚。眼鏡本身不差;問題出在型號選擇、擦拭方式和收納位置。
- 起霧:檢查鏡片上的 N/X 標記,再檢查口罩在鼻樑處的上緣。
- 刮花快:乾擦、鏡面朝下放、和工具一起放在口袋裡的習慣。
- 不要用丙酮、汽油清洗眼鏡;先用清水沖,再用軟布擦拭。
- 研磨、焊接、倒化學品,各需要不同的眼部防護方式。
護目鏡為什麼容易起霧、刮花
安全眼鏡鏡片多為聚碳酸酯:耐衝擊佳,但比玻璃軟。鏡面耐用度取決於兩層塗層:抗刮硬化層(標記 K)與防霧層(標記 N;美規 2020 版標記為 X)。並非每個型號都兩者兼具。
起霧、刮花:依序檢查 6 個重點
1. 鏡片有沒有防霧塗層
看鏡片上的標記。沒有 N 或 X,在高溫潮濕區域再怎麼擦都會起霧。3M SecureFit 系列中,只有字尾 AF 的版本才防霧。
2. 口罩鼻樑處漏氣
呼氣從口罩上緣漏出,直接吹向鏡片內側。用雙手把鼻夾壓緊貼合鼻樑。
3. 用髒抹布、紙巾乾擦
細切屑、研磨粉塵都是硬顆粒。乾擦會把它們拖過 K 層,留下細微刮痕;幾週後就變成一層霧化。
4. 鏡面朝下放在桌上、與工具一起放口袋
機台上的切屑、上衣口袋裡的量尺:每摩擦一次就多一道刮痕。
5. 只需安全眼鏡的地方卻用密封式護目鏡
密封式護目鏡較不透氣,在有防護門的 CNC 機台戴一整班容易積濕又悶熱。作業員就會把它拿下來。
6. 用溶劑清洗
丙酮、汽油會破壞塗層,讓聚碳酸酯霧化。
清潔、收納與更換時機
- 先用清水沖掉硬顆粒,再用乾淨的軟布擦拭。
- 收在專用袋或盒子裡;在每台機台旁設置眼鏡掛鉤。
- 刮痕影響視線、鏡片破裂、防霧層剝落、鏡框鬆動,或受過強烈撞擊後,就要更換。
依工序重新選擇
| 工序 | 建議 | 備註 |
|---|---|---|
| 有防護門的 CNC 車削、銑削、組裝 | 3M SF-401AF 或 Safety Jogger Sarek | SF-401AF 標記「1 FT KN」:抗刮、防霧;Sarek 符合 EN 166 |
| 火花飛濺強的研磨、切割 | 密封式護目鏡搭配面罩 | 3M 註明 SF400 系列不可用於研磨、焊接 |
| 焊接 | 配有正確遮光號數濾鏡的焊接面罩 | 透明鏡片、防眩黑色鏡片都不能替代 |
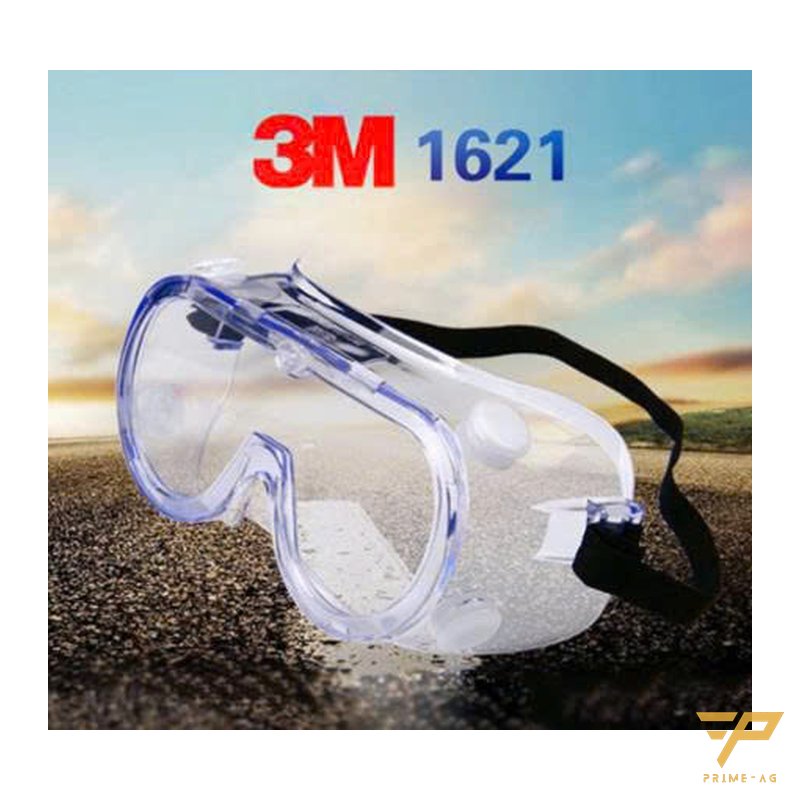
| 調配切削液、倒化學品 | 3M 1621 間接通氣護目鏡 | 可戴在近視眼鏡外 |
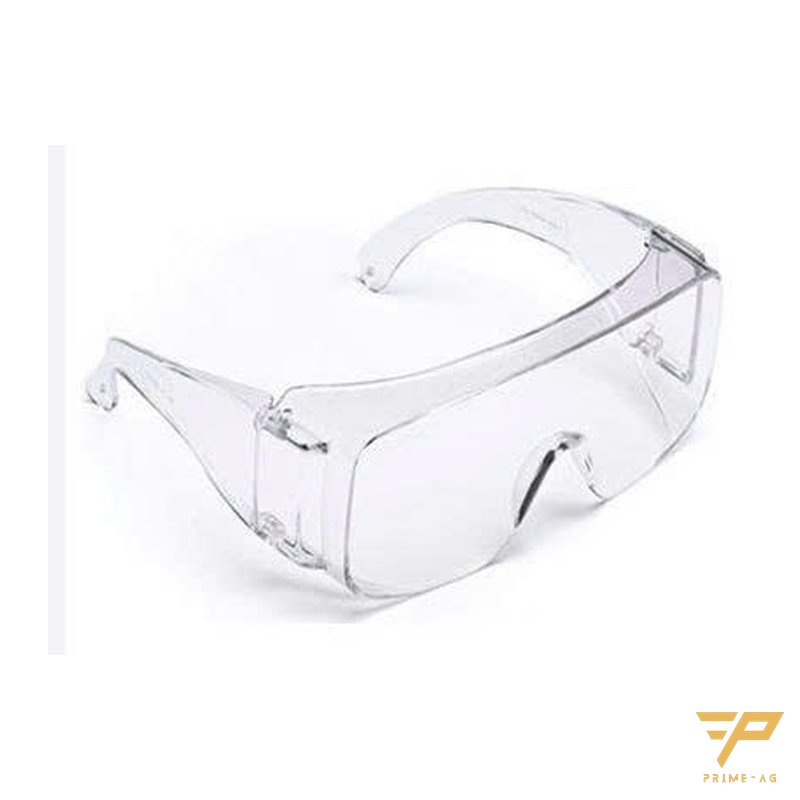
| 倉庫、訪客參觀 | TGV01 白框 | 輕度衝擊,12 副/盒 |
依 EN 166,框架式安全眼鏡不做防液體噴濺測試;只有護目鏡才會有 3、4、5 標記。依 ANSI Z87.1,Z87+ 才是高衝擊等級。
上述型號見3M、Safety Jogger 與 TGV 安全眼鏡頁面。細粉塵多的研磨區另加N95、KN95 防塵口罩;有揮發性化學品的區域需要3M 半面罩與濾毒罐。
個人防護具屬常備品項,胡志明市、平陽、同奈 24–48 小時內送達。工廠若為加工出口企業(EPE),訂單金額 20,000,000 越南盾以上可開立 0% 增值稅發票,PRIMEAG 並免費代辦海關手續(就地進出口報關單)。
拿取胚料、銳利鋼板時的手部防護(操作旋轉軸設備時不可戴手套):機械加工廠依 EN 388 選擇防割手套。
從哪裡開始
- 每組收幾副眼鏡,讀取標記;觀察作業員用什麼擦拭、收在哪裡。
- 整班需戴口罩的位置改用 AF 版本,一個月後再追蹤。
常見問題
- 防霧噴劑可以取代 AF 版護目鏡嗎? — 只是暫時措施。鏡片沒有 N 或 X 標記時,整班需戴口罩的位置應改用有防霧塗層的版本。
- 護目鏡輕微刮傷需要馬上換嗎? — 刮痕讓你看零件或刻度時視線模糊,就應更換;鏡片破裂或剛受過強烈撞擊,則要立即更換。
- 戴近視眼鏡的人要用哪種護目鏡? — 使用可戴在近視眼鏡外的護目鏡,如 3M 1621 或 OTG 款;3M SF400 系列並非設計成可疊戴在近視眼鏡外。
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-27