
手工焊接不良主要源于烙铁头形状不对、温度不对和锡膏储存不当。PRIMEAG 建议选择接触面积接近焊盘的烙铁头,设定能让焊点在 2–3 秒内熔化的最低温度,有铅和无铅焊锡不混用,锡膏回到室温后再开封。
大多数手工焊接不良(虚焊、连锡、焊盘脱落)并非出在操作工技能,而是烙铁头形状不对、温度设置不当、锡膏保存不当。PRIMEAG建议确定4件事:按焊盘大小选烙铁头,设定能焊好的最低温度,用对焊锡,锡膏开盖前先回温。按下面的清单检查一个焊台大约需要15分钟。
- 烙铁头:按焊盘和元件大小选择;较大的烙铁头在较低温度下传热更好。
- 温度:设为焊点在2–3秒内熔化的最低温度;靠提高温度来弥补烙铁头磨损是错误做法。
- 焊锡:同一产品、同一烙铁头不得混用有铅和无铅焊锡。
- 锡膏:冷藏保存,开盖前回温到室温,记录开盖日期。
1. 按焊盘而不是按习惯选烙铁头
尖头(B、I)传热差。用尖头焊大焊盘时,操作工往往调高温度来弥补,结果助焊剂烧焦、焊盘脱落。原则:烙铁头接触面积应与焊盘接近。
| 烙铁头类型(900M-T / T12系列) | 适用 | 用错时常见不良 |
|---|---|---|
| B、I(尖头、细头) | 细间距IC引脚、小点修补、密集元件 | 用于大焊盘时虚焊 |
| 2C、3C(马蹄形) | 常规手工焊接、插件引脚 | 不良少,作为焊台标准烙铁头 |
| 2.4D(一字形) | 导线、连接器、中等焊盘 | 引脚过密时连锡 |
| K(刀形) | 多引脚IC拖焊、去除连锡 | 需要技能,容易碰到相邻元件 |
PRIMEAG供应Hakko烙铁头、烙铁、锡膏、焊锡丝:900M-T系列用于Hakko 936/937焊台,T12用于FX-951,T18用于FX-888D。现货24–48小时交付;需订货的烙铁头型号3–5天交付。
2. 设定能焊好的最低温度
Sn63/Pb37焊锡熔点183 °C;无铅SAC305约217–220 °C。烙铁头温度需高于熔点以弥补热损失,但具体设定值应遵循元件和焊锡厂家的说明。快速测试:焊点应在2–3秒内熔化并均匀铺展。时间更长时,先换更大的烙铁头,再考虑升温。温度过高会使烙铁头快速氧化、助焊剂烧黑、焊盘容易脱落。
定期用烙铁温度测试仪测量烙铁头实际温度并记录;焊台显示值并不总是准确。
3. 焊锡:有铅、无铅不混用
- 无铅(RoHS)产品使用专用焊锡丝、锡膏和烙铁头,并在焊台上贴标识。
- 焊锡丝0.6 mm用于小元件,0.8 mm为通用规格,1.0 mm用于导线、连接器。
- 含松香芯焊锡丝:同一焊点多次返修时,用助焊剂笔补充助焊剂,不要连续送锡。
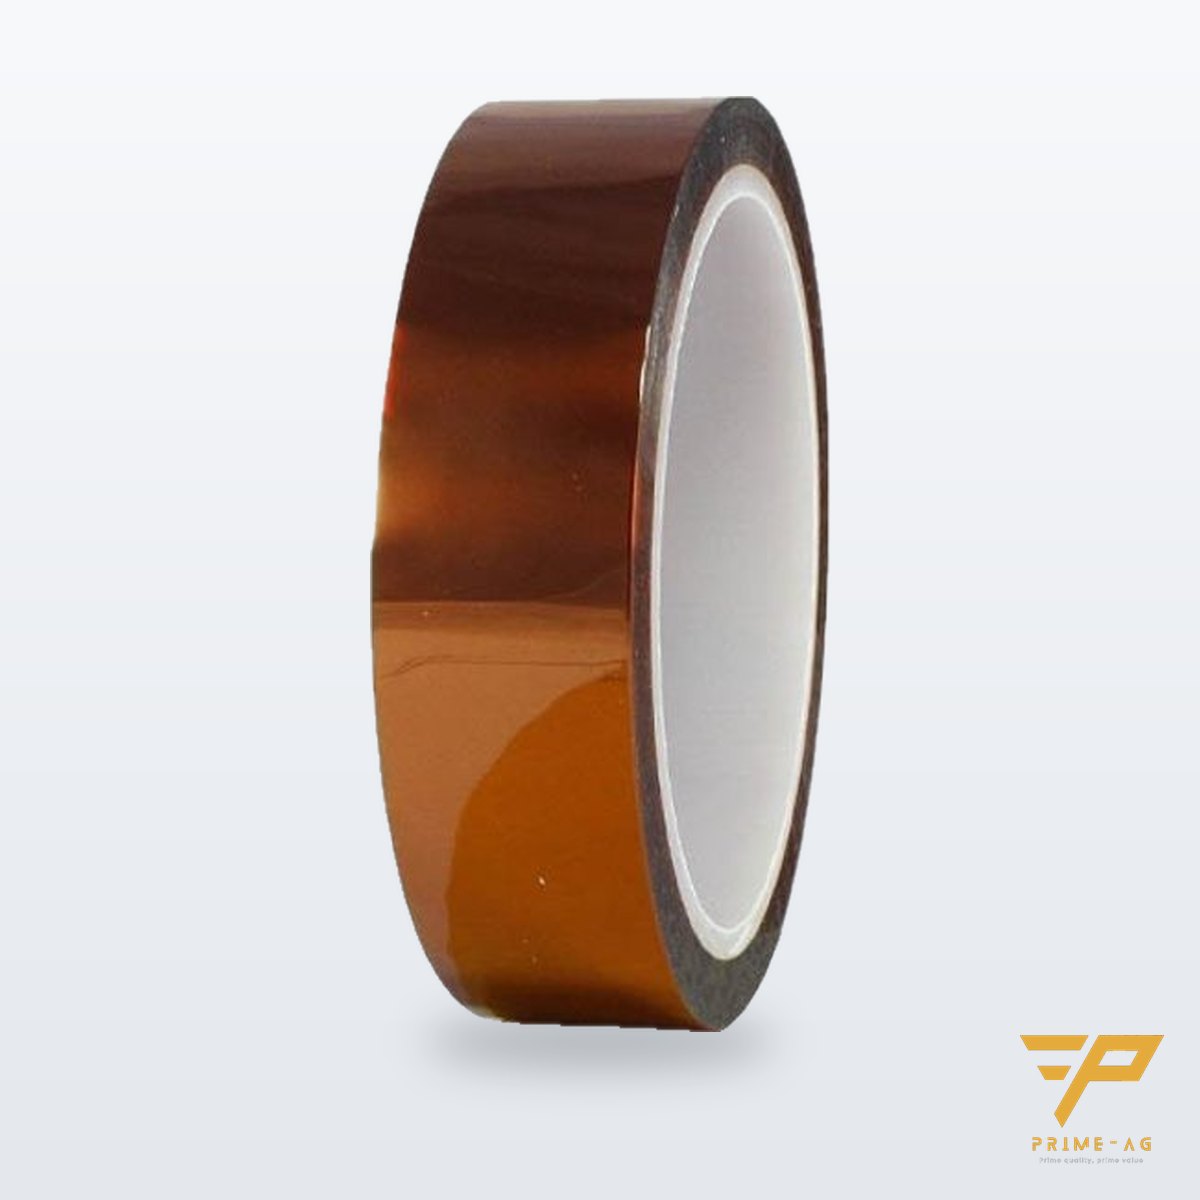
- 用Kapton耐高温胶带260 °C遮蔽焊盘、金手指、连接器,冷却后撕干净。
4. 锡膏保存
锡膏是锡粉和助焊剂的混合物,容易吸潮和干燥。一般规则(务必对照厂家规格书):
- 在专用冰箱冷藏,通常0–10 °C,不与食物混放。
- 使用前取出,保持密封回温到室温。冷的时候开盖,水汽凝结进锡膏会产生锡珠。
- 在罐上写收货日期和开盖日期;先用旧罐(FIFO)。
- 在钢网上超过允许时间的锡膏,不得倒回新罐。
5. 烙铁头保养
用铜丝球代替过湿的海绵清洁;放回烙铁架或关机前在烙铁头上挂一层锡;不要用烙铁头撬东西。镀层磨损、不上锡时更换烙铁头。
焊台布置
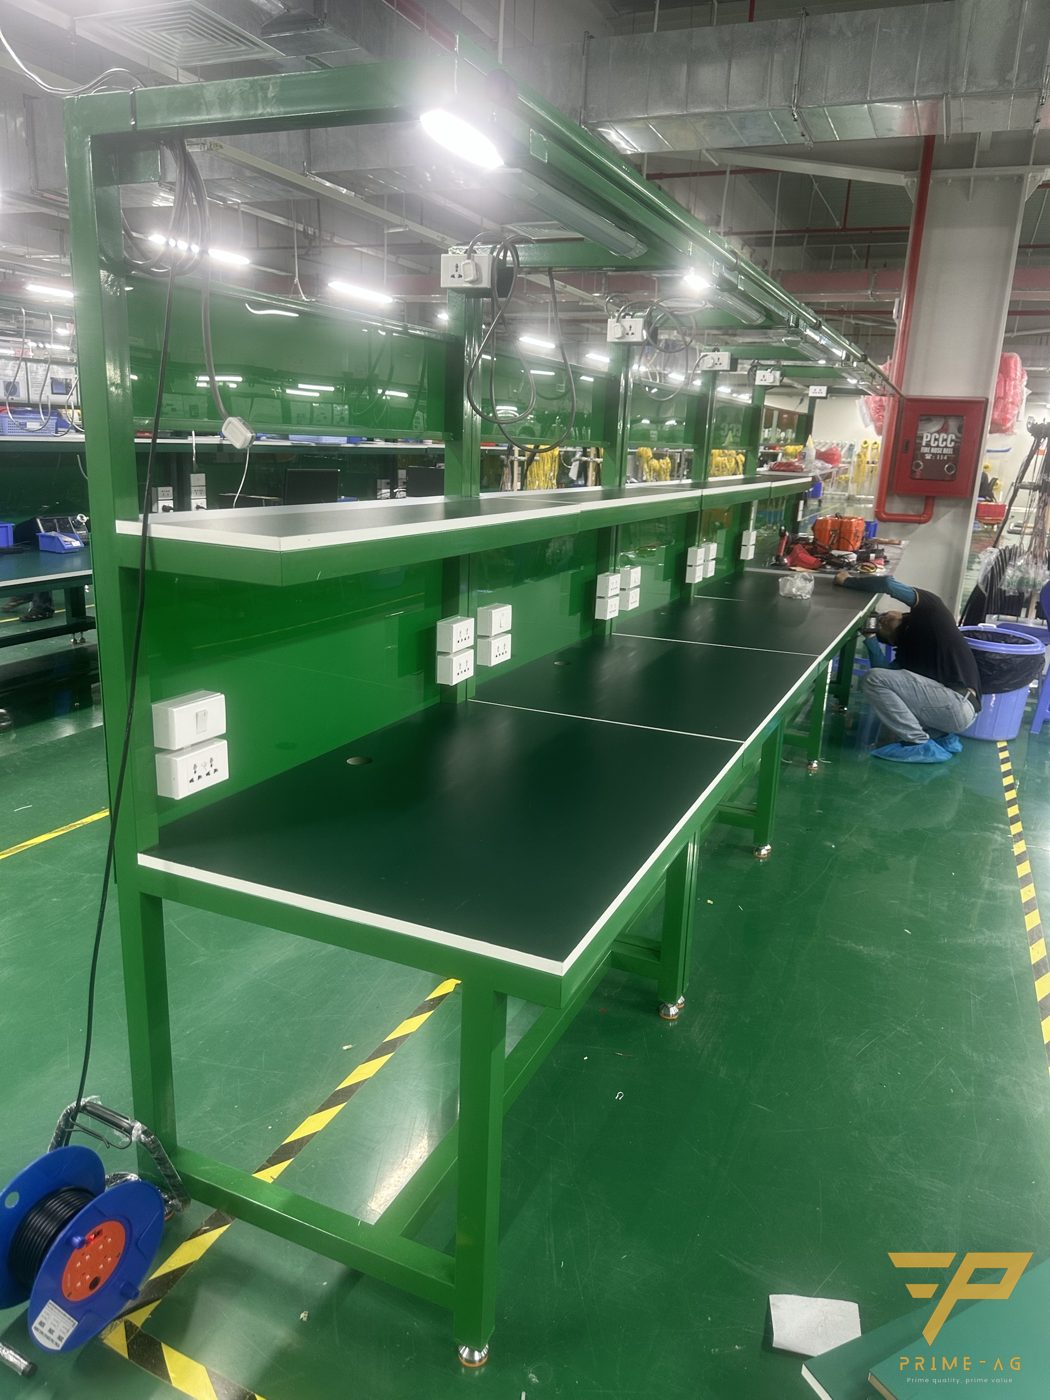
焊台需要接地的防静电(ESD)台面、充足照明、伸手可及的插座,以及检查焊点用的夹式LED放大镜。PRIMEAG曾为岘港一家台资电子元件厂交付约500张带灯、插座和接地线的ESD工作台(2024–2025年,分4批)。工作台选型见电子产线工作台选型;焊台接地见SMT产线EPA区建设。
15分钟焊台自查
- 在用的烙铁头是否与产品焊盘尺寸匹配?
- 设定温度是否标在焊台上,并与作业指导书一致?
- 同一工作台上是否混有有铅和无铅焊锡?
- 锡膏罐是否写有开盖日期,开盖前是否回温?
常见问题
为什么新烙铁头用了几周就发黑、不上锡? 通常是温度设得过高、烙铁头加热时没有挂锡,或用过湿的海绵擦拭。降低温度,放回烙铁架前先挂锡,并用铜丝球清洁。
烙铁温度应设多少? 按焊锡和元件厂家的说明,设为能让焊点在2–3秒内熔化并均匀铺展的最低温度。无铅焊锡熔点更高(约217–220 °C,有铅为183 °C),因此需要比有铅焊锡更高的温度。
从冰箱取出的锡膏能直接用吗? 不能。保持密封,按厂家建议时间回温到室温后再开盖。冷的时候开盖,水汽会凝结进锡膏,导致锡珠和焊点空洞。
更新:2026年10月14日 — PRIMEAG 技术团队
更新日期:2026-10-21