
手はんだの不良は主に、こて先形状の誤り、温度設定の誤り、ソルダーペーストの保管不良が原因です。PRIMEAGは、接触面積がパッドに近いこて先を選び、はんだが2–3秒で溶ける最低温度に設定し、有鉛と鉛フリーのはんだを混用せず、ソルダーペーストは室温に戻してから開封することをおすすめします。
手はんだの不良(冷はんだ、ブリッジ、パッド剥離)の多くは、作業者の技量ではなくこて先形状の誤り、温度設定の誤り、ソルダーペーストの保管ミスによるものです。PRIMEAGは次の4点を決めておくことをおすすめします。パッドサイズでこて先を選ぶ、はんだ付けできる最低温度に設定する、適切なはんだを使う、ソルダーペーストは開封前に室温に戻す、の4点です。下記のリストで1台のはんだステーションを点検する所要時間は約15分です。
- こて先:パッドと部品のサイズで選びます。太いこて先のほうが低い温度で熱をよく伝えます。
- 温度:接合部が2–3秒以内に溶ける最低温度に設定します。摩耗したこて先を補うために温度を上げるのは誤りです。
- はんだ:同じ製品、同じこて先で有鉛はんだと鉛フリーはんだを混用しないこと。
- ソルダーペースト:冷蔵保管し、開封前に室温に戻し、開封日を記入します。
1. こて先は習慣ではなくパッドで選ぶ
円すい形のこて先(B、I)は熱伝達が劣ります。大きなパッドに円すい形を使うと、作業者は温度を上げて補おうとし、フラックスが焦げてパッドが剥がれます。原則:こて先の接触面積をパッドとほぼ同じにします。
| こて先形状(900M-T / T12シリーズ) | 適した用途 | 誤用時によくある不良 |
|---|---|---|
| B、I(円すい形、細形) | 細いICリード、小さな修正、密集部品 | 大きなパッドに使うと冷はんだ |
| 2C、3C(C型・斜め切り) | 一般的な手はんだ、スルーホールリード | 不良が少なく、ステーションの標準こて先として使用 |
| 2.4D(マイナス形) | 電線、コネクタ、中程度のパッド | リード間隔が狭いとブリッジ |
| K(ナイフ形) | 多ピンICの引きはんだ、ブリッジ除去 | 技量が必要で、隣接部品に触れやすい |
PRIMEAGはHakkoのこて先、はんだごて、ソルダーペースト、糸はんだを取り扱っています。900M-TシリーズはHakko 936/937用、T12はFX-951用、T18はFX-888D用です。在庫品は24–48時間で納品し、取り寄せのこて先型番は3–5日かかります。
2. はんだ付けできる最低温度に設定する
Sn63/Pb37はんだの融点は183 °C、鉛フリーのSAC305は約217–220 °Cです。こて先温度は損失を補うため融点より高くする必要がありますが、具体的な設定は部品とはんだのメーカーの指示に従ってください。簡易テスト:接合部が2–3秒以内に溶けて均一に広がること。それより時間がかかる場合は、温度を上げる前に太いこて先に替えます。温度が高すぎると、こて先の酸化が早まり、フラックスが黒く焦げ、パッドが剥がれやすくなります。
こて先温度計で実際のこて先温度を定期的に測定し、記録してください。ステーションの表示値が常に正しいとは限りません。
3. はんだ:有鉛と鉛フリーを混用しない
- 鉛フリー(RoHS)製品には専用の糸はんだ、ソルダーペースト、こて先を使い、ステーションに表示します。
- 糸はんだは0.6 mmが小型部品用、0.8 mmが汎用、1.0 mmが電線・コネクタ用です。
- やに入りはんだ:同じ箇所を何度も手直しする場合は、はんだを送り続けずにフラックスペンでフラックスを補います。
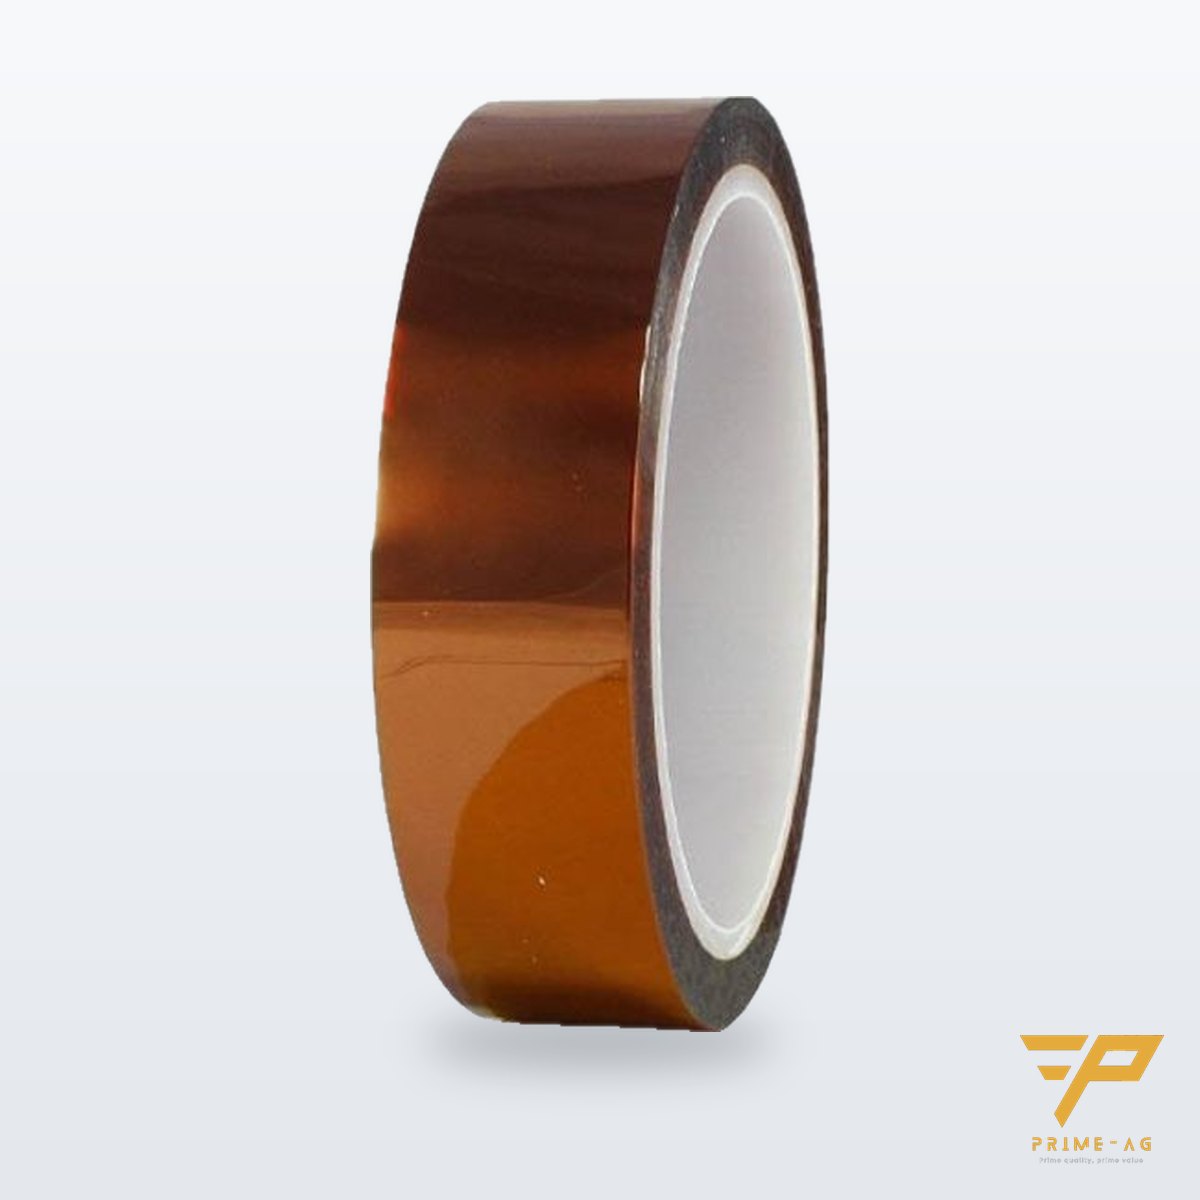
- パッド、金端子、コネクタはカプトン耐熱テープ 260 °Cで保護し、冷えてからきれいに剥がします。
4. ソルダーペーストの保管
ソルダーペーストははんだ粉末とフラックスの混合物で、吸湿・乾燥しやすい材料です。一般的なルール(必ずメーカーのデータシートと照合してください):
- 専用の冷蔵庫で冷蔵保管し、通常は0–10 °C、食品とは一緒にしません。
- 使用前に取り出し、ふたを閉めたまま室温に戻します。冷たいまま開けると水分がペーストに結露し、はんだボールの原因になります。
- 容器に受入日と開封日を記入し、古いものから使います(FIFO)。
- 許容時間を超えてステンシル上にあったペーストは、新しい容器に戻しません。
5. こて先のメンテナンス
濡れすぎたスポンジではなく真ちゅうウールで清掃し、こて台に置く前や電源を切る前にはんだを盛り、こて先でこじる作業はしません。めっきが摩耗してはんだが乗らなくなったら交換します。
はんだステーションのレイアウト
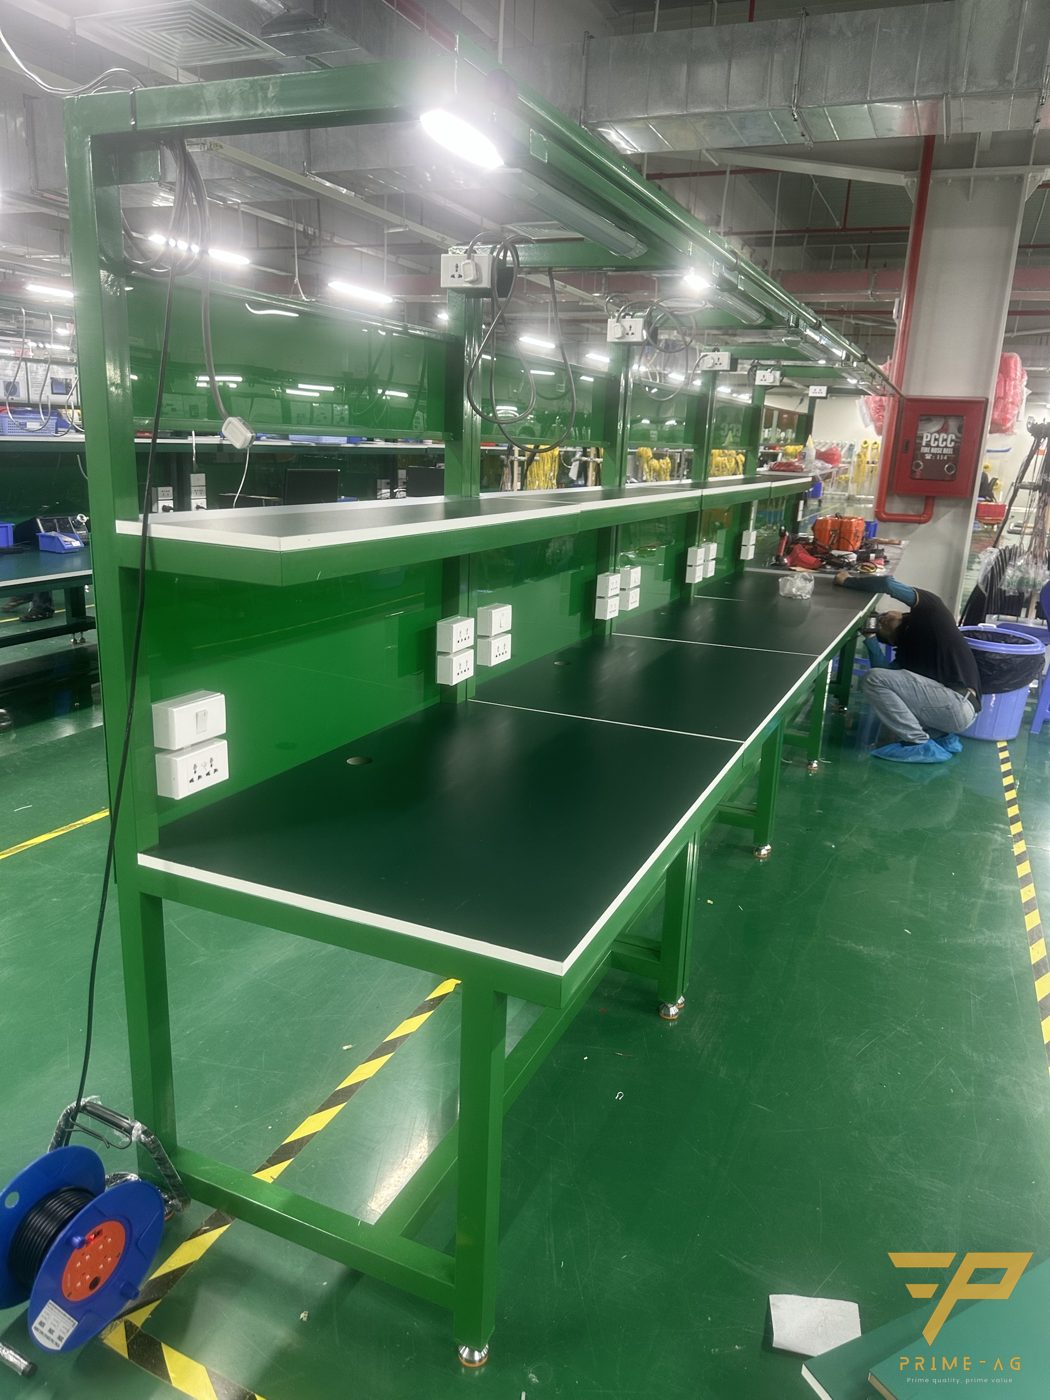
はんだステーションには、接地したESD天板、十分な照明、手の届く位置のコンセント、接合部検査用のクランプ式LED拡大鏡が必要です。PRIMEAGは、ダナンの台湾系電子部品工場に照明・コンセント・アース線付きのESD作業台約500台を納入しました(2024–2025年、4回)。作業台の選び方は電子ライン向け作業台の選び方、はんだステーションの接地はSMTラインのEPA構築をご覧ください。
15分でできるはんだステーションのセルフチェック
- 使用中のこて先は製品のパッドサイズに合っていますか?
- 設定温度がステーションに表示され、作業標準と一致していますか?
- 同じ作業台に有鉛はんだと鉛フリーはんだが混在していませんか?
- ソルダーペーストの容器に開封日が記入され、開封前に室温に戻していますか?
よくある質問
新しいこて先が数週間で黒くなり、はんだが乗らなくなるのはなぜですか? 多くの場合、温度設定が高すぎる、はんだを盛らずにこて先を高温のまま放置している、濡れすぎたスポンジで拭いている、のいずれかです。温度を下げ、こて台に置く前にはんだを盛り、真ちゅうウールで清掃してください。
はんだごての温度は何度に設定すべきですか? はんだと部品のメーカーの指示に従い、2–3秒以内に接合部が溶けて均一に広がる最低温度に設定します。鉛フリーはんだは融点が高いため(約217–220 °C対183 °C)、共晶はんだより高い温度が必要です。
冷蔵庫から出したソルダーペーストはすぐに使えますか? 使えません。ふたを閉めたままメーカー推奨時間だけ室温に戻してから開封してください。冷たいまま開けると水分がペーストに結露し、はんだボールやボイドの原因になります。
更新:2026年10月14日 — PRIMEAG 技術チーム
月〜土 8:00〜17:00(GMT+7)・電話/Zalo: +84 906 108 292・Email: info@primeag.vn
ご相談方法: 無料技術相談 · 図面・レイアウトを送る · 30分以内に見積もりを受け取る
執筆:PRIMEAG 技術チーム
更新日:2026年10月21日