
手焊不良主要來自烙鐵頭形狀不對、溫度設定錯誤與錫膏保存不當。PRIMEAG 建議選用接觸面積接近焊墊的烙鐵頭,設定能讓焊點在 2–3 秒內熔化的最低溫度,有鉛與無鉛焊錫不可混用,錫膏開封前先回溫至室溫。
大部分手焊不良(冷焊、錫橋、焊墊剝離)並非作業員技術問題,而是烙鐵頭形狀不對、溫度設定錯誤、錫膏保存不當。PRIMEAG建議確定4件事:依焊墊大小選烙鐵頭、設定能焊好的最低溫度、使用正確的焊錫、錫膏開蓋前先回溫。依下列清單檢查一個焊台約需15分鐘。
- 烙鐵頭:依焊墊與零件大小選擇;較大的烙鐵頭在較低溫度下傳熱更好。
- 溫度:設為焊點在2–3秒內熔化的最低溫度;用提高溫度來彌補烙鐵頭磨耗是錯誤做法。
- 焊錫:同一產品、同一烙鐵頭不可混用有鉛與無鉛焊錫。
- 錫膏:冷藏保存,開蓋前回溫到室溫,標註開蓋日期。
1. 依焊墊而非習慣選烙鐵頭
尖頭(B、I)傳熱差。用尖頭焊大焊墊時,作業員常會調高溫度來彌補,導致助焊劑燒焦、焊墊剝離。原則:烙鐵頭接觸面積應接近焊墊大小。
| 烙鐵頭型式(900M-T / T12系列) | 適用 | 用錯時常見不良 |
|---|---|---|
| B、I(尖頭、細頭) | 細間距IC腳、小點修補、密集零件 | 用於大焊墊時冷焊 |
| 2C、3C(斜切頭) | 一般手焊、插件腳 | 不良少,作為焊台標準烙鐵頭 |
| 2.4D(扁平頭) | 電線、連接器、中型焊墊 | 腳距太密時錫橋 |
| K(刀頭) | 多腳IC拖焊、去除錫橋 | 需要技術,容易碰到相鄰零件 |
PRIMEAG供應Hakko烙鐵頭、烙鐵、錫膏、錫絲:900M-T系列用於Hakko 936/937焊台,T12用於FX-951,T18用於FX-888D。現貨24–48小時交貨;需訂貨的烙鐵頭型號3–5天交貨。
2. 設定能焊好的最低溫度
Sn63/Pb37焊錫熔點為183 °C;無鉛SAC305約217–220 °C。烙鐵頭溫度需高於熔點以彌補熱損失,但實際設定值應依零件與焊錫廠商的說明。快速測試:焊點應在2–3秒內熔化並均勻擴散。時間更長時,先換較大的烙鐵頭,再考慮升溫。溫度過高會使烙鐵頭快速氧化、助焊劑燒黑、焊墊容易剝離。
定期以烙鐵頭溫度計量測實際溫度並記錄;焊台顯示值不一定準確。
3. 焊錫:有鉛、無鉛不混用
- 無鉛(RoHS)產品使用專用錫絲、錫膏與烙鐵頭,並在焊台上貼標示。
- 錫絲0.6 mm用於小零件,0.8 mm為一般用途,1.0 mm用於電線、連接器。
- 含松香芯錫絲:同一焊點多次重工時,以助焊劑筆補充助焊劑,不要持續送錫。
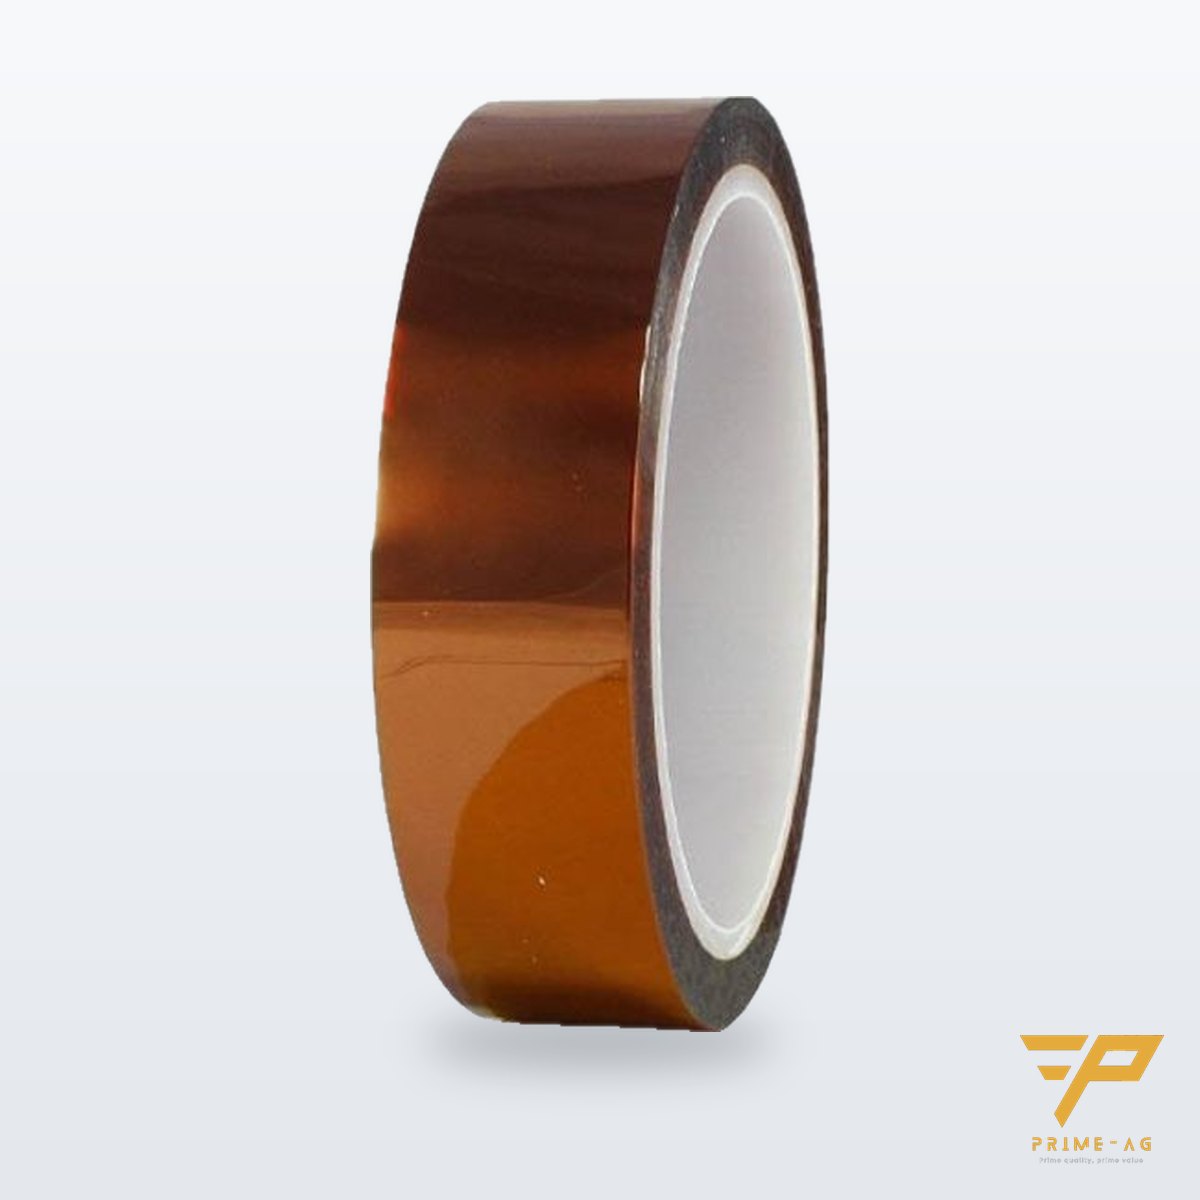
- 以Kapton耐高溫膠帶260 °C遮蔽焊墊、金手指、連接器,冷卻後撕除乾淨。
4. 錫膏保存
錫膏是錫粉與助焊劑的混合物,容易吸濕與乾掉。一般規則(務必對照原廠規格書):
- 以專用冰箱冷藏,通常0–10 °C,不可與食物混放。
- 使用前取出,保持密封回溫到室溫。冷的時候開蓋,水氣凝結進錫膏會產生錫珠。
- 在罐上標註收貨日期與開蓋日期;先用舊罐(FIFO)。
- 在鋼板上超過允許時間的錫膏,不可倒回新罐。
5. 烙鐵頭保養
以銅絲球取代太濕的海綿清潔;放回烙鐵架或關機前在烙鐵頭上一層錫;不要用烙鐵頭撬東西。鍍層磨耗、吃不上錫時就更換。
焊台配置
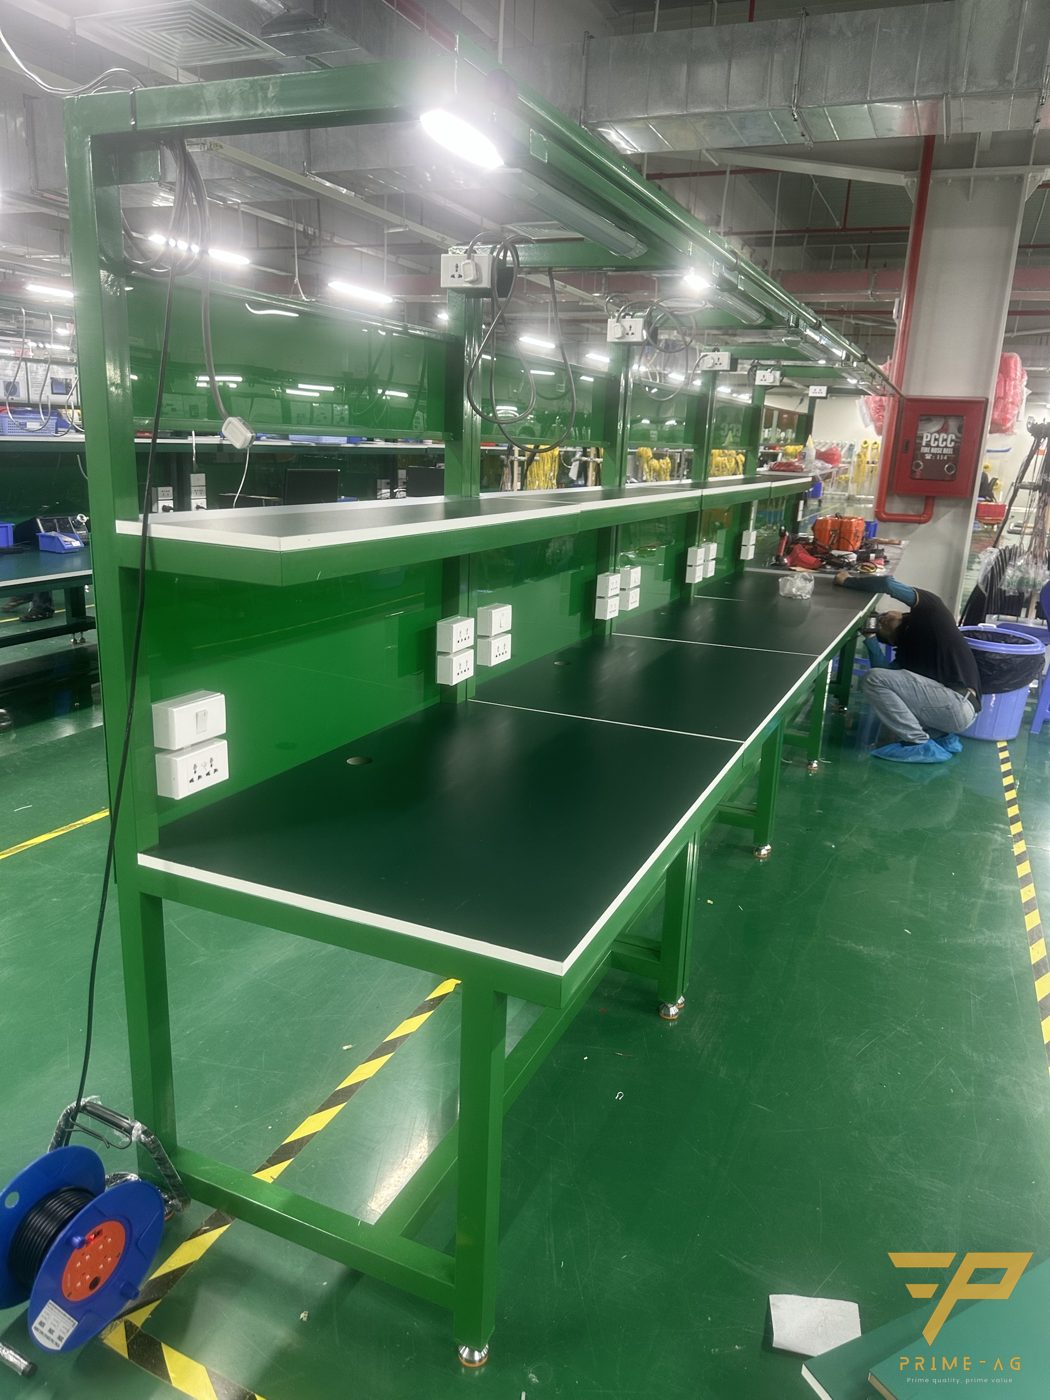
焊台需要接地的防靜電(ESD)桌面、足夠照明、伸手可及的插座,以及檢查焊點用的夾式LED放大鏡。PRIMEAG曾為峴港一家台資電子零件廠交付約500張附燈、插座與接地線的ESD工作桌(2024–2025年,分4批)。工作桌選擇請見電子產線工作桌選擇;焊台接地請見SMT產線EPA區建置。
15分鐘焊台自我檢查
- 使用中的烙鐵頭是否符合產品焊墊尺寸?
- 設定溫度是否標示在焊台上,並與作業標準書一致?
- 同一張工作桌上是否混有有鉛與無鉛焊錫?
- 錫膏罐是否標註開蓋日期,開蓋前是否回溫?
常見問題
為什麼新烙鐵頭用了幾週就發黑、吃不上錫? 通常是溫度設得太高、烙鐵頭加熱時沒有上錫保護,或用太濕的海綿擦拭。調低溫度,放回烙鐵架前先上錫,並以銅絲球清潔。
烙鐵溫度應該設多少? 依焊錫與零件廠商的說明,設為能讓焊點在2–3秒內熔化並均勻擴散的最低溫度。無鉛焊錫熔點較高(約217–220 °C,有鉛為183 °C),因此需要比有鉛焊錫更高的溫度。
從冰箱拿出的錫膏可以直接使用嗎? 不行。保持密封,依廠商建議時間回溫到室溫後再開蓋。冷的時候開蓋,水氣會凝結進錫膏,造成錫珠與焊點空洞。
更新:2026年10月14日 — PRIMEAG 技術團隊
更新日期:2026-10-21