
沖壓模、射出模與重型治具常被堆在地上,或放在荷重不足的料架上。後果是料架倒塌風險、模具撞傷,以及每次換線都要花15–30分鐘找模具。PRIMEAG建議依每層荷重選料架,重型模具放低層,為每套模具設儲位編碼,並保留吊掛設備的通道。
要點
- 荷重:依標有荷重牌的每層額定荷重選料架,而不是憑感覺。
- 擺放:重模放低層,常用的輕型治具放在腰部高度。
- 取放:保留堆高機、吊車的通道與高度;不要徒手搬運重型模具。
- 管理:每套模具一個編碼,每個儲格一個儲位碼,以帳冊或檔案記錄模具位置。
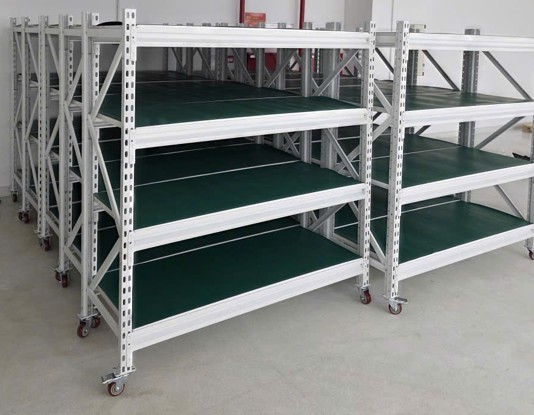
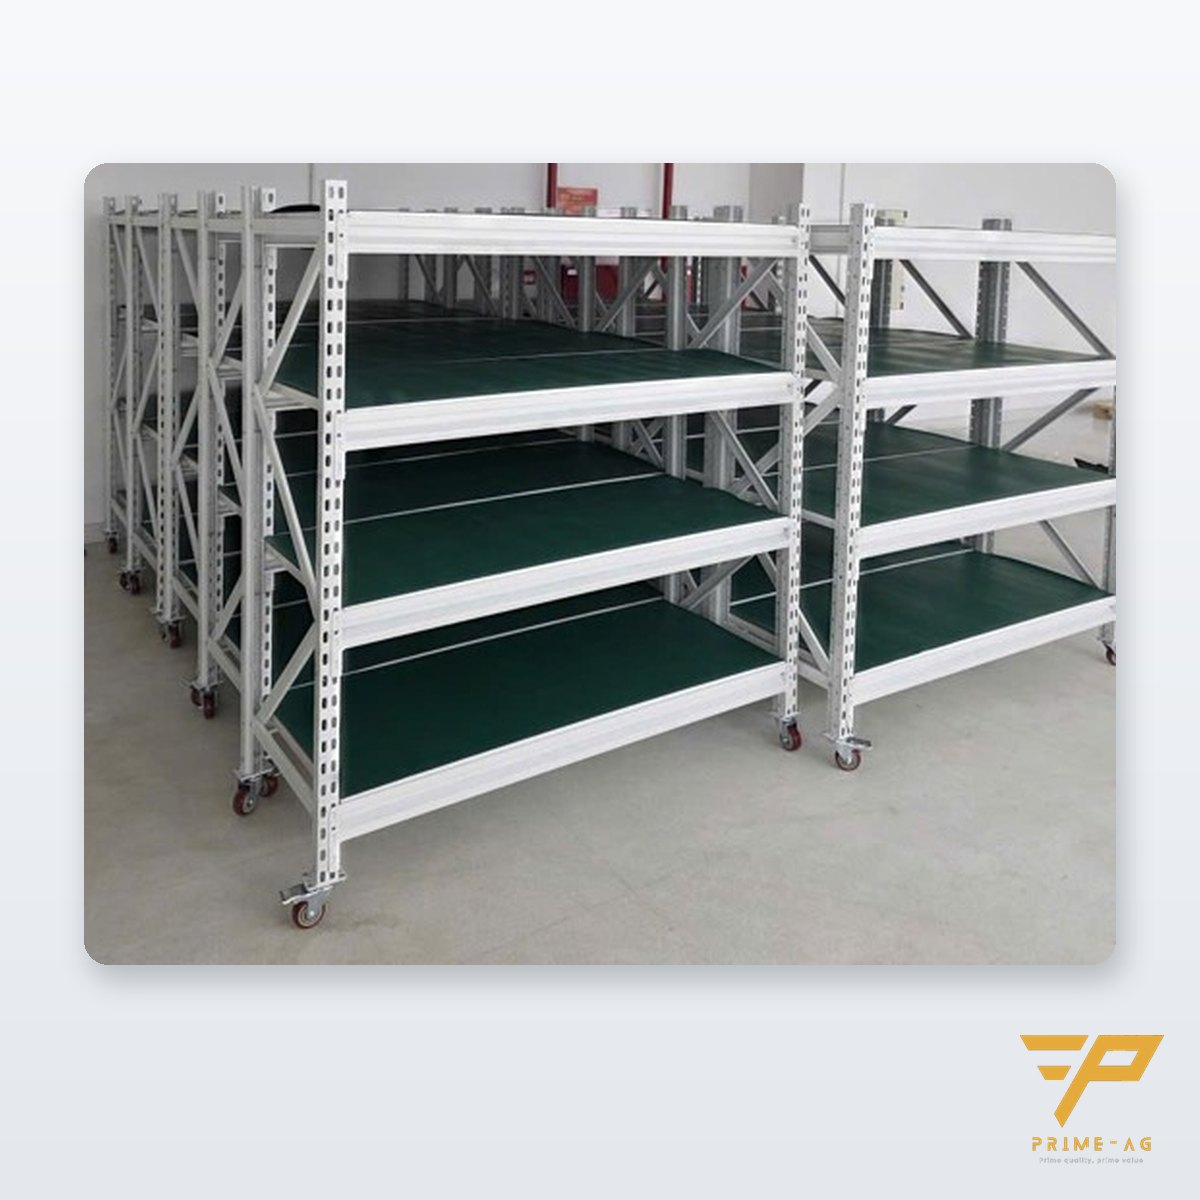

1. 選料架前先算荷重
列出模具、治具清單:外形尺寸、重量、使用頻率。每層荷重必須大於該層實際放置的總重量,並依料架廠商規定的安全係數保留餘裕。每排料架掛上各層最大荷重標示牌,讓放模具的人清楚上限。
| 存放物品 | 建議料架型式 | 取放方式 |
|---|---|---|
| 輕型治具、檢具、組裝治具 | 以精益管配件組裝的覆塑鋼管料架,或治具架 | 人工,腰部至肩部高度 |
| 中型治具、模具(一人可安全抬起) | 中型料架200–500 kg/層,鋼板或木板層板 | 人工,僅限低層與中層 |
| 重型沖壓模、射出模 | 模具架或重型倉儲貨架(棧板貨架) | 堆高機、吊車、天車 |
2. 依重量與使用頻率擺放
- 最重的模具放最低層。不要因為「還有空位」就把重模放到高處。
- 每天使用的治具放在腰部高度、靠近機台。一年只用幾次的模具移到較遠的倉庫。
- 模具不可超出層板邊緣;放在棧板上的模具,棧板必須完整落在橫樑上。
- 精加工的模具面不要直接放在鋼板上;墊木板或塑膠板,並依模具部門規定塗防鏽油。
3. 取模安全
大部分事故發生在取放時,而不是模具靜置於料架上時。走道要保留足夠的堆高機迴轉空間,並以地面標線膠帶標出吊掛設備作業區。重型貨架需以地腳錨定,排端立柱加裝護角。工作站上的中型治具可使用工具懸吊吊車,避免作業員徒手搬運。依工廠安全規定明訂一人可搬運的最大重量。
4. 儲位管理,避免拿錯模具
- 每套模具一個刻印編碼或金屬標牌;每個儲格一個儲位碼(排 – 層 – 格)。
- 以看板或檔案記錄哪套模具在哪個儲格及其狀態(可用、待修、生產中)。
- 待修模具放在有標示的獨立區域,不與可用模具混放。
- 落實5S:模具取出後,空位仍保留標籤,確保歸回原位。
儲位編碼方式與縮短找料時間,請見倉庫解決方案:揀錯儲位、揀貨慢;工作站附近的治具配置,請見精實工作站改善,減少走動。
5. 交期與保固
鋼管框架料架、中型料架標準設計5–7個工作天生產;依特定模具與場地設計的料架10–15個工作天,含圖面確認。重型棧板貨架依訂單生產2–3週。料架框架保固3年。
模具庫自我檢查
- 每排料架是否都有各層荷重標示牌?
- 是否有重型模具放在高層或走道地面上?
- 找任一套模具需要多久?超過5分鐘就需要儲位編碼。
- 料架立柱是否有堆高機撞痕,橫樑是否彎曲下垂?
常見問題
重型模具應選用哪種料架? 一個人無法安全抬起的模具,應放在專用模具架或重型貨架(棧板貨架)上,以堆高機、吊車取放。每層荷重必須大於實際放置的重量。
為了節省空間,可以把模具放在高層嗎? 只有在料架荷重足夠且有適當吊掛設備時才可以。重型模具應放低層;高層留給輕型治具,或放在棧板上、以堆高機取放的少用模具。
PRIMEAG訂製治具架需要多久? 標準設計料架5–7個工作天生產;依模具與場地訂製設計的料架10–15個工作天,含圖面確認。料架框架保固3年。
更新:2026年10月14日 — PRIMEAG 技術團隊
更新日期:2026-10-19