
现货:胡志明市、平阳、同奈1–2个工作日送达,订单满2,000万越南盾免运费,不良品7天内换货。 配送与退换货政策
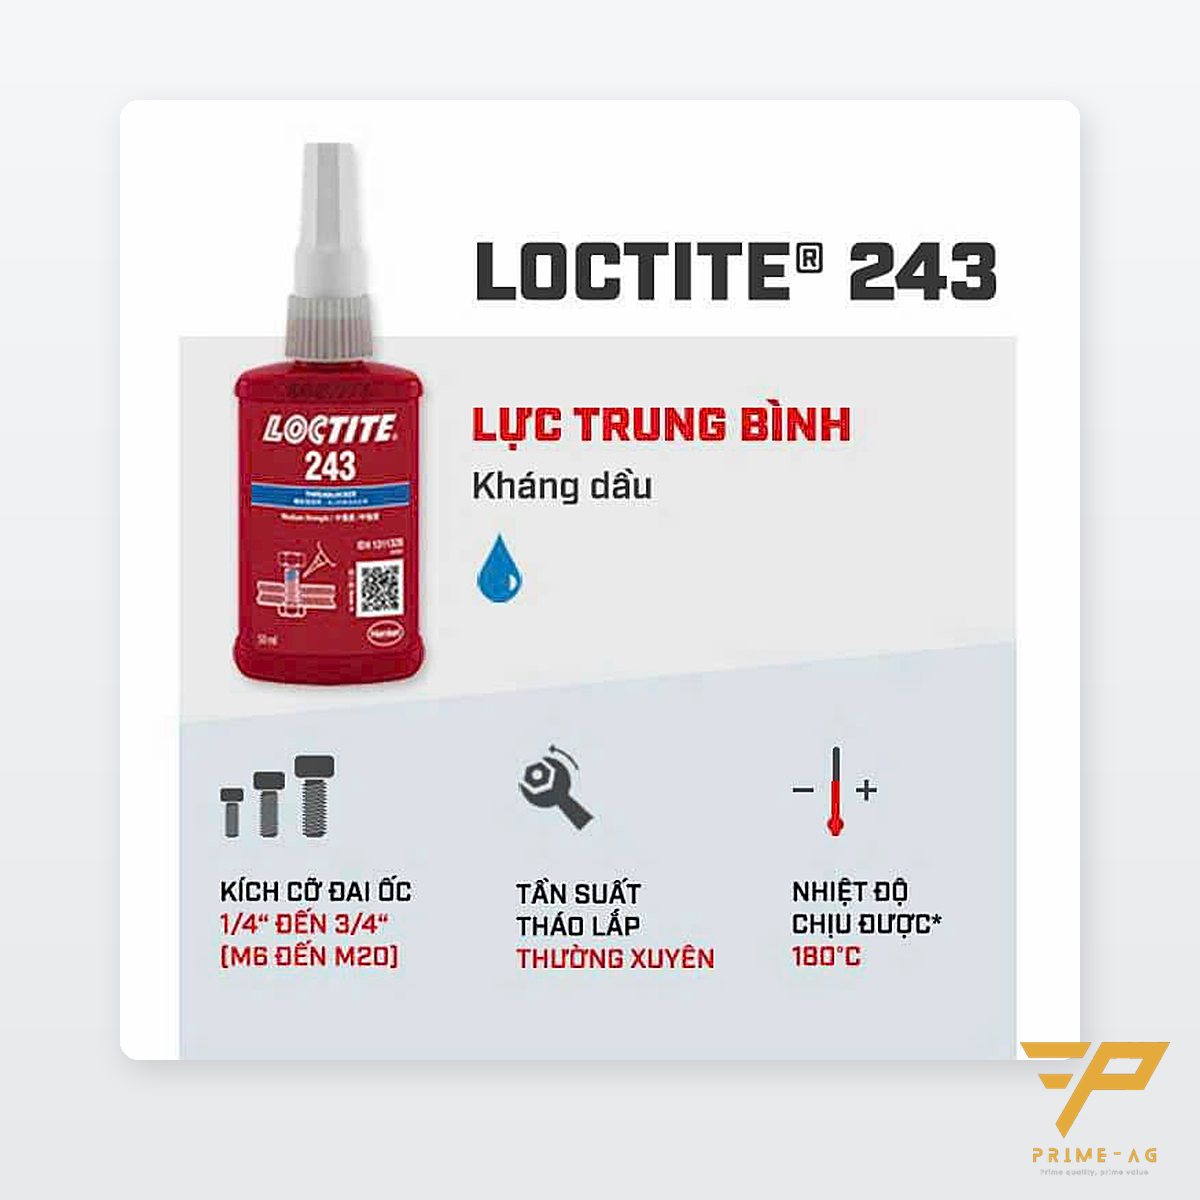
产品编号: LT-2XX · 规格: Loctite 螺纹锁固胶(222、243、263、270、290…)
Loctite Threadlockers
常见叫法:“Loctite 243 螺纹锁固胶”、“Loctite 263 红胶”、“螺丝防松胶”、“Loctite 290 渗透型”——区别在于:Henkel 产品,每批附标签/原产地证(CO),按螺纹规格 – 拆卸强度 – 温度提供选型表,有 3 种容量。
交货:备货品 24–48 小时送达(胡志明市、Binh Duong、Dong Nai),订货品 3–7 个工作日。
螺纹锁固胶(厌氧型)在无氧的螺纹间隙中固化:防止振动松脱、防止螺纹腐蚀。按拆卸强度选择:低强度(可手工拆卸:M2–M6 调节螺丝、测量仪器)→ 222;中强度(用工具拆卸:M6–M20、一般机械)→ 242/243(243 耐油,可用于未清洁表面);永久固定(拆卸须加热至 250 °C:M10–M36、永久性结构)→ 262/263/270/271/272/277;渗透型(装配后涂抹,小螺纹 M2–M12)→ 290。
| 型号 | 颜色 | 强度 | 螺纹规格 | 耐温 | 特点 | 容量 |
|---|---|---|---|---|---|---|
| 222 | 紫色 | 低 | ≤ M6 | 150 °C | 调节螺丝、软金属 | 10 / 50 / 250 ml |
| 242 | 蓝色 | 中 | M6–M20 | 150 °C | 通用型 | 50 / 250 |
| 243 | 蓝色 | 中 | M6–M20 | 180 °C | 耐油,替代 242 | 10 / 50 / 250 |
| 262 | 红色 | 高 | M10–M36 | 150 °C | 永久固定、耐振动 | 50 / 250 |
| 263 | 红色 | 高 | ≤ M25 | 180 °C | 永久固定、耐油 | 10 / 50 / 250 |
| 270 | 绿色 | 高 | M6–M20 | 180 °C | 永久固定、低黏度 | 50 / 250 |
| 271 | 红色 | 高 | ≤ M20 | 150 °C | 永久固定 | 50 / 250 |
| 272 | 红色 | 高 | ≤ M36 | 230 °C | 耐高温 | 50 / 250 |
| 277 | 红色 | 高 | M20–M36 | 150 °C | 大螺纹、高黏度 | 50 / 250 |
| 290 | 绿色 | 中 | M2–M12 | 150 °C | 装配后渗透 | 50 / 250 |
Henkel 品牌(爱尔兰/中国),每批附原产地证(CO),保质期 2 年;起订量 1 瓶。
快速选型:不确定 → 243(90 % 的情况);永久性结构 → 263;已装配的螺丝松动 → 290;温度 >180 °C → 272。
常见问题
– 243 与 242 有何不同? —— 243 是新一代产品:耐油,可用于未清洁表面,耐温 180 °C;价格相近。
– 固化需要多久? —— 10–25 分钟可定位,最长 24 h 完全固化;惰性金属(不锈钢、镀层)需另加 7649 底剂。
– 263 如何拆卸? —— 加热至 250 °C 或使用大扭矩工具。
螺纹锁固胶的工作原理
Loctite 螺纹锁固胶是以二甲基丙烯酸酯为基料的单组分丙烯酸胶,按厌氧(anaerobic)机理固化:胶液在含有空气的瓶中保持液态,只有被封闭在螺纹间隙中——隔绝氧气并有金属离子催化时——才固化成热固性塑料。因此螺纹外溢出的余胶不会固化,很容易擦掉。
- “活性”金属(固化快,无需促进剂):铁、钢、黄铜、铜、青铜。
- “惰性”金属(固化慢,宜使用促进剂 SF 7649 或 SF 7471):不锈钢、镀锌钢、镀铬、发黑处理、阳极氧化铝、钛、锌。其中 243、263、270 属于无需底剂的型号——在不锈钢、镀层表面以及带轻微油污的螺纹上都能固化。
- 温度影响很大:40 °C 时胶固化明显更快;5 °C 时,263/270 在 72 小时后仅达到约 80 % 的强度。车间温度低、螺纹大或间隙宽时,应使用促进剂。
为什么用胶替代弹簧垫圈、尼龙锁紧螺母?
据 Henkel 介绍,拧紧螺栓时只有约 15 % 的螺纹表面是金属对金属接触,其余是间隙。在振动作用下,螺栓在这些间隙中横向滑移而自行松脱——弹簧垫圈、尼龙锁紧螺母只能延缓这一过程(依据 Junker 横向振动试验评价)。螺纹锁固胶可100 % 填满间隙,消除自松脱的根本原因,同时密封阻止湿气进入,防止生锈和螺纹咬死。
技术参数(依据 Henkel 技术数据表 TDS)
拆卸扭矩按 ISO 10964 在 M10 钢制螺栓 – 螺母上测定,22–23 °C 下固化 24 小时后测量。
| 型号 | 颜色 | 黏度(mPa·s) | 破坏 / 残余扭矩(N·m) | 定位时间 | 工作温度 |
|---|---|---|---|---|---|
| 222 | 紫色 | 900–1,500(触变性) | 6 / 4 | 15–20 分钟 | −55 … 150 °C |
| 243 | 蓝色 | 1,300–3,000(触变性) | 22 / 9 | 10 分钟 | −55 … 180 °C |
| 263 | 红色 | 500 | 33 / 33 | 10 分钟 | −55 … 180 °C |
| 270 | 绿色 | 500 | 33 / 33 | 10 分钟 | −55 … 180 °C |
| 272 | 红橙色 | 4,000–15,000 | 23 / 25 | 40 分钟 | −55 … 230 °C |
| 290 | 绿色 | 20–55(渗透型) | 10 / 29 | 20 分钟 | −55 … 150 °C |
所有型号在 24 小时后达到完全强度。222、243、263、270、290 在紫外灯下发荧光——可在产线上检查螺栓是否已涂胶。
正确的涂胶方法
- 用 Loctite 清洗剂清洁螺纹,晾干(243/263 可耐受轻微油污,但仍建议清洁)。
- 摇匀胶瓶;胶嘴不要接触金属(金属离子会使胶在胶嘴内固化)。
- 通孔:在螺栓与螺母啮合的部位滴几滴。
- 盲孔:滴在内螺纹下部 1/3 处或孔底,避免胶被空气挤出。
- Loctite 290:在装配完成后涂于螺丝根部;低黏度胶会自行渗入螺纹——用于已装配后松动的螺丝、调节螺丝,以及封堵焊缝、铸件的气孔。
如何拆卸?
- 222、243:使用普通手动工具拆卸。
- 263、270、272、290:局部加热至约 250 °C,趁热拆卸。
储存与注意事项
- 未开封的胶瓶存放于干燥处,理想温度 8–21 °C;低于 8 °C 或高于 28 °C 会降低质量。保质期印于标签上。
- 不要将多余的胶倒回瓶中。
- 不得用于纯氧系统;在热塑性塑料上慎用(可能导致开裂)。
- 假冒产品:Henkel 亚太区采用全息防伪标签和二维码验证;建议通过附有 CO/CQ 的经销商采购。PRIMEAG 随货提供来源证明文件。
技术参考资料
- Henkel – LOCTITE 243 Technical Data Sheet
- Henkel – LOCTITE 263 Technical Data Sheet
- Henkel – LOCTITE 290 Technical Data Sheet
- Henkel – Threadlockers:为什么优于机械锁紧
- Henkel – 如何验证 Loctite 产品(防伪)
Loctite 2025 产品目录参数
| 型号 | 粘度(mPa·s) | 螺纹规格 | 破坏扭矩 / 维持扭矩(N·m) | 定位时间 | 使用温度 |
|---|---|---|---|---|---|
| 222 | 900–1,500,触变 | ≤ M6 | 6 / 4 | 20 分钟 | −55 至 150 °C |
| 243 | 1,300–3,000,触变 | M6–M20 | 26 / 5 | 13 分钟 | −55 至 180 °C |
| 263 | 400–600 | ≤ M25 | 33 / 33 | 20 分钟 | −55 至 180 °C |
| 272 | 4,000–15,000 | ≤ M36 | ≥ 18 / ≥ 18(3/8″ 螺栓) | — | −55 至 230 °C |
| 290 | 20–55 | ≤ M12 | 10 / 29 | 25 分钟 | −55 至 150 °C |
扭矩按 ISO 10964 在 M10 钢制螺栓、螺母上测得(272:3/8″ 螺栓)。定位时间指胶水达到约 25 % 最终强度、足以转入下一工序的时间。型号 242、262、270、271、277 未收录于 2025 年目录;参数依据 Henkel TDS。
Loctite 2025 产品目录(Henkel,日文版,52 页,编号 C56-2502S):收录螺纹锁固、螺纹密封、圆柱件固持、法兰密封、促进剂、瞬干胶和防咬合剂的参数表。本页参数已与 2025 年目录核对。2008 年越南语版仍可用于按应用查询选胶流程图,但部分数据已过时。
下载 Loctite 2025 产品目录(PDF,4.7 MB) · 2008 年越南语版:维修保养选胶流程图
价格:180,000 VND 起(不含 8% 增值税)。
索取报价:请提供所需数量和规格——PRIMEAG在30分钟内报价。
热线/Zalo +84 906 108 292 · info@primeag.vn
撰写:PRIMEAG 技术团队
相关指南:越南工厂工业胶怎么选:按5类用途选型与常见错误越南工厂不锈钢螺栓咬死、烂牙怎么办?防咬合剂选型管螺纹与法兰漏油漏气:用 Loctite 密封胶代替生料带和垫片
相关产品:乐泰(Loctite)快干胶Loctite螺纹与法兰密封胶Loctite 轴、轴承固持胶Loctite螺纹防咬合剂
更新日期:2026-10-21
Giao tận nhà máy TP.HCM, Bình Dương, Đồng Nai, Long An, Tây Ninh · Kèm biên bản đo điện trở ESD theo lô · Hotline 0906 108 292