
越南找 Hakko 烙鐵頭:FX-888D 焊台用 T18 系列;FX-951 焊台搭配 FM-2028 焊筆用 T12 系列;舊款 936/937 焊台用 900M-T。依焊點選擇烙鐵頭形狀,以銅絲清潔球保養,關機前上錫保護。PRIMEAG 依型號供應 Hakko 烙鐵頭,訂購品 3–5 天,30 分鐘內報價。
採購人員通常只記得焊台名稱,不記得烙鐵頭型號,而 Hakko 各系列烙鐵頭不能互換。本文從機台名稱開始說明。
- 依機台查詢:FX-888D → T18;FX-951(FM-2028 焊筆)→ T12;936/937 → 900M-T。請見烙鐵頭、焊筆與焊錫。
- 形狀:選用符合焊點的最大烙鐵頭,溫度設定可較低。
- 保養:銅絲清潔球、關機前上錫、不要刮磨。
- ESD 區:烙鐵頭對地低於 2 Ω、低於 2 mV(FX-888D),定期檢測。
1. 依現用焊台查詢烙鐵頭系列
烙鐵頭型號由系列名稱與形狀代號組成,例如 T18-D24 是 T18 系列的一字型烙鐵頭。
| 現用焊台 | 烙鐵頭系列 | 常用形狀 | 備註 |
|---|---|---|---|
| Hakko 936、937 及相容的通用焊台 | 900M-T | B、I、K、2C、3C、2.4D、1.6D | 分離式烙鐵頭,發熱芯在焊筆內 |
| Hakko FX-888D(70 W) | T18 | B、D24、C2、K | 陶瓷發熱芯;溫度範圍 50–480 °C |
| Hakko FX-951 搭配 FM-2028 焊筆 | T12 | B、BC2、D24、K、ILS | 烙鐵頭與發熱芯一體,升溫快、回溫佳 |
代號:B 尖頭、I 細尖、K 刀型、C 斜切、D 一字。
2. 依焊點選擇烙鐵頭形狀
Hakko 建議使用符合焊點的最大烙鐵頭:K 刀型、D 一字型儲熱量大,溫度可設定較低、磨耗較慢;尖頭只用於細間距接腳。使用 SAC305(217–220 °C)時,不要為了與 Sn63Pb37(183 °C)相比而調高溫度來「補償」。RoHS 產線的有鉛與無鉛焊錫不可共用烙鐵頭。
3. 依 Hakko 建議延長烙鐵頭壽命
當鍍鐵層破損、銅芯被焊錫侵蝕時,烙鐵頭就「報廢」了,無法修復。延長壽命的四件事:
- 以銅絲清潔球(Hakko 599B)取代濕海綿清潔;水會使烙鐵頭熱衝擊並加速氧化。
- 每次使用後及關機前都在烙鐵頭上錫 — Hakko 視此為最重要的步驟。
- 不要用砂紙、銼刀刮磨烙鐵頭;助焊劑塗在焊點上,不要沾在烙鐵頭上。
- 短暫休息時降溫或使用休眠模式;長時間不用時關閉焊台。
烙鐵頭變形、凹陷、變小或出現孔洞時必須更換。溫度與焊錫的細節請見電子產線焊接不良一文。
4. ESD 區內的焊台
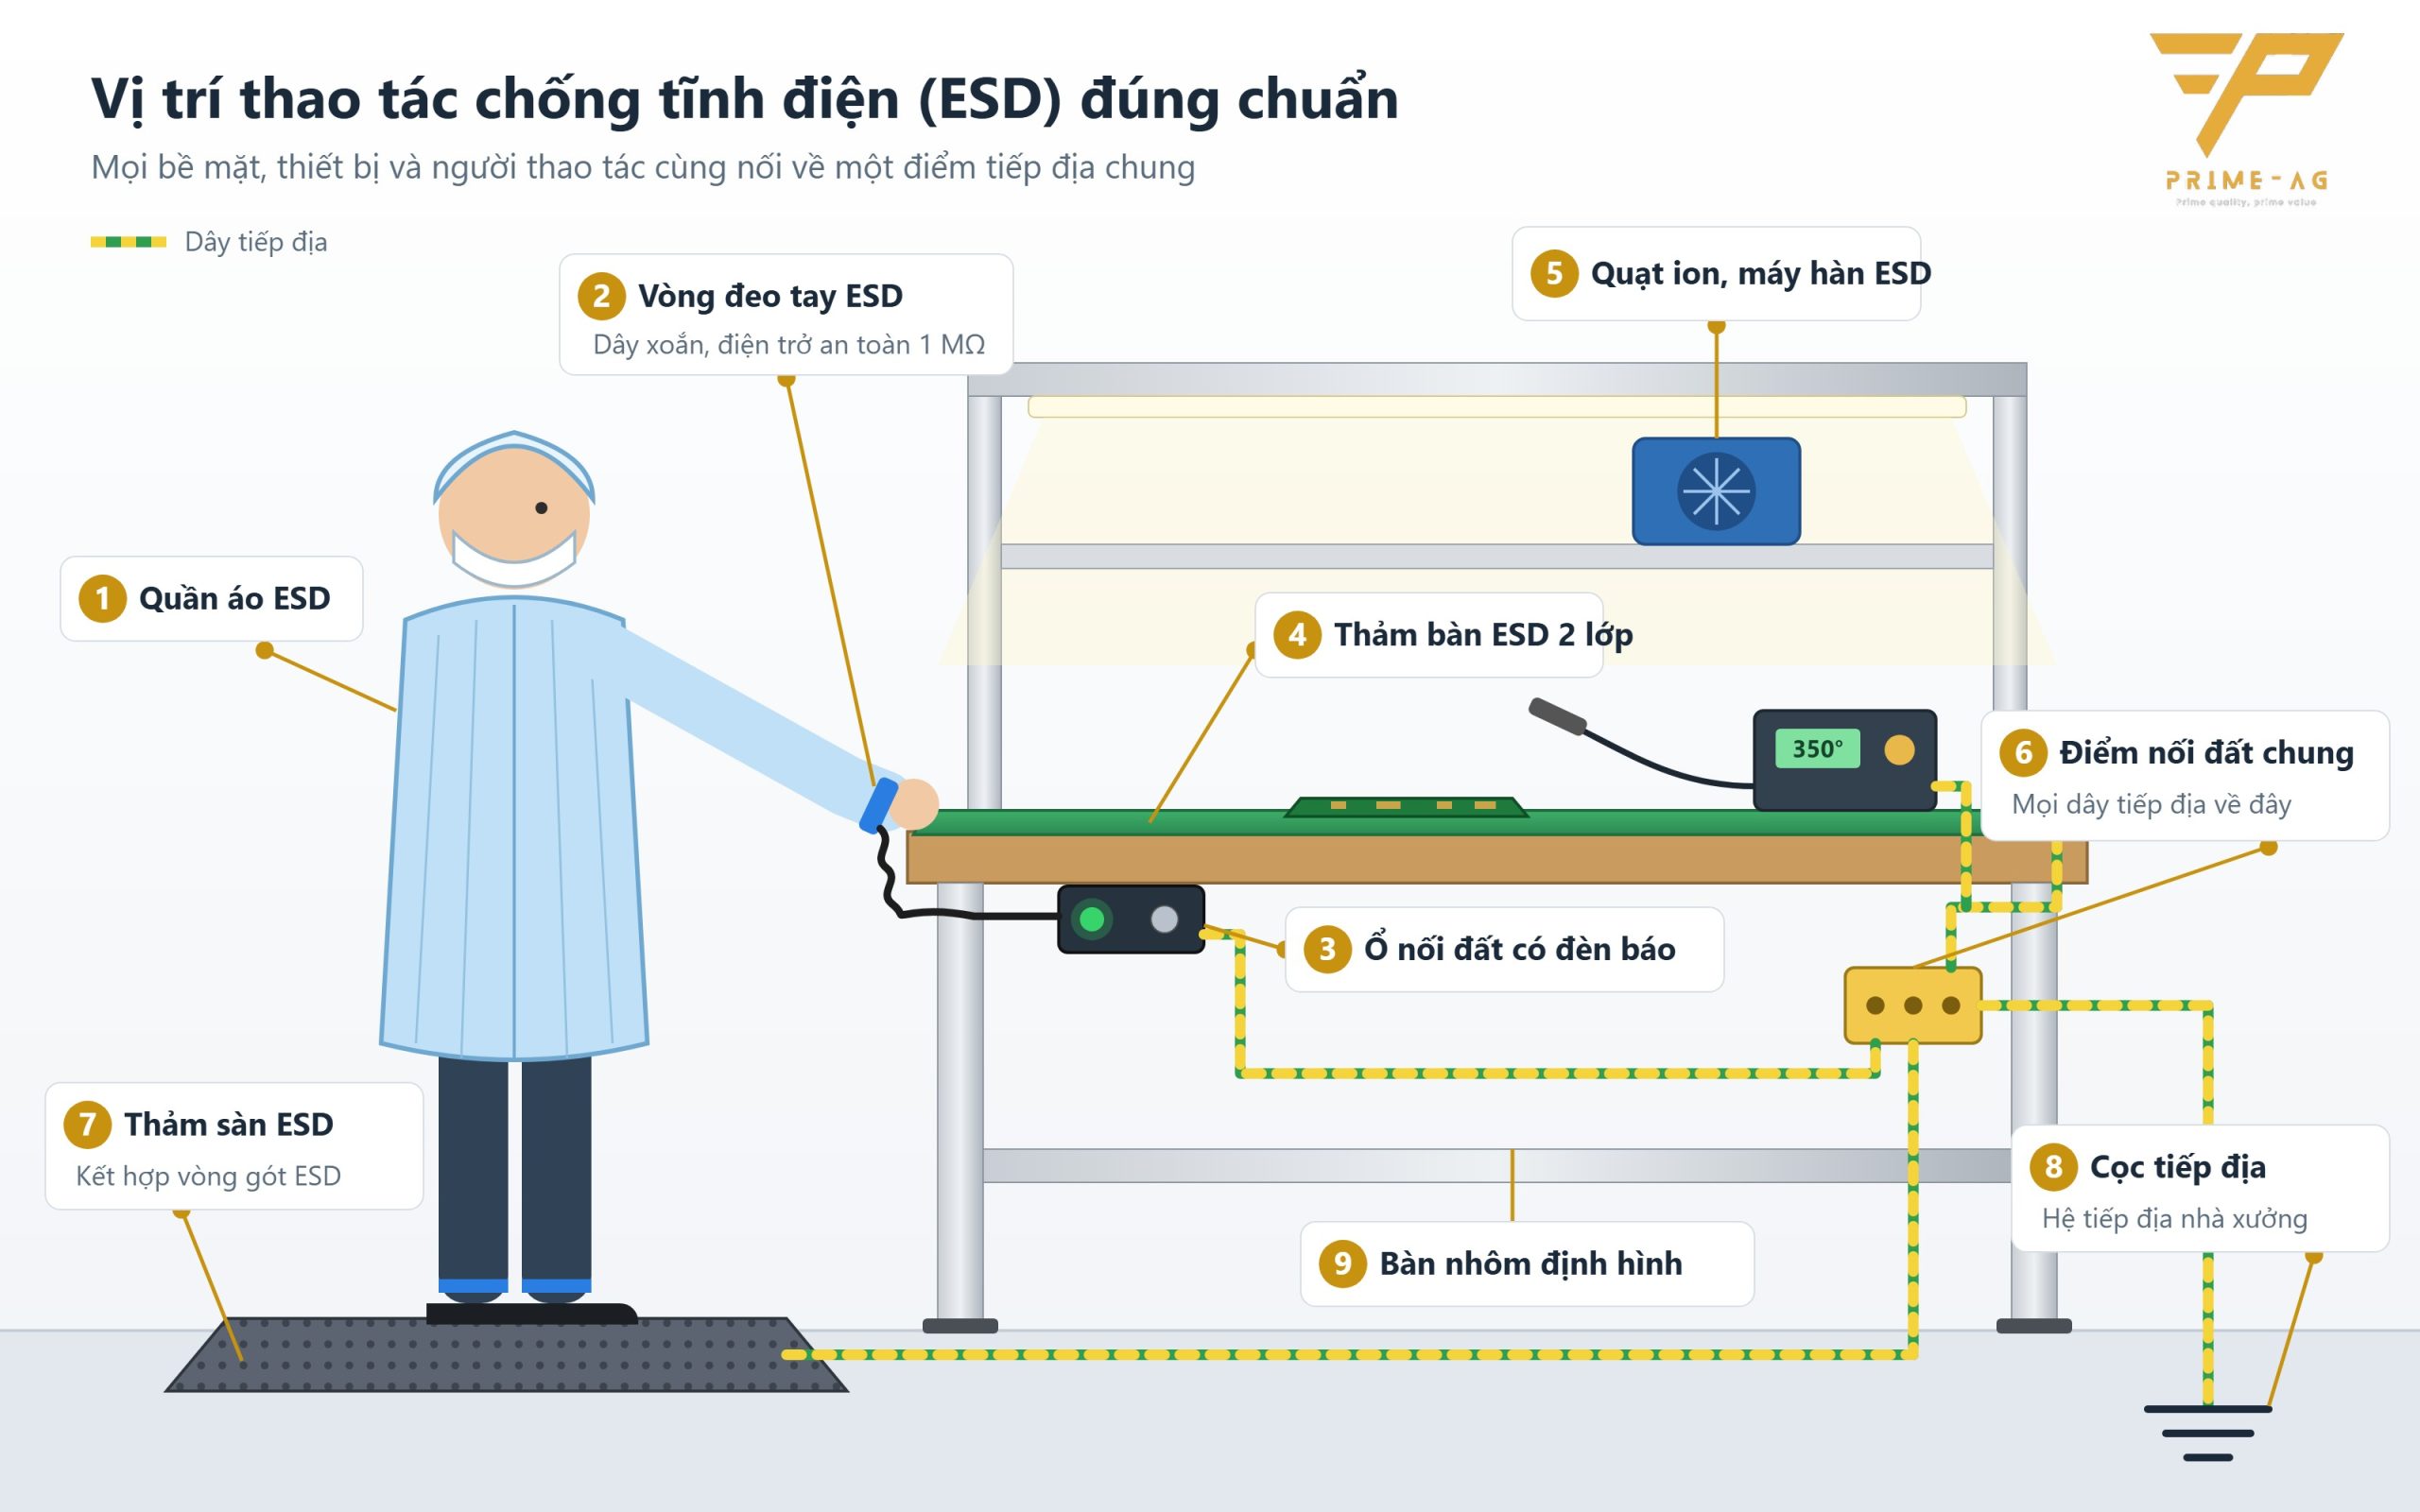
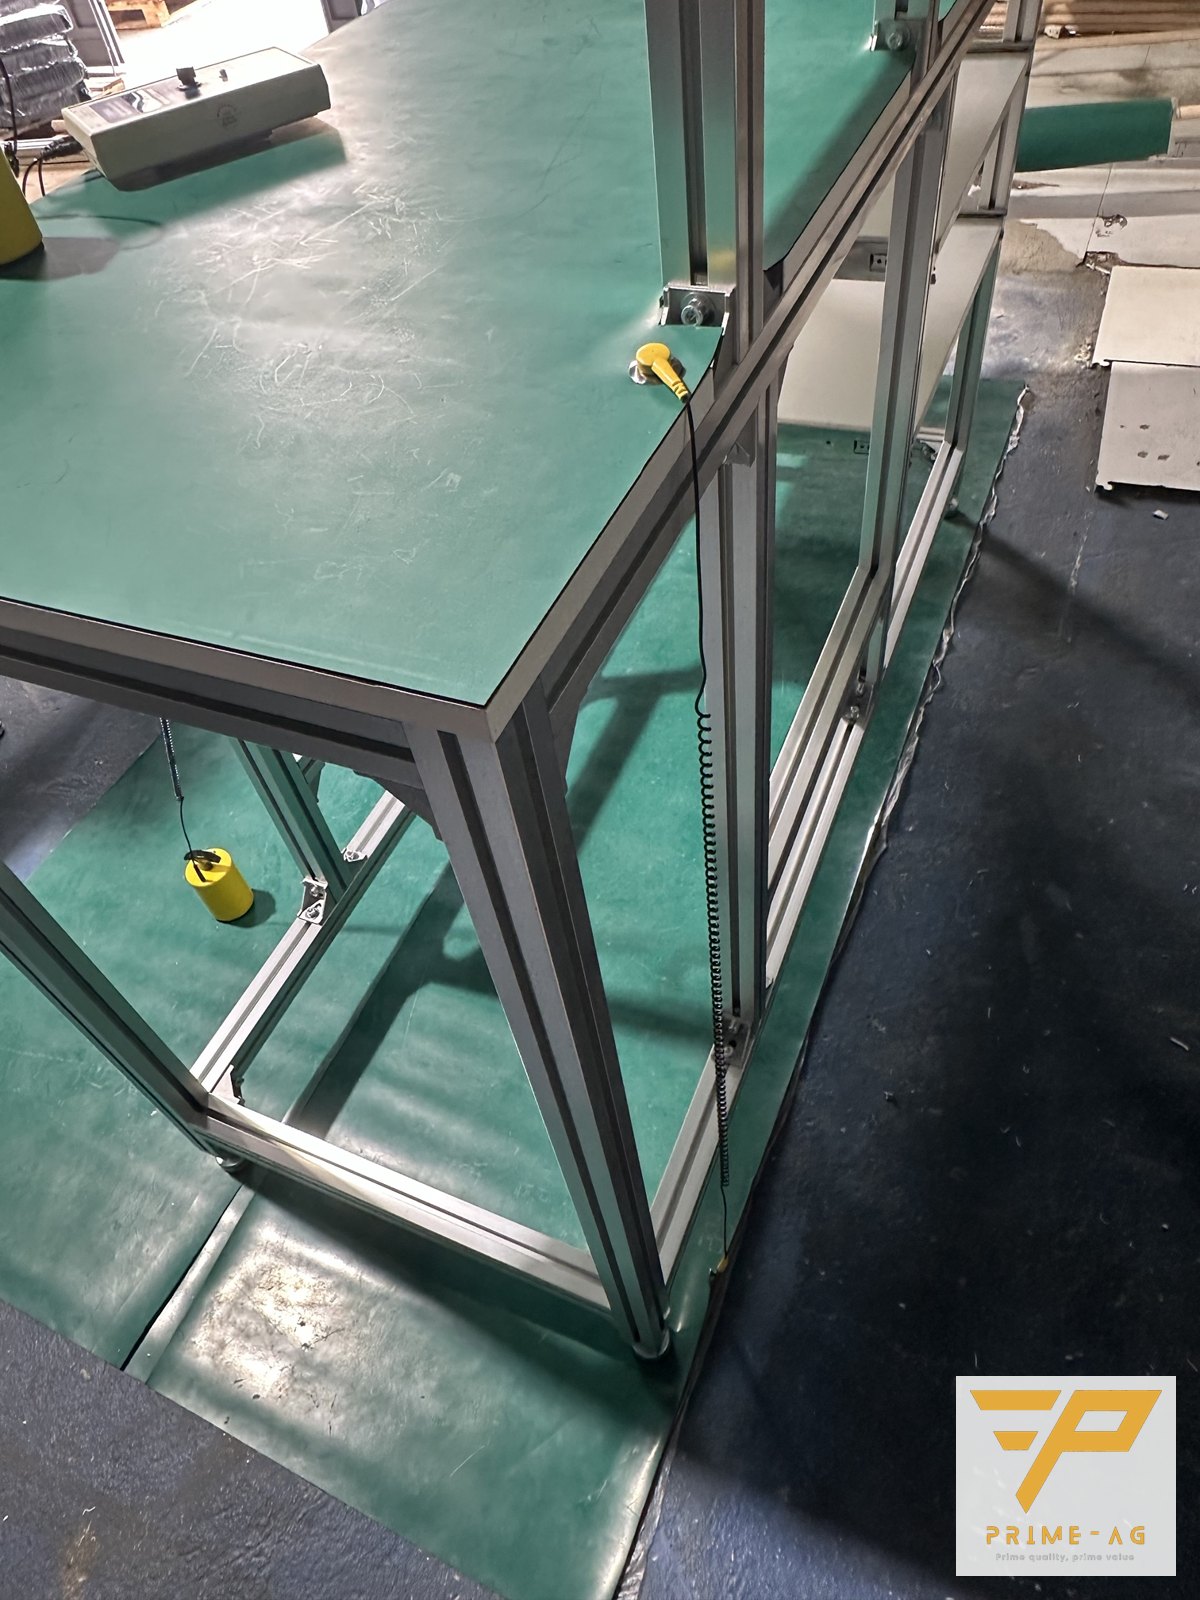
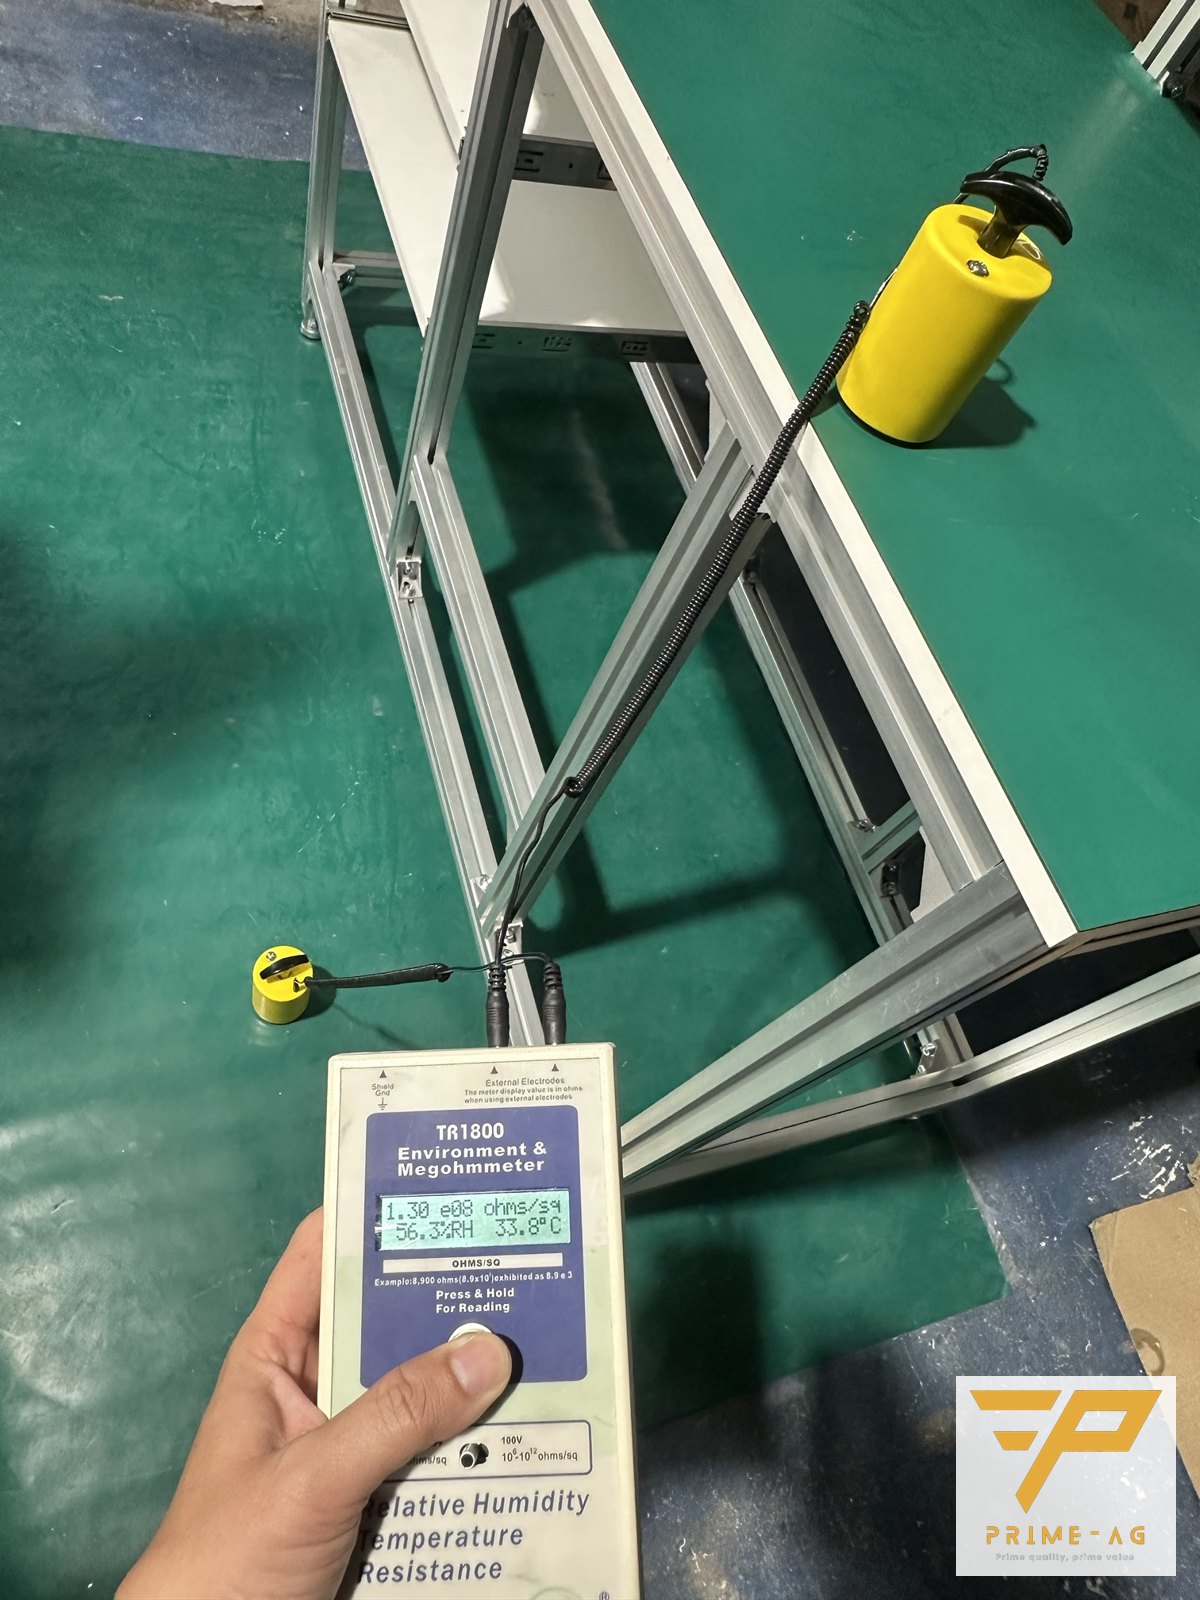
烙鐵頭直接接觸元件接腳,因此焊台必須接地且不可漏電。Hakko 公布 FX-888D 的規格:烙鐵頭對地電阻低於 2 Ω,烙鐵頭對地電位低於 2 mV;原廠建議定期檢測漏電壓、烙鐵頭對地電阻與烙鐵頭溫度。作業桌、桌墊、地墊與焊台接至同一接地點;桌面對地低於 1×10⁹ Ω;陽極處理鋁框架為絕緣,因此桌面需要獨立接地線。請見為 SMT 產線建立 EPA 區一文。
訂購烙鐵頭前先自我檢查
- 讀取機台銘牌上的焊台與焊筆名稱;FX-951 還要確認焊筆是否為 FM-2028。
- 讀取舊烙鐵頭本體上刻印的型號;型號開頭代表系列(900M-T、T18、T12)。
- 拍下最常見的焊點與舊烙鐵頭,以便選擇形狀。
位於胡志明市、平陽、同奈的工廠(週一至週六)可請 PRIMEAG 到廠,以 TR1800 與 5 lb 電極免費量測焊接桌面、桌墊與使用中 ESD 耗材的電阻,包括非向 PRIMEAG 購買的產品,不限量測點數,不強制購買;當天確認時程,3–5 個工作天內到廠量測,3–5 天後提供附照片的 PDF 報告,僅供參考,不能取代稽核文件。
依型號訂購的烙鐵頭為訂購品,3–5 天;網站價格未含 8% VAT。
常見問題
- T12 烙鐵頭可以裝在 FX-888D 上嗎? — 不行。T12 內建發熱芯,只能搭配 FX-951 上的 FM-2028 焊筆使用;FX-888D 用 T18 系列。
- 新買的烙鐵頭已經發黑、擦了也不吃錫,該怎麼辦? — 發黑是氧化:用銅絲清潔球擦拭後重新上錫。若烙鐵頭凹陷、有蝕孔或孔洞,表示鍍鐵層已破損,必須更換。
- 在越南向 PRIMEAG 訂 Hakko 烙鐵頭要多久? — 依型號訂購的烙鐵頭為訂購品,3–5 天內交貨;提供焊台名稱或現用烙鐵頭型號,PRIMEAG 於週一至週六上班時間內 30 分鐘報價。
更新日期:2026-10-21