
點膠針頭堵塞、滴膠或膠點忽大忽小,通常是膠在針頭固化、G 數與黏度不匹配、填膠時混入氣泡,或氣壓、時間、真空回吸設定錯誤。PRIMEAG 建議依此順序檢查;例如稀膠用 21–25G 針頭,稠膠用 14–15G。
組長回報針頭每半小時就堵一次,換新針頭又開始滴,膠點時大時小。罪魁禍首通常是填膠方式、選針、設備設定,很少是膠本身。
- 針頭堵塞:膠在針頭凝固、針頭太細、針頭材質與膠不合。
- 停機後滴膠:稀膠卻沒有真空回吸、Luer 螺牙鬆脫。
- 膠點不均:氣泡、氣壓波動、膠量減少、膠溫改變。
- 設定點膠機時從低氣壓、短時間開始,再逐步調高。
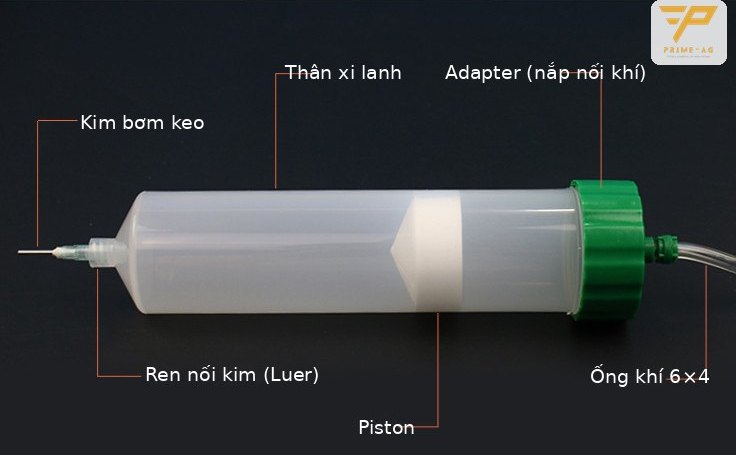
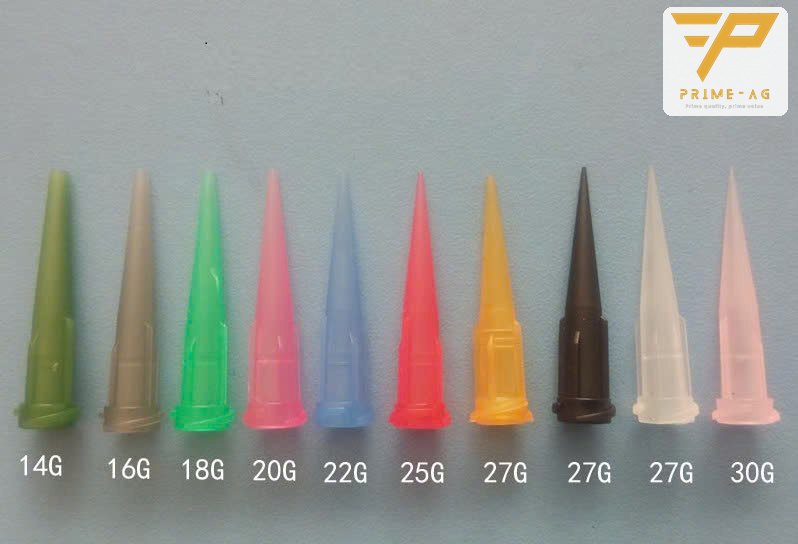
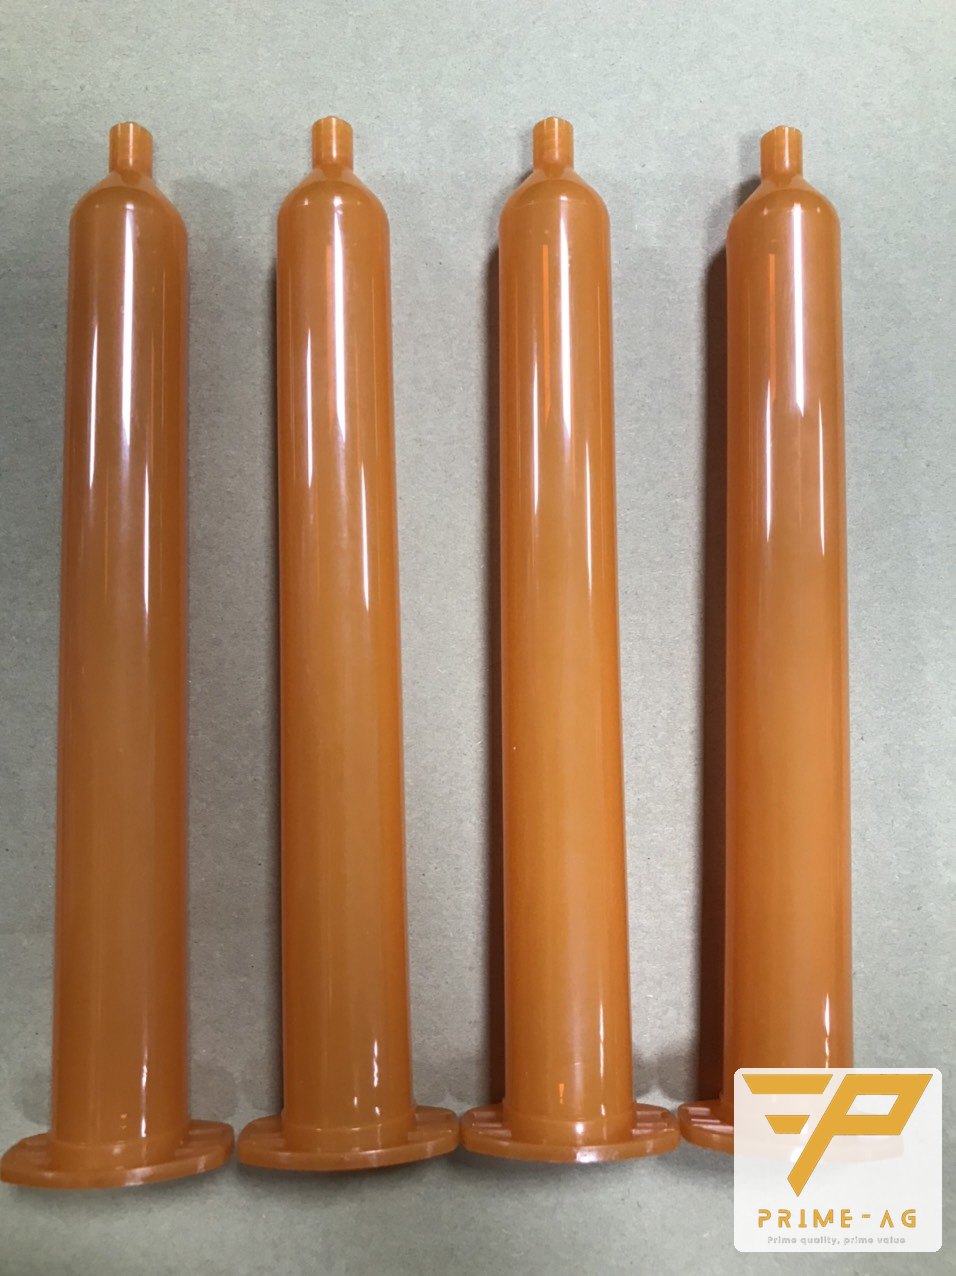
出膠量取決於哪些因素
氣動點膠機以時間–壓力方式運作:每踩一次,一道氣壓脈衝推動活塞,把膠擠出針頭。出膠量由氣壓、時間、針頭尺寸與黏度決定;故障通常是其中一個變數偏移或漏氣。
依序檢查
1. 膠在針頭固化
UV 膠在廠房燈光下會固化。瞬間膠(氰基丙烯酸酯)遇空氣中的濕氣就會固化。雙液型環氧樹脂會隨混合後的可使用時間逐漸變稠。厭氧膠(螺絲固定劑)會在金屬針頭內部凝固。
處理方式:厭氧膠改用塑膠針頭;停線時蓋上針頭蓋,將 IPA 沾在聚酯擦拭布 1009上擦淨針頭口;環氧樹脂每次少量調配。
2. G 數相對黏度太小
G 數越大,針孔越小:14G ≈ 1.54 mm、18G ≈ 0.84 mm、21G ≈ 0.51 mm、25G ≈ 0.25 mm。稠膠通過細針頭必須加壓,容易堵塞、出膠斷續。各廠牌針頭顏色不同;請看包裝上的 G 數。
3. 針頭類型不對
TT 塑膠錐形針頭內徑逐漸縮小,所需氣壓低,適合含填料的稠膠,如環氧樹脂、RTV 矽膠、錫膏。不鏽鋼針頭適合稀膠、小點膠。
4. 填膠時混入氣泡
氣泡被壓縮後又膨脹,會造成膠點不足、停機後針頭滴漏。UV 膠、環氧樹脂約填到針筒 2/3;稀的瞬間膠約填 1/2;將活塞推到貼住膠面以排出空氣。
5. 氣壓、時間、真空回吸
稀膠在真空回吸(suck back)關閉或太弱時會滴漏。設得太強,膠又會被吸回氣管。避免高氣壓搭配低於 0.01 s 的時間;時間較長時重複性較好。供氣須乾燥、潔淨,並經過調壓閥。
6. 針筒、活塞、Luer 螺牙
UV 膠用透明針筒會在筒內就固化;請用琥珀色或黑色針筒。瞬間膠、稀的厭氧膠應使用阻隔活塞(barrier)搭配真空回吸。JP 與 US 轉接頭混用會漏氣;Luer 螺牙沒鎖緊,膠會從接頭滲漏。
| 症狀 | 優先檢查 | 處理方式 |
|---|---|---|
| 每次休息後就堵塞 | 膠在針頭凝固 | 蓋針頭蓋、擦拭針頭;厭氧膠用塑膠針頭 |
| 要加壓才出膠 | 針頭太細、類型不對 | 加大針頭尺寸,稠膠改用錐形針頭 |
| 放開踏板後滴膠 | 真空回吸、氣泡、Luer 螺牙 | 真空回吸開到適當、重新填膠、鎖緊針頭 |
| 班內膠點越來越小 | 膠量減少、膠溫 | 不要填太滿,調整時間 |
從轉接頭拆下針筒前先完全洩壓;操作時配戴護目鏡。不要將針筒加熱到 38 °C 以上。
何時換針頭、依黏度重新選擇
針頭前端磨損、彎曲、內部有硬化的膠,或更換膠種時,就換針頭。針筒、活塞也是一次性使用;洗過再用會降低精度。
- 稀膠(UV 膠、瞬間膠):不鏽鋼針頭 21–25G,針筒 10–30 cc,UV 膠用黑色針筒。
- 中黏度膠(矽膠、環氧樹脂):16–18G,針筒 30–50 cc。
- 稠膠、錫膏:14–15G,針筒 50–70 cc。
各尺寸針頭與 JP、US、MSS 針筒:點膠針筒、點膠針頭與點膠機。針筒系統與四種針頭的差異:依膠種選擇點膠針筒與針頭。
調整後自主檢查
- 在測試板上試點 20 點,用肉眼或放大鏡比對大小。
- 針對每種膠記錄氣壓、時間、針頭尺寸。
常見問題
- 點膠針頭堵塞了,可以疏通後繼續用嗎? — 塑膠針頭與塑膠座不鏽鋼針管的針頭屬一次性使用,堵了就換。全金屬針頭用適合該膠的溶劑清洗後可重複使用。
- 為什麼針筒快用完時膠點越來越小? — 膠量減少後,上方的氣墊空間變大,同樣的氣壓與時間會擠出較少的膠。請重新調整時間,或改用較小的針筒。
- UV 膠可以用透明針筒嗎? — 不建議。在廠房燈光下,UV 膠會直接在針筒內與針頭固化。請使用琥珀色或不透光的黑色針筒。
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-27