
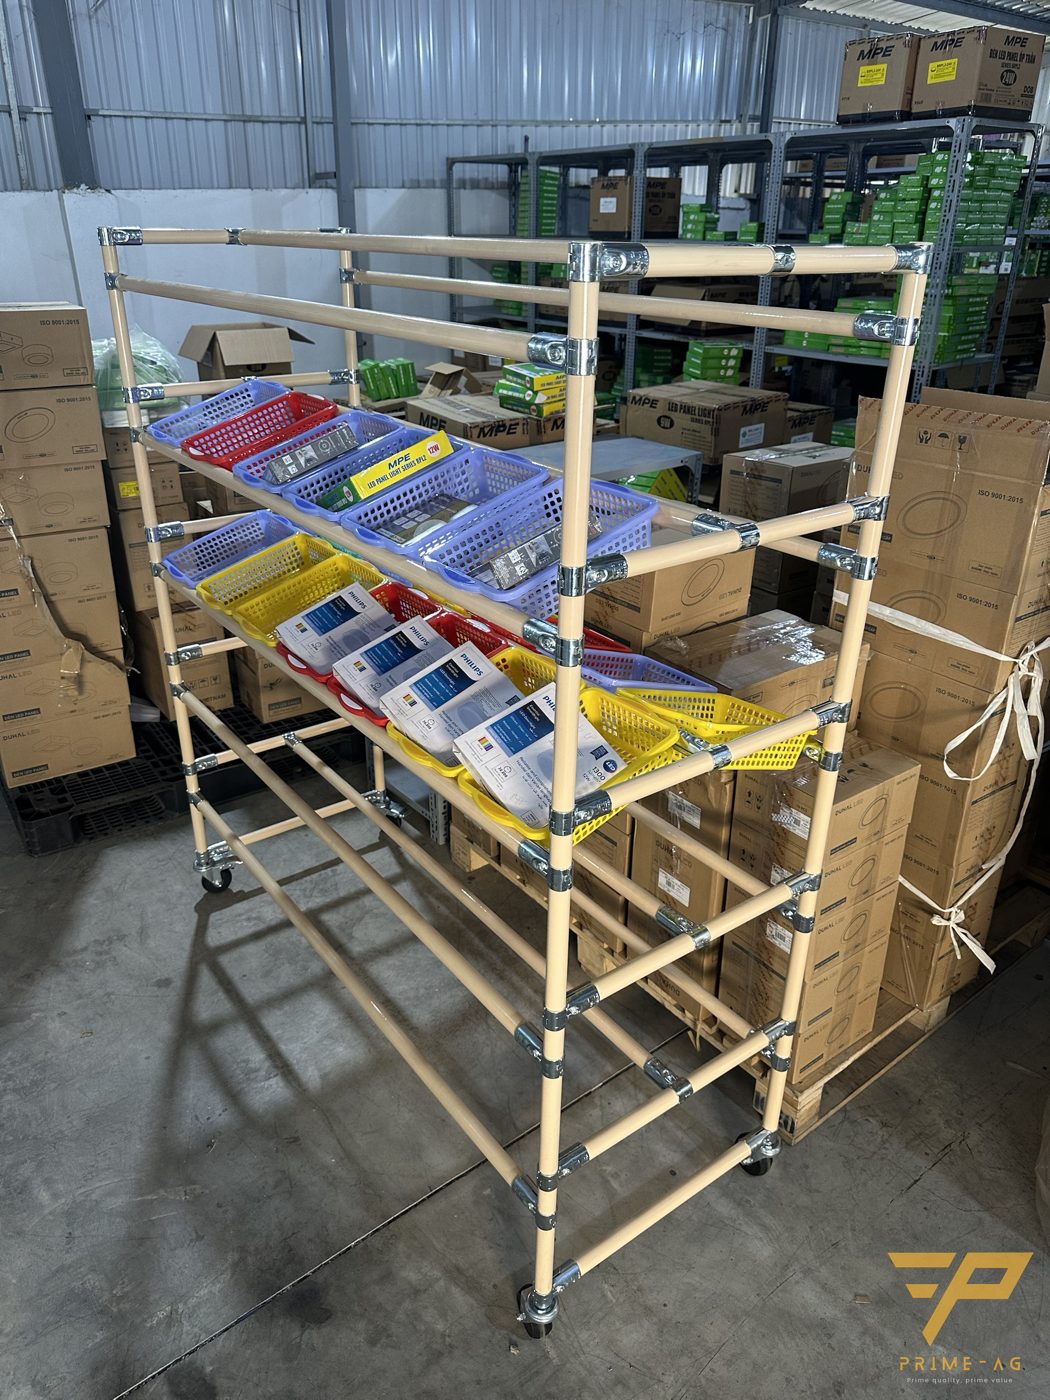
越南工廠 SMT 料盤倉找料慢、混料怎麼辦?為每個料架格位編上「層–格」位置碼,料盤依尺寸直立放進 10³–10⁹ Ω 的防靜電(ESD)周轉箱,未用完的料盤先點數、標示剩餘數量,再收進專區。PRIMEAG 製作精益管(覆塑鋼管)Φ28 料架,標準款 5–7 個工作天。
SMT 線旁的料盤倉一開始通常很整齊,換過幾次機種後就漸漸亂掉。技術員急需某個料號,卻得翻遍好幾層,有時要花 5–10 分鐘。退回的未用完料盤沒寫剩餘數量,和整盤混在一起;濕敏料盤整班裸放在外。根本原因是料架沒有位置碼,也沒有存取規則。
- 每個格位都有地址:「層–格」碼印成標籤,與庫存清單中的料號綁定。
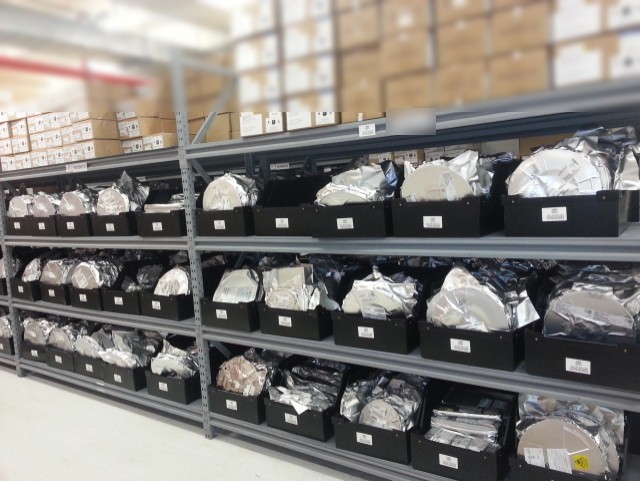
- 料盤直立、依尺寸分類:用 ESD 周轉箱、托盤取代橫向堆疊。
- 三區分開:整盤、未用完料盤、待退庫料盤。
- 受控退料:點數、掃碼;MSL 料盤放回鋁箔袋。
1. 為 SMT 料盤倉編定位置碼
每個料架格位有一個固定代碼,例如「排–層–格」,貼在層板邊緣。庫存清單記錄料號及其位置碼,取料人員直接走到格位,不必逐層翻找。標籤用 TSC/Zebra 標籤機列印,重新規劃時可更換。
2. 料盤依尺寸直立放入 ESD 周轉箱、托盤
料盤像書一樣直立放在防靜電塑膠周轉箱或防靜電塑膠托盤中,每箱只放一種料盤尺寸,料盤標籤朝外。材質為加碳 PP,表面電阻 10³–10⁹ Ω;610×420 系列周轉箱高度 100–390 mm,依倉內料盤直徑選用。
3. 分成三區:整盤-未用完-待退庫
整盤放在主區。未用完料盤在產線附近另設專區,同樣編位置碼。待退庫料盤放在獨立的一層,未點數前不得進主區。三區使用不同顏色的標籤。
4. 退料時點數並掃碼
未用完料盤必須標明剩餘數量才可入架。使用點料機、Zebra DS2208 條碼掃描器,倉管人員清點捲帶上的零件數、列印數量標籤,放入時再掃描料盤條碼與格位碼。下次發料時就不必在機台旁重新點數。
5. 濕敏料盤立即放回袋中
MSL 2 級以上的料盤不可裸放在料架上。退回時記錄已開封時間,放回鋁箔防潮袋,並附上新的乾燥劑與 HIC 濕度指示卡後封口;超過車間壽命(floor life)的料盤使用前必須烘烤。車間壽命的追蹤方法請見MSL 零件倉濕度管控一文。
6. 料盤倉的料架選擇
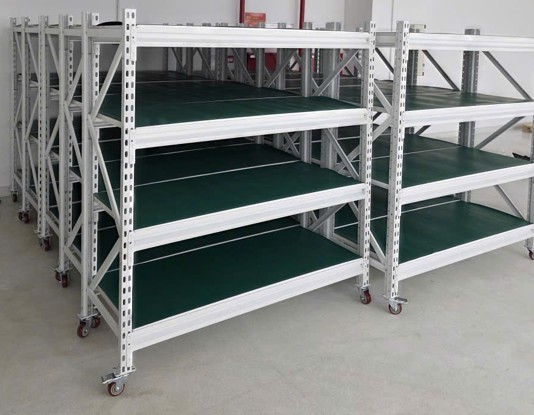
精益管(覆塑鋼管)Φ28 料架以螺絲接頭組裝,可配合倉庫每個角落的尺寸,使用Φ28 精益管與接頭,EPA 區可選用 ESD 精益管。周轉箱多又重時,改用ESD 檯面中型貨架,每層 200–500 kg。ESD 檯面料架必須接地,對地電阻 < 1×10⁹ Ω。
| 情況 | 適合的料架 | 製作時間 |
|---|---|---|
| 倉庫角落狹窄,格位需剛好放下料盤箱 | 依尺寸訂製的 Φ28 料架 | 標準款 5–7 個工作天;新設計 10–15 天 |
| 周轉箱多、每層承重大 | ESD 檯面中型貨架 | 確認配置後報交期 |
| 未用完料盤需隨產線移動 | 附輪子的料架 | 確認配置後報交期 |
成品倉揀錯貨是另一個課題,請見物流倉揀錯儲位、揀貨慢的解決方案。
若工廠為加工出口企業(EPE),每筆訂單金額達 20,000,000 越南盾以上可開立 0% 加值稅(VAT)發票,並由 PRIMEAG 免費代辦境內進出口(現地進出口)報關手續。
料盤倉自我檢查
- 每個格位都有已列入庫存清單的位置碼。
- 沒有任何料盤放在周轉箱、托盤之外。
- 未用完料盤都貼有剩餘數量標籤。
- MSL 料盤都放在附 HIC 的密封袋中。
- 料盤倉內的 ESD 檯面料架、周轉箱、托盤也需定期量測電阻;PRIMEAG 可到廠免費量測防靜電電阻,並提供依各位置記錄量測值的 PDF 報告。
常見問題
- 越南工廠小型料盤倉也需要編儲位碼嗎? — 需要。即使只有幾個料架也應編碼,讓接班人員依清單找到正確料盤,不必再問人。
- 未用完的 SMT 料盤可以和整盤放一起嗎? — 不建議。設專區並貼剩餘數量標籤,可優先用完未用完料盤,再開新料盤。
- SMT 料盤周轉箱電阻要多少? — PRIMEAG 的加碳 PP 周轉箱、托盤為 10³–10⁹ Ω;若直接盛裝散裝零件,下單時建議選 10⁶–10⁹ Ω 範圍。
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-28