
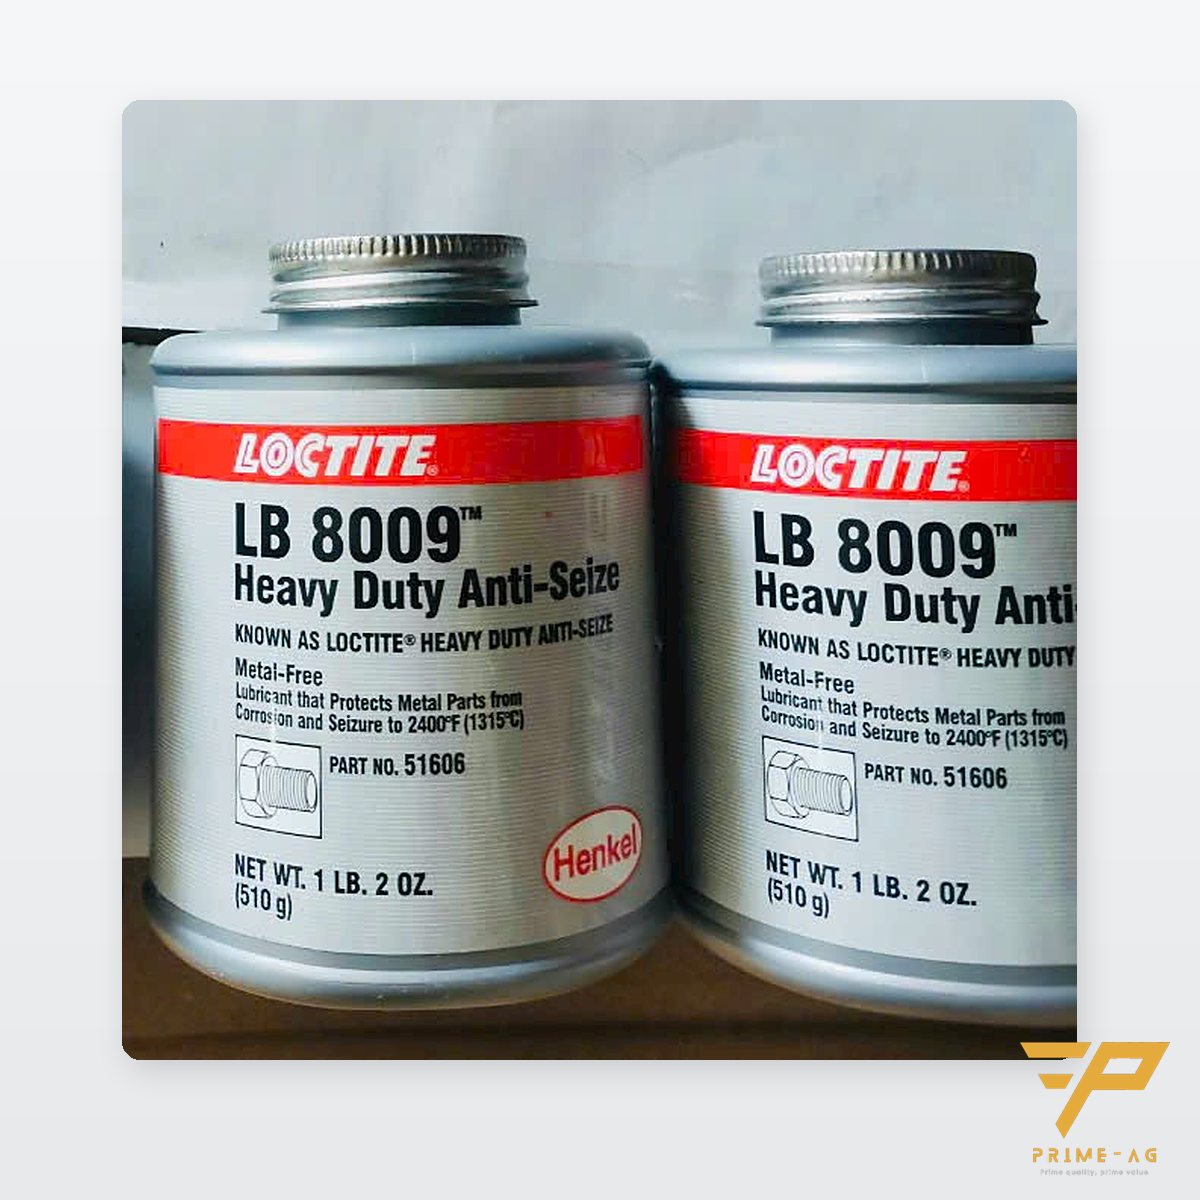
在越南工廠,不鏽鋼螺栓鎖到一半就卡死,原因是咬合(galling):螺紋乾燥、髒污或鎖得太快時,同種金屬的兩個螺紋面會互相黏著。對策:清潔螺紋、在外螺紋薄塗防卡劑、慢速鎖緊。不鏽鋼與鋁件,PRIMEAG建議使用不含金屬的Loctite LB 8009,耐溫達1,315 °C。
保養班組常見的情況:不鏽鋼螺帽順轉幾圈後開始變緊,再硬鎖就完全卡死。拆卸時螺紋剝成碎屑,最後只能切斷螺栓、整組更換。此問題常見於不鏽鋼管路法蘭、鋁框架,以及承受蒸汽的設備蓋板。
重點摘要
- 本質:金屬黏金屬;不鏽鋼對不鏽鋼、鋁對鋁的組合最容易發生。
- 加劇因素:高速氣動扳手、螺紋乾燥、螺紋殘留毛邊或粉塵。
- 防止方法:螺紋清潔、以薄層油脂完整覆蓋螺紋根部、扭力逐步增加。
- 型號選擇:LB 8009用於不鏽鋼與鋁;LB 8008 C5-A用於高溫區的碳鋼;LB 8150用於一般保養。
1. 不鏽鋼螺栓為何咬死:依序檢查原因
- 同種材料配對。不鏽鋼與鋁靠一層極薄的氧化膜保護。兩個螺紋面在壓力下滑動時,這層膜被破壞,裸露的金屬互相接觸而黏在一起。
- 鎖得太快。氣動扳手、高速鎖付機使螺紋快速升溫,更早發生黏著。
- 螺紋髒污、有毛邊。粉塵、切屑、毛邊是刮傷的起點。
- 螺紋乾燥。沒有任何介質阻隔兩個金屬表面直接接觸。
- 冷熱循環、蒸汽。接頭反覆加熱又冷卻,加上濕氣與鏽蝕,日後極難拆卸。
2. 現場處理:清潔、塗油脂、慢速鎖緊
刷淨螺紋,擦去舊油與鬆脫的鏽。螺紋有毛邊或已刮傷就更換螺栓,不要勉強再用。在外螺紋薄塗一層Loctite螺紋防卡劑,完整覆蓋螺紋根部;內螺紋不需塗抹。塗太厚只會沾附灰塵。以手鎖緊或降低鎖付機轉速,扭力均勻增加到最後。若設計允許,將螺栓或螺帽改用不同材質牌號,也能降低黏著風險。
3. 選對防卡劑型號
| 型號 | 固體成分 | 最高溫度(依標籤) | 適用 | 包裝 |
|---|---|---|---|---|
| LB 8009 Heavy Duty | 不含金屬:石墨+氟化鈣 | 1,315 °C | 不鏽鋼、鋁、軟金屬;不允許金屬粉末的場所 | 510 g(P/N 51606) |
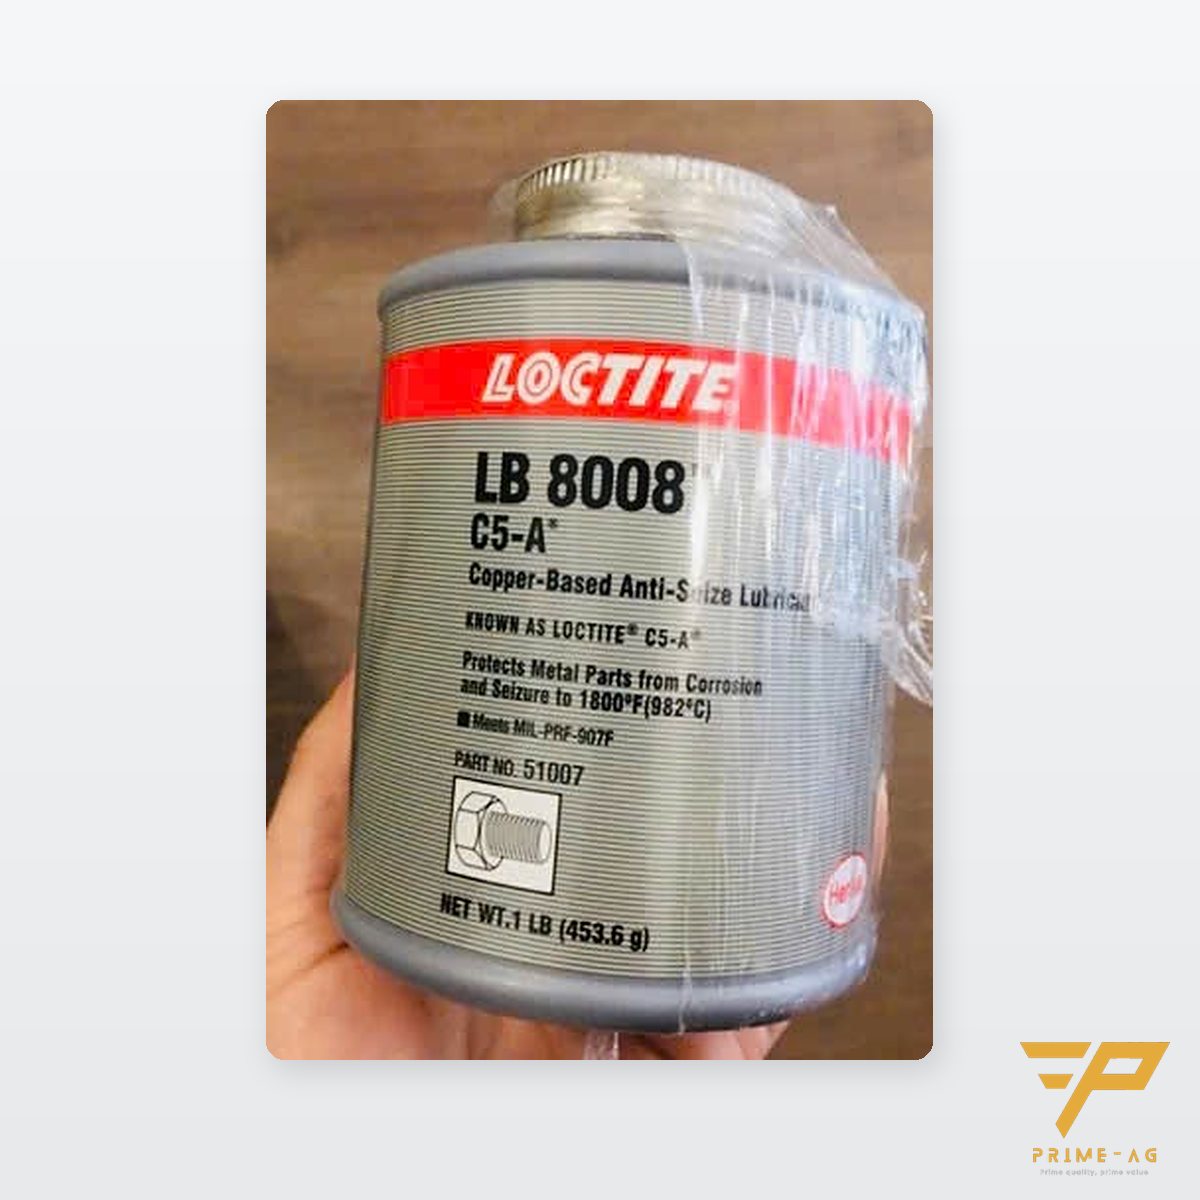
| LB 8008 C5-A | 銅+石墨 | 982 °C | 排氣管、爐體法蘭、熱設備上的碳鋼、鑄鐵 | 453.6 g(P/N 51007) |
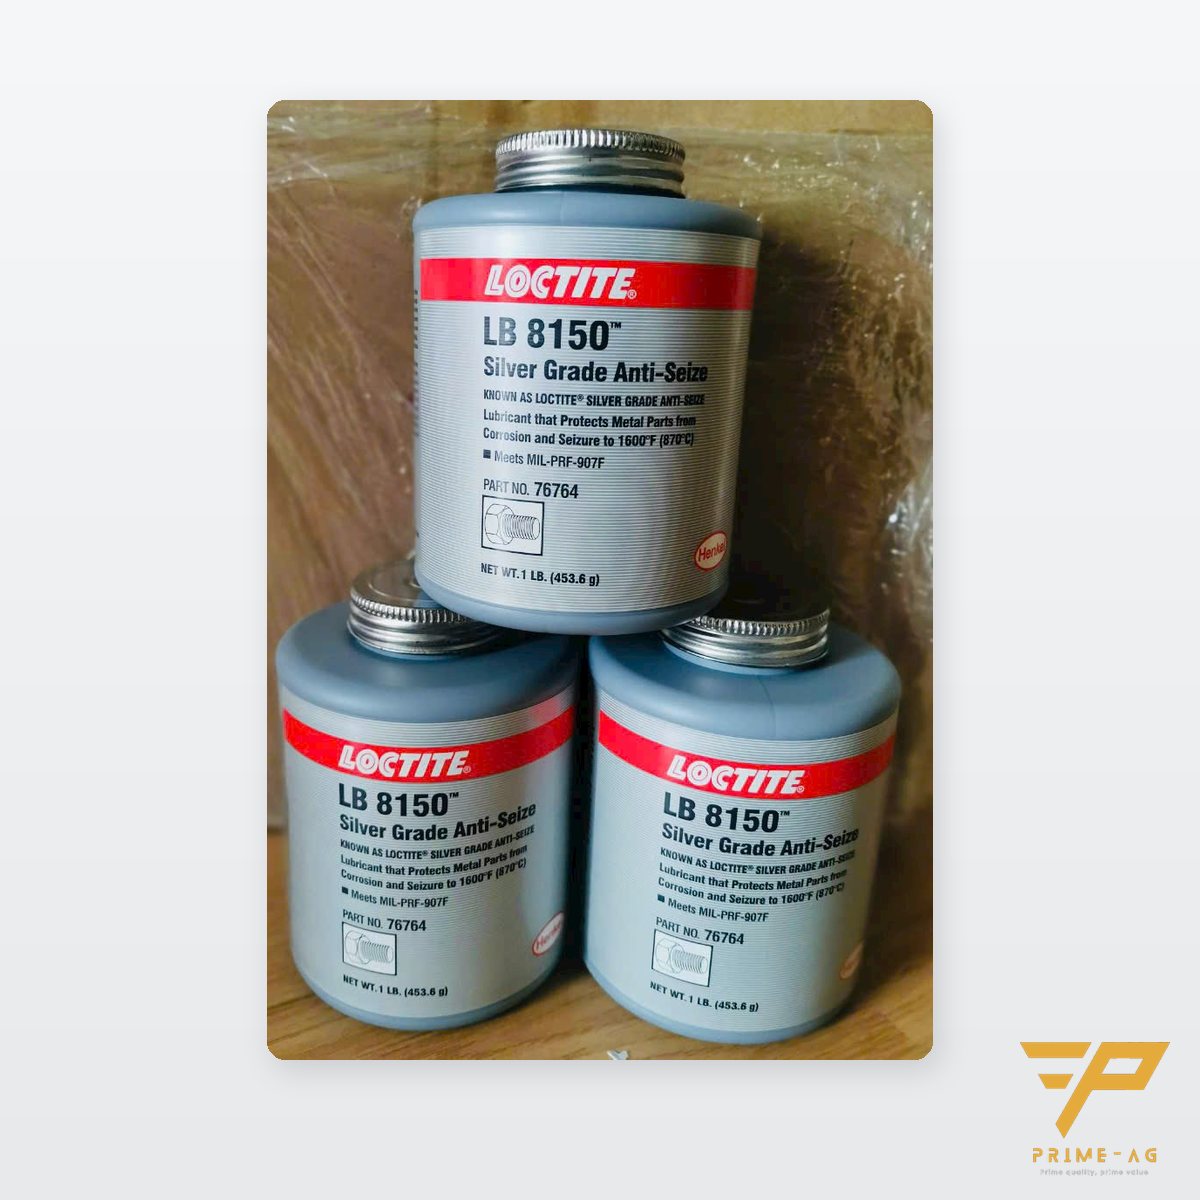
| LB 8150 Silver Grade | 鋁+石墨+EP添加劑 | 870 °C | 一般保養:螺栓、螺桿、銷、襯套、壓入配合件 | 453.6 g(P/N 76764) |
不鏽鋼與鋁螺紋選LB 8009最安全,因為不含銅或鋁。LB 8008與LB 8150的標籤標示符合MIL-PRF-907F。三款皆為Henkel產品,每批附CO;罐裝附蓋與刷頭,1罐起訂。
4. 塗抹前的兩個注意事項
夾緊力會隨扭力改變
油脂會降低螺紋摩擦。相同扭力下,螺栓夾緊力會比乾鎖時更大。有嚴格扭力規定的接頭,必須依設備技術說明調整,不可沿用舊數值。
防卡與螺紋鎖固是相反的兩件事
油脂讓拆卸容易,膠則防止螺紋自行鬆脫。承受振動的螺紋需要Loctite螺紋鎖固劑而非油脂;依鎖固強度與螺紋尺寸的選法,見指南振動造成螺栓自鬆時如何選螺紋鎖固劑。管螺紋需要氣密、水密,則是管螺紋與法蘭密封膠的工作。
鎖付不鏽鋼螺紋前的自我檢查
- 螺紋清潔,無切屑、無毛邊。
- 油脂塗在外螺紋,薄層且覆蓋螺紋根部。
- 鎖付機已降速,或最後階段以手鎖緊。
- 有扭力規定的接頭,塗油脂後已重新計算。
常見問題
- 越南工廠不鏽鋼螺栓鎖到一半咬死,該怎麼處理? — 立即停止鎖緊,越硬鎖螺紋剝得越多。通常須拆下或切斷螺栓,檢查內螺紋,換上新螺栓後,以清潔的螺紋和薄層防卡劑重新組裝。
- 防卡劑和一般黃油有什麼不同? — 黃油受熱就會失效。防卡劑含有銅、鋁或石墨等固體成分,基礎油揮發後仍能防止金屬互相黏著。
- 在越南買Loctite防卡劑可以單罐購買嗎? — 可以。LB 8009、LB 8008 C5-A與LB 8150三款皆1罐起訂,為Henkel產品,每批附CO。
PRIMEAG Co., Ltd. – Room 10, Mezzanine, Dai Thanh Binh Building, 911-913-915-917 Nguyen Trai, Cho Lon Ward, Ho Chi Minh City, Vietnam
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-28