
ベトナムの成形工場で射出成形金型が保管中に錆びる主な原因は、冷却回路の残水、キャビティの拭き取り不足、防錆剤の未塗布、温かいうちのPEフィルム巻き、保管庫の湿気、床への直置きです。PRIMEAGは6項目すべての点検、冷却回路のエアブロー、金型の棚保管をおすすめします。
キャビティが一つ錆びれば、磨き直しと再トライが必要になり、一度の保管ミスで生産計画が遅れます。射出成形金型が錆びるとき、原因が鋼材にあることはまれです。錆は多くの場合、金型が成形機から外れて倉庫に入るその瞬間から始まります。
- 最も多い原因:冷却回路の残水がパーティング面ににじみ出る。
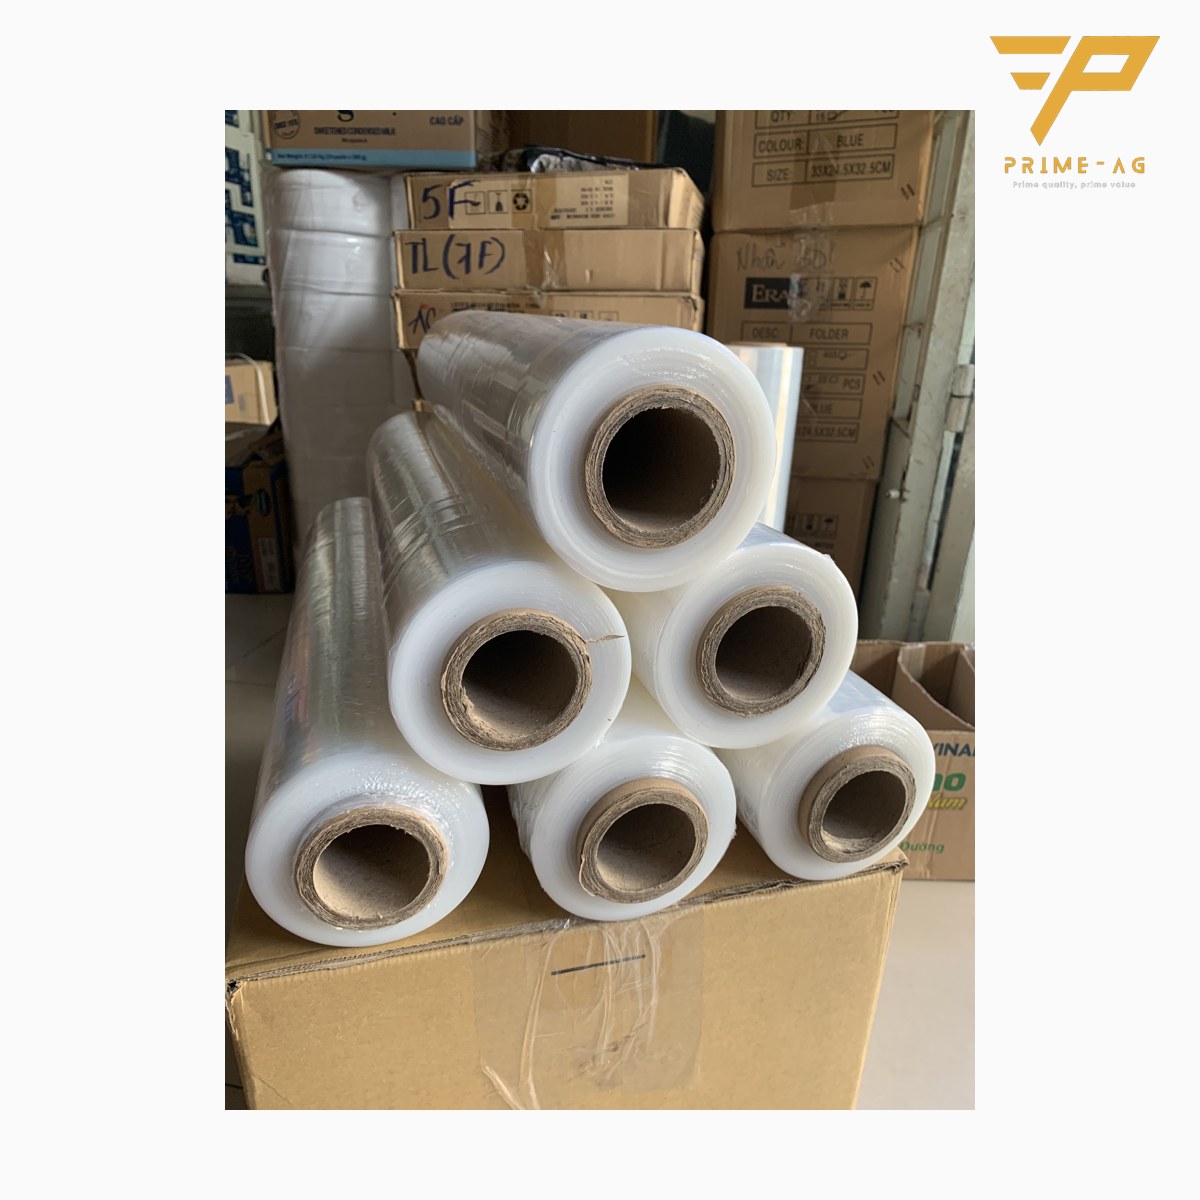
- 金型の包装:温かいうちに巻くと水蒸気を閉じ込める。
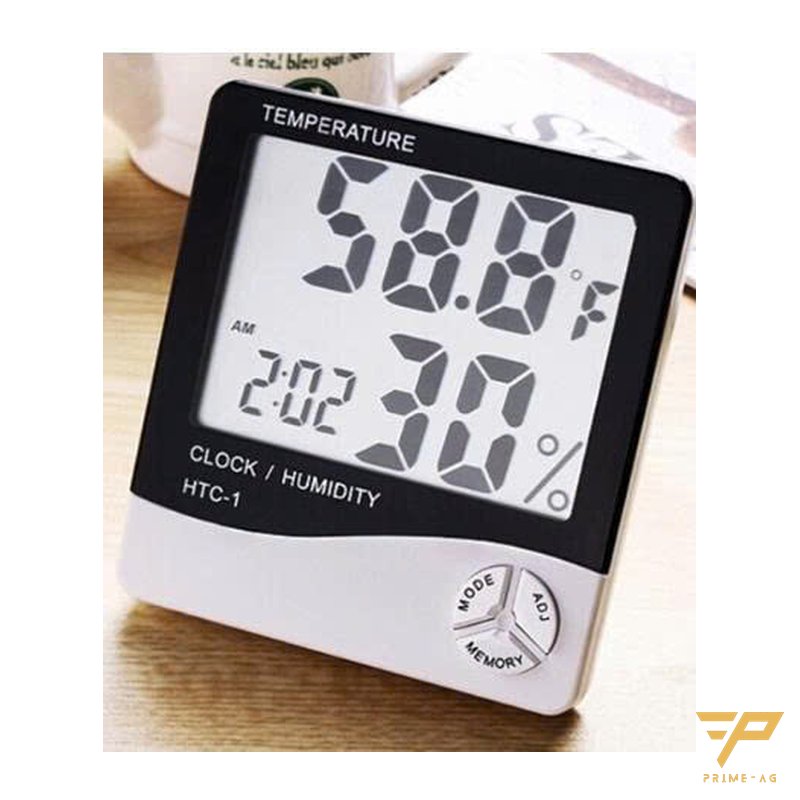
- 保管庫:温湿度計を設置し、毎日記録する。
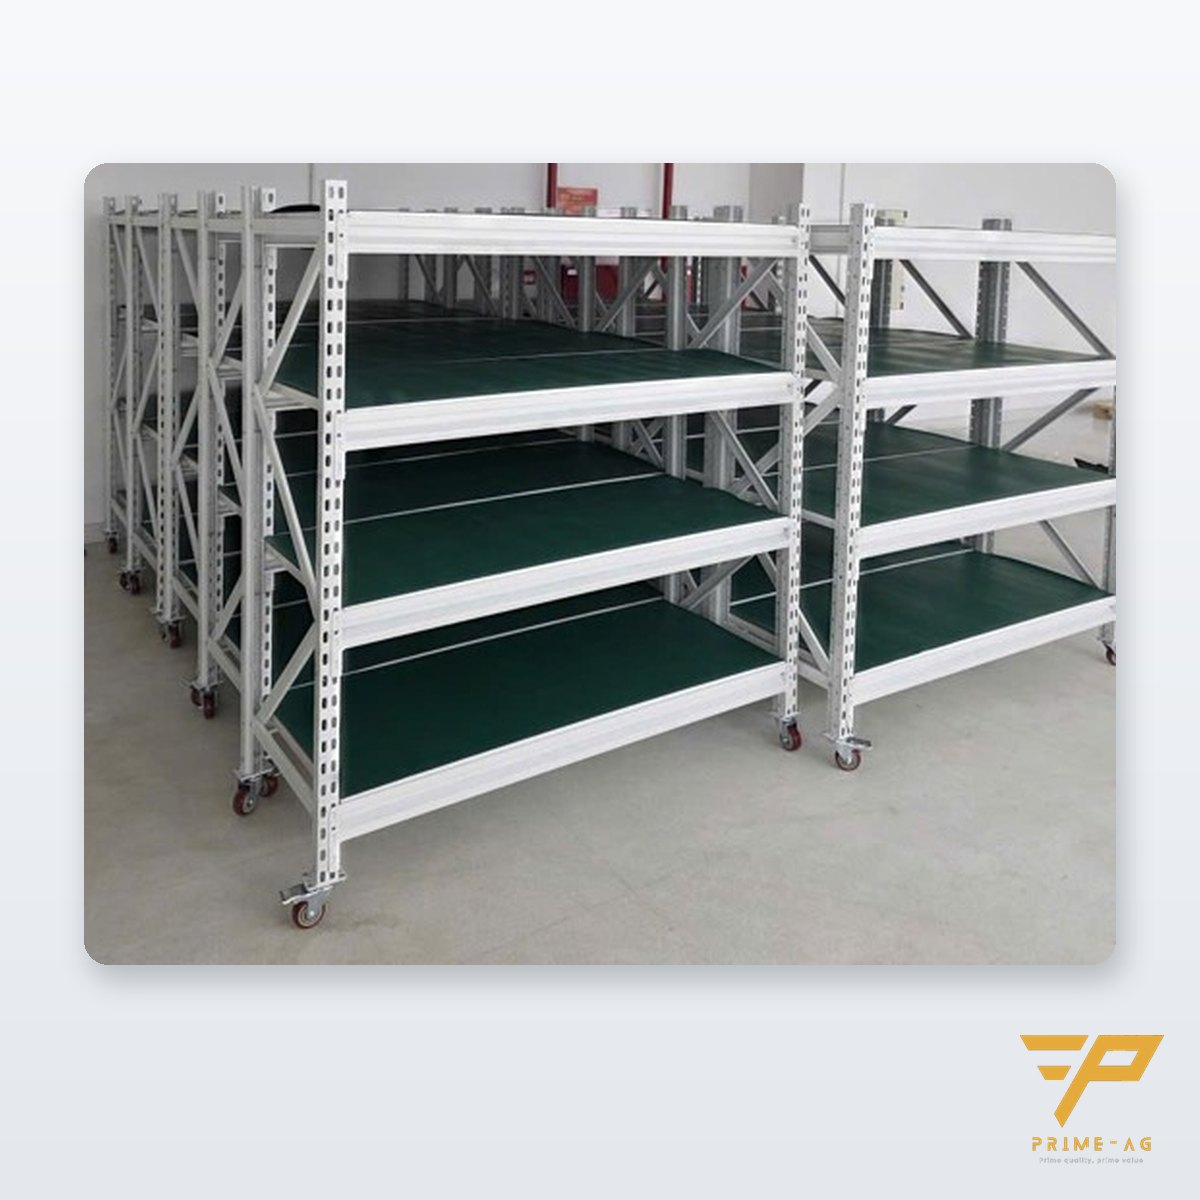
- 置き場所:金型は耐荷重の合った棚に置き、床に直置きしない。
射出成形金型が錆びる理由:順番に点検する6項目
1. 冷却回路の残水
ホースを外してすぐ吊り上げると、回路内の水がパーティング面ににじみ出ます。各回路を乾くまでエアブローし、継手に栓をします。
2. キャビティが汚れている・乾いていない
樹脂残渣や離型剤は鋼材表面に湿気を保持します。キャビティ、ガスベント、エジェクターピン穴を清掃し、完全に乾かします。
3. 防錆剤を塗布していない
キャビティ、パーティング面、エジェクターピン、ガイドピンに塗布します。薬剤の種類、塗膜厚さ、保護期間は防錆剤メーカーの推奨に従います。塗布日を金型カードに記入します。
4. 金型が温かいうちにPEフィルムを巻く
温かい金型を密閉して巻くと、冷える過程で水蒸気が鋼材表面に結露します。
パレット用PEストレッチフィルムはLLDPE 17 µm、幅25または50 cmで防塵性は高いですが、金型が室温まで下がり乾いてから巻きます。
5. 保管庫の湿気
外壁沿い、洗浄エリアの近く、トタン屋根の下の保管庫は結露しやすいです。壁掛け式または卓上型の温湿度計を保管庫の中央に置き、朝と午後に記録します。
維持すべき湿度の基準値は、金型鋼メーカーまたは防錆剤メーカーの推奨に従います。基準超過が続く場合は除湿機が必要です。除湿機と温湿度計による湿度管理もご覧ください。
6. 金型を床に直置き
コンクリート床は冷たく湿気を吸うため、金型の下面に水が溜まり、フォークリフトにもぶつけられやすくなります。
金型用の棚:重量で選ぶ
金型を1型ずつ計量し、1段の合計重量が段の耐荷重を下回るようにし、重い金型は下段に置きます。パレットラックでは金型をパレットまたはスチールデッキの上に置き、2本のビームに直接載せません。
- 手またはチェーンブロックで出し入れする小型金型:中量棚200~500 kg/段。
- フォークリフトを使う大型金型:支柱90×60の重量倉庫棚(パレットラック)は1段あたり約1,000 kgを支え、PRIMEAGが倉庫まで搬入・設置(価格に含む)、受注生産で2~3週間、フレーム保証3年。
- 引き出して吊り上げる必要がある金型:寸法に合わせて製作する金型棚。治具棚・金型棚による重量金型の安全保管を参考にしてください。
金型の保管手順と金型カード
| タイミング | 作業 | 金型カードへの記入 |
|---|---|---|
| 取り外し直後 | 冷却回路をエアブロー | 取り外し日 |
| 保管前 | 乾拭き、防錆剤塗布 | 塗布日 |
| 金型が冷えた後 | PEフィルム巻きまたはシート掛け | 点検者 |
| 入庫 | 棚に置く | 棚番地 |
| 定期 | 開けて点検、再塗布 | 点検日 |
金型に吊るしたカードで、次のシフトがどの工程まで済んだか分かります。
輸出加工企業(EPE)のお客様には、2,000万ドン以上のご注文ごとに税率0%の請求書を発行し、その場での輸出入申告手続きをPRIMEAGが無料で行います。
何から始めるか
- 直近に保管した金型を3型開け、パーティング面とピン穴を確認する。
- 冷却回路の継手が濡れていないか確認する。
- 温湿度計を設置し、2週間、1日2回記録する。
- 床に直置きの金型を数え、最も重い金型を計量する。
- 金型カードを印刷し、次の金型取り外しシフトから運用する。
金型の数、寸法、最も重い金型の重量を相談フォームからお送りください。PRIMEAGが棚を提案し、30分以内にお見積りします。
よくある質問
- 金型をPEフィルムで密閉すれば錆は防げますか? — 防げません。フィルムは防塵のみです。金型が温かい・濡れている状態だとフィルムが水蒸気を閉じ込め、かえって早く錆びます。
- 保管中の金型はどのくらいの頻度で開けて点検すべきですか? — 使用中の防錆剤の保護期間に合わせます。期限を過ぎたら拭き取り、再塗布し、新しい日付を記入します。
- キャビティに軽い錆が出たらどう処理しますか? — 生産を止め、保全チームに渡して製品の表面要求に応じて磨き、その後6つの点検項目を見直します。
更新:2026年10月30日 — PRIMEAG 技術チーム
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
執筆:PRIMEAG 技術チーム
更新日:2026年10月30日