
봉제 공장에서 폴리에스터·나일론 원단이 테이블에 달라붙고 보풀을 끌어당기는 것은 연단과 원단 당김 때 생긴 전하가 빠져나가지 못하기 때문이며, 공기가 건조할 때 특히 심합니다. PRIMEAG는 연단 테이블 시작부에서 전계를 측정해 문제 지점을 찾고, 습도를 관리한 뒤, 300–1,400 mm 범위 안에 이온 팬 바를 설치하고 매주 방전침을 청소할 것을 권장합니다.
연말 건조한 날씨에 재단 팀이 원단이 테이블에 달라붙는다고 호소합니다. 60번째 층까지 연단한 뒤 위층을 당기면 아래층이 함께 끌려 올라옵니다. 원단 표면은 보풀로 뒤덮입니다.
- 합성 섬유는 연단 시 마찰로 대전되며, 건조한 공기에서는 전하가 더 오래 남습니다.
- 먼저 전계를 측정해 가장 심한 테이블을 파악한 뒤 이온 장비를 설치합니다.
- 이온 효과는 거리와 방전침의 청결도에 따라 달라집니다.
재단 팀 원단의 정전기: 전하는 어디서 생기나
폴리에스터와 나일론은 거의 절연체입니다. 원단이 테이블 위를 미끄러지면서 두 표면이 닿았다 떨어질 때 전하가 남습니다. 이 전하는 원단 위에 그대로 머물고 테이블을 접지해도 빠지지 않으므로, 층끼리 서로 끌어당기고 보풀도 끌어당깁니다.
점검 순서별 원인
1. 연단 시작부의 마찰
연단기가 빠르게 움직이고 장력이 높으면 테이블 시작부에서 전하가 가장 많이 발생합니다.
2. 낮은 작업장 습도
건조한 공기에서는 전하가 천천히 소산됩니다. 교대별로 습도를 기록하고 원단이 많이 달라붙은 날과 비교합니다.
3. 플라스틱, 포마이카 테이블 상판
절연성 테이블 상판은 스스로 대전되어 맨 아래층 원단까지 붙잡아 둡니다.
4. 접지되지 않은 기계 프레임과 작업자
연단기 프레임이 접지되지 않으면 대전되고, 작업자가 만질 때 감전 충격을 받습니다.
측정값으로 원인 배제
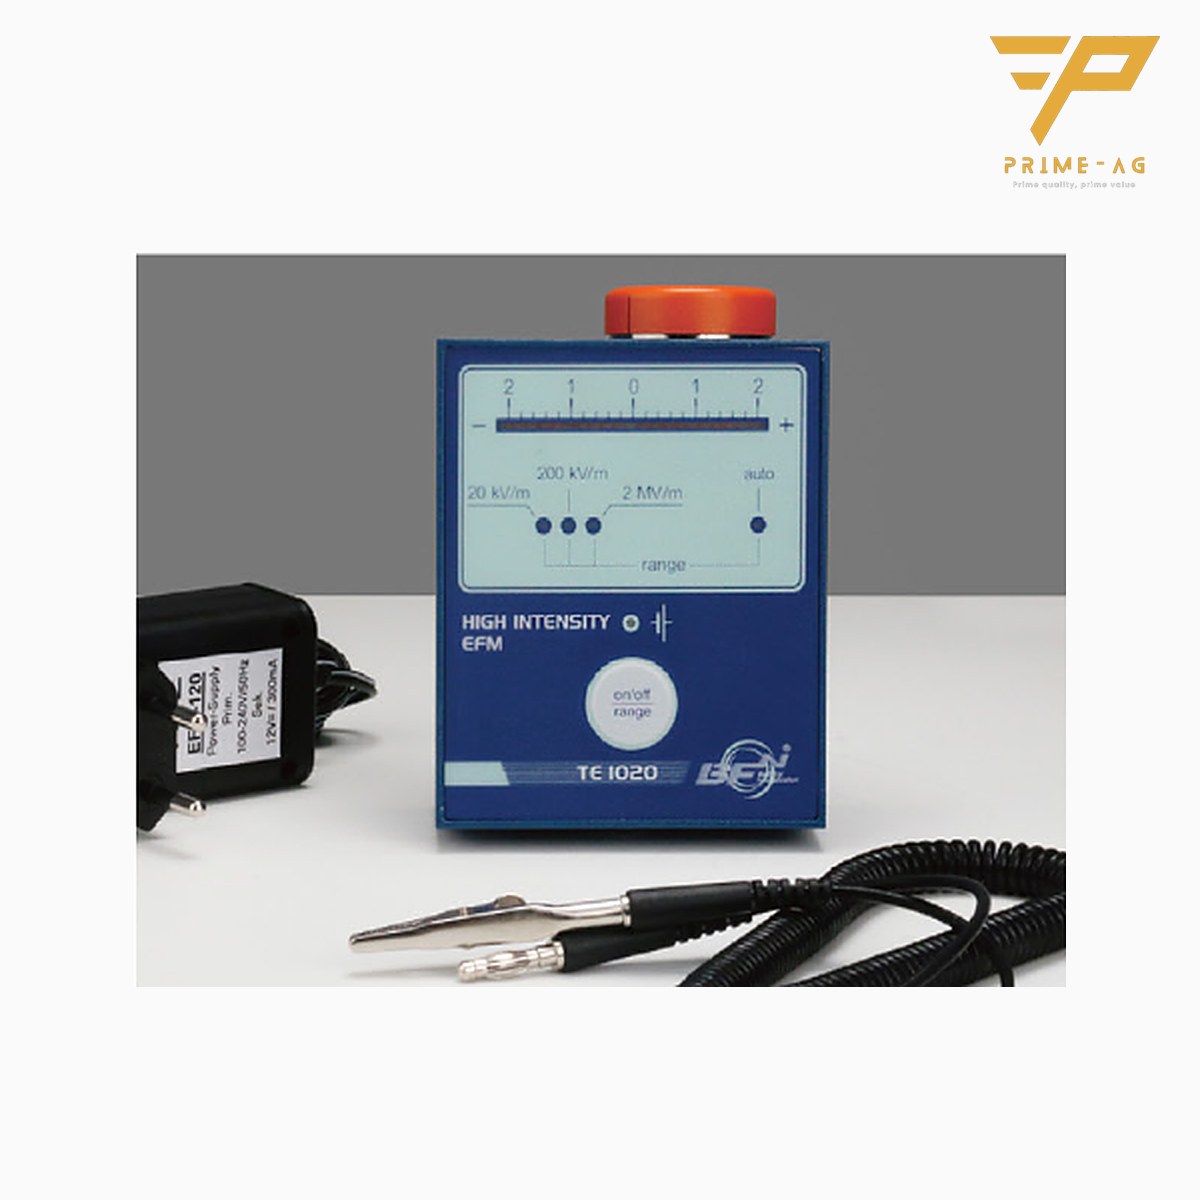
LED 막대형 정전기 전계 측정기 TE1020은 ±20 kV/m, ±200 kV/m, ±2 MV/m의 세 가지 레인지를 갖추고 21개 LED로 판독하며, 0점은 녹색입니다. ±1 V 아날로그 출력을 데이터 로거에 연결할 수 있습니다.
| 측정 지점 | 수치가 높다면 | 대책 |
|---|---|---|
| 연단 테이블 시작부, 연단 중 | 연단 시 마찰이 주원인 | 테이블 시작부에 이온 바를 두고 방금 깐 층을 향하게 함 |
| 빈 테이블 상판 | 테이블 상판 자체가 대전됨 | 깨끗이 닦고, 정전기 소산성 표면 검토 |
연단 테이블 시작부와 포장 테이블의 이온화
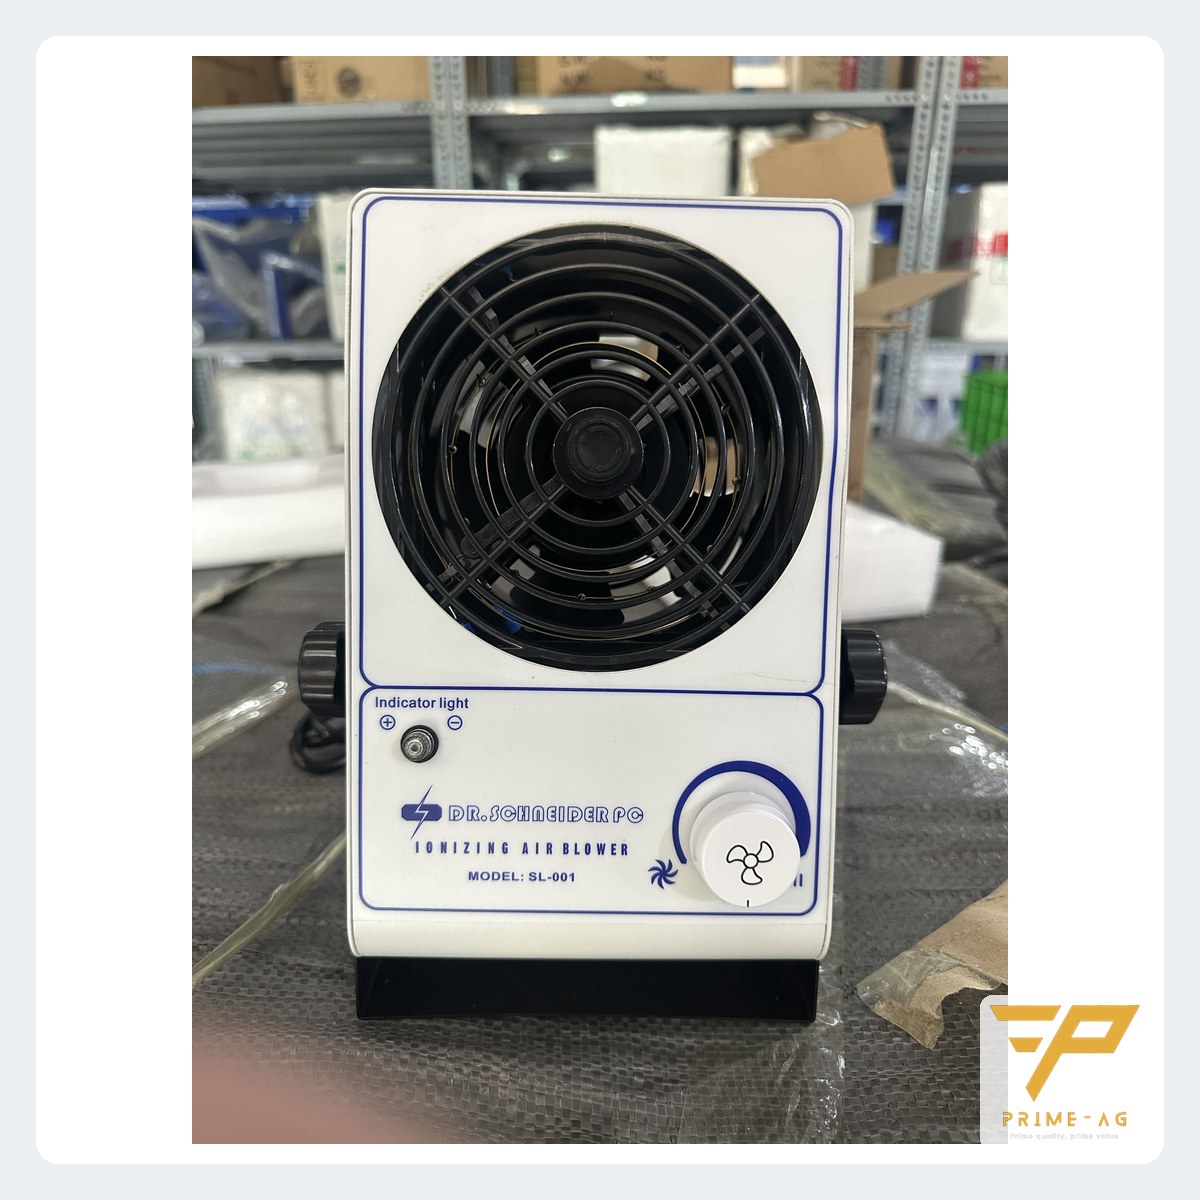
2팬 정전기 제거 이온 팬 바 702는 풍량 160 CFM, 작업 거리 300–1,400 mm입니다. 카탈로그 기준으로 300 mm에서 ±1,000 V를 ±100 V까지 제전하는 시간은 2.0 s 이하이며, 이온 밸런스는 ±5 V 이내입니다. 1인 포장 테이블은 대개 정전기 제거 이온 송풍기 제품군 중 탁상형 송풍기 하나면 충분합니다.
이온은 공기 중에서 빠르게 재결합하므로 송풍기를 가까이 두고, 원단 롤이 바람을 가리지 않게 합니다.
- 매주 전원을 끈 상태에서 IPA를 적신 면봉으로 방전침을 닦고, 흡입구 그릴도 청소합니다.
- 청소 후에도 밸런스가 맞지 않으면 방전침을 교체합니다. 밸런스가 틀어진 송풍기는 오히려 원단을 대전시킵니다.
이온으로는 이미 달라붙은 보풀을 떼어 낼 수 없습니다. 테이블 상판과 단단한 패턴판에는 실리콘 점착 롤러를, 완성 봉제품에는 점착 종이 롤러를 사용합니다.
건기 전 자체 점검
- 재단 팀에 온습도계(측정·검사 장비 제품군)를 걸고 교대마다 수치를 기록합니다.
- 연단기 프레임과 금속 테이블의 접지선을 점검합니다.
- 대전 플레이트 측정기(CPM)로 송풍기의 밸런스와 방전 시간을 측정합니다. 6개월마다, 그리고 방전침 교체 후마다 측정을 권장합니다.
재단 구역과 포장 구역에 이미 정전기 방지 매트나 상판을 깔았다면, PRIMEAG가 공장 현장에서 해당 표면의 저항을 무료로 측정해 깔개가 아직 효과가 있는지, 경화되었는지 확인해 드립니다. 결과는 기술팀 참고용이며 감사 제출용으로는 사용할 수 없습니다.
이온 장비 종류별 선택 방법은 이온 송풍기, 이온 건, 이온 바 선택 글에, 완성 구역의 보풀 제거는 포장 전 봉제품에 붙은 보풀과 실밥 처리 글에 있습니다.
자주 묻는 질문
- 폴리에스터 원단이 면 원단보다 재단 테이블에 더 잘 달라붙는 이유는 무엇인가요? — 합성 섬유는 흡습성이 낮고 절연성이어서 전하가 원단에 남습니다. 면은 습기를 흡수하므로 전하가 더 쉽게 소산됩니다.
- 이온 송풍기를 교대 내내 가동하면 작업자에게 영향이 있나요? — 코로나 방전으로 소량의 오존이 발생합니다. 팬 바 702의 공표값은 0.002 ppm 이하입니다. 밀폐된 공간에 이온 장비를 여러 대 두지 마십시오.
- 이온 송풍기가 있으면 연단기 프레임 접지는 필요 없나요? — 필요합니다. 이온 송풍기는 원단, 봉투 같은 절연체만 중화하며, 기계 프레임과 작업자는 여전히 접지해야 합니다.
Email: info@primeag.vn · 전화/Zalo: +84 906 108 292
작성: PRIMEAG 기술팀
업데이트: 2026.10.26