Vải tổng hợp bị tĩnh điện, dính bàn, hút xơ khi trải và cắt: đo điện áp và khử ion cho xưởng may
Vải polyester, nylon dính bàn và hút xơ vì điện tích sinh ra khi trải, kéo vải không thoát được, nhất là lúc không khí khô. PRIMEAG khuyên đo điện trường tại đầu bàn trải để tìm điểm nóng, theo dõi độ ẩm, rồi đặt thanh quạt ion trong tầm 300–1.400 mm và lau kim hàng tuần.
Cuối năm trời hanh khô, tổ cắt than vải dính bàn: trải đến lớp thứ 60, kéo lớp trên thì lớp dưới bị lôi theo. Xơ bám kín mặt vải.
- Sợi tổng hợp tích điện do ma sát khi trải; không khí khô làm điện tích tồn lâu hơn.
- Đo điện trường trước để biết bàn nào nặng nhất, rồi mới đặt thiết bị ion.
- Hiệu quả ion phụ thuộc khoảng cách và độ sạch của kim.
Vải bị tĩnh điện ở tổ cắt: điện tích sinh ra từ đâu
Polyester, nylon gần như cách điện. Vải trượt qua mặt bàn, hai bề mặt chạm rồi tách ra và để lại điện tích. Điện tích nằm yên trên vải, bàn có nối đất cũng không kéo ra được, nên các lớp hút nhau và hút xơ.
Bài liên quan:Khu máy cắt bo mạch PCB (router, V-cut): xử…Bàn thao tác có đèn và ổ cắm: ổ…Kệ, xe đẩy khung thêu và chỉ thêu cho…
Nguyên nhân theo thứ tự kiểm
1. Ma sát ở đầu trải
Máy trải chạy nhanh, lực căng cao làm điện tích sinh nhiều nhất ở đầu bàn.
2. Độ ẩm xưởng thấp
Không khí khô làm điện tích tản chậm. Ghi độ ẩm theo ca, so với ngày vải dính nhiều.
3. Mặt bàn nhựa, formica
Mặt bàn cách điện tự tích điện và giữ luôn lớp vải đáy.
4. Khung máy, người chưa nối đất
Khung máy trải không nối đất thì tích điện, người chạm vào bị giật.
Loại trừ bằng số đo
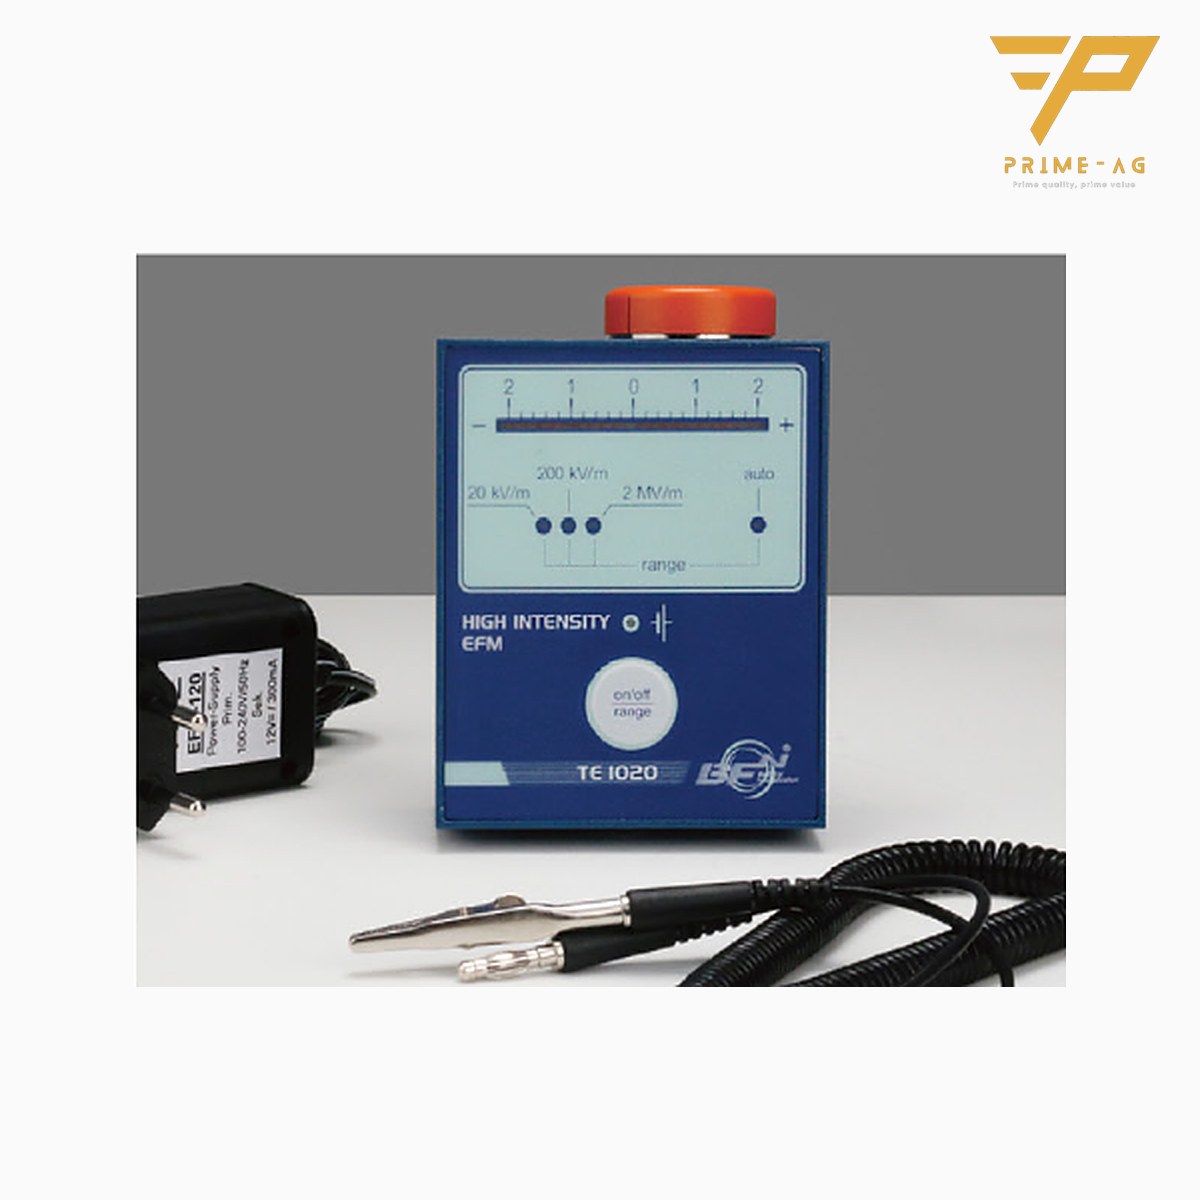
Máy đo điện trường tĩnh điện vạch LED TE1020 có ba thang ±20 kV/m, ±200 kV/m, ±2 MV/m, đọc bằng 21 đèn LED, điểm 0 màu xanh lá. Ngõ ra analog ±1 V nối được máy ghi dữ liệu.
| Điểm đo | Số cao nghĩa là | Xử lý |
|---|---|---|
| Đầu bàn trải, lúc đang trải | Ma sát khi trải là nguồn chính | Thanh ion ở đầu bàn, hướng vào lớp vừa trải |
| Mặt bàn trống | Mặt bàn tự tích điện | Lau sạch, cân nhắc bề mặt tản điện |
Khử ion ở đầu bàn trải và bàn đóng gói
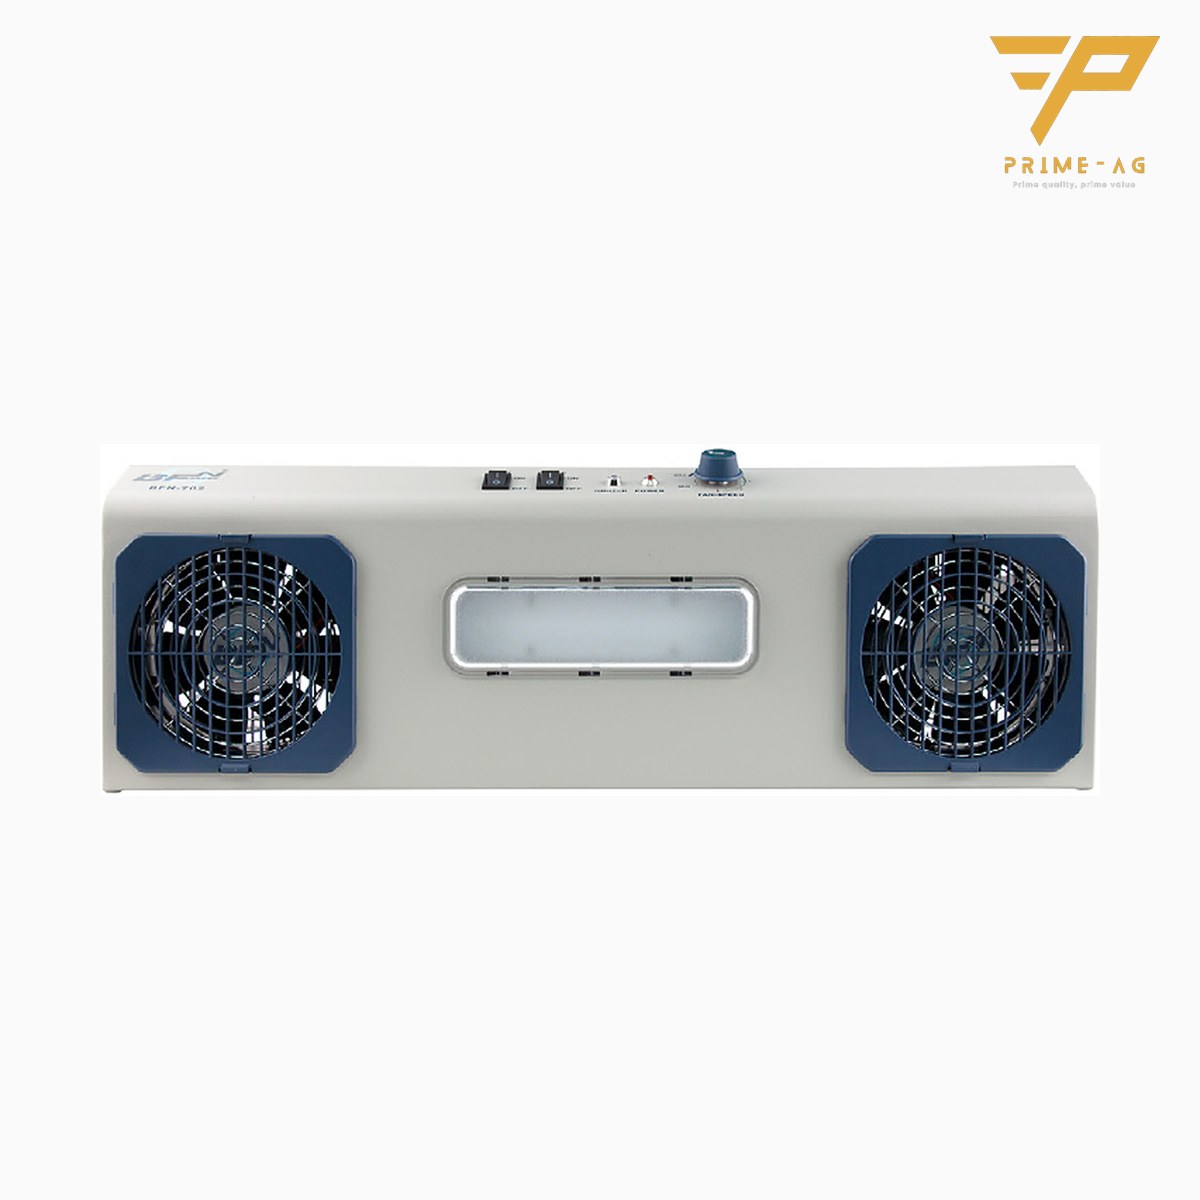
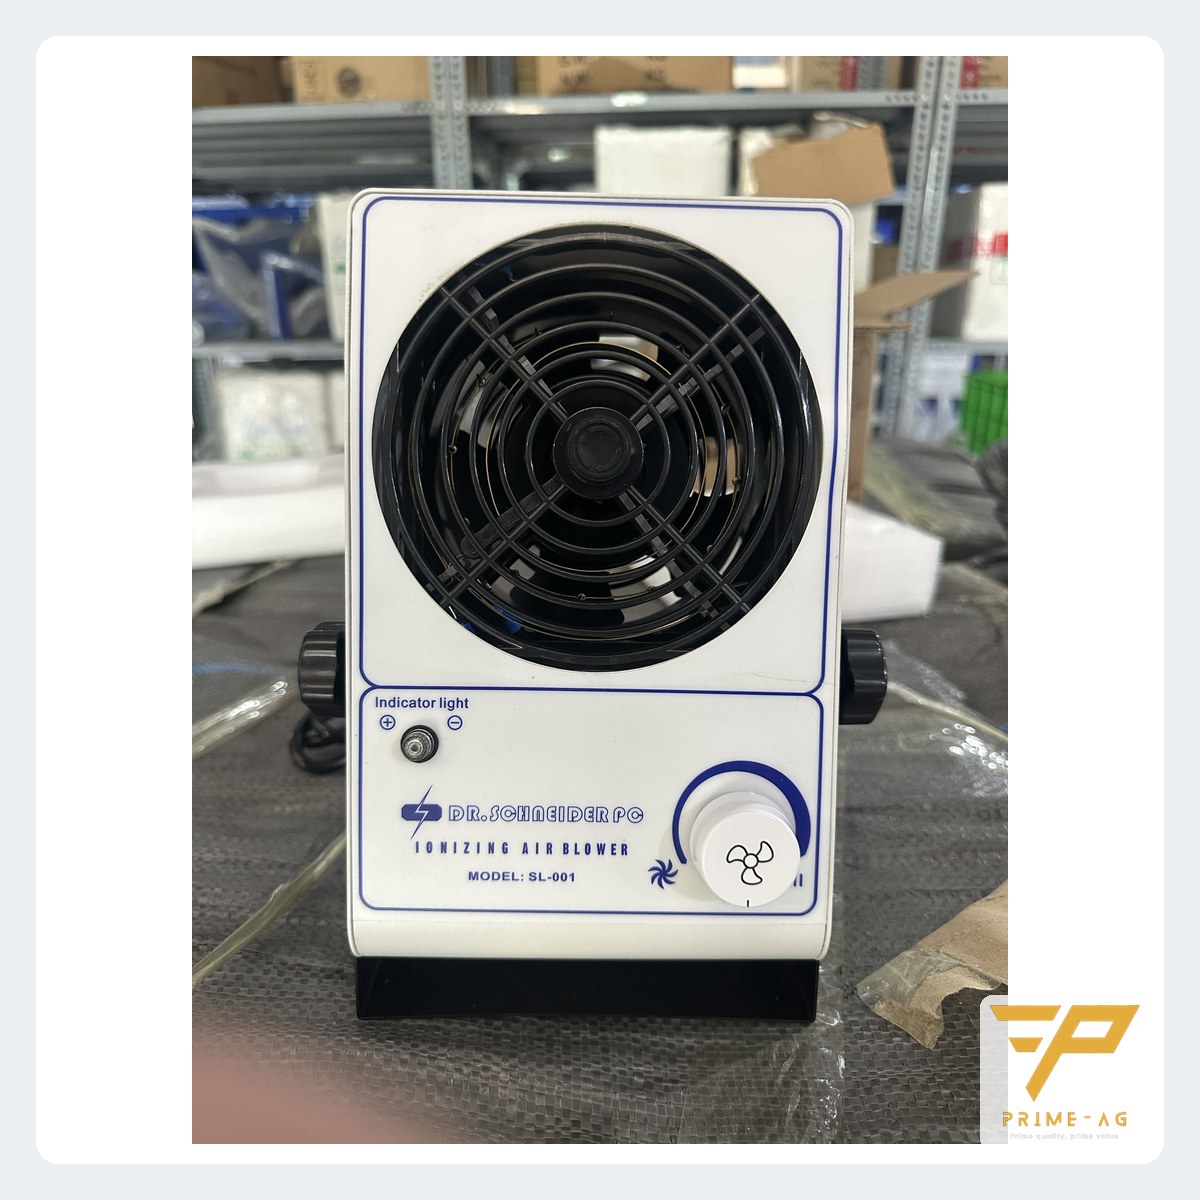
Thanh quạt ion khử tĩnh điện 2 quạt 702 có lưu lượng gió 160 CFM, khoảng cách làm việc 300–1.400 mm. Theo catalogue, thời gian khử từ ±1.000 V xuống ±100 V không quá 2,0 s ở 300 mm, cân bằng ion trong ±5 V. Bàn đóng gói một người thường chỉ cần quạt để bàn, chọn trong nhóm quạt thổi ion khử tĩnh điện.
Ion tái hợp nhanh trong không khí: đặt quạt gần, không để cây vải chắn gió.
- Lau kim hàng tuần bằng tăm bông thấm IPA khi đã tắt nguồn; vệ sinh cả lưới đầu hút.
- Lau rồi mà cân bằng vẫn lệch thì thay kim: quạt lệch sẽ nạp điện cho vải.
Ion không gỡ được xơ đã dính: mặt bàn, tấm mẫu cứng dùng con lăn dính bụi silicone, hàng may thành phẩm dùng con lăn giấy dính.
Tự kiểm trước mùa khô
- Treo nhiệt ẩm kế (nhóm thiết bị đo kiểm) ở tổ cắt, ghi số mỗi ca.
- Kiểm dây nối đất khung máy trải và bàn kim loại.
- Đo cân bằng, thời gian xả của quạt bằng máy đo tấm tích điện (CPM), khuyến nghị 6 tháng một lần và sau mỗi lần thay kim.
Nếu khu cắt, khu đóng gói đã lót thảm hoặc mặt bàn chống tĩnh điện, PRIMEAG nhận kiểm điện trở các bề mặt đó tại xưởng, không tính tiền để biết lớp lót còn tác dụng hay đã chai; kết quả mang tính tham khảo cho tổ kỹ thuật, không dùng nộp audit.
Cách chọn giữa các loại thiết bị ion nằm ở bài chọn quạt ion, súng ion hay thanh ion; khâu gỡ xơ ở khu hoàn thiện có trong bài xử lý xơ vải, chỉ thừa dính sản phẩm may trước khi đóng gói.
Câu hỏi thường gặp
- Vì sao vải polyester dính bàn nhiều hơn vải cotton? — Sợi tổng hợp ít hút ẩm và cách điện nên điện tích nằm lại trên vải; cotton hút ẩm nên tản điện dễ hơn.
- Quạt ion chạy cả ca có ảnh hưởng tới công nhân không? — Phóng điện vầng quang sinh một ít ozone; thanh quạt 702 công bố không quá 0,002 ppm. Không đặt nhiều thiết bị ion trong phòng kín.
- Đã có quạt ion thì còn cần nối đất khung máy trải không? — Có. Quạt ion chỉ trung hòa vật cách điện như vải, túi; khung máy và người vẫn cần nối đất.
Email: info@primeag.vn · Điện thoại/Zalo: 0906108292
Biên soạn: Đội kỹ thuật PRIMEAG
Cập nhật: 25/10/2026 — Đội kỹ thuật PRIMEAG