
越南工厂防静电工作台验收:签字前的 5 步检查
越南工厂验收防静电(ESD)工作台分 5 步:对照报价核对材料、在 3 个位置测电阻(合格 10⁶–10⁹ Ω)、负载测试、按图纸测量尺寸、在真实产线上试用功能。PRIMEAG 与工厂 QA 一起完成这些步骤,并在签字前把实测数据记入验收记录 PAG-QA-ESD-01。
防静电工作台送到工厂,不要马上签收。按正确方法花二十分钟验收,就能避免三个月后才发现问题——那时工作台早已上线,也没人记得报价单上写了什么。
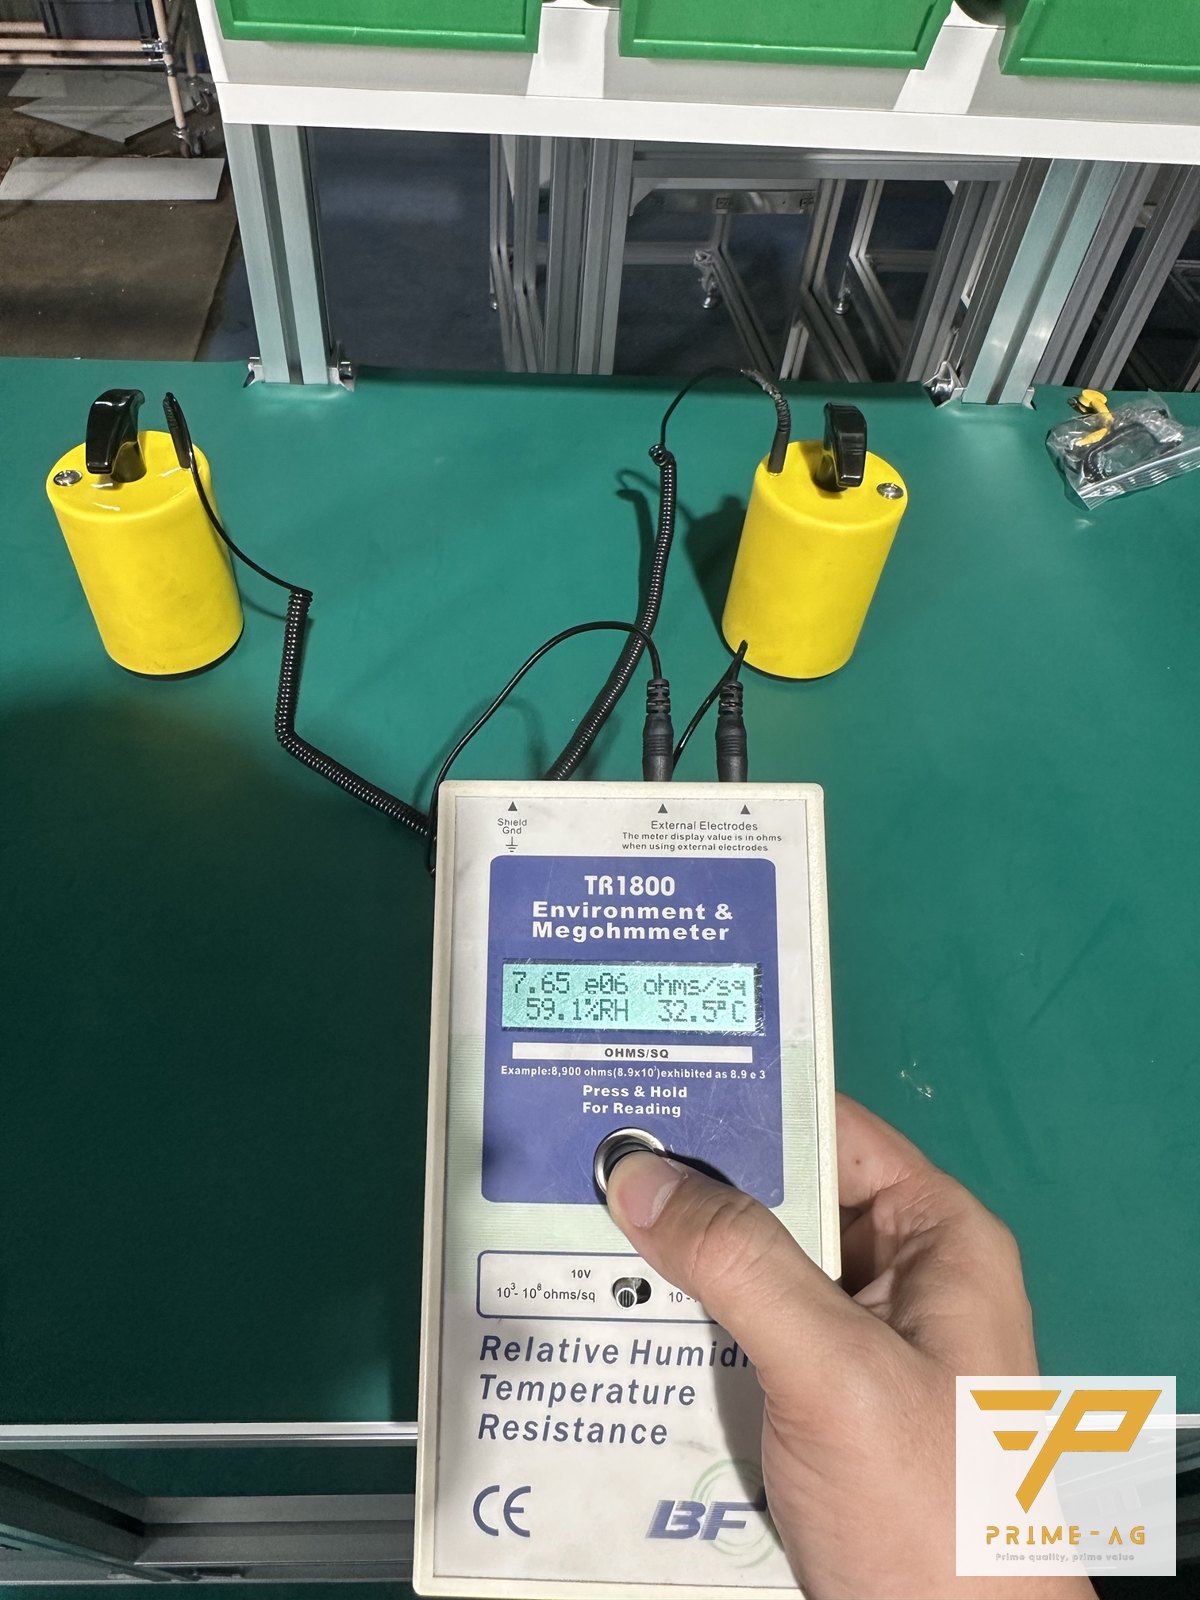

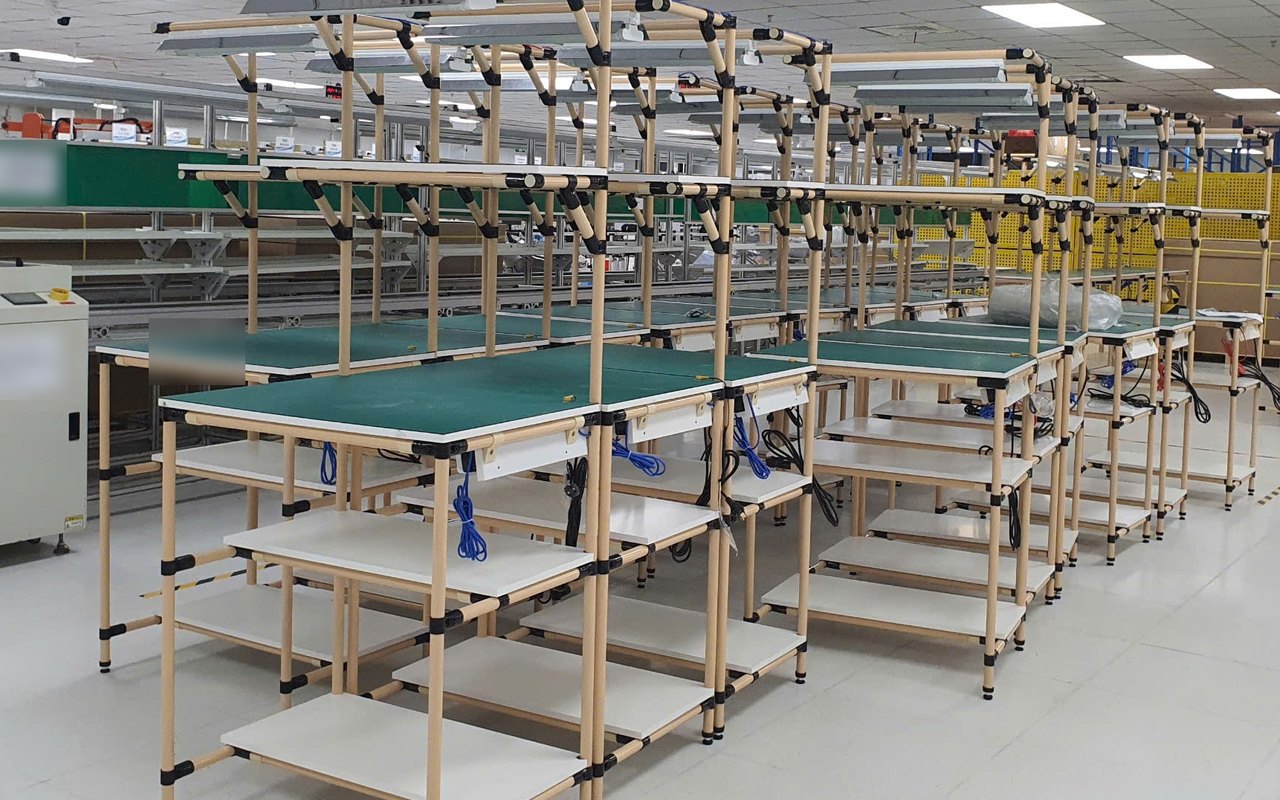
1. 材料和参数是否与报价一致?
逐项核对:框架材料(精益管(覆塑钢管)Φ28、40×40 铝型材还是方钢管)、台面厚度(防潮 MDF 15–17 mm 还是 25 mm)、双层防静电橡胶台垫还是防火板、带 1 MΩ 电阻的 0.5 mm² 接地线、脚轮、灯、插座。然后在三个位置测电阻:台垫表面点对点;台面到接地点;如果工作台相邻拼接,还要测台与台之间。合格范围为 10⁶–10⁹ Ω,依据 ANSI/ESD S7.1 / S4.1。要求供应商用自己的仪器现场测量并记入批次验收记录(PRIMEAG 使用 PAG-QA-ESD-01 模板);工厂 QA 如有仪器可用自己的仪器交叉复测。尚无测试仪的工厂可使用 PRIMEAG 的工厂现场免费电阻测量服务,一次把新台和在用的工作台一起测完。
2. 负载测试与加工质量
在台面和每层架上放置相当于标称负载的重物(零件箱、真实的 PCB 托盘),保持几分钟,观察变形量并听接头是否有异响。检查接头数量是否与 BOM 一致、螺丝是否拧紧到位(DND 接头约 8–10 N·m,铝型材螺丝按规格)、无锐边、焊缝无毛刺、脚轮转动和锁止顺畅。
3. 尺寸是否符合图纸?
测量长、宽、高和腿部空间。拼装框架 ±2–3 mm 的偏差是切管和接头的自然公差;偏差 10 mm 以上就是生产缺陷或图纸错误。把实测数值写进验收记录,不要笼统写“合格”——等到拼接第二张台才发现错位,就为时已晚。
| 项目 | 检查方法 | 合格标准 |
|---|---|---|
| 点对点、台面到地、台与台电阻 | TR1800,5 lb 电极,10 V / 100 V | 10⁶–10⁹ Ω |
| 框架尺寸 | 卷尺,测 3 条边 + 腿部空间 | ±2–3 mm |
| 台面 / 层架负载 | 按标称负载放真实货物,保持 5 分钟 | 无明显变形,接头无异响 |
| DND 接头拧紧力矩 | 扭力扳手 | 8–10 N·m |
| 功能 | 在真实通道上推行试用,用真实货物试操作 | 不卡碰,不陷入地板缝 |
4. 功能是否符合实际?不符合怎么改?
图纸在纸面上审批,但地面、通道和使用者都是真实的。PRIMEAG 自己的一个案例:一批 5 台推车完全按客户审批的图纸交付,但实际使用时小脚轮陷进地板拼接缝,推起来一顿一顿。问题出在双方都已审批的设计上。PRIMEAG 在当周免费把全部脚轮换成更大的规格,没有重新报价,也没有走付款流程——每台几十万越南盾的价值,不值得让客户花半天去办手续。对验收的启示:签字前就在真实通道上、用真实货物试用。
5. 投入使用时可以做哪些改进?
验收也是询问一线操作人员的时机:光线不足就在上层架加装 LED 灯;电烙铁、测试仪插座不够就加插座条;站久了累就把高度调到 850–950 mm 或加装调节脚;手腕带选螺旋线还是固定式,取决于操作时的移动范围。这些改动与安装同批进行成本最低。
验收记录应包含的内容
每张台的编号、3 个位置的电阻实测值、尺寸实测值、负载测试结果、偏差清单及处理方式、双方签字。PRIMEAG 的所有防静电工作台、料架、推车订单都随附此模板;在胡志明市、平阳、同奈、隆安的工厂现场安装,并在安装后复测。延伸阅读:防静电物料验收的 3 项测量。
常见问题
越南工厂验收防静电工作台,需要测哪几个点?
三个位置:台垫表面点对点、台面到接地点,以及相邻拼接时的台与台之间;合格范围 10⁶–10⁹ Ω(依据 ANSI/ESD S7.1 / S4.1),实测值按批次记入验收记录。
防静电工作台尺寸偏差多少算合格?
钢管或铝型材拼装框架通常有 ±2–3 mm 偏差,来自切管和接头的公差;偏差达到 10 mm 及以上属于生产或图纸错误,需在签字前记录并处理。
工作台交付后才发现设计不符合现场实际怎么办?
应在签字前就在真实地面、通道上用真实货物试用;如果问题出在已审批的设计上,PRIMEAG 优先现场整改,而不是重新报价和走流程,例如曾为一批 5 台推车免费更换更大的脚轮。
更新:2026年10月21日 — PRIMEAG 技术团队
更新日期:2026-10-22