
ESD作業台の受入検査:検収書にサインする前の5ステップ
ベトナム工場でESD作業台(静電気対策作業台)を受け入れる際の検査は5ステップです:見積書との材質照合、3か所での抵抗測定(合格範囲10⁶–10⁹ Ω)、荷重試験、図面との寸法照合、実ラインでの機能確認。PRIMEAGは工場のQAと一緒にこれらを実施し、サインの前に測定値を検収記録PAG-QA-ESD-01に記入します。
工場に納品されたESD作業台は、すぐに受領サインすべきではありません。正しい手順で20分かけて受入検査をすれば、作業台がラインに組み込まれ、見積書に何が書かれていたか誰も覚えていない3か月後になって不具合が見つかる、という事態を避けられます。
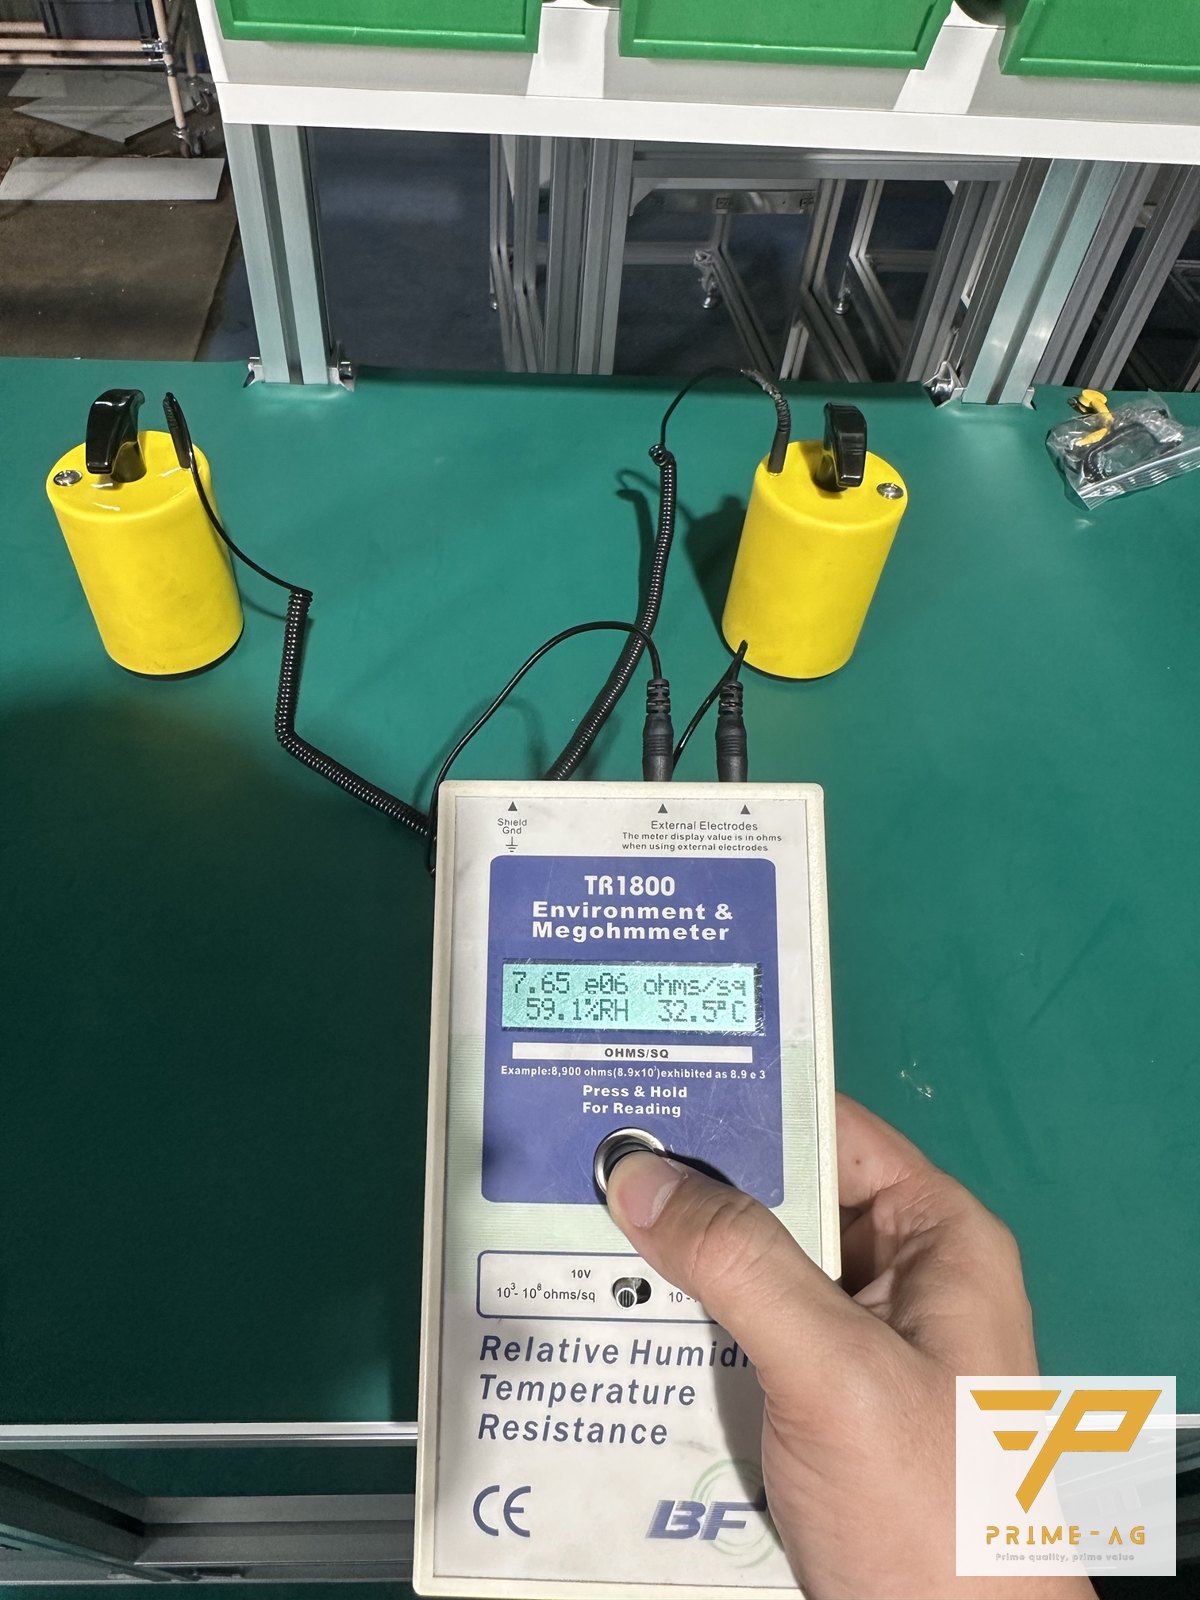

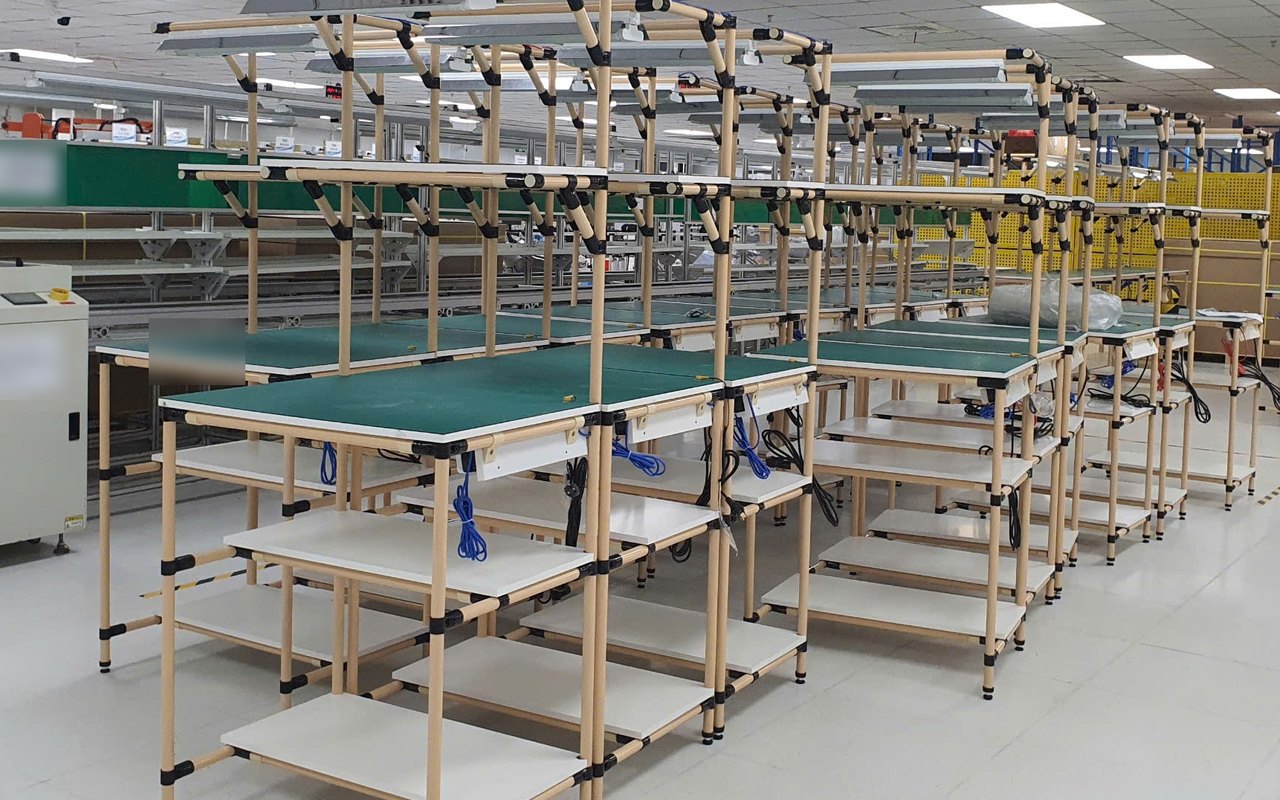
1. 材質と仕様は見積書どおりか?
項目ごとに照合します:フレーム材(リーンパイプ(樹脂被覆鋼管、Φ28)、アルミフレーム40×40または角鋼管)、天板の厚さ(防湿MDF 15–17 mmか25 mmか)、2層ESDゴムマットかラミネートか、1 MΩ抵抗入り0.5 mm²接地線、キャスター、照明、コンセント。次に3か所で抵抗を測定します:マット表面の点間、天板–接地点間、作業台を連結している場合は作業台–作業台間。合格範囲はANSI/ESD S7.1 / S4.1に基づき10⁶–10⁹ Ωです。サプライヤーにその場で自社の測定器で測定させ、ロット別記録に記入させてください(PRIMEAGは様式PAG-QA-ESD-01を使用)。工場のQAが測定器を持っていれば、自社の測定器でクロスチェックします。測定器をお持ちでない工場は、PRIMEAGの工場での無料抵抗測定サービスを利用して、新しい作業台と使用中の作業台を同じ日にまとめて測定できます。
2. 荷重試験と加工品質
天板と各棚段に公称荷重相当の重量物(部品箱、実際のPCBトレイ)を数分間載せ、たわみを確認し、ジョイントの異音を聞きます。ジョイントがBOMどおりの数量か、ボルトが十分なトルクで締め付けられているか(DNDジョイントは約8–10 N·m、アルミフレーム用ボルトはサイズに応じて)、鋭いエッジがないか、溶接部にバリがないか、キャスターの回転とロックが均一かを確認します。
3. 図面どおりの寸法か?
長さ・奥行き・高さと足元の空間を測定します。組立式フレームで±2–3 mmの差はパイプ切断とジョイントによる自然な公差です。10 mm以上の差は製造不良または図面の誤りです。記録には「合格」とだけ書かず、実測値を明記してください。2台目の作業台を連結する段階でずれに気付いても手遅れです。
| 項目 | 検査方法 | 合格基準 |
|---|---|---|
| 点間抵抗、天板–接地、作業台–作業台 | TR1800、5 lb電極、10 V / 100 V | 10⁶–10⁹ Ω |
| フレーム寸法 | メジャーで3辺+足元空間を測定 | ±2–3 mm |
| 天板/棚段の荷重 | 公称荷重分の実物を載せて5分間保持 | 目立つたわみなし、ジョイントの異音なし |
| DNDジョイントの締付トルク | トルクレンチ | 8–10 N·m |
| 機能 | 実際の通路で押して試走、実物の製品で作業を試す | 引っかかりなし、床の隙間にはまらない |
4. 機能は現場に合っているか?合わない場合はどう直すか?
図面は紙の上で承認されますが、床も通路も使う人も現実のものです。PRIMEAG自身の事例を紹介します。お客様が承認した図面どおりに台車5台を納品しましたが、実際に走らせると小径キャスターが床パネルの継ぎ目にはまり、押すとガタつきました。原因は双方が承認した設計にありました。PRIMEAGはその週のうちに全数を大径キャスターへ無償で交換し、見積や支払い手続きのやり直しは行いませんでした。1台あたり数十万ドン程度の金額のために、お客様に半日がかりの書類手続きをさせる価値はないからです。受入検査の教訓は、サインする前に実際の通路で、実物の製品を使って試すことです。
5. 運用開始時に何を改善するか?
受入検査は、作業者の声を聞くタイミングでもあります:暗ければ上段棚にLED照明を取り付ける、はんだごてや測定器用のコンセントが足りなければコンセントバーを追加する、立ち作業で疲れるなら高さを850–950 mmに上げるかアジャスター脚を追加する、リストストラップは作業時の移動に応じてカールコード式か固定式を選ぶ。こうした変更は、設置と同時に行うのが最も安価です。
受入検査記録に必要な項目
作業台ごとの番号、3か所の抵抗測定値、寸法測定値、荷重試験の結果、不具合リストと処置、双方の署名。PRIMEAGはESD作業台・ラック・台車のすべてのご注文にこの様式を添付しています。ホーチミン市、ビンズオン、ドンナイ、ロンアンの工場で設置を行い、設置後に再測定します。関連記事:静電気対策資材の受入検査で行う3つの測定。
よくある質問
ESD作業台の受入検査ではどこを測定すればよいですか?
3か所です:マット表面の点間、天板–接地点間、連結している場合は作業台–作業台間。ANSI/ESD S7.1 / S4.1に基づく合格範囲は10⁶–10⁹ Ωで、実測値をロット別記録に記入します。
ESD作業台の寸法誤差はどこまで許容されますか?
鋼管やアルミフレームの組立式フレームは、パイプ切断とジョイントの公差により通常±2–3 mmずれます。10 mm以上のずれは製造不良または図面の誤りなので、記録したうえでサイン前に処置が必要です。
納品後に設計が現場に合わないと分かった場合はどうなりますか?
サイン前に実際の床、通路、実物の製品で試すべきです。承認済みの設計に起因する不具合の場合、PRIMEAGは見積や手続きをやり直すより現場での修正を優先します。台車5台のロットで大径キャスターに無償交換した事例がその一例です。
更新:2026/10/21 — PRIMEAG技術チーム
月〜土 8:00〜17:00(GMT+7)・電話/Zalo: +84 906 108 292・Email: info@primeag.vn
ご相談方法: 無料技術相談 · 図面・レイアウトを送る · 30分以内に見積もりを受け取る
執筆:PRIMEAG 技術チーム
更新日:2026年10月22日