
越南包装工厂封口机上的特氟龙胶带几个班次就烧黑、破损,通常是设定温度过高、粘贴起皱有气泡、塑料残留未清理或胶带基材选错。建议使用厚 0.13 或 0.18 mm、宽 25–60 mm、耐温至 260 °C 的玻璃纤维布涂覆 PTFE 胶带;PRIMEAG 可按需分切宽度,订货 5 天。
在包装车间,封口机多个班次连续运转。热封条上的防粘胶带一旦损坏,薄膜就会粘在胶带上,封口起皱,机器只能停机。只换胶带而不找原因,几个班次后故障又会重现。
- 先查温度:设定温度过高或热封时间过长,是胶带烧黑的首要原因。
- 贴紧、无气泡:胶带必须紧贴热封条,切边平直,两端留余量。
- 选对基材:有摩擦的热封条需要玻璃纤维布基特氟龙胶带,不要用薄膜基材;同时检查对面的硅胶垫。
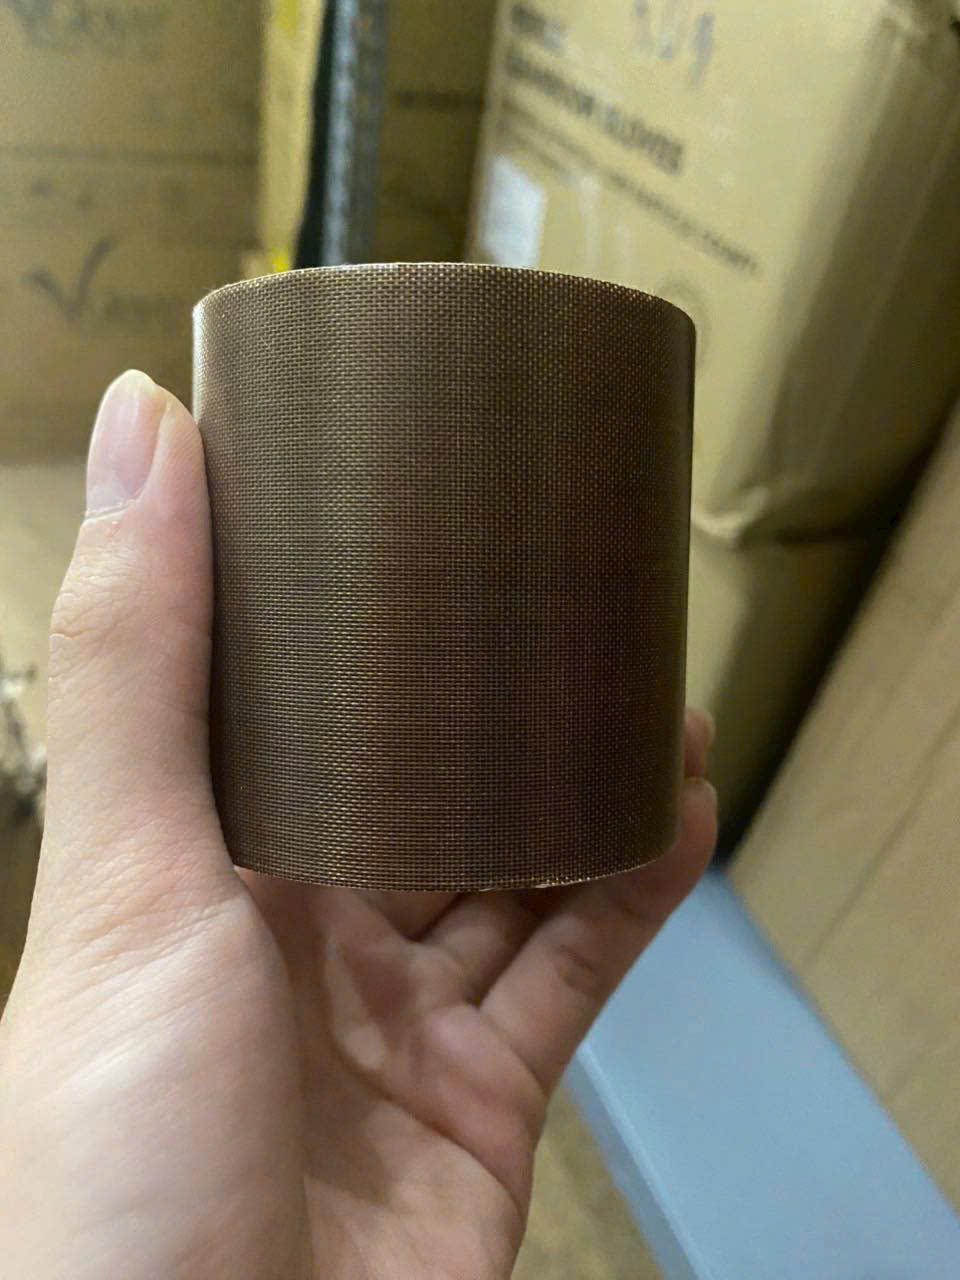
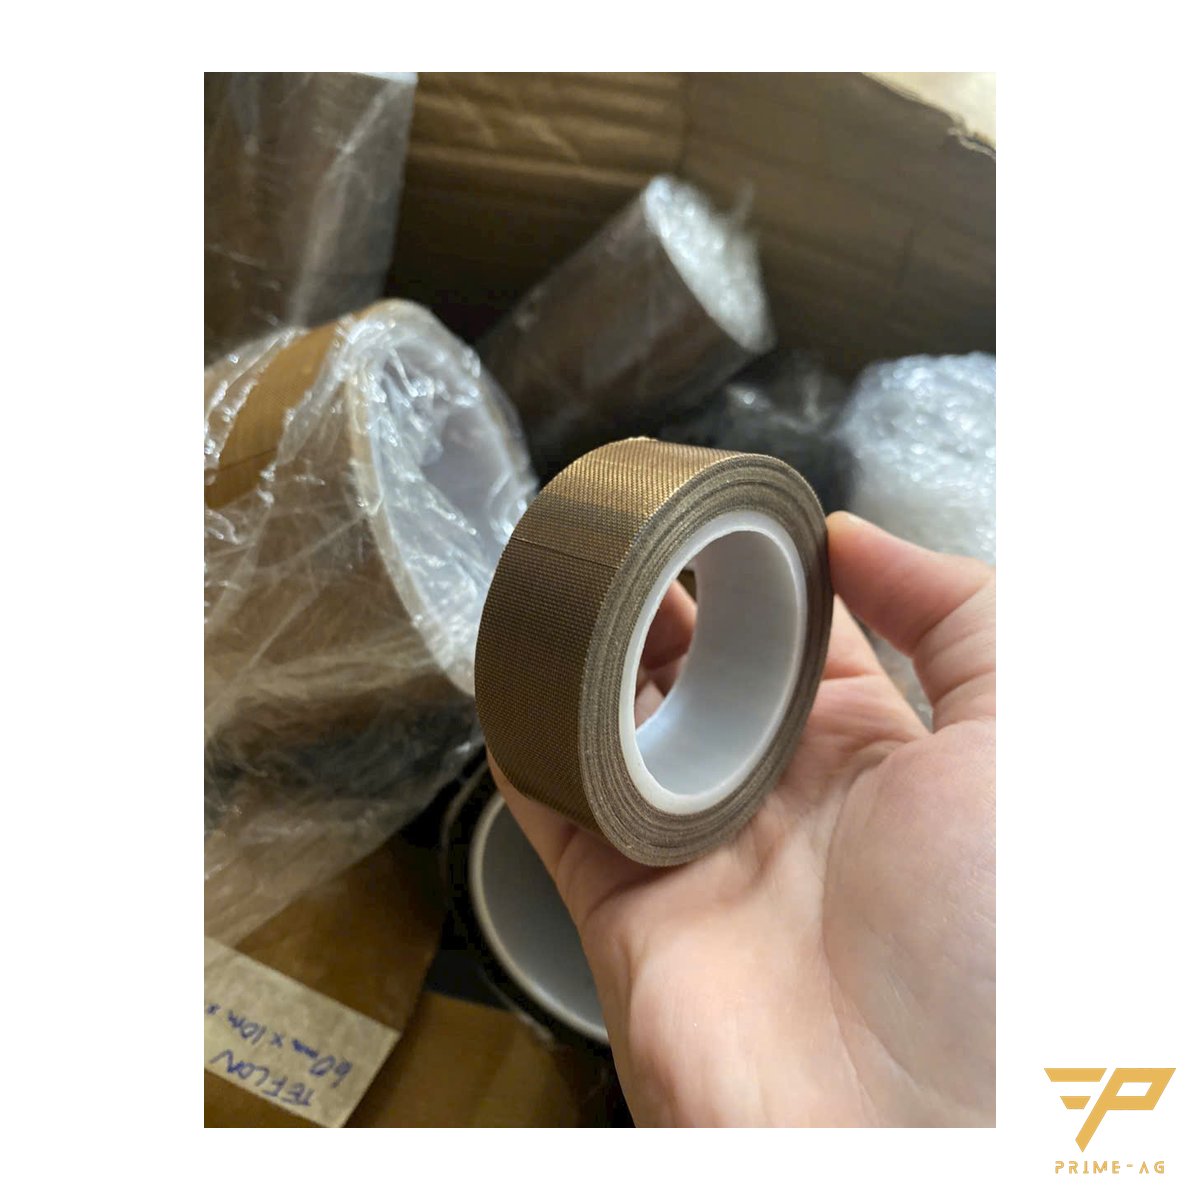
看懂封口机特氟龙胶带的损坏症状
损坏形态提示应先检查哪个环节,适用于热封条压合式封口机、连续封口机和热压机。
| 症状 | 常见原因 | 处理 |
|---|---|---|
| 胶带烧黑、干脆 | 设定温度过高、热封时间过长 | 逐步降温,缩短压合时间 |
| 胶带起泡、鼓包 | 粘贴时有气泡 | 撕下、擦净、重新粘贴 |
| 从胶带边缘开始破裂 | 斜切边翘起、被刮住 | 切边方正,两端留余量 |
| 薄膜粘在胶带上 | 熔化的塑料积聚成层 | 冷机时擦拭;胶带磨损则更换 |
| 封口起皱 | 胶带起皱、橡胶垫凹陷 | 重新平整粘贴,更换垫片 |
| 某一点很快烧穿 | 薄膜基材胶带,或胶带太薄 | 改用玻璃纤维布基材,考虑 0.18 mm |
1. 设定温度与热封时间
机台人员常在封口不牢时调高温度,之后却忘了调回。胶带耐温范围为 −70 ~ 260 °C,而 PTFE 从约 260 °C 起开始劣化;长期接近该温度运行,胶带几个班次就会发黑。
还有安全原因:PTFE 过热(约 250 °C 以上)产生的烟雾可能引起类似流感的症状,称为“聚合物烟雾热”。保持机台区域通风。改用 0.18 mm 胶带时需重新调整温度或压合时间,因为厚胶带传热较慢。
2. 如何在热封条上粘贴胶带
起皱、有气泡的地方受热不均,会鼓起。胶带必须紧贴热封条表面,并包覆两侧边缘。翘起的斜切边就是破裂的起点。
3. 熔化的塑料和残胶未清理
熔化的塑料积聚成层后,薄膜粘的是这层塑料,而不再接触 PTFE 表面。在冷机状态下用蘸 IPA 酒精的 Bemcot 擦拭布擦拭胶带,不要用刀刮。
4. 选对基材和厚度
玻璃纤维布基材耐摩擦、抗撕裂;薄膜基材只适合曲面。封口机热封条使用 25–60 mm 宽度。不要用Kapton 聚酰亚胺胶带代替特氟龙:Kapton 用于过回流焊时遮蔽焊盘,持续高温且有摩擦的部位仍需特氟龙。三种胶带对比:耐高温胶带选 Kapton、特氟龙还是绿色 PET。
5. 对面的橡胶垫与更换时机
对面的硅胶垫凹陷或硬化,会使压力集中在某一段,胶带在该处先磨损。不要等到破裂:胶带表面失去光泽、露出纤维或开始粘膜时,就该更换。
正确更换胶带
- 关机,等热封条完全冷却。
- 撕下旧胶带,用 IPA 酒精擦净残胶。
- 从中间向两端拉紧粘贴,无气泡,两端留余量。
- 沿全长压实,试封几个袋子。
备货商品在胡志明市、平阳、同奈 24–48 小时送达,订货商品 3–7 个工作日;按需分切宽度订货 5 天。大面积防粘(滑槽、台面)可用 100 mm 宽胶带,或特氟龙布、特氟龙板(需单独订货)。重新规划封口机周边区域:电商仓库用带层架、灯和插座的包装台。
常见问题
- 封口机特氟龙胶带选 0.13 mm 还是 0.18 mm 厚? — 0.13 mm 传热快,适合节拍快的机器;0.18 mm 更耐磨但传热较慢,应先略微延长压合时间,不要把温度推到接近 260 °C。更换厚度后要用样袋重新试封。
- 特氟龙胶带有不同叫法,是两种不同的产品吗? — 不是。只是越南北方和南方的叫法不同,都是玻璃纤维布涂覆 PTFE、配有机硅胶粘剂的胶带。
- 特氟龙胶带烧焦冒烟有危害吗? — 有。胶带烧黑通常说明热封条已经过热;如此受热的 PTFE 产生的烟雾可能引起聚合物烟雾热。先降温、打开通风,再更换胶带。
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
更新日期:2026-10-28