Băng Teflon trên máy hàn miệng túi cháy đen, rách sau vài ca: nguyên nhân và cách thay đúng
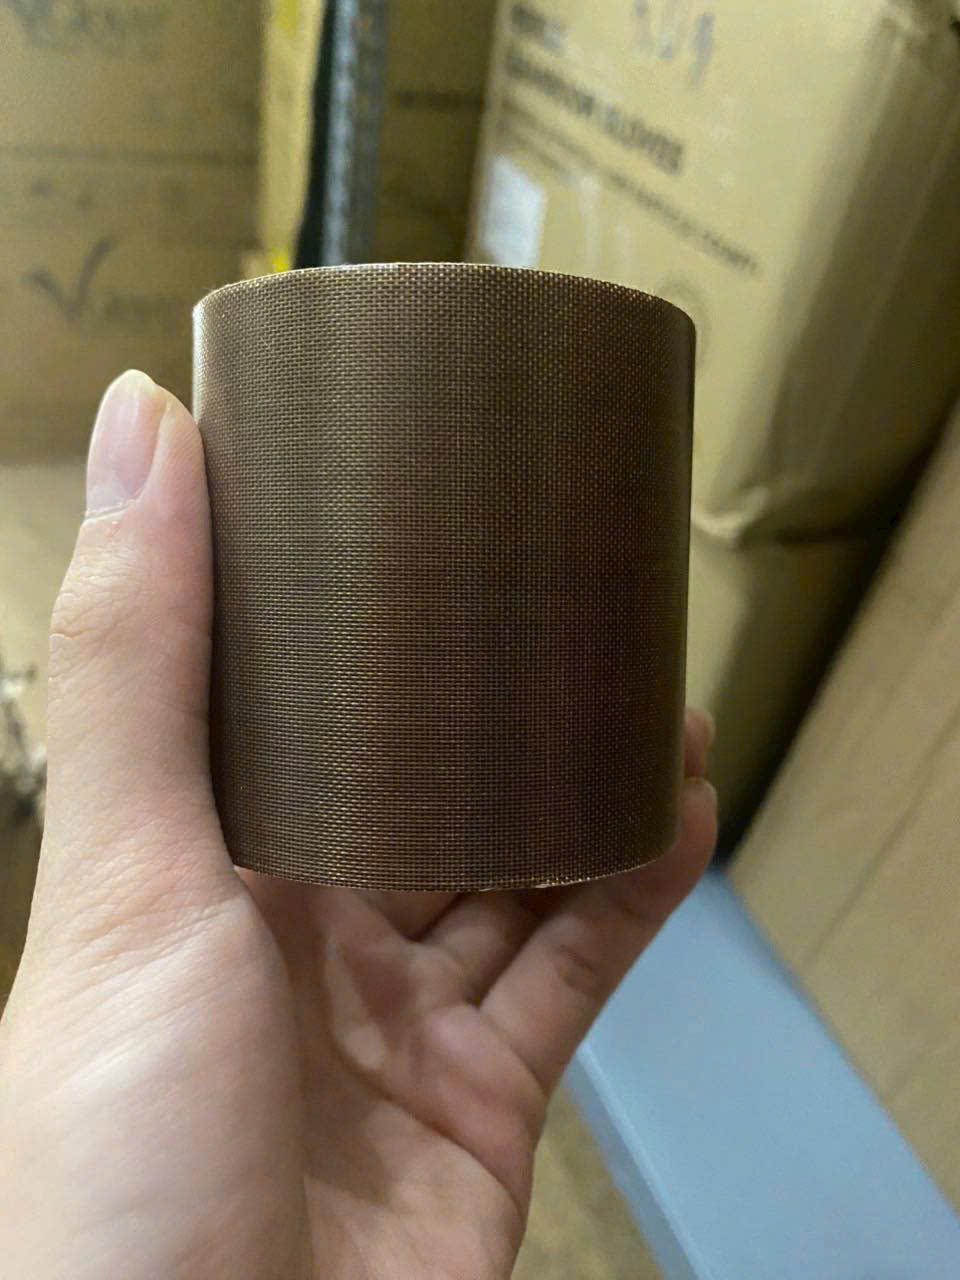
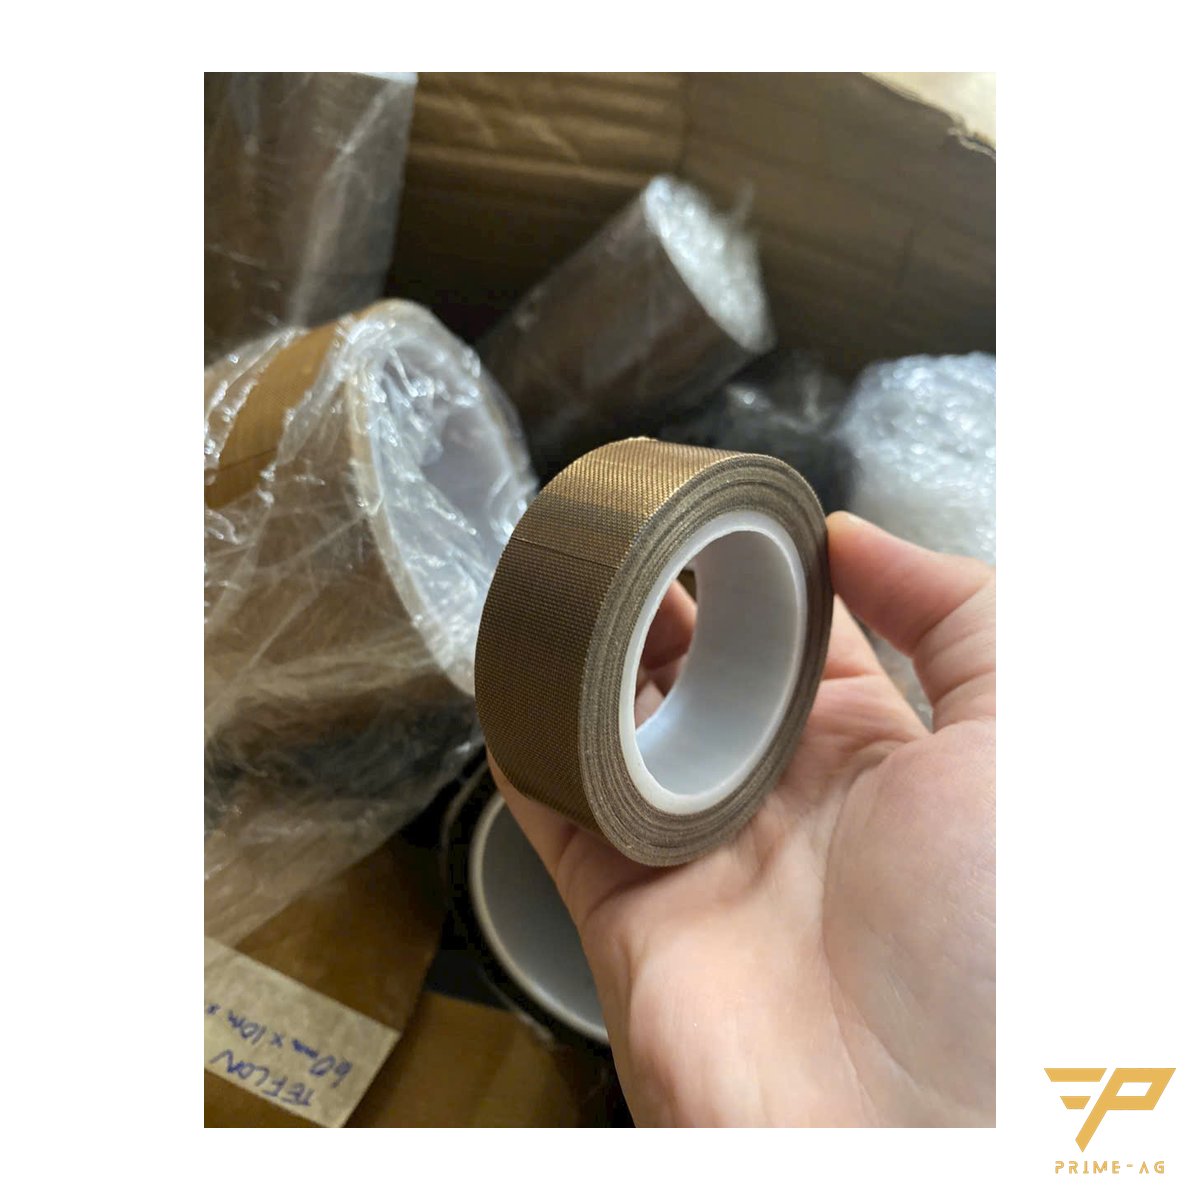
Băng Teflon trên thanh hàn miệng túi cháy đen, rách sau vài ca thường do nhiệt cài quá cao, dán nhăn có bọt khí, nhựa bám không lau hoặc sai nền băng. Nên dùng băng nền vải thủy tinh tráng PTFE dày 0,13 hoặc 0,18 mm, khổ 25–60 mm, chịu tới 260 °C; PRIMEAG cắt khổ riêng, đặt 5 ngày.
Ở xưởng bao bì, máy hàn miệng túi chạy liên tục nhiều ca. Băng chống dính trên thanh nhiệt hỏng thì màng dính vào băng, mối hàn nhăn, máy phải dừng. Thay băng mà không tìm nguyên nhân, vài ca sau lỗi lặp lại.
- Kiểm nhiệt trước: nhiệt cài quá cao hoặc thời gian hàn dài là lý do hàng đầu làm băng cháy đen.
- Dán căng, không bọt khí: băng phải ôm sát thanh nhiệt, mép cắt thẳng, dư mép hai đầu.
- Đúng nền băng: thanh hàn có ma sát cần băng dính Teflon nền vải thủy tinh, không dùng nền màng mỏng; kiểm luôn đệm silicone đối diện.

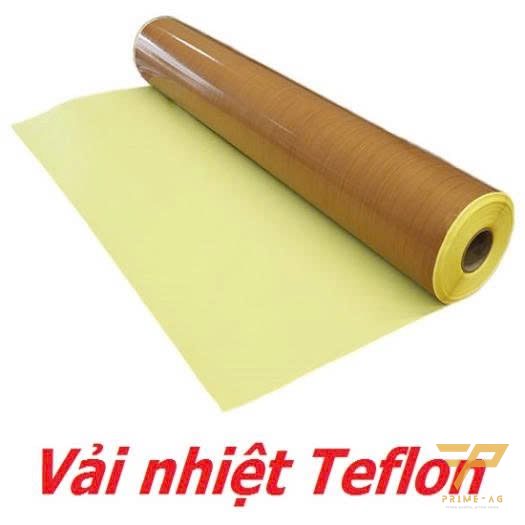
Đọc triệu chứng trên băng Teflon máy hàn miệng túi
Kiểu hư hỏng cho biết khâu cần kiểm trước, áp dụng cho máy dập thanh nhiệt, máy hàn liên tục, máy ép nhiệt.
| Triệu chứng | Nguyên nhân thường gặp | Xử lý |
|---|---|---|
| Băng cháy đen, khô giòn | Nhiệt cài quá cao, thời gian hàn dài | Hạ nhiệt từng bước, rút ngắn thời gian dập |
| Băng phồng, rộp | Bọt khí lúc dán | Bóc, lau sạch, dán lại |
| Rách từ mép băng | Mép cắt xéo nhô lên, bị vướng | Cắt mép vuông, dán dư mép |
| Màng dính vào băng | Nhựa chảy bám thành lớp | Lau khi máy nguội; băng sờn thì thay |
| Mối hàn nhăn | Băng nhăn, đệm cao su lõm | Dán lại phẳng, thay đệm |
| Thủng nhanh một điểm | Băng nền màng, hoặc quá mỏng | Đổi nền vải thủy tinh, cân nhắc 0,18 mm |
Bài liên quan:Ống thép bọc nhựa Φ28: chọn độ dày, màu…Kệ, xe đẩy khung thêu và chỉ thêu cho…Găng tay chấm hạt PVC mòn hạt, trơn tay…
1. Nhiệt độ cài đặt và thời gian hàn
Tổ máy hay tăng nhiệt khi mối hàn yếu rồi quên hạ. Băng chịu dải −70 ÷ 260 °C, và PTFE bắt đầu suy giảm từ khoảng 260 °C; chạy sát mức này băng sẽ đen sau vài ca.
Còn lý do an toàn: khói PTFE quá nhiệt (trên khoảng 250 °C) có thể gây triệu chứng giống cúm, gọi là “sốt khói polyme”. Giữ thông gió khu máy. Đổi sang băng 0,18 mm thì chỉnh lại nhiệt hoặc thời gian dập vì băng dày truyền nhiệt chậm.
2. Cách dán băng lên thanh nhiệt
Chỗ nhăn, bọt khí nóng không đều và rộp lên. Băng phải ôm sát mặt thanh, phủ qua hai cạnh. Mép cắt xéo nhô lên là nơi vết rách bắt đầu.
3. Nhựa chảy và keo bám không được lau
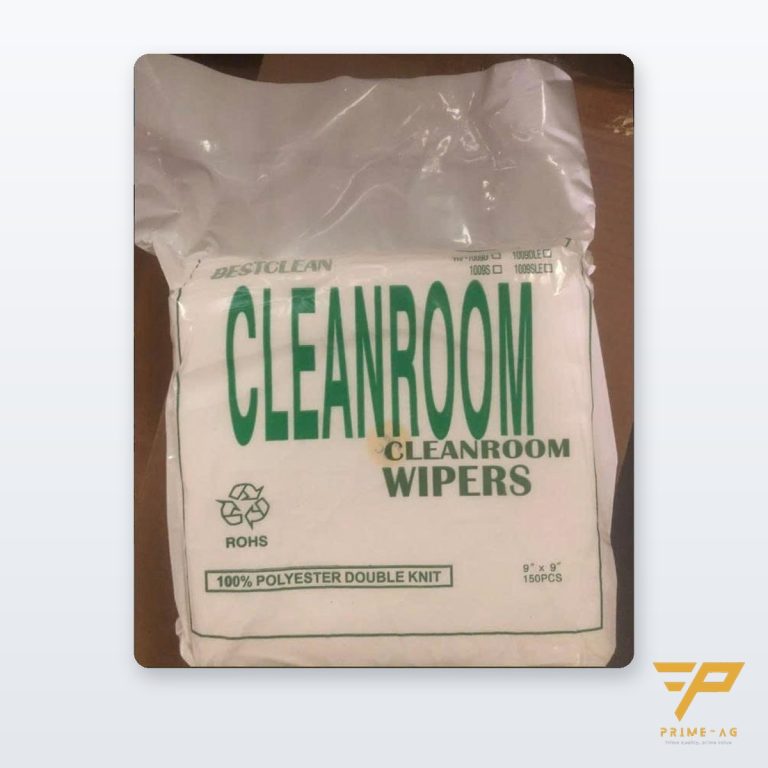
Khi nhựa chảy tích thành lớp, màng dính vào lớp nhựa đó chứ không còn chạm mặt PTFE. Lau băng khi máy nguội bằng khăn lau Bemcot thấm cồn IPA, không cạo bằng dao.
4. Chọn đúng nền và độ dày
Nền vải sợi thủy tinh chịu ma sát, chống rách; nền màng mỏng chỉ hợp bề mặt cong. Thanh hàn máy hàn túi dùng khổ 25–60 mm. Không thay Teflon bằng băng Kapton polyimide: Kapton dùng che pad qua lò reflow, chỗ nóng liên tục có ma sát vẫn cần Teflon. So sánh ba loại: chọn băng chịu nhiệt Kapton, Teflon hay PET xanh.
5. Cao su đối diện và thời điểm thay băng
Đệm cao su silicone đối diện bị lõm hoặc chai cứng làm áp lực dồn vào một đoạn, băng mòn trước ở đó. Đừng đợi rách: mặt băng mất bóng, lộ sợi hoặc bắt đầu dính màng là lúc thay.
Thay băng đúng cách
- Tắt máy, chờ thanh hàn nguội hẳn.
- Bóc băng cũ, lau sạch keo bằng cồn IPA.
- Dán căng từ giữa ra, không bọt khí, dư mép hai đầu.
- Ép miết toàn bộ chiều dài, chạy thử vài túi.
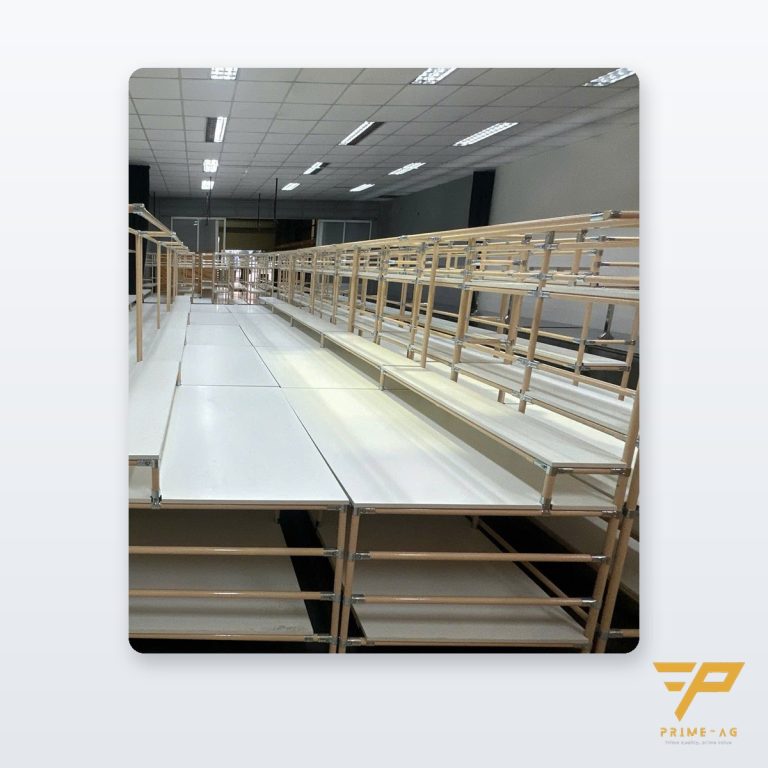
Hàng có sẵn giao 24–48 giờ tại TP.HCM, Bình Dương, Đồng Nai; hàng đặt 3–7 ngày làm việc; cắt khổ theo yêu cầu đặt 5 ngày. Chống dính diện rộng (máng trượt, mặt bàn) dùng băng khổ 100 mm, hoặc vải, tấm Teflon (hàng đặt riêng). Bố trí lại khu quanh máy hàn: bàn đóng gói có kệ, đèn và ổ cắm cho kho TMĐT.
Câu hỏi thường gặp
- Nên chọn băng Teflon dày 0,13 mm hay 0,18 mm cho máy hàn túi? — Loại 0,13 mm truyền nhiệt nhanh, hợp máy chạy nhịp nhanh; loại 0,18 mm bền mài mòn hơn nhưng truyền nhiệt chậm, nên tăng nhẹ thời gian dập trước, không đẩy nhiệt sát 260 °C. Đổi độ dày thì thử lại trên túi mẫu.
- Băng dính Teflon và băng keo Teflon có phải hai loại khác nhau? — Không. Miền Bắc quen gọi băng dính, miền Nam gọi băng keo, cùng là băng nền vải thủy tinh tráng PTFE với keo silicone.
- Có cần lo khói khi băng Teflon bị cháy? — Có. Băng cháy đen thường là dấu hiệu thanh nhiệt đã nóng quá mức; khói từ PTFE bị nung như vậy có thể gây sốt khói polyme. Hạ nhiệt, mở thông gió rồi mới thay băng.
Email: info@primeag.vn · Điện thoại/Zalo: 0906108292
Biên soạn: Đội kỹ thuật PRIMEAG
Cập nhật: 28/10/2026 — Đội kỹ thuật PRIMEAG