
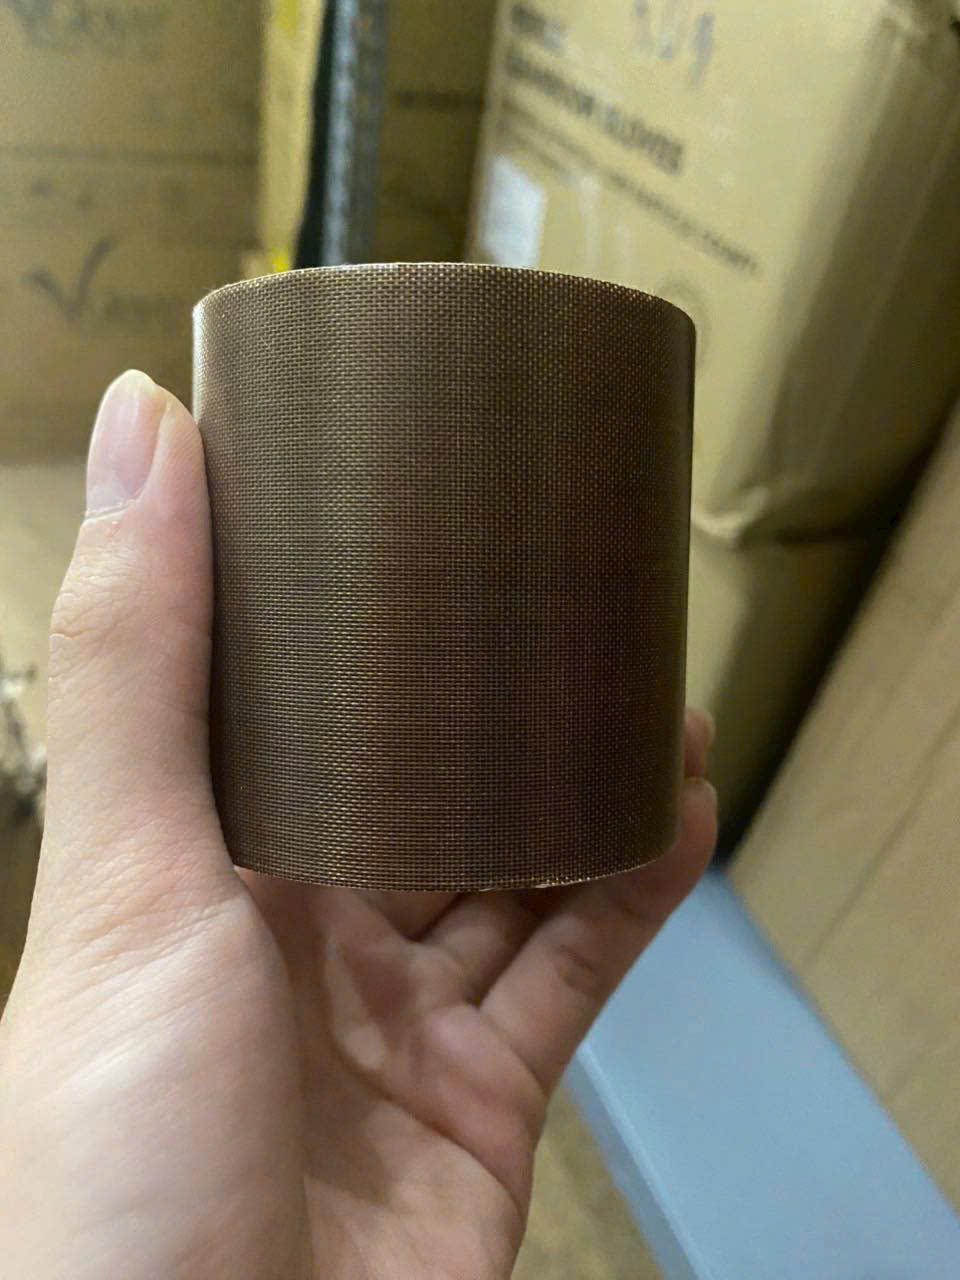
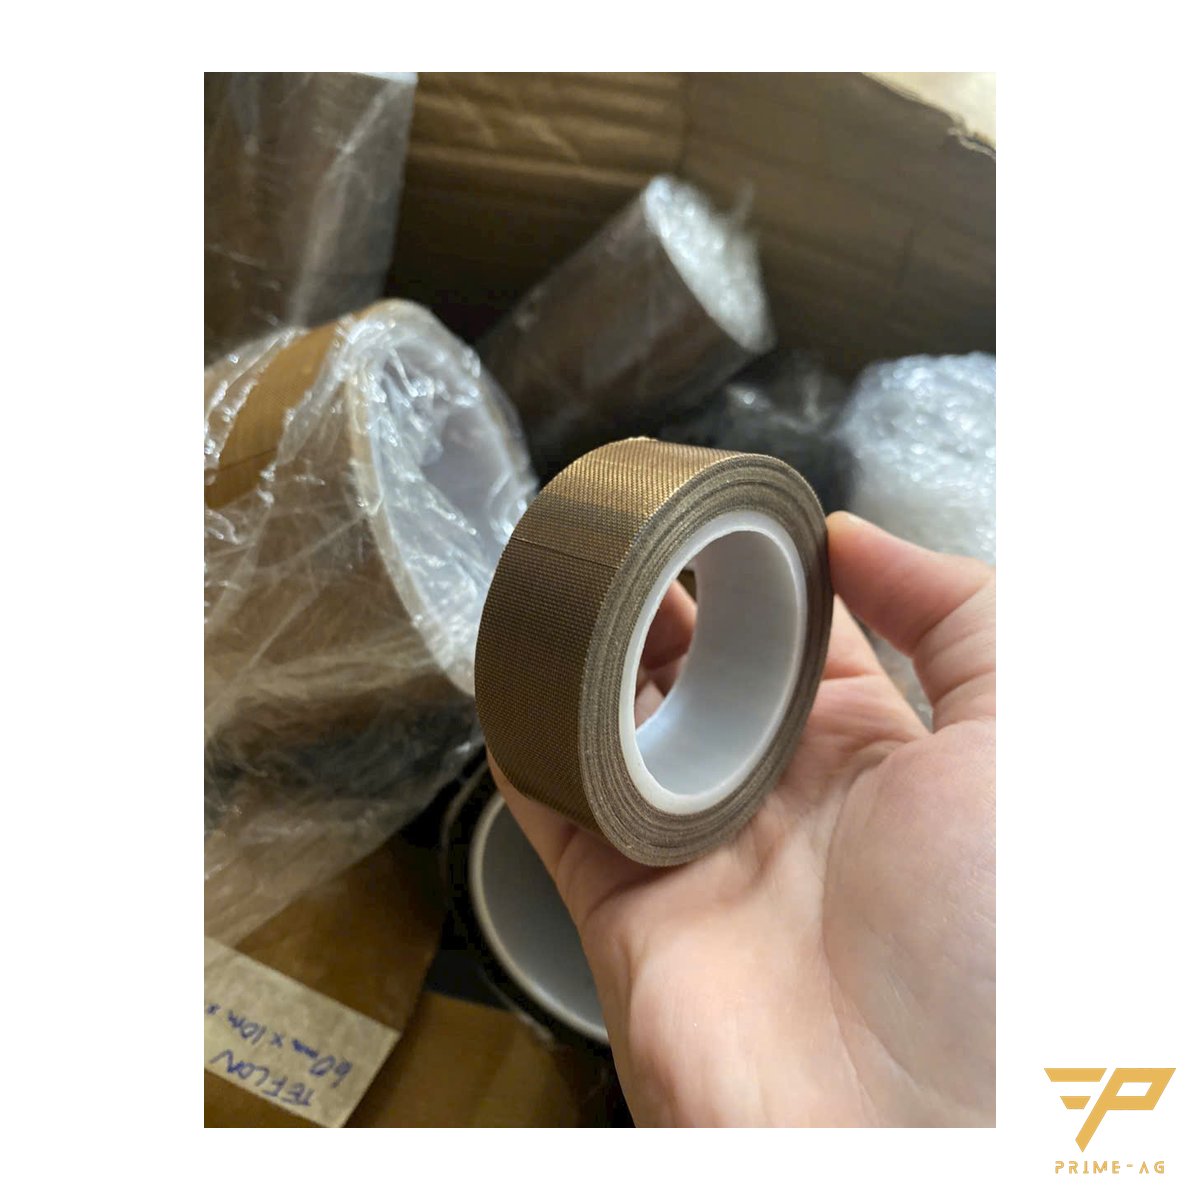
越南工廠封口機熱封條上的鐵氟龍膠帶幾個班次就燒黑、破裂,通常是設定溫度過高、貼合有皺褶與氣泡、塑膠殘留未擦或膠帶基材選錯。建議使用玻璃纖維布塗PTFE膠帶,厚0.13或0.18 mm,寬25–60 mm,耐溫達260 °C;PRIMEAG可依需求分條裁切,訂製期5天。
在包裝廠,封口機連續運轉多個班次。熱封條上的防黏膠帶一旦損壞,膜就會黏在膠帶上,封口起皺,機台必須停機。只換膠帶而不找原因,幾個班次後問題又會重現。
- 先查溫度:設定溫度過高或封合時間過長,是膠帶燒黑的首要原因。
- 貼緊、無氣泡:膠帶須緊貼熱封條,切邊平直,兩端留餘量。
- 基材要選對:有摩擦的熱封條需要玻璃纖維布基材鐵氟龍膠帶,不要用薄膜基材;同時檢查對面的矽膠墊。
從封口機鐵氟龍膠帶的症狀判斷原因
損壞型態可看出應先檢查哪個環節,適用於熱壓封口機、連續封口機與熱壓機。
| 症狀 | 常見原因 | 處理方式 |
|---|---|---|
| 膠帶燒黑、乾脆 | 設定溫度過高、封合時間過長 | 逐步降溫,縮短壓合時間 |
| 膠帶鼓起、起泡 | 貼合時有氣泡 | 撕下、擦淨、重新貼合 |
| 從膠帶邊緣撕裂 | 斜切邊翹起被勾到 | 切邊切直,貼合時留邊 |
| 膜黏在膠帶上 | 熔融塑膠堆積成層 | 機台冷卻後擦拭;膠帶磨損就更換 |
| 封口起皺 | 膠帶起皺、橡膠墊凹陷 | 重新平整貼合,更換墊條 |
| 某一點很快破洞 | 薄膜基材膠帶,或膠帶太薄 | 改用玻璃纖維布基材,考慮0.18 mm |
1. 設定溫度與封合時間
機台班組常在封口不牢時調高溫度,事後卻忘了調回。膠帶耐溫範圍為−70~260 °C,PTFE約從260 °C開始劣化;在接近此溫度下運轉,膠帶幾個班次就會變黑。
還有安全考量:PTFE過熱(約250 °C以上)產生的煙霧可能引起類似流感的症狀,稱為「聚合物煙霧熱」。請保持機台區通風。改用0.18 mm膠帶時要重新調整溫度或壓合時間,因為較厚的膠帶導熱較慢。
2. 膠帶貼上熱封條的方法
有皺褶、氣泡的地方受熱不均而鼓起。膠帶須緊貼熱封條表面,並包覆兩側邊緣。斜切邊翹起處就是撕裂的起點。
3. 熔融塑膠與殘膠未擦除
熔融塑膠堆積成層時,膜會黏在這層塑膠上,而不再接觸PTFE表面。請在機台冷卻後以沾IPA酒精的Bemcot擦拭布擦拭膠帶,不要用刀刮。
4. 選對基材與厚度
玻璃纖維布基材耐摩擦、抗撕裂;薄膜基材只適合曲面。封口機的熱封條使用25–60 mm寬度。不要用Kapton聚醯亞胺膠帶取代鐵氟龍:Kapton用於迴焊爐製程中遮蔽焊墊,持續高溫又有摩擦的位置仍需要鐵氟龍。三種膠帶比較:耐熱膠帶怎麼選:Kapton、鐵氟龍或綠色PET。
5. 對面的橡膠墊與更換時機
對面的矽膠墊凹陷或硬化,會使壓力集中在某一段,膠帶在該處先磨損。不要等到破裂:膠帶表面失去光澤、露出纖維或開始黏膜,就是該更換的時候。
正確更換膠帶
- 關機,等熱封條完全冷卻。
- 撕下舊膠帶,以IPA酒精擦淨殘膠。
- 從中間向兩端拉緊貼合,不留氣泡,兩端留餘量。
- 沿全長壓實,試封幾個袋子。
膠帶類庫存品在胡志明市、平陽、同奈24–48小時送達,訂購品3–7個工作天;依需求分條裁切訂製期5天。大面積防黏(滑槽、桌面)使用100 mm寬膠帶,或鐵氟龍布、鐵氟龍板(需另行訂製)。重新規劃封口機周邊區域:電商倉庫用附層架、燈具與插座的包裝桌。
常見問題
- 封口機鐵氟龍膠帶該選0.13 mm還是0.18 mm厚? — 0.13 mm導熱快,適合高節拍運轉的機台;0.18 mm較耐磨但導熱較慢,應先略微延長壓合時間,不要把溫度推到接近260 °C。更換厚度後須以樣袋重新測試。
- 越南的「bang dinh Teflon」和「bang keo Teflon」是兩種不同的膠帶嗎? — 不是。越南北部習慣稱bang dinh,南部稱bang keo,兩者都是玻璃纖維布塗PTFE、搭配矽膠黏膠的膠帶。
- 鐵氟龍膠帶燒焦冒煙需要擔心嗎? — 需要。膠帶燒黑通常表示熱封條已經過熱;如此受熱的PTFE所產生的煙霧可能引起聚合物煙霧熱。先降溫、打開通風,再更換膠帶。
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-28