
在越南工厂的Fuji、Panasonic、Yamaha贴片机上,8 mm飞达使用孔距4 mm的SMT接料带,足以应对纸质载带、中等速度。高速贴装0402/0201元件或光滑的黑色塑料载带时,需要再加用靠齿固定的铜接料片。PRIMEAG建议两者并用:接料片做机械固定,接料带覆盖接头。
一条10台设备的产线每班有300–600个接料接头。每个不良接头都会迫使停机更换飞达1–2分钟,所以哪怕只有一小部分接头不良,每月累计起来也会损失好几个小时的设备时间。
- 接料带靠胶粘,手工粘贴快;铜接料片靠齿穿过定位孔固定,不会错步距。
- 0402/0201元件和光滑黑色塑料载带:先上接料片,再贴接料带覆盖。
- 用黄色PET标签带在料盘上记录料号、批次、开袋日期。
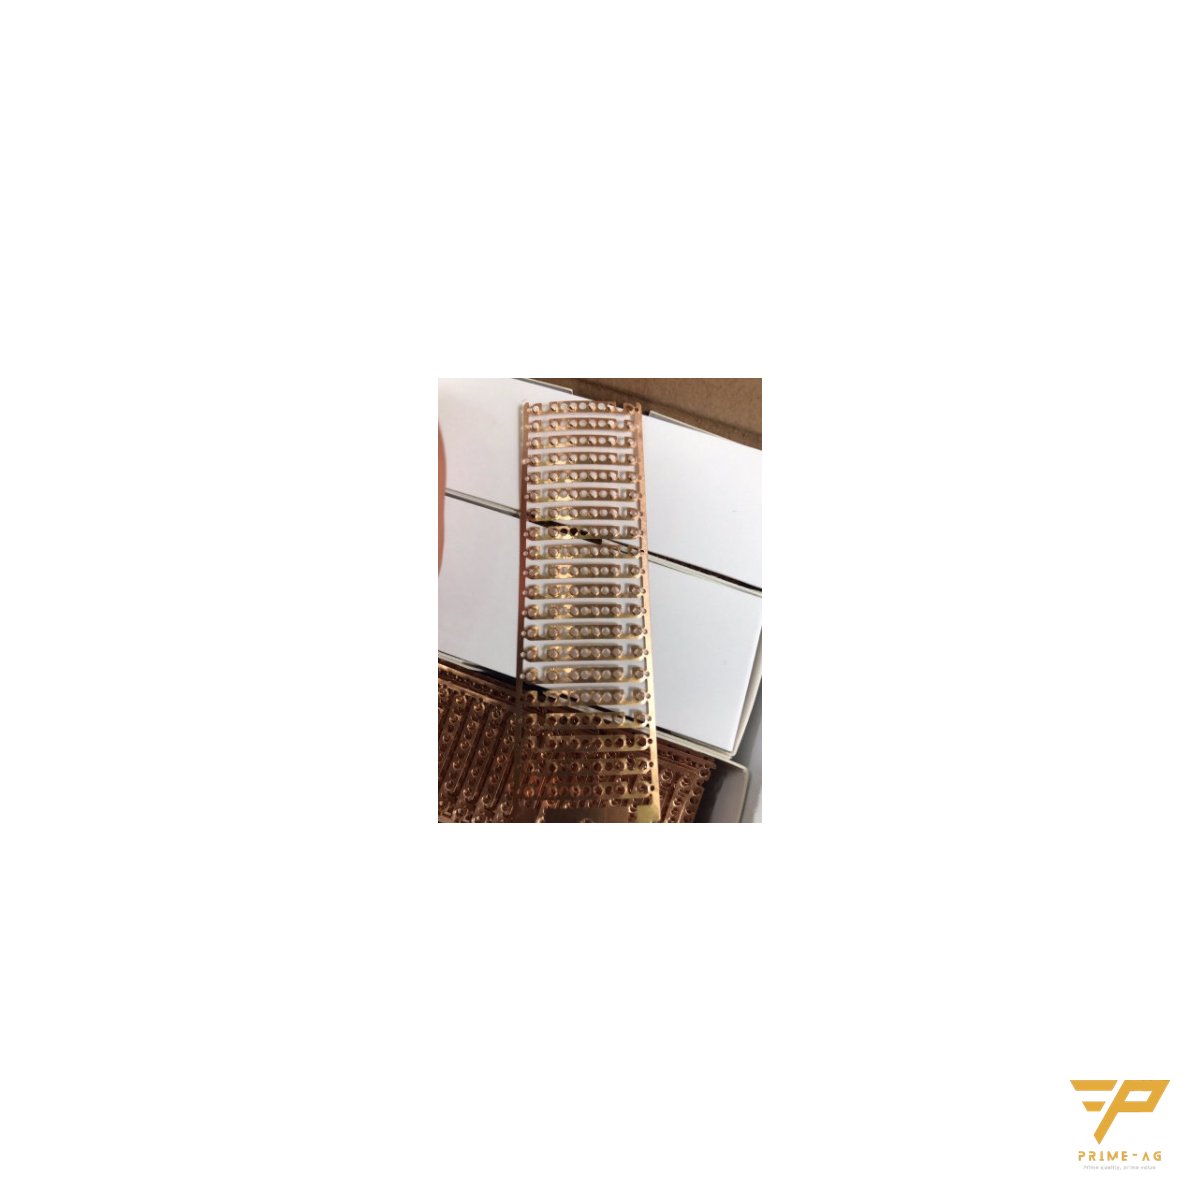
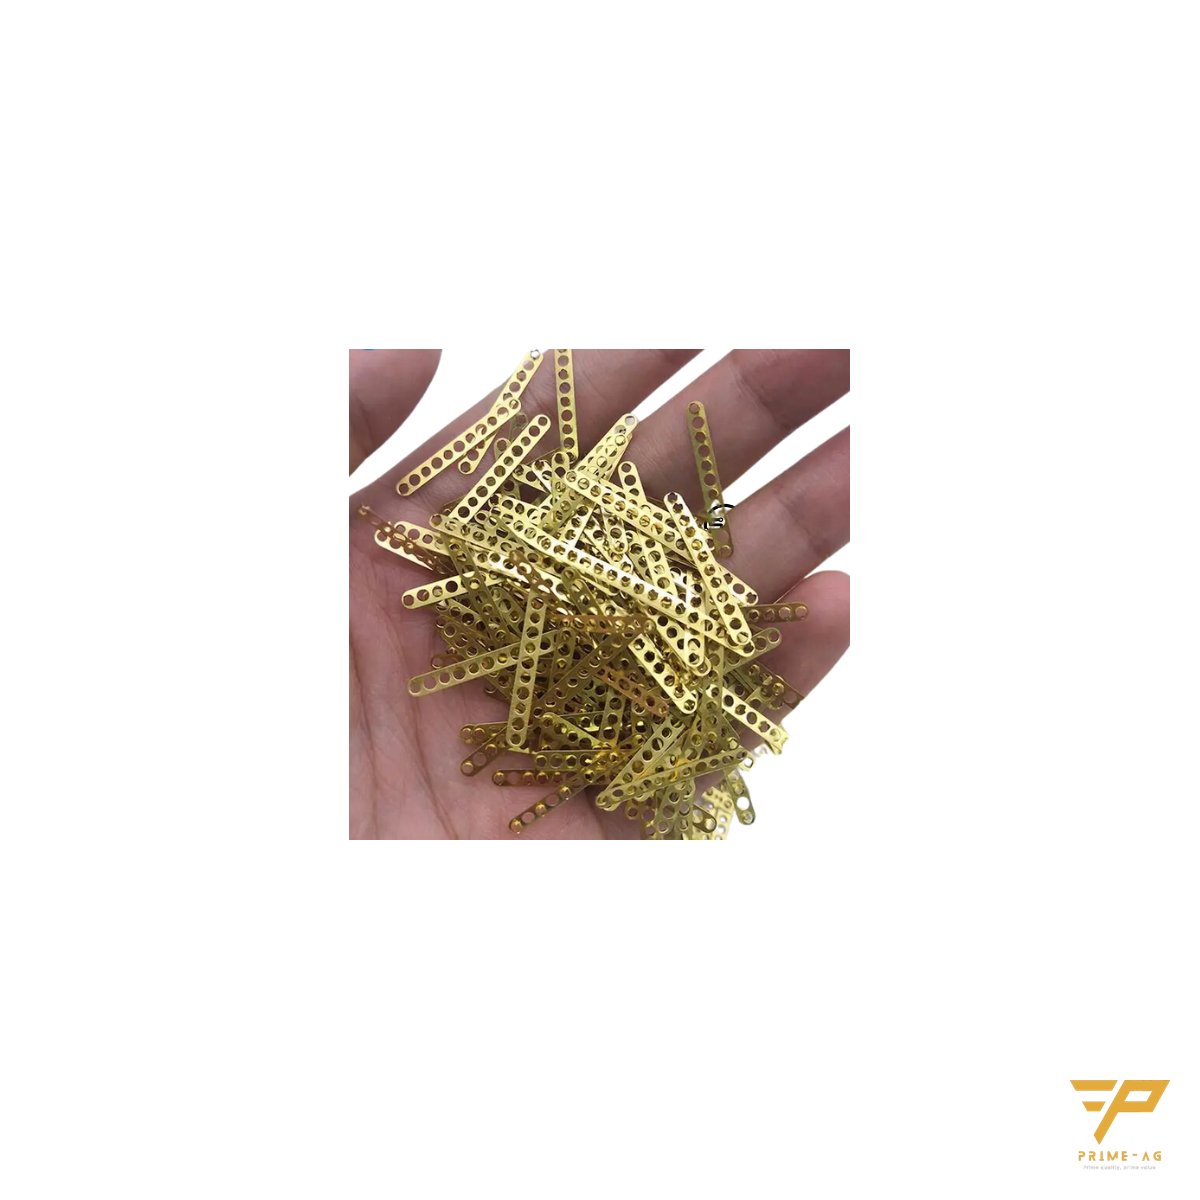
按载带和元件尺寸选择SMT接料带还是铜接料片
起决定作用的是纸质载带还是黑色塑料载带以及元件尺寸,而不是设备品牌。SMT接料带和SMT铜接料片都适用于8 mm载带、定位孔孔距4 mm。
| 8 mm飞达上的情况 | 建议使用 | 原因 |
|---|---|---|
| 纸质载带,中等速度 | 8 mm单片式接料带 | 手工粘贴,无需接料钳,孔位与载带孔对齐 |
| 光滑的黑色塑料载带 | 接料片,或正反两面都贴接料带 | 单面胶在光滑塑料上容易打滑 |
| 0402/0201元件,产线24/7连续运行 | 接料片机械固定 + 上面贴接料带覆盖 | 胶粘接头稍有错步,吸嘴就会抛料 |
散装接料片还是排式接料片
散装型每袋4,000片,配合手动接料钳使用,适合飞达数量少的车间。排式型20片相连,接料时逐片掰下,不会散落,也便于统计每班的接头数量。成本约为每个接头60–115越南盾(未含8% VAT)。
四种常见接头不良及原因
1. 4 mm步距错位
剪斜了或没有剪在两孔正中,拼接时少一个孔或多一个孔。元件料穴偏离吸取位置。
2. 胶带脱开
在光滑的黑色塑料载带上只贴一面,或压贴时手上有油。经过飞达齿轮几次就分离了。
3. 上盖带断裂或卡住
忘记接上盖带(cover tape),飞达剥膜到接头处就会断开并报警。
4. 接料片压接不到位
压力不足,齿没有完全穿透定位孔;接料片凸起会使0402/0201元件容易翻件或抛料。
五步正确接料
- 将两段载带端头剪平,上盖带往回撕开2–3个孔。
- 把两端放入接料钳导槽,使定位孔连续保持4 mm孔距。
- 放入接料片,接料钳一次压到位。
- 将接料带覆盖在接头上,从中间向两边压实;光滑载带反面再贴一道。重新接好上盖带。
- 用手拉一下测试:不移位即合格;错步的接头剪掉重接。
新开袋料盘的标签带
黄色PET标签带可用油性笔书写,撕下不留残胶。刚从防潮袋中取出的料盘,需要记录料号、批次、开袋日期和时间,以便管控MSL元件的车间暴露时间(floor life)。开袋后立即读取6点湿度指示卡HIC,并把结果写在同一张标签上。
备料站自查
- EPA内使用黑色ESD接料带,黄色接料带只在EPA外使用。
- 接料钳无残胶,导槽未磨损。
- 按班统计不良接头数量。
备料站旁的飞达车和料盘架也必须在ESD电阻范围内;想知道它们是否仍然达标,可预约PRIMEAG携带仪器上门免费测量这些物品——测量数据用于自我评估,不能替代正式审核记录。
按工位分类的清单见Panasonic、Fuji、Yamaha SMT产线防静电(ESD)耗材;超过车间暴露时间的料盘,请按J-STD-033 MSL元件重新烘烤与重新包装指南处理。
常见问题
- 黄色接料带可以在EPA防静电区内使用吗? — 不建议。黄色接料带为普通膜,用于EPA外,或仅需标识接头时使用;EPA内请使用黑色ESD膜接料带。
- 一袋4,000片铜接料片能用多久? — 以10台设备、每台60个飞达、每班仅40–60个接头使用铜接料片(其余用接料带)的产线计算,一袋约可使用1–1.5个月。
- 12 mm、16 mm飞达能用8 mm接料片吗? — 不能。标准接料片适用于8 mm载带;12/16 mm载带需要更宽的接料片,PRIMEAG按订单采购。
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
更新日期:2026-10-26