
在越南工廠,亮面塑膠外殼裝箱時刮傷、壓痕,主要是工件彼此摩擦,以及與硬質襯墊摩擦所致。PRIMEAG建議貼上厚50–80 µm的表面保護膜,以EVA泡棉或中空板分格盒隔開每個工件,降低堆疊高度,拿取時戴乾淨的細纖維手套。
以下為說明用的假設數據:上個月品管記錄有1.8%的機殼因刮傷被退回,其中包裝工序造成的不良是射出工序的三倍。
- 依序排查:工件互碰、襯墊材料、堆疊高度、手套、桌面、毛邊。
- 每個亮面工件需要獨立格位,不碰其他工件,也不碰硬質隔板。
- 工件裝箱前先貼保護膜。
塑膠產品包裝時刮傷:依序排查原因
1. 工件在箱內互相碰撞
多個外殼混倒在同一箱,推車滾過地面縫隙時,亮面就會摩擦到相鄰工件的邊角和肋條。
2. 用紙或硬紙板鋪墊
紙板有纖維和硬顆粒;壓在亮面烤漆或電鍍面上會留下霧痕、壓痕。
3. 堆疊過高
只有底層出現平整壓痕,就是堆疊超載的徵兆。
4. 手套粗糙或髒污
短纖手套會掉毛屑;被汗水弄濕的手套會在鏡面上留下指紋。
5. 包裝桌面粗糙
桌面上的塑膠碎屑、硬質粉塵會刮傷朝下放置的表面。
6. 殘留毛邊
一個工件的銳利毛邊會刮傷另一個工件的表面;必須在去毛邊工序攔截。
逐項排除原因
| 原因 | 徵兆 | 處理方式 |
|---|---|---|
| 工件互碰 | 刮痕形狀與邊角、肋條吻合 | 分格,各層之間鋪泡棉 |
| 硬質襯墊 | 沿紙紋出現霧痕、壓痕 | 改用2–3 mm EVA泡棉或氣泡布 |
| 堆疊過高 | 底層有壓痕 | 減少層數,使用有蓋周轉箱 |
| 手套 | 指紋、毛屑附著 | 超細手套,受潮即更換 |
| 桌面 | 朝下面隨機刮痕 | 每班擦拭桌面,鋪背膠泡棉捲 |
| 毛邊 | 細長刮痕 | 重新檢查去毛邊工序 |
何時更換襯墊與包材
- 泡棉塌陷無法回彈,或沾有塑膠碎屑。
- 中空板盒的護條或護角斷裂:更換護條、護角,盒身保留。
- 曾放在日曬處的保護膜捲:保護膜通常不抗UV。
- 手套受潮或已變色。
各環節適用的產品
表面保護膜
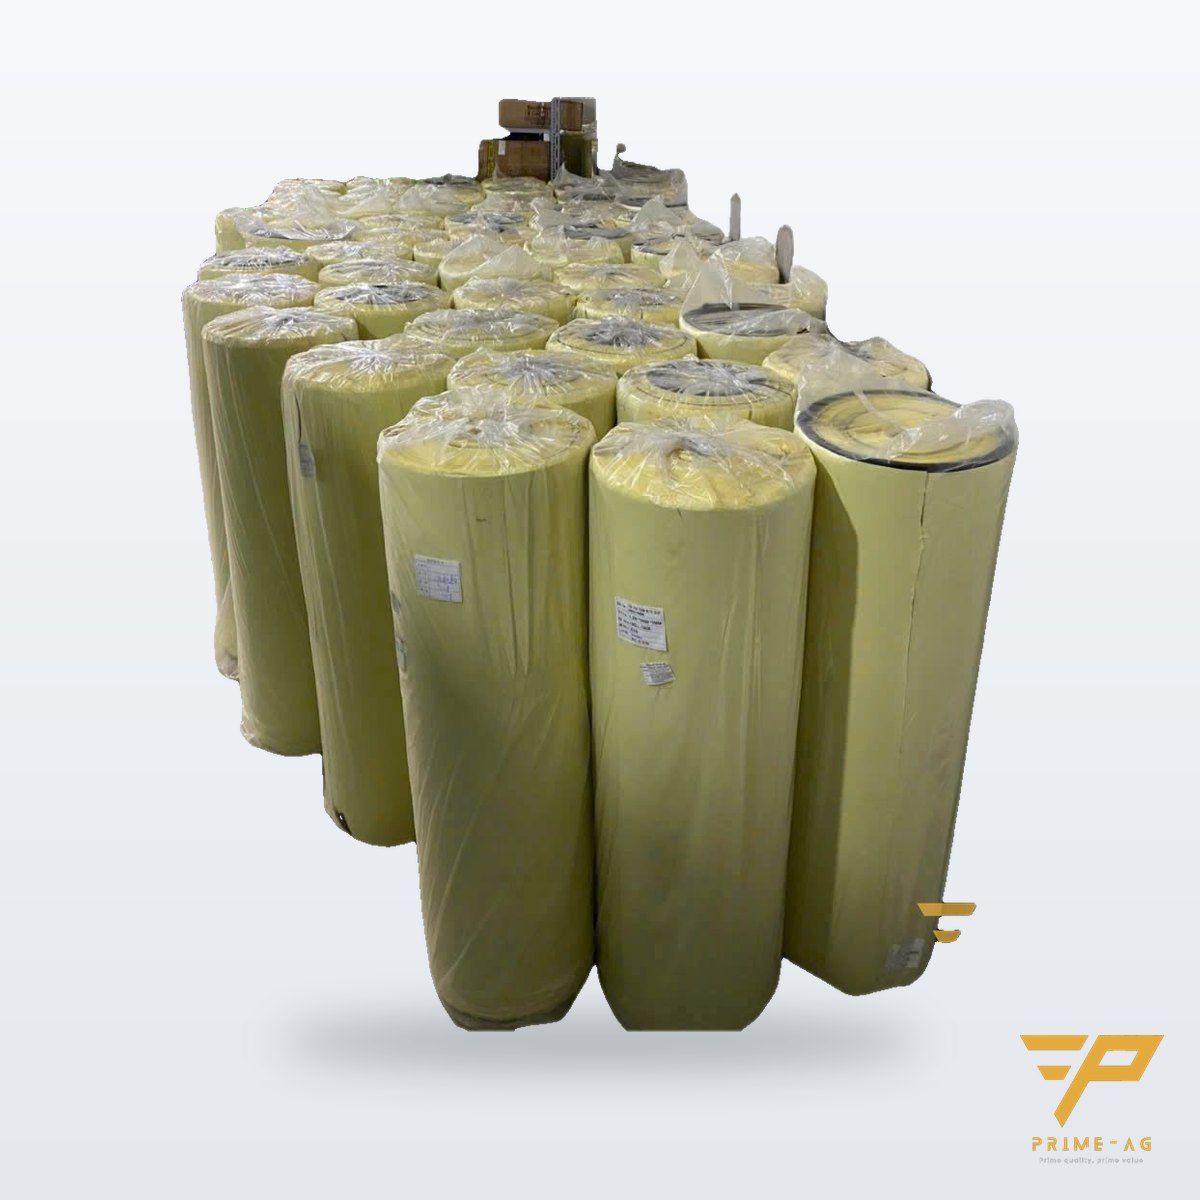
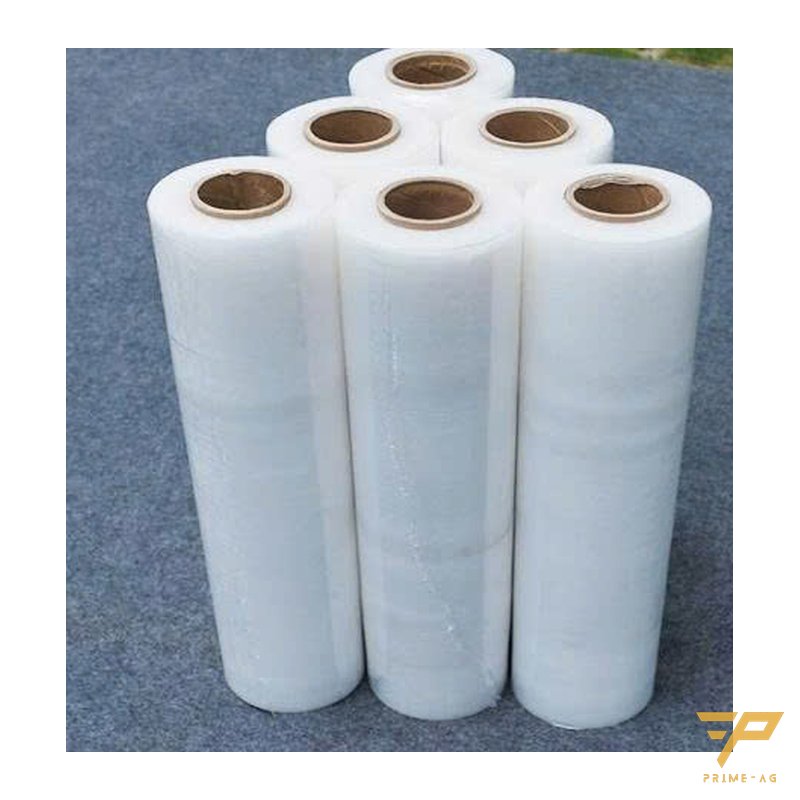
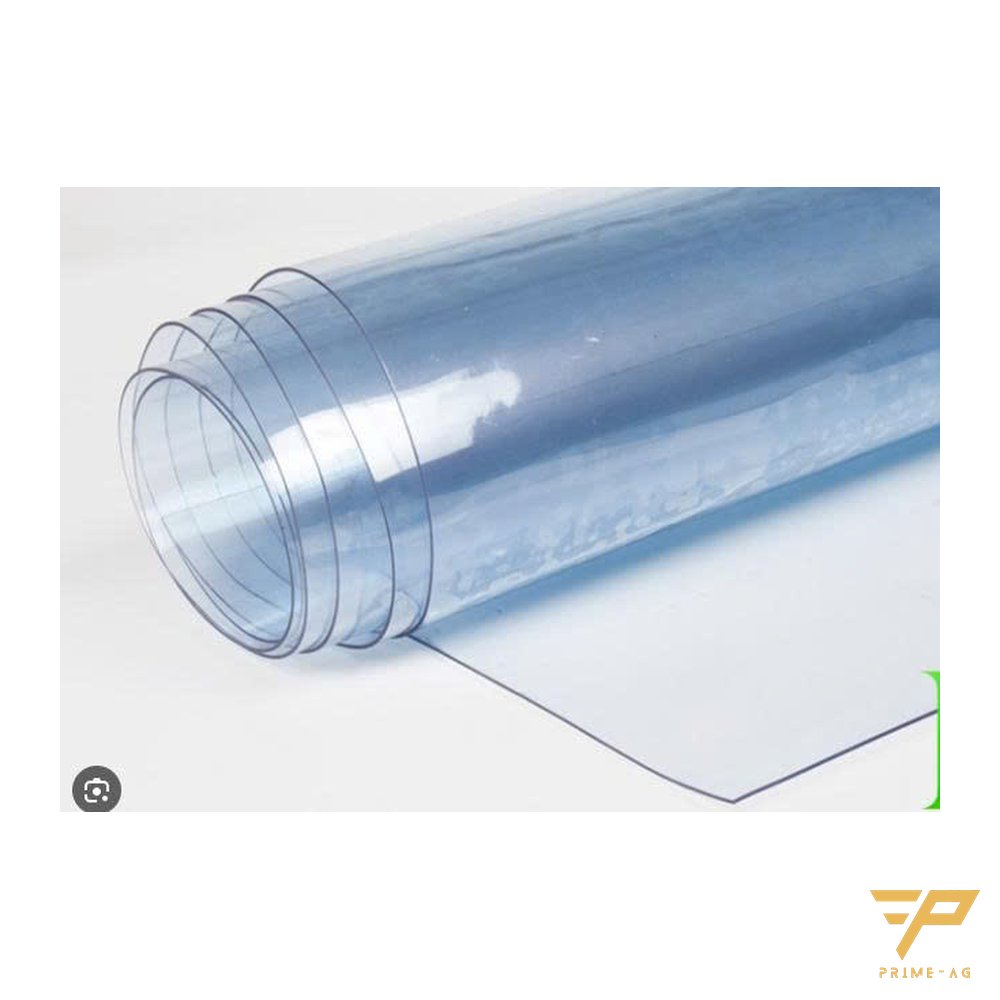
在PE棧板纏繞膜與保護膜品項中,表面保護膜規格為1.25 m × 200 m,厚50–80 µm,黏著力30–80 g/25 mm。鏡面請選低黏著力。貼膜前表面須清除油污,以免殘膠。剛烤漆完的表面需先試貼,因為保護膜可能把漆層一起撕起。零散工件可包一層Φ10 mm氣泡的氣泡布。
底部與軟質隔板
EVA泡棉板材1.2 × 2.4 m,厚2、3、5或10 mm,用作底墊、隔板;厚1 mm的背膠泡棉捲可鋪料盒、桌面。可依圖面製作泡棉模。EVA約在90 °C熔化,不要用來襯墊剛出烘箱的工件。
硬質分格
依圖面分格的中空板盒:PP板厚4 mm,可選活動隔板(標準盒350 × 160 × 200 mm承重5 kg,滿載可疊4–5層);200個起訂。大型工件使用附隔板、上蓋的全新PP料工業塑膠周轉箱,例如PSB017 610 × 420 × 250 mm。
拿取時的手套
聚酯超細手套纖維細、表面平滑、極少掉屑,有M和L尺寸;雙鬆緊款在翻轉產品時不易滑脫。
從哪裡開始
- 打開10箱已包裝的產品,記錄每道刮痕的位置。
- 對照排除表,選出1–2個主要原因。
- 針對不良最多的料號製作分格樣品,試行一週。
毛邊造成的不良應從射出塑膠件去毛邊、外觀檢查工作桌著手處理;廠內運輸料盒的襯墊請參考:加工件搬運時的防鏽與防刮傷。
常見問題
- 保護膜貼上後多久應該撕除? — 交貨後越早越好;最長存放時間依保護膜供應商的建議。
- 亮面塑膠外殼之間可以墊紙嗎? — 亮面烤漆、電鍍面不建議墊紙。請改用薄EVA泡棉或氣泡布。
- 訂做特殊尺寸的分格盒,最少要訂多少? — 依圖面製作的中空板盒200個起訂;PRIMEAG可在3天內做出2個樣品,供量產前試用。
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-26