
수작업 납땜 불량의 주원인은 잘못된 팁 형상, 잘못된 온도, 솔더 페이스트 보관 불량입니다. PRIMEAG는 접촉 면적이 패드와 비슷한 팁을 고르고, 2–3초 안에 납땜이 녹는 가장 낮은 온도로 설정하며, 유연 솔더와 무연 솔더를 섞지 말고, 솔더 페이스트는 상온으로 되돌린 뒤 개봉할 것을 권장합니다.
수작업 납땜 불량(냉납, 솔더 브리지, 패드 들뜸)의 대부분은 작업자 숙련도가 아니라 팁 형상 오류, 잘못된 온도 설정, 잘못된 솔더 페이스트 보관에서 비롯됩니다. PRIMEAG는 4가지를 확정할 것을 권장합니다. 패드 크기에 맞춰 팁을 고르고, 납땜이 되는 가장 낮은 온도로 설정하고, 올바른 솔더를 쓰고, 솔더 페이스트는 개봉 전에 상온으로 되돌리는 것입니다. 아래 목록으로 납땜 스테이션 1곳을 점검하는 데 약 15분이 걸립니다.
- 팁: 패드와 부품 크기에 맞춰 선택합니다. 큰 팁이 더 낮은 온도에서 열을 잘 전달합니다.
- 온도: 접합부가 2–3초 안에 녹는 가장 낮은 온도로 설정합니다. 마모된 팁을 보상하려고 온도를 올리는 것은 잘못된 방향입니다.
- 솔더: 같은 제품, 같은 팁에서 유연 솔더와 무연 솔더를 섞지 않습니다.
- 솔더 페이스트: 냉장 보관하고, 개봉 전에 상온으로 되돌리며, 개봉일을 기록합니다.
1. 습관이 아니라 패드에 맞춰 팁 선택
원뿔형 팁(B, I)은 열전달이 약합니다. 큰 패드에 원뿔형 팁을 쓰면 작업자가 이를 보상하려고 온도를 올리게 되고, 플럭스가 타고 패드가 들뜹니다. 원칙: 팁의 접촉 면적이 패드와 비슷해야 합니다.
| 팁 형태(900M-T / T12 시리즈) | 적합 용도 | 잘못 썼을 때 흔한 불량 |
|---|---|---|
| B, I(원뿔형, 가는 팁) | 가는 IC 리드, 소규모 수정, 밀집 부품 | 큰 패드에 쓰면 냉납 |
| 2C, 3C(베벨형) | 일반 수작업 납땜, 스루홀 리드 | 불량이 적어 스테이션 표준 팁으로 사용 |
| 2.4D(일자형) | 전선, 커넥터, 중간 크기 패드 | 리드 간격이 좁으면 솔더 브리지 |
| K(나이프형) | 다핀 IC 드래그 납땜, 브리지 제거 | 숙련도 필요, 인접 부품에 닿기 쉬움 |
PRIMEAG는 Hakko 팁, 인두, 솔더 페이스트, 실납을 공급합니다. 900M-T 시리즈는 Hakko 936/937 스테이션용, T12는 FX-951용, T18은 FX-888D용입니다. 재고품은 24–48시간 내 납품하며, 주문이 필요한 팁 품번은 3–5일이 걸립니다.
2. 납땜이 되는 가장 낮은 온도로 설정
Sn63/Pb37 솔더는 183 °C에서 녹고, 무연 SAC305는 약 217–220 °C에서 녹습니다. 팁 온도는 손실을 보상하기 위해 융점보다 높아야 하지만, 구체적인 설정값은 부품 및 솔더 제조사의 지침을 따라야 합니다. 간단한 확인법: 접합부가 2–3초 안에 녹아 고르게 퍼져야 합니다. 그보다 오래 걸리면 온도를 올리기 전에 더 큰 팁으로 바꾸십시오. 온도가 너무 높으면 팁이 빨리 산화되고 플럭스가 검게 타며 패드가 쉽게 들뜹니다.
팁 온도계로 실제 팁 온도를 정기적으로 측정하고 기록하십시오. 스테이션에 표시되는 값이 항상 정확한 것은 아닙니다.
3. 솔더: 유연과 무연을 섞지 않기
- 무연(RoHS) 제품은 전용 실납, 솔더 페이스트, 팁을 사용하고 스테이션에 라벨을 붙입니다.
- 실납 0.6 mm는 소형 부품용, 0.8 mm는 일반용, 1.0 mm는 전선·커넥터용입니다.
- 플럭스 코어 실납: 한 지점을 여러 번 재작업할 때는 실납을 계속 공급하지 말고 플럭스 펜으로 플럭스를 보충합니다.
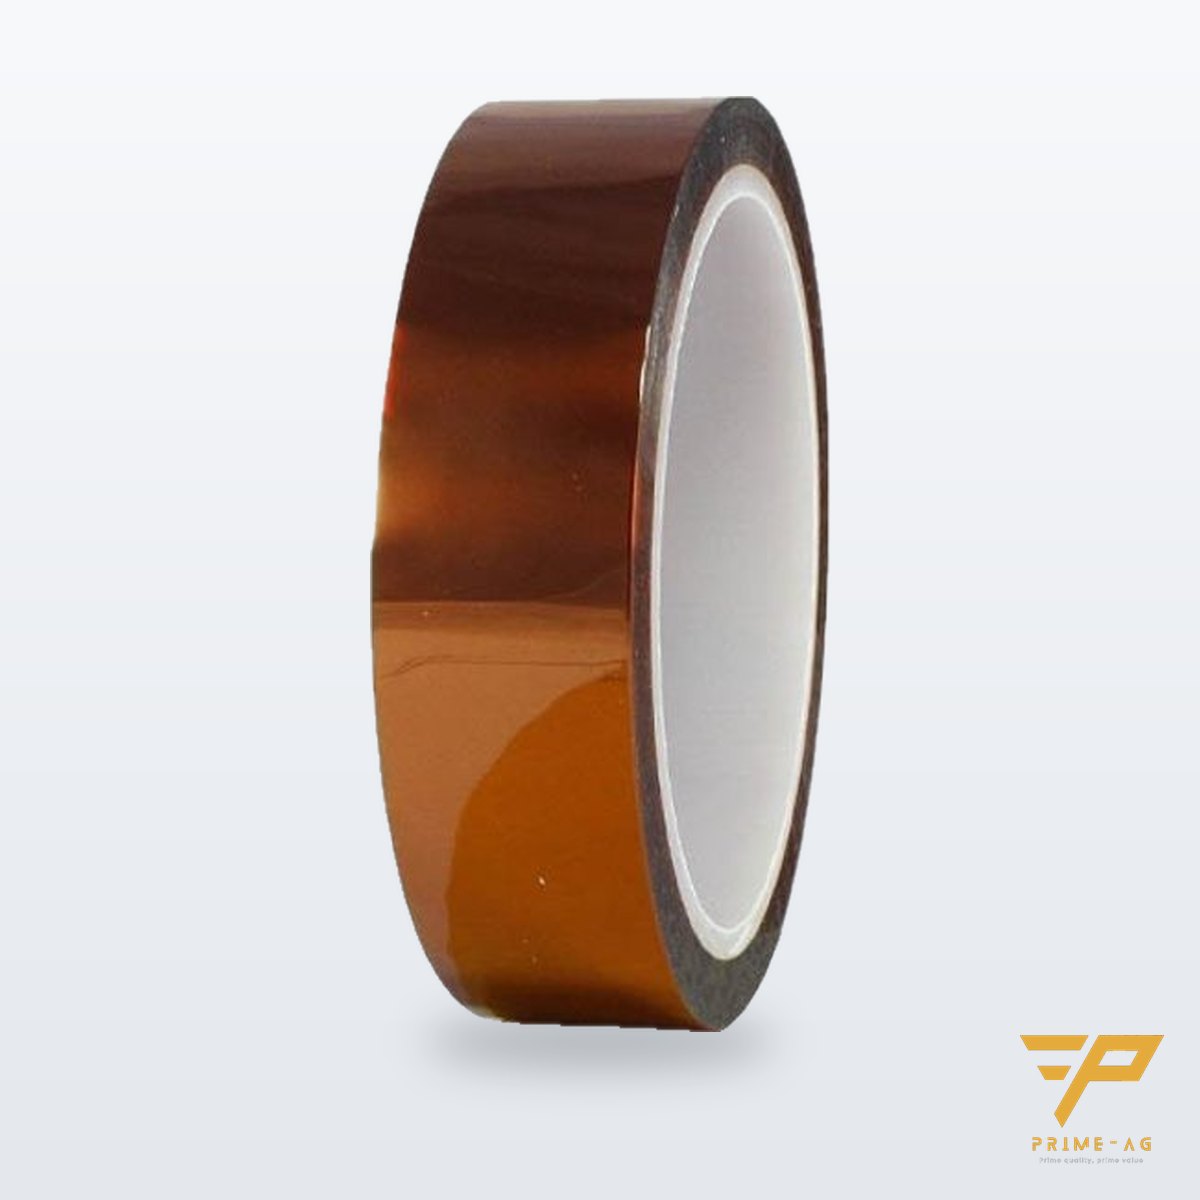
- 패드, 골드 핑거, 커넥터는 캡톤 내열 테이프 260 °C로 가리고, 식은 뒤 깨끗이 떼어 냅니다.
4. 솔더 페이스트 보관
솔더 페이스트는 솔더 분말과 플럭스의 혼합물로, 수분을 흡수하고 건조되기 쉽습니다. 일반 규칙(항상 제조사 데이터시트와 대조):
- 전용 냉장고에 냉장 보관하며 보통 0–10 °C이고, 음식과 함께 두지 않습니다.
- 사용 전에 꺼내 뚜껑을 닫은 채 상온으로 되돌립니다. 차가울 때 열면 수분이 페이스트에 응결되어 솔더 볼이 생깁니다.
- 용기에 입고일과 개봉일을 적고, 오래된 용기부터 사용합니다(FIFO).
- 허용 시간을 넘겨 스텐실 위에 있던 페이스트는 새 용기에 되돌려 넣지 않습니다.
5. 팁 관리
너무 젖은 스펀지 대신 황동 울로 닦고, 거치대에 놓거나 전원을 끄기 전에 팁에 솔더를 입히며, 팁으로 무언가를 비틀어 떼지 않습니다. 도금이 닳아 솔더가 묻지 않으면 팁을 교체합니다.
납땜 스테이션 배치
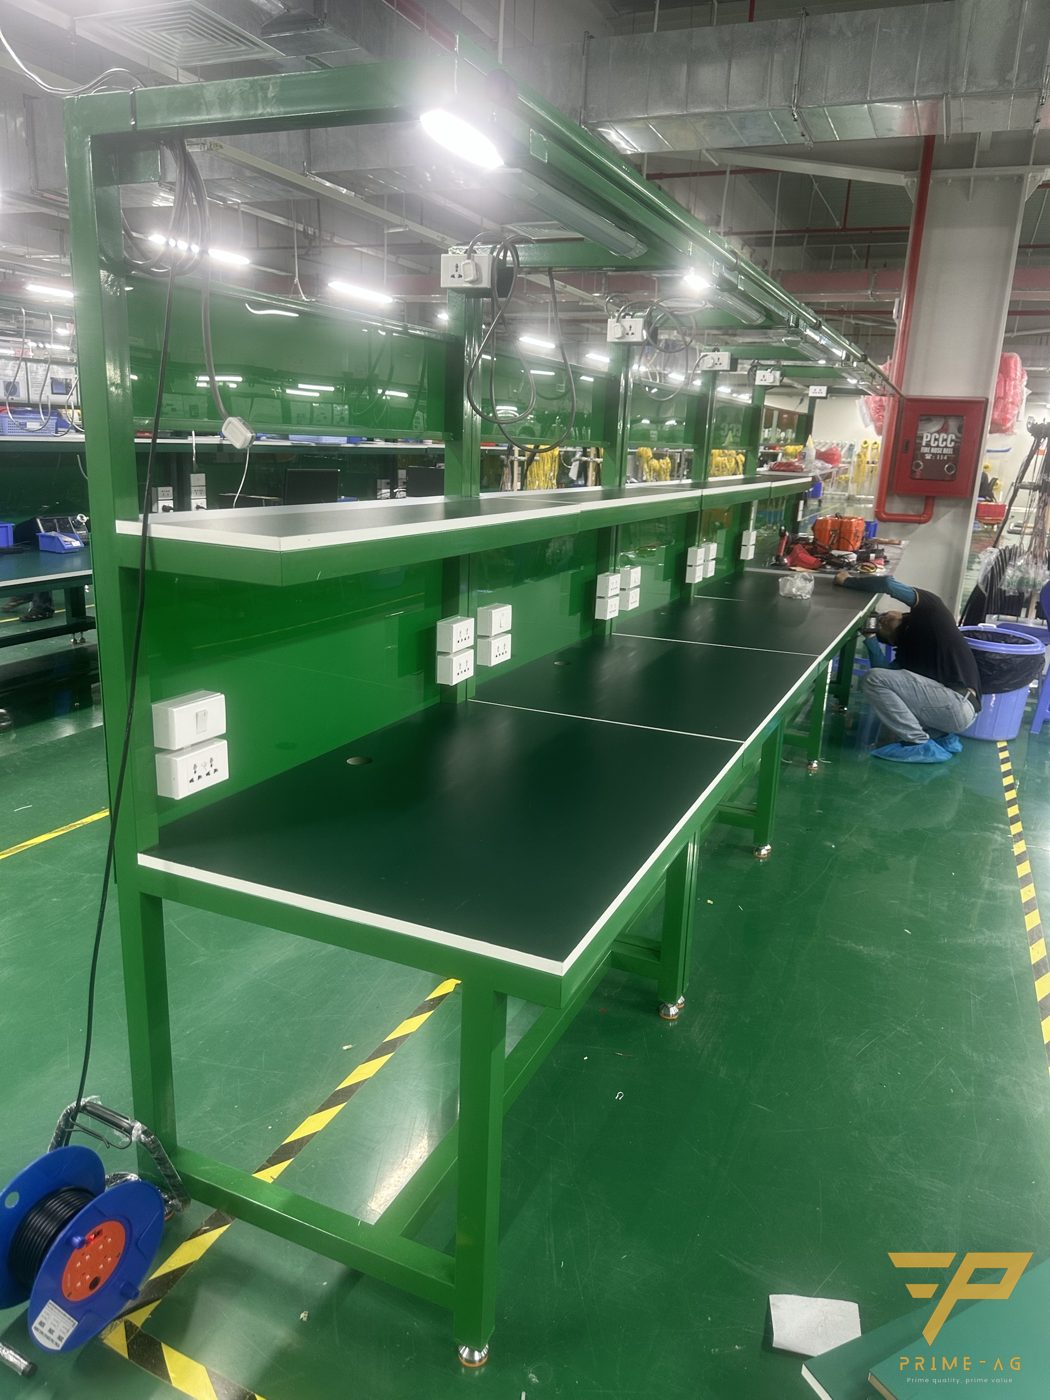
납땜 스테이션에는 접지된 ESD 작업대 상판, 충분한 조명, 손 닿는 곳의 콘센트, 그리고 접합부 검사용 클램프형 LED 확대경이 필요합니다. PRIMEAG는 다낭의 대만계 전자부품 공장에 조명, 콘센트, 접지선을 갖춘 ESD 작업대 약 500대를 납품했습니다(2024–2025, 4차). 작업대 선택은 전자 라인용 작업대 선택, 납땜 스테이션 접지는 SMT 라인 EPA 구축을 참고하십시오.
15분 납땜 스테이션 자가 점검
- 사용 중인 팁이 제품의 패드 크기에 맞습니까?
- 설정 온도가 스테이션에 적혀 있고 작업 표준서와 일치합니까?
- 같은 작업대에 유연 솔더와 무연 솔더가 섞여 있습니까?
- 솔더 페이스트 용기에 개봉일이 적혀 있고, 개봉 전에 상온으로 되돌렸습니까?
자주 묻는 질문
새 인두 팁이 몇 주 만에 검게 변하고 솔더가 묻지 않는 이유는 무엇입니까? 대개 온도를 너무 높게 설정했거나, 솔더를 입히지 않은 채 팁을 뜨겁게 두었거나, 너무 젖은 스펀지로 닦았기 때문입니다. 온도를 낮추고, 거치대에 놓기 전에 팁에 솔더를 입히고, 황동 울로 닦으십시오.
인두 온도는 몇 도로 설정해야 합니까? 솔더와 부품 제조사의 지침에 따라, 접합부가 2–3초 안에 녹아 고르게 퍼지는 가장 낮은 온도로 설정합니다. 무연 솔더는 융점이 더 높기 때문에(약 217–220 °C 대 183 °C) 유연 솔더보다 높은 온도가 필요합니다.
냉장고에서 꺼낸 솔더 페이스트를 바로 사용할 수 있습니까? 안 됩니다. 뚜껑을 닫은 상태로 제조사 권장 시간 동안 상온에 두었다가 개봉하십시오. 차가운 상태에서 열면 수분이 페이스트에 응결되어 솔더 볼과 보이드가 생깁니다.
업데이트: 2026년 10월 14일 — PRIMEAG 기술팀
월–토 8:00–17:00 (GMT+7) · 전화/Zalo: +84 906 108 292 · Email: info@primeag.vn
편한 방법으로 문의하세요: 무료 기술 상담 · 도면·레이아웃 보내기 · 30분 내 견적 받기
작성: PRIMEAG 기술팀
업데이트: 2026.10.21