在机加工车间,手部割伤通常发生在用棉纱手套或无防割等级的PU涂层手套拿取板材、未去毛刺的毛坯或刀片时。解决办法是按EN 388标识选手套,尤其是ISO A–F防割等级。PRIMEAG建议拿取锋利边板材的工序从C级及以上起选。
要点
- 看懂标识: EN 388由4位数字和1–2个字母组成;字母A–F为ISO 13997防割等级。
- 按工序选择: 拿取板材、锋利毛坯需要防割等级;轻装配不需要。
- 旋转主轴附近不戴手套: 钻床、车床、铣床有卷入手套的风险。
- 批量采购前先试用: 试戴1个班次,检查抓握、灵活性和耐用性。
1. 解读EN 388标识
通过EN 388:2016认证的手套印有盾牌图标及一串代码,例如4X43D。顺序如下:
| 位置 | 指标 | 等级 |
|---|---|---|
| 1 | 耐磨性 | 0–4 |
| 2 | 防割性(Coup测试) | 0–5,或X(不适用) |
| 3 | 抗撕裂性 | 0–4 |
| 4 | 抗穿刺性 | 0–4 |
| 5 | 防割性(ISO 13997,TDM) | A–F |
| 6(如有) | 抗冲击 | P(通过) |
对于现代防割纱线(HPPE、玻璃纤维、钢丝),Coup测试会使刀片变钝,结果不可靠;因此应以A–F字母等级作为比较依据。
2. 防割等级A–F
| ISO等级 | 最小切割力(N) | 参考工序 |
|---|---|---|
| A | 2 | 拿取边缘略锋利的物品,低风险 |
| B | 5 | 装配带轻微毛刺的小零件 |
| C | 10 | 拿取薄板、未倒角毛坯,金属仓库 |
| D | 15 | 剪切、冲压板材,向冲床送料 |
| E | 22 | 大批量拿取锋利板材、玻璃、刀片 |
| F | 30 | 割伤风险极高,处理锋利废料 |
切割力数值依据EN 388:2016;工序一栏仅供参考,实际等级需通过各车间的风险评估确定。
3. 三个常见错误
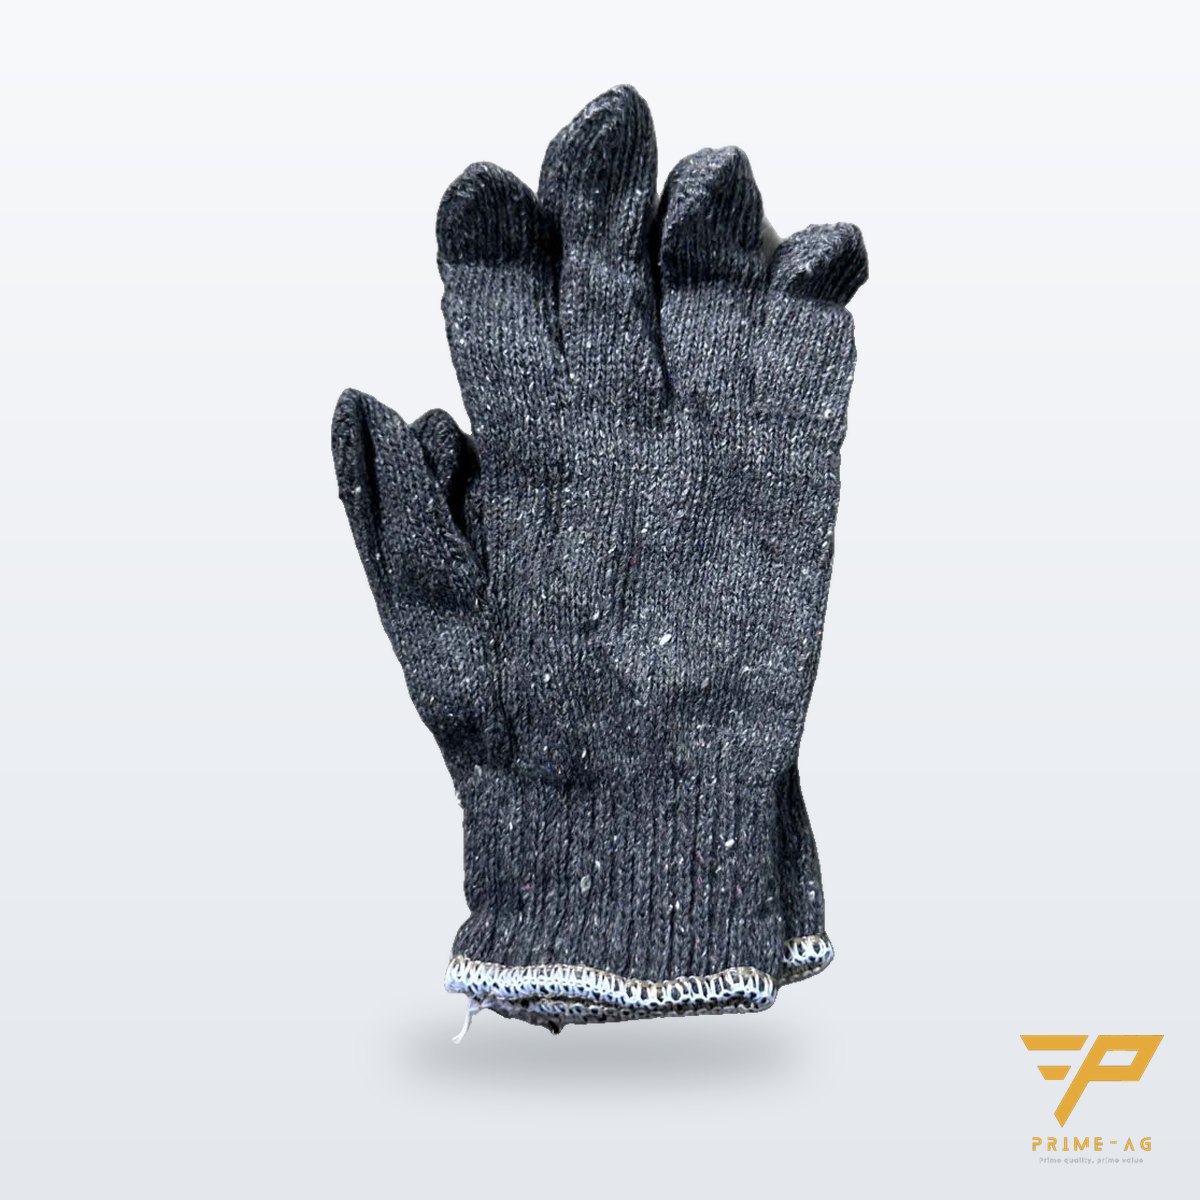
- 用棉纱手套拿锋利板材:棉纱手套、线手套只能防轻微磨擦和脏污,没有防割等级。
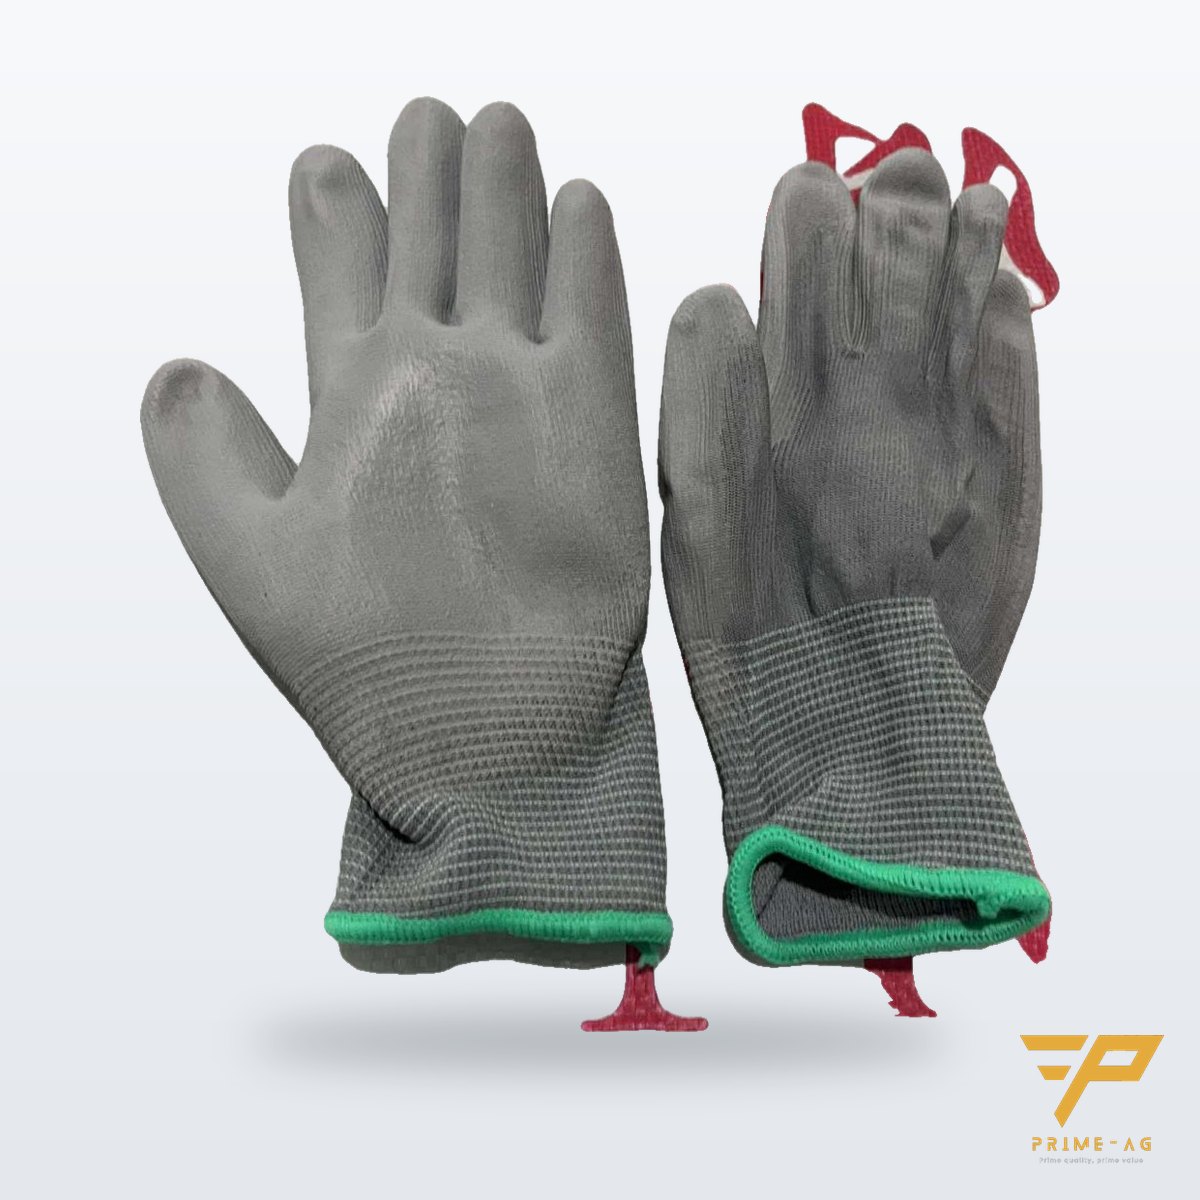
- 误以为PU涂层手套能防割:Grey Palm PU涂层手套在机械装配中抓握好、耐用,但涤纶内衬挡不住锋利边缘。
- 操作带旋转主轴的机床时戴手套:钻床、车床、铣床可能卷入手套并把整只手拉进去。OSHA、CCOHS等安全指南建议在旋转部件附近不要戴手套。
4. 按工序选择手套
| 工序 | 推荐手套 |
|---|---|
| 轻型机械装配、包装、维修 | 掌部PU涂层手套(Grey Palm、White Palm) |
| 装卸无锋利边的粗货 | 80 g棉纱手套、线手套 |
| 拿取板材、未去毛刺毛坯,向冲床送料 | 防割手套 C–D级,掌部PU或丁腈涂层增加抓握 |
| 大批量拿取锋利板材、玻璃、刀片 | 防割手套E–F级,可加配防割袖套 |
| 操作钻床、车床、铣床 | 机床运转时不戴手套;佩戴护目镜,手远离切削区 |
电子厂按工序分类手套的方法,请参阅按工序选择手套。
5. 从布局上减少接触锋利边
- 切割后立即去毛刺,不留到下道工序。
- 毛坯、零件放在推车带挡边的托盘上,不要用手抱。
- 大张板材用板材推车或夹持架搬运,不要徒手扛。
从哪里开始
- 查看近6个月的急救记录:割伤发生在哪道工序、拿的是什么。
- 为每道相关工序指定所需防割等级,并标注在机台旁的作业指导看板上。
- 批量采购前,让一线员工试用2–3款手套样品1个班次。
常见问题
手套上的4X43D标识是什么意思? 按EN 388:2016:耐磨4级,Coup切割测试不适用(X),抗撕裂4级,抗穿刺3级,ISO 13997防割D级(最小15 N)。
冲压车间应选用哪一级防割手套? 拿取薄板、向冲床送料通常从C–D级起选;板材非常锋利或数量大时考虑E–F级。最终等级应通过风险评估和试戴确定。
操作钻床、车床时应该戴防割手套吗? 带旋转主轴的机床运转时不应戴手套,因为手套可能被卷入。OSHA、CCOHS等安全指南建议手远离旋转区域,仅在机床停止后才戴手套。
更新:2026年10月14日 — PRIMEAG 技术团队