Tai nạn tay ở xưởng cơ khí: chọn găng chống cắt theo EN 388 cho từng công đoạn
Ở xưởng cơ khí, vết cắt tay thường xảy ra khi cầm tôn tấm, phôi chưa vát bavia, lưỡi dao bằng găng len hoặc găng phủ PU không có cấp chống cắt. Cách khắc phục là chọn găng theo ký hiệu EN 388, đặc biệt mức chống cắt ISO A–F. PRIMEAG khuyên bắt đầu từ mức C trở lên cho công đoạn cầm tôn sắc cạnh.
- Đọc ký hiệu: EN 388 có 4 số và 1–2 chữ; chữ cái A–F là mức chống cắt theo ISO 13997.
- Chọn theo công đoạn: cầm tôn, phôi sắc cạnh cần mức chống cắt; lắp ráp nhẹ không cần.
- Không đeo găng gần trục quay: máy khoan, máy tiện, máy phay có nguy cơ cuốn găng.
- Thử trước khi mua số lượng: đeo thử 1 ca, kiểm độ bám, độ khéo tay và độ bền.

1. Đọc ký hiệu EN 388
Găng đạt EN 388:2016 in hình chiếc khiên kèm dãy ký hiệu, ví dụ 4X43D. Thứ tự:
| Vị trí | Chỉ tiêu | Thang |
|---|---|---|
| 1 | Chống mài mòn | 0–4 |
| 2 | Chống cắt theo phép thử Coup | 0–5, hoặc X (không áp dụng) |
| 3 | Chống xé | 0–4 |
| 4 | Chống đâm thủng | 0–4 |
| 5 | Chống cắt theo ISO 13997 (TDM) | A–F |
| 6 (nếu có) | Chống va đập | P (đạt) |
Với sợi chống cắt hiện đại (HPPE, sợi thủy tinh, sợi thép), phép thử Coup làm cùn lưỡi dao nên kết quả không tin cậy; vì vậy chữ cái A–F là chỉ số nên dùng để so sánh.
2. Mức chống cắt A–F
| Mức ISO | Lực cắt tối thiểu (N) | Tham khảo công đoạn |
|---|---|---|
| A | 2 | Cầm hàng có cạnh hơi sắc, rủi ro thấp |
| B | 5 | Lắp ráp chi tiết nhỏ có bavia nhẹ |
| C | 10 | Cầm tôn mỏng, phôi chưa vát cạnh, kho kim loại |
| D | 15 | Chặt, dập tôn, đưa phôi vào máy dập |
| E | 22 | Cầm tôn sắc số lượng lớn, kính, lưỡi dao |
| F | 30 | Rủi ro cắt rất cao, xử lý phế liệu sắc |
Cột lực cắt theo EN 388:2016; cột công đoạn chỉ để tham khảo, mức thực tế cần chọn qua đánh giá rủi ro của từng xưởng.
3. Ba sai lầm hay gặp
- Dùng găng len cho tôn sắc: găng len, găng sợi chỉ chống trầy nhẹ và bẩn, không có cấp chống cắt.
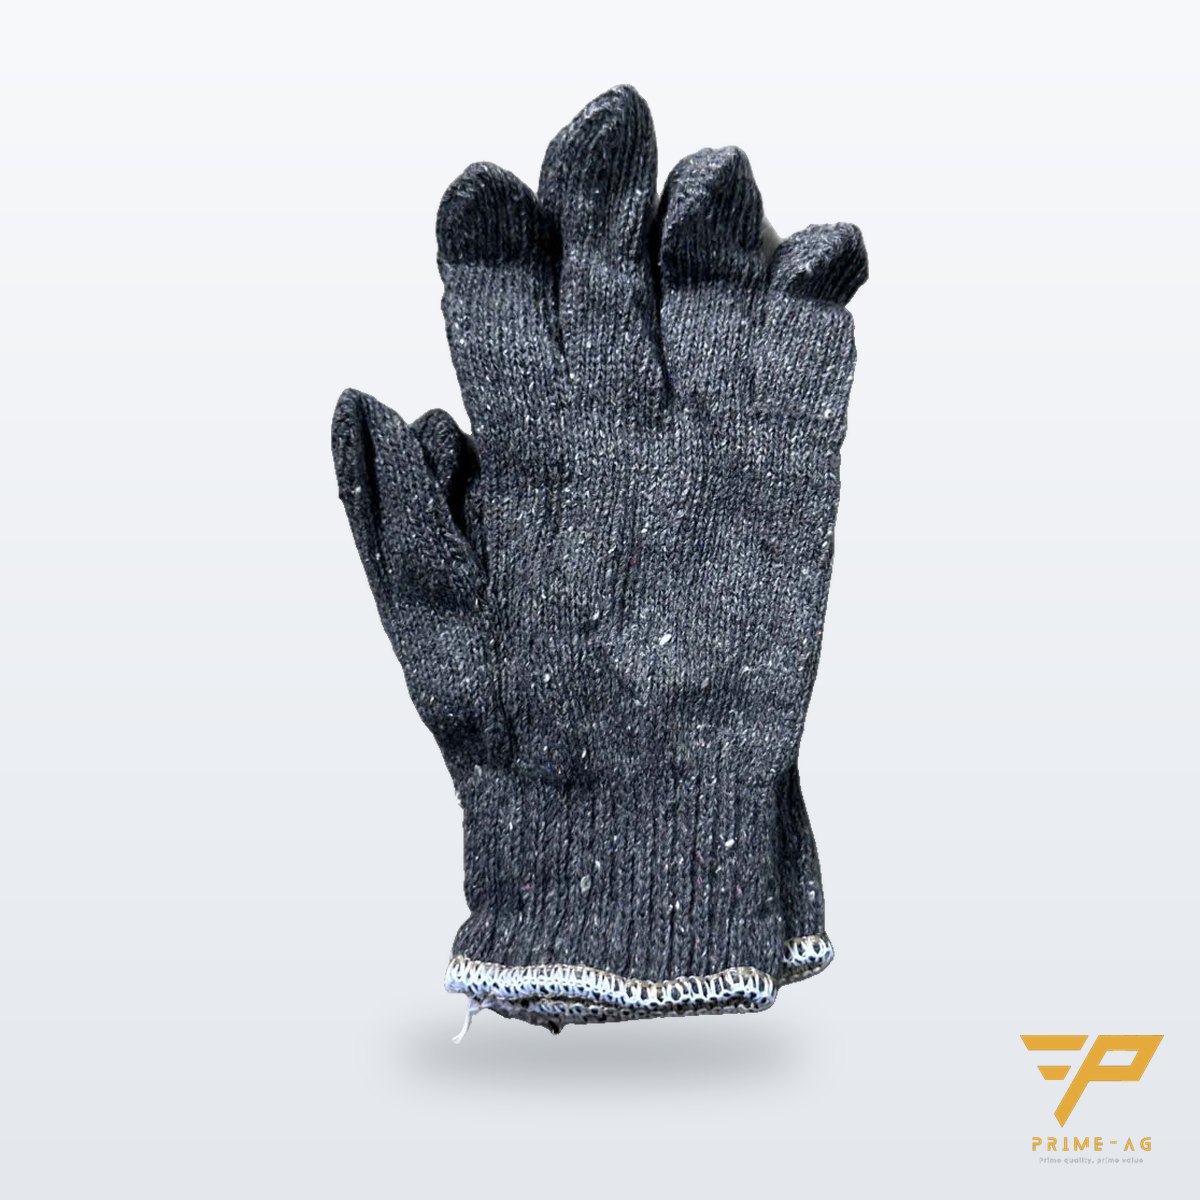
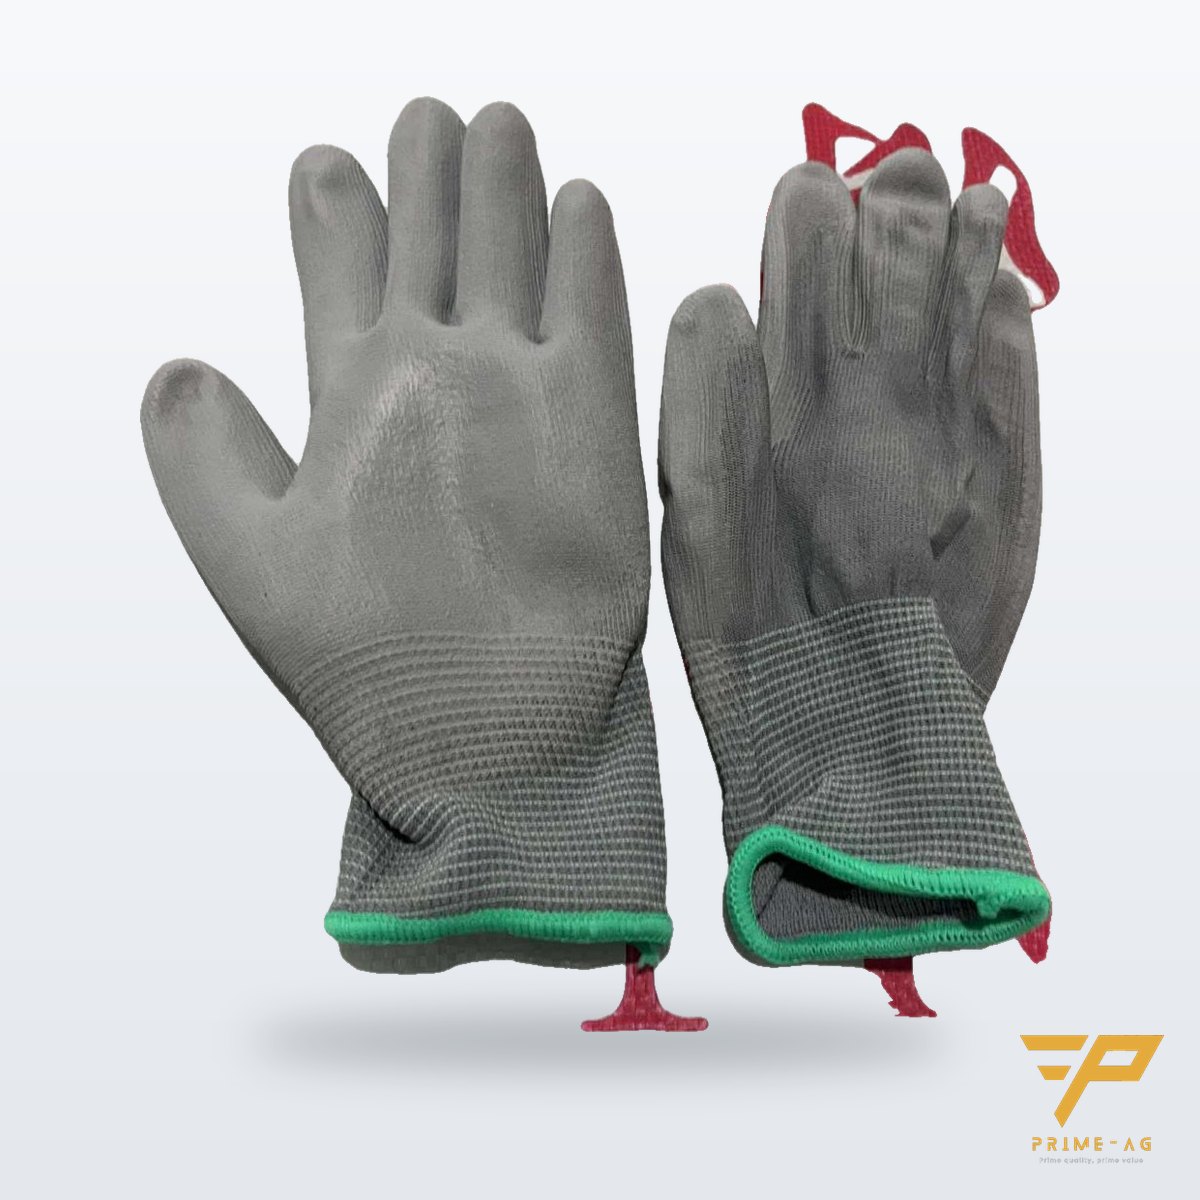
- Nghĩ găng phủ PU là găng chống cắt: găng Grey Palm phủ PU bám tốt, bền khi lắp ráp cơ khí, nhưng lót polyester không cản được cạnh sắc.
- Đeo găng khi đứng máy có trục quay: máy khoan, tiện, phay có thể cuốn găng và kéo cả bàn tay vào. Các hướng dẫn an toàn như OSHA, CCOHS khuyến cáo không đeo găng gần bộ phận quay.
4. Chọn găng theo công đoạn
| Công đoạn | Găng nên dùng |
|---|---|
| Lắp ráp cơ khí nhẹ, đóng gói, bảo trì | Găng phủ PU lòng bàn (Grey Palm, White Palm) |
| Bốc dỡ hàng thô, không cạnh sắc | Găng len 80 g, găng sợi |
| Cầm tôn, phôi chưa vát bavia, đưa phôi vào máy dập | găng tay chống cắt mức C–D, lòng phủ PU hoặc nitrile để bám |
| Cầm tôn sắc, kính, lưỡi dao số lượng lớn | Găng chống cắt mức E–F, có thể kèm ống tay chống cắt |
| Đứng máy khoan, tiện, phay | Không đeo găng khi máy chạy; dùng kính bảo hộ, giữ tay xa vùng cắt |
Cách phân loại găng theo công đoạn trong nhà máy điện tử xem bài chọn găng tay theo công đoạn.
5. Giảm cầm nắm cạnh sắc ngay từ bố trí
- Vát bavia ngay sau công đoạn cắt, không để sang công đoạn sau.
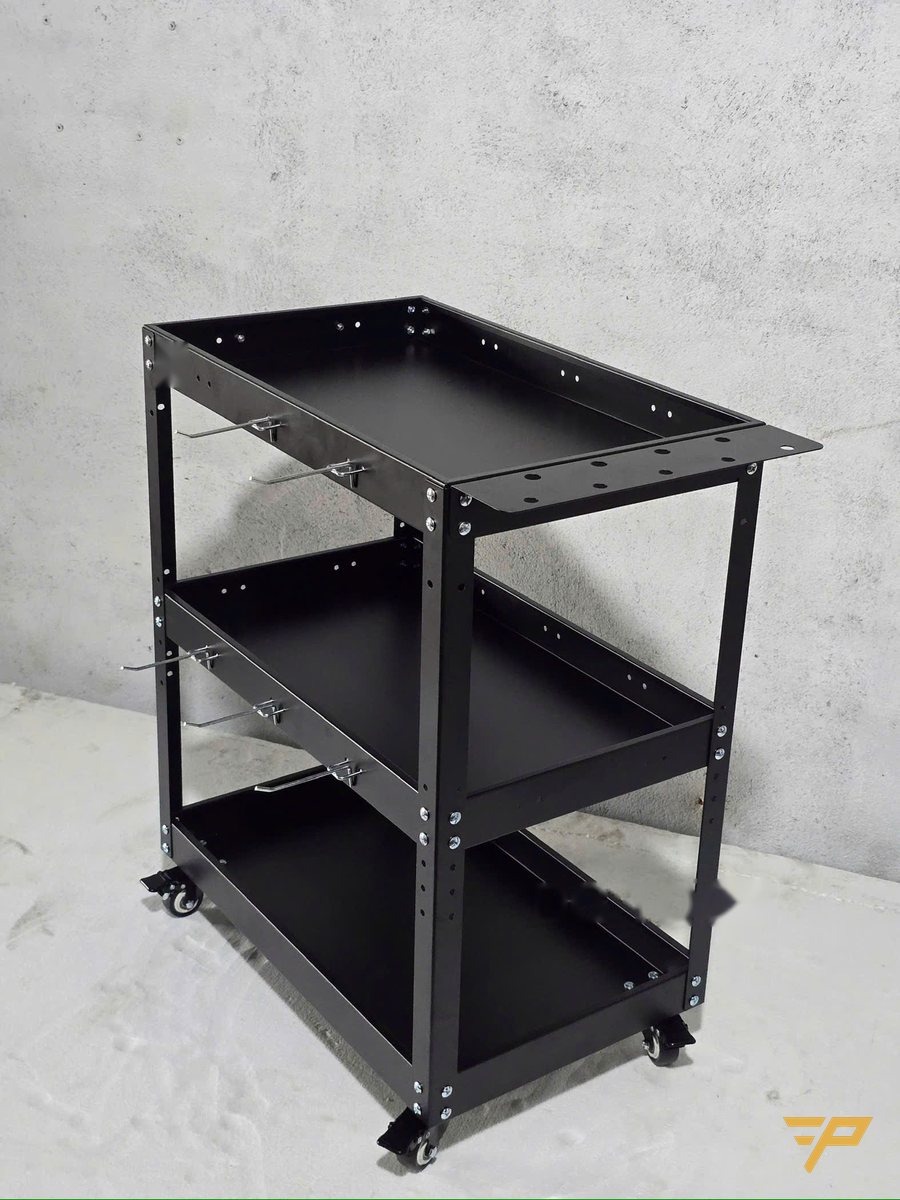
- Phôi, chi tiết đặt trên khay có gờ của xe đẩy, không ôm bằng tay.
- Tôn tấm lớn dùng xe đẩy tấm hoặc giá kẹp, không vác tay.
Bắt đầu từ đâu
- Lấy sổ sơ cứu 6 tháng gần nhất: vết cắt xảy ra ở công đoạn nào, cầm vật gì.
- Gắn mức chống cắt yêu cầu cho từng công đoạn đó và ghi lên bảng hướng dẫn tại máy.
- Thử 2–3 mẫu găng trong 1 ca với công nhân thực tế trước khi mua số lượng lớn.
Câu hỏi thường gặp
Ký hiệu 4X43D trên găng tay nghĩa là gì? Theo EN 388:2016: chống mài mòn mức 4, phép thử cắt Coup không áp dụng (X), chống xé mức 4, chống đâm thủng mức 3, chống cắt theo ISO 13997 mức D (tối thiểu 15 N).
Xưởng dập tôn nên dùng găng chống cắt mức nào? Thường bắt đầu từ mức C–D cho cầm tôn mỏng, đưa phôi vào máy dập; tôn rất sắc hoặc số lượng lớn cân nhắc mức E–F. Mức cuối cùng nên chốt qua đánh giá rủi ro và đeo thử.
Có nên đeo găng chống cắt khi đứng máy khoan, máy tiện? Không nên đeo găng khi máy có trục quay đang chạy vì găng có thể bị cuốn vào. Các hướng dẫn an toàn như OSHA, CCOHS khuyến cáo giữ tay xa vùng quay và chỉ đeo găng khi máy đã dừng.
Cập nhật: 14/10/2026 — Đội kỹ thuật PRIMEAG
Email: info@primeag.vn · Điện thoại/Zalo: 0906 108 292
Hỏi tư vấn kỹ thuật · Gửi bản vẽ, yêu cầu thiết kế · Nhận báo giá trong 30 phút
Biên soạn: Đội kỹ thuật PRIMEAG