Gỉ sét và trầy xước khi chuyển chi tiết gia công: xe đẩy dụng cụ, xốp EVA lót khay và cách chống gỉ
Chi tiết gia công thường đạt kích thước ở máy nhưng bị loại ở khâu kiểm cuối vì vết gỉ hoặc vết xước. Nguyên nhân chính nằm ở lúc chờ và lúc vận chuyển: chi tiết chạm nhau, chạm khay thép, dính mồ hôi tay. PRIMEAG gợi ý 4 lớp bảo vệ: lót khay bằng xốp EVA dày 2–10 mm, tách chi tiết, chống ẩm và mang găng sạch.
- Lót: khay, xe đẩy lót xốp EVA; chi tiết tinh dùng mút cắt định hình, mỗi chi tiết một ô.
- Chuyển: xe đẩy có gờ chặn, bánh êm; không chất chồng chi tiết lên nhau.
- Chống gỉ: làm sạch dung dịch tưới nguội, khô, phủ dầu chống gỉ nếu chờ lâu.
- Cầm: găng sạch để mồ hôi tay không để lại vết gỉ dấu vân tay.

1. Vì sao chi tiết gia công bị gỉ, bị xước
- Chạm kim loại: chi tiết đổ chung vào thùng, khay thép trần, chồng lên nhau khi đẩy qua chỗ gồ ghề.
- Dung dịch tưới nguội còn đọng: nước trong dung dịch bay hơi chậm ở khe, lỗ ren, gây gỉ sau vài giờ trong không khí ẩm.
- Mồ hôi tay: muối và axit trên da để lại vết gỉ đúng hình dấu vân tay.
- Chờ lâu ở xưởng hở: độ ẩm cao, đọng sương sáng sớm.
2. Lót khay và tách chi tiết bằng xốp EVA
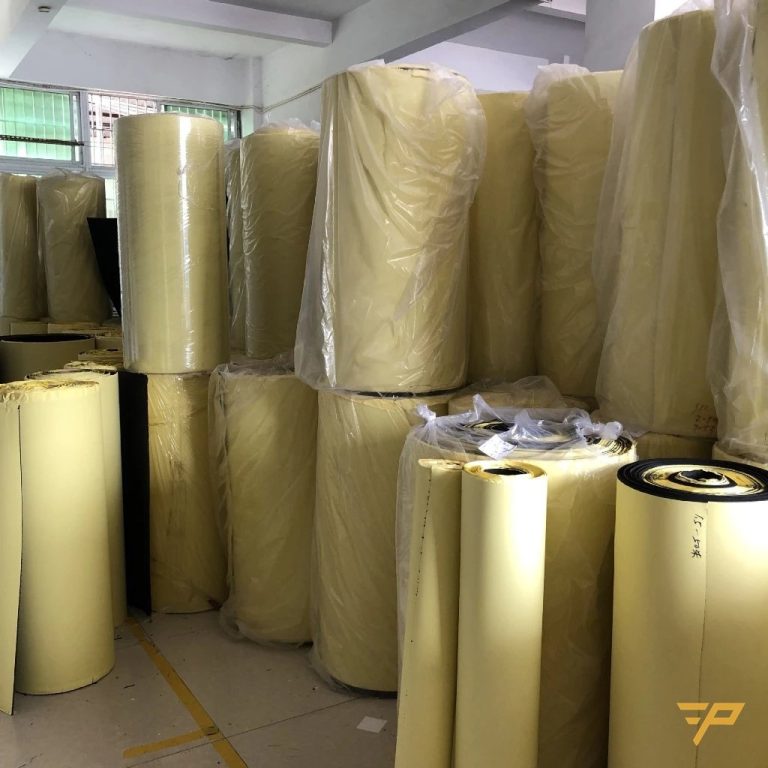
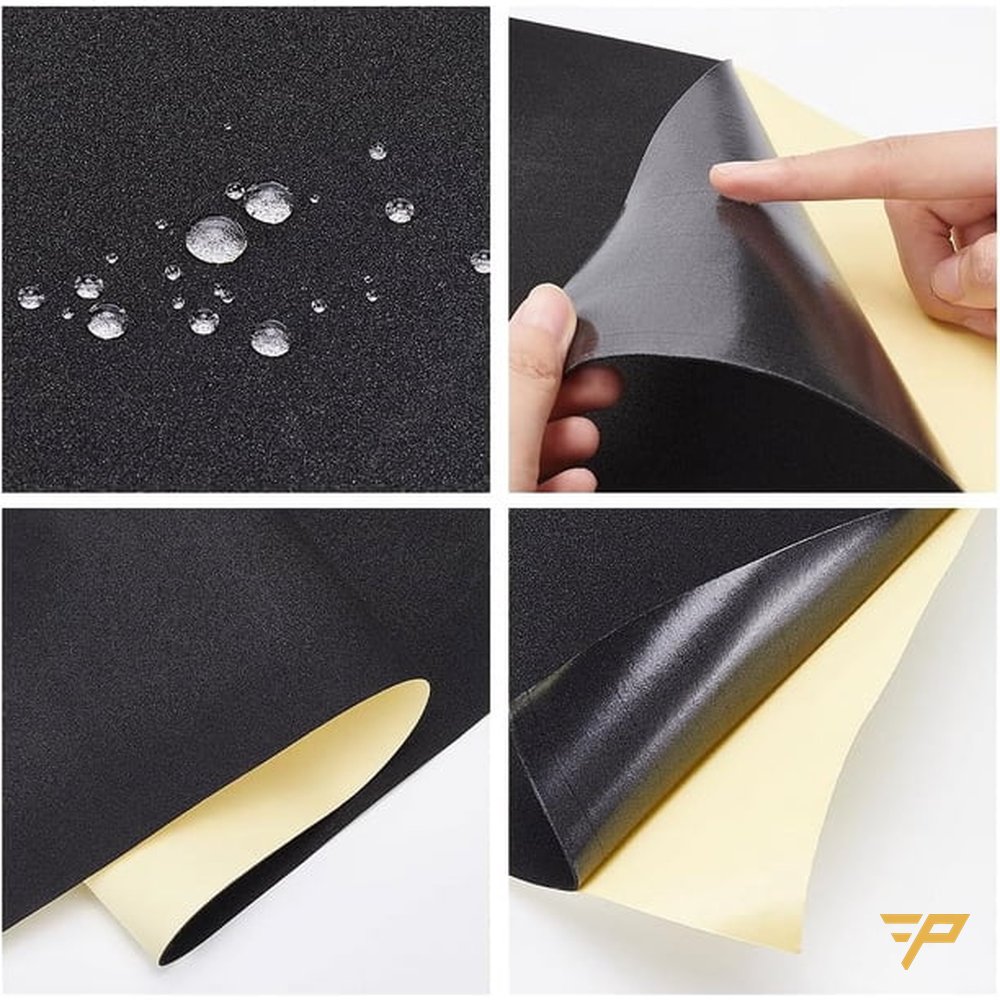
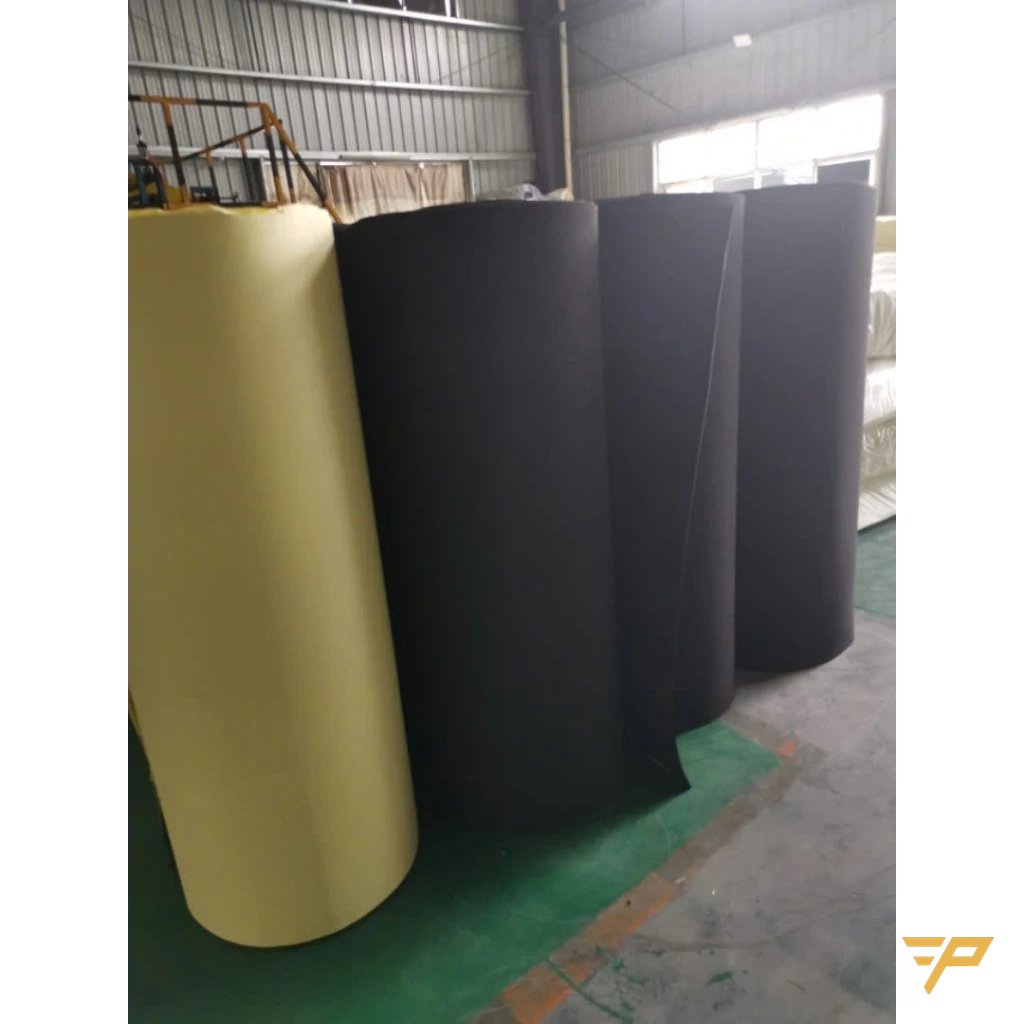
Xốp EVA mềm, không thấm nước, không làm xước bề mặt kim loại. PRIMEAG cung cấp cuộn 1,2 × 100 m dày 1 mm có keo để dán đáy khay, ngăn kéo, mặt tầng xe đẩy, và tấm 2–10 mm để cắt lót thùng (hàng có sẵn giao 24–48 giờ, hàng đặt 3–7 ngày làm việc). Với chi tiết tinh hoặc mặt đã mài, dùng mút cắt CNC định hình theo chi tiết (khuôn xốp): mỗi chi tiết nằm trong một ô, không chạm nhau. Mút định hình làm theo đơn trong 5 ngày.
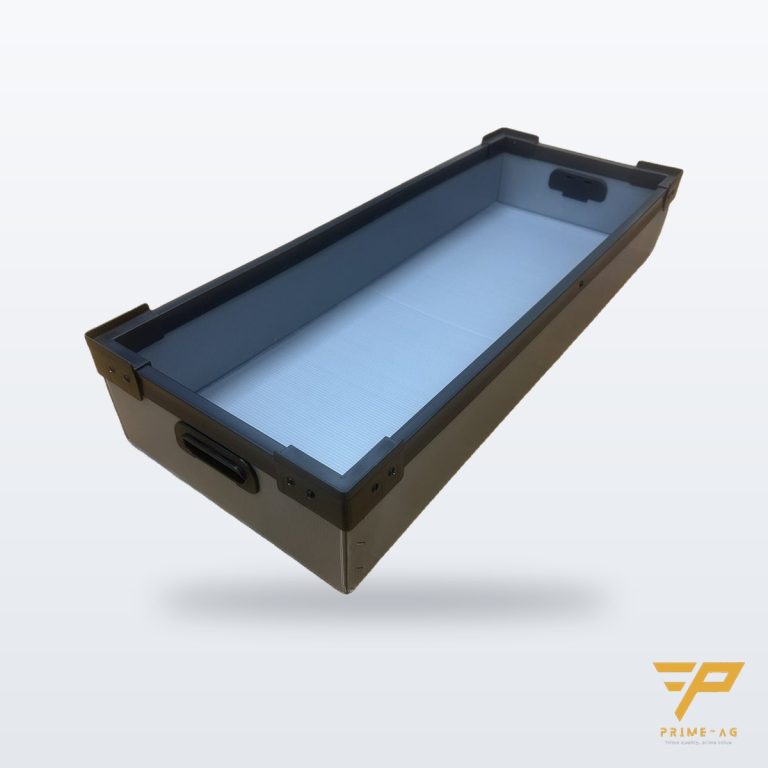
Chi tiết nhỏ số lượng nhiều dùng thùng nhựa công nghiệp lót xốp ở đáy và vách ngăn giữa các lớp; không đổ chi tiết thành đống.
3. Xe đẩy phù hợp cho chuyển giữa công đoạn
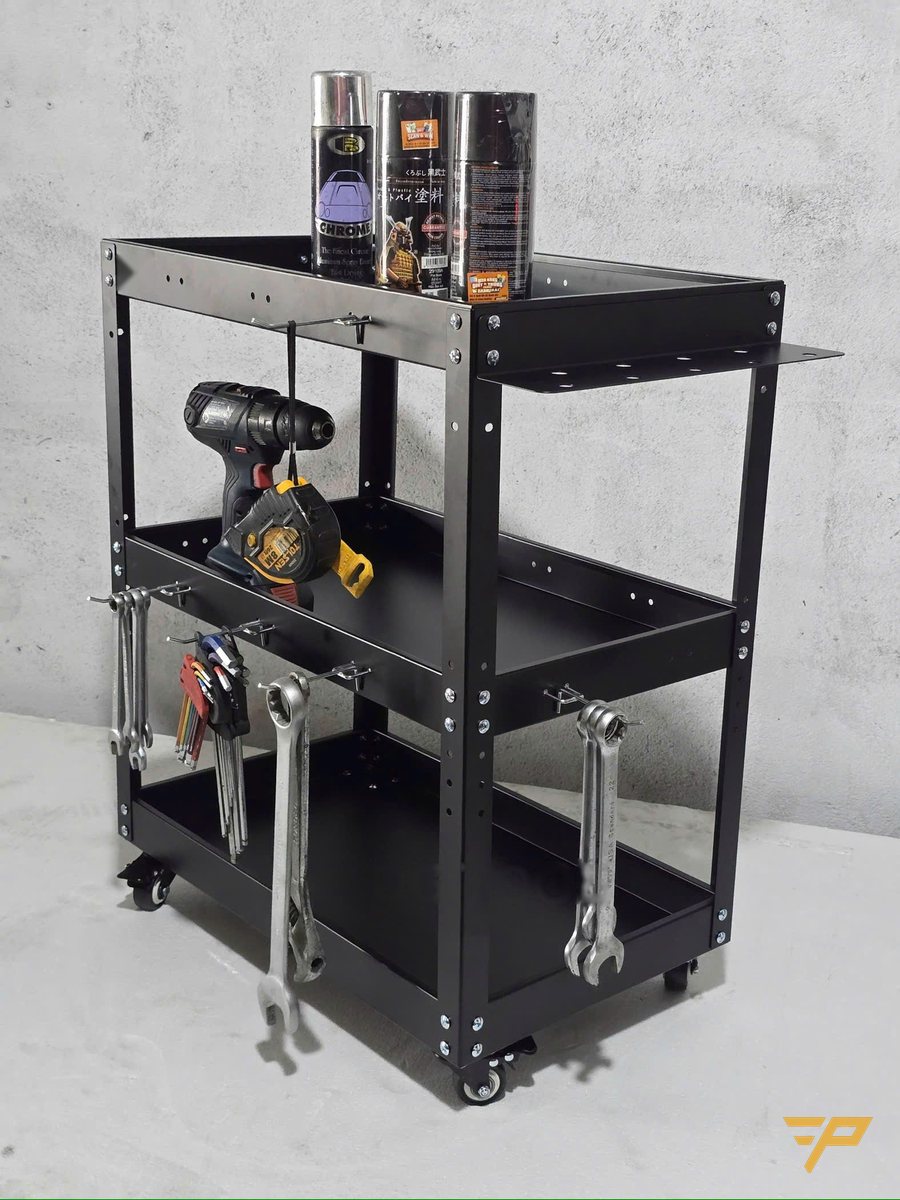
Xe đẩy dụng cụ cơ khí 3 tầng có khay thép 590 × 360 mm với gờ chặn để chi tiết không rơi khi đẩy, tải 150–180 kg, kèm móc treo dụng cụ bên hông. Lót xốp EVA lên từng khay trước khi đặt chi tiết. Lưu ý: xe này sơn tĩnh điện thường, không phải xe chống tĩnh điện. Với chi tiết lớn, cần xe đẩy chuyên dụng có gá đỡ theo hình chi tiết; PRIMEAG đã làm 400 xe đẩy chuyên dụng cho một nhà máy FDI vốn Hoa Kỳ tại Cần Giuộc (2025–2026).
| Tình huống | Giải pháp |
|---|---|
| Chi tiết nhỏ, nhiều, chuyển theo lô | Thùng nhựa + lớp xốp ngăn giữa các lớp |
| Chi tiết vừa, mặt đã gia công tinh | Khay lót mút EVA/PE cắt định hình, xe đẩy có gờ |
| Chi tiết lớn, nặng | Xe đẩy chuyên dụng có gá đỡ, đệm EVA ở điểm tì |
| Chi tiết chờ giao, lưu kho | Làm sạch, khô, phủ dầu chống gỉ, bọc màng PE bảo vệ bề mặt |
4. Chống gỉ trong lúc chờ
- Sau khi gia công: thổi khô lỗ ren, khe; lau dung dịch tưới nguội bằng vải lau công nghiệp.
- Kiểm tra nồng độ dung dịch tưới nguội theo khuyến cáo của hãng; dung dịch quá loãng giảm khả năng chống gỉ.
- Chờ qua đêm hoặc lâu hơn: phủ dầu chống gỉ, hoặc dùng túi chống gỉ theo yêu cầu của khách hàng.
- Không đặt chi tiết sát cửa mở, sát tường ngoài hay dưới mái tôn đọng sương.
5. Găng tay khi cầm chi tiết
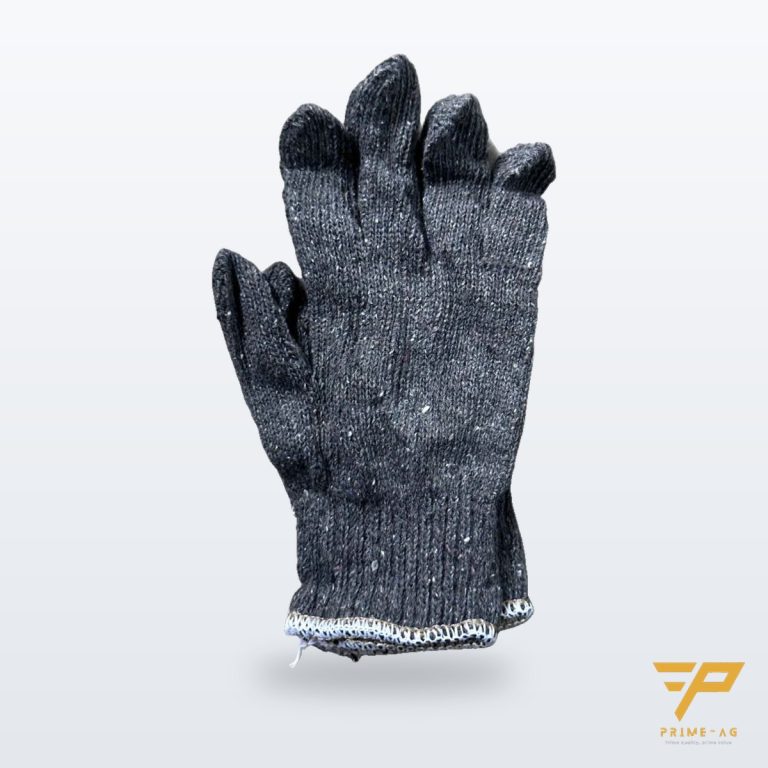
Găng dệt phủ PU như găng tay White Palm phủ PU lòng bàn giữ tay sạch, bám tốt trên bề mặt kim loại nhẵn và không để lại xơ. Thay găng khi đã thấm dầu, ướt. Với chi tiết có cạnh sắc chưa vát bavia, cần găng chống cắt; xem cách chọn theo EN 388 trong bài về tai nạn tay ở xưởng cơ khí.
Bắt đầu từ đâu
- Lấy 20 chi tiết bị loại vì gỉ, xước gần nhất: ghi lỗi xảy ra sau công đoạn nào.
- Kiểm tra khay, thùng, xe đẩy ở công đoạn đó: có lót không, chi tiết có chạm nhau không.
- Lót xốp EVA cho khay và xe đẩy ở điểm lỗi nhiều nhất trước, đo lại tỷ lệ lỗi sau 2 tuần.
Chọn thùng, khay, hộp theo loại hàng xem thêm bài khay, thùng hay hộp danpla: chọn loại nào.
Câu hỏi thường gặp
Xốp EVA có làm gỉ chi tiết thép không? Xốp EVA không thấm nước và không ăn mòn kim loại. Tuy vậy, chi tiết phải được làm khô trước khi đặt lên; nước đọng giữa chi tiết và xốp vẫn gây gỉ.
Có thể cắt xốp lót theo hình chi tiết không? Có. PRIMEAG cắt mút PE/EVA định hình bằng CNC theo chi tiết hoặc bản vẽ, làm theo đơn trong khoảng 5 ngày; cuộn EVA 1 mm có keo và tấm 2–10 mm: hàng có sẵn giao 24–48 giờ, hàng đặt 3–7 ngày làm việc.
Chi tiết gia công chờ bao lâu thì cần phủ dầu chống gỉ? Tùy vật liệu, dung dịch tưới nguội và độ ẩm xưởng. Ở khí hậu nóng ẩm, chi tiết thép carbon chờ qua đêm nên được làm khô và phủ dầu chống gỉ theo quy định của bộ phận chất lượng.
Cập nhật: 14/10/2026 — Đội kỹ thuật PRIMEAG
Email: info@primeag.vn · Điện thoại/Zalo: 0906 108 292
Hỏi tư vấn kỹ thuật · Gửi bản vẽ, yêu cầu thiết kế · Nhận báo giá trong 30 phút
Biên soạn: Đội kỹ thuật PRIMEAG