在機械加工廠,手部割傷通常發生在以棉紗手套或無防割等級的PU塗層手套拿取鈑金、未去毛邊的胚料或刀片時。解決方法是依EN 388標示選手套,特別是ISO A–F防割等級。PRIMEAG建議拿取鋒利邊鈑金的工序從C級以上開始選用。
要點
- 看懂標示: EN 388由4個數字與1–2個字母組成;字母A–F為ISO 13997防割等級。
- 依工序選擇: 拿取鈑金、鋒利胚料需要防割等級;輕組裝則不需要。
- 旋轉主軸附近不戴手套: 鑽床、車床、銑床有捲入手套的風險。
- 大量採購前先試用: 試戴1個班次,確認抓握、靈活度與耐用性。
1. 看懂EN 388標示
通過EN 388:2016認證的手套印有盾牌圖示與一串代碼,例如4X43D。順序如下:
| 位置 | 項目 | 等級 |
|---|---|---|
| 1 | 耐磨性 | 0–4 |
| 2 | 防割性(Coup測試) | 0–5,或X(不適用) |
| 3 | 抗撕裂性 | 0–4 |
| 4 | 抗穿刺性 | 0–4 |
| 5 | 防割性(ISO 13997,TDM) | A–F |
| 6(如有) | 抗衝擊 | P(通過) |
對於新式防割紗線(HPPE、玻璃纖維、鋼絲),Coup測試會讓刀片變鈍,結果不可靠;因此應以A–F字母等級作為比較依據。
2. 防割等級A–F
| ISO等級 | 最小切割力(N) | 參考工序 |
|---|---|---|
| A | 2 | 拿取邊緣略鋒利的物品,低風險 |
| B | 5 | 組裝有輕微毛邊的小零件 |
| C | 10 | 拿取薄鈑金、未倒角胚料,金屬倉庫 |
| D | 15 | 剪切、沖壓鈑金,送料至沖床 |
| E | 22 | 大量拿取鋒利鈑金、玻璃、刀片 |
| F | 30 | 割傷風險極高,處理鋒利廢料 |
切割力數值依EN 388:2016;工序欄僅供參考,實際等級須經各廠風險評估決定。
3. 三個常見錯誤
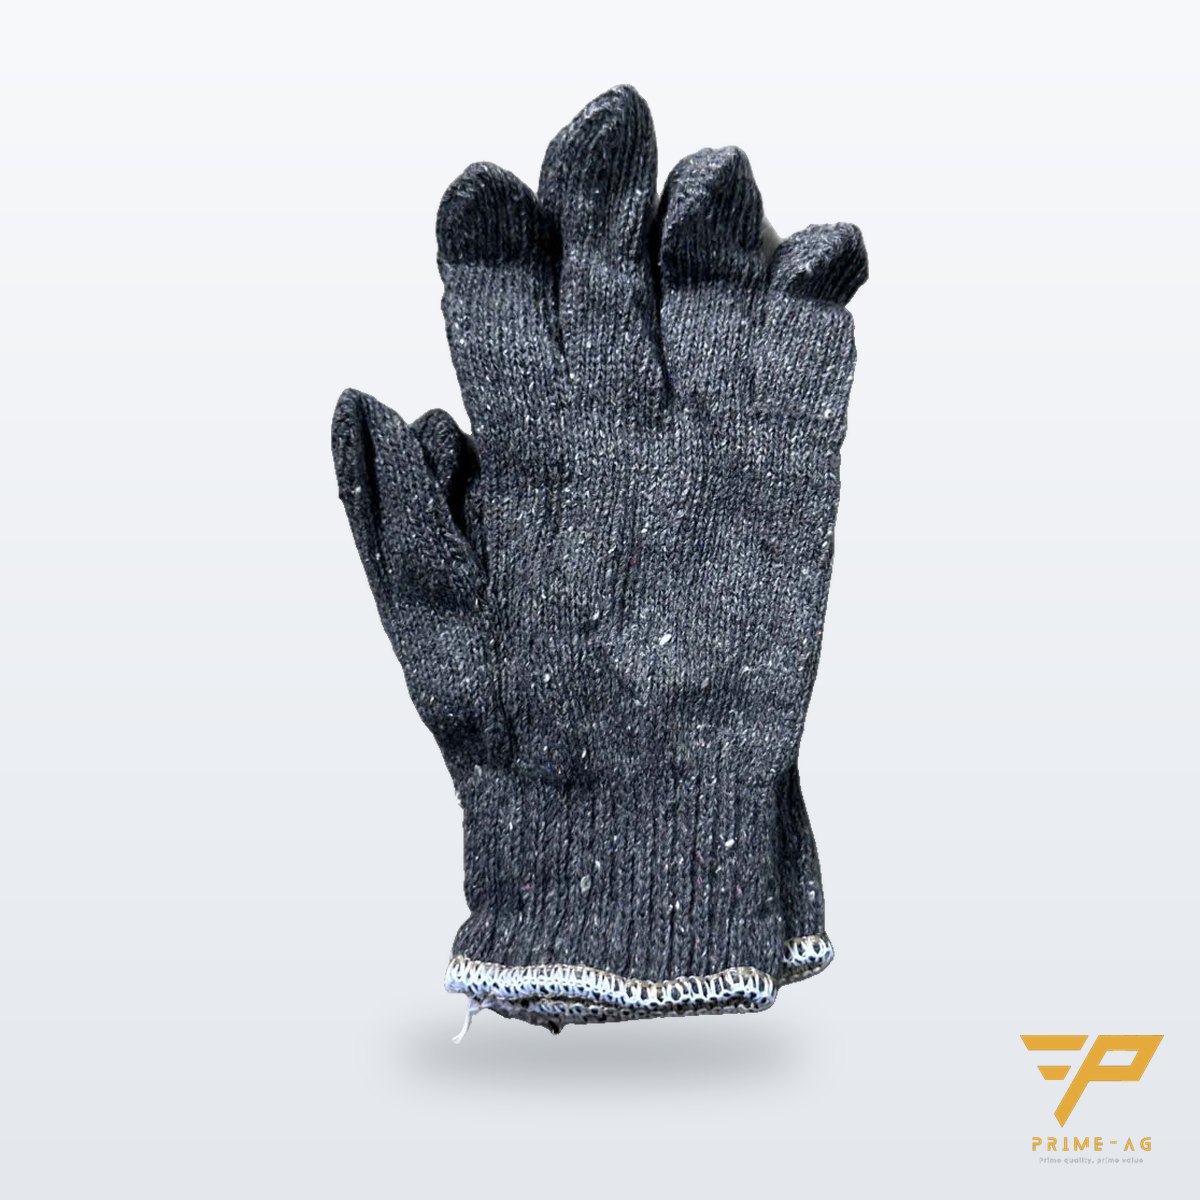
- 以棉紗手套拿鋒利鈑金:棉紗手套、線手套只能防輕微磨擦與髒污,沒有防割等級。
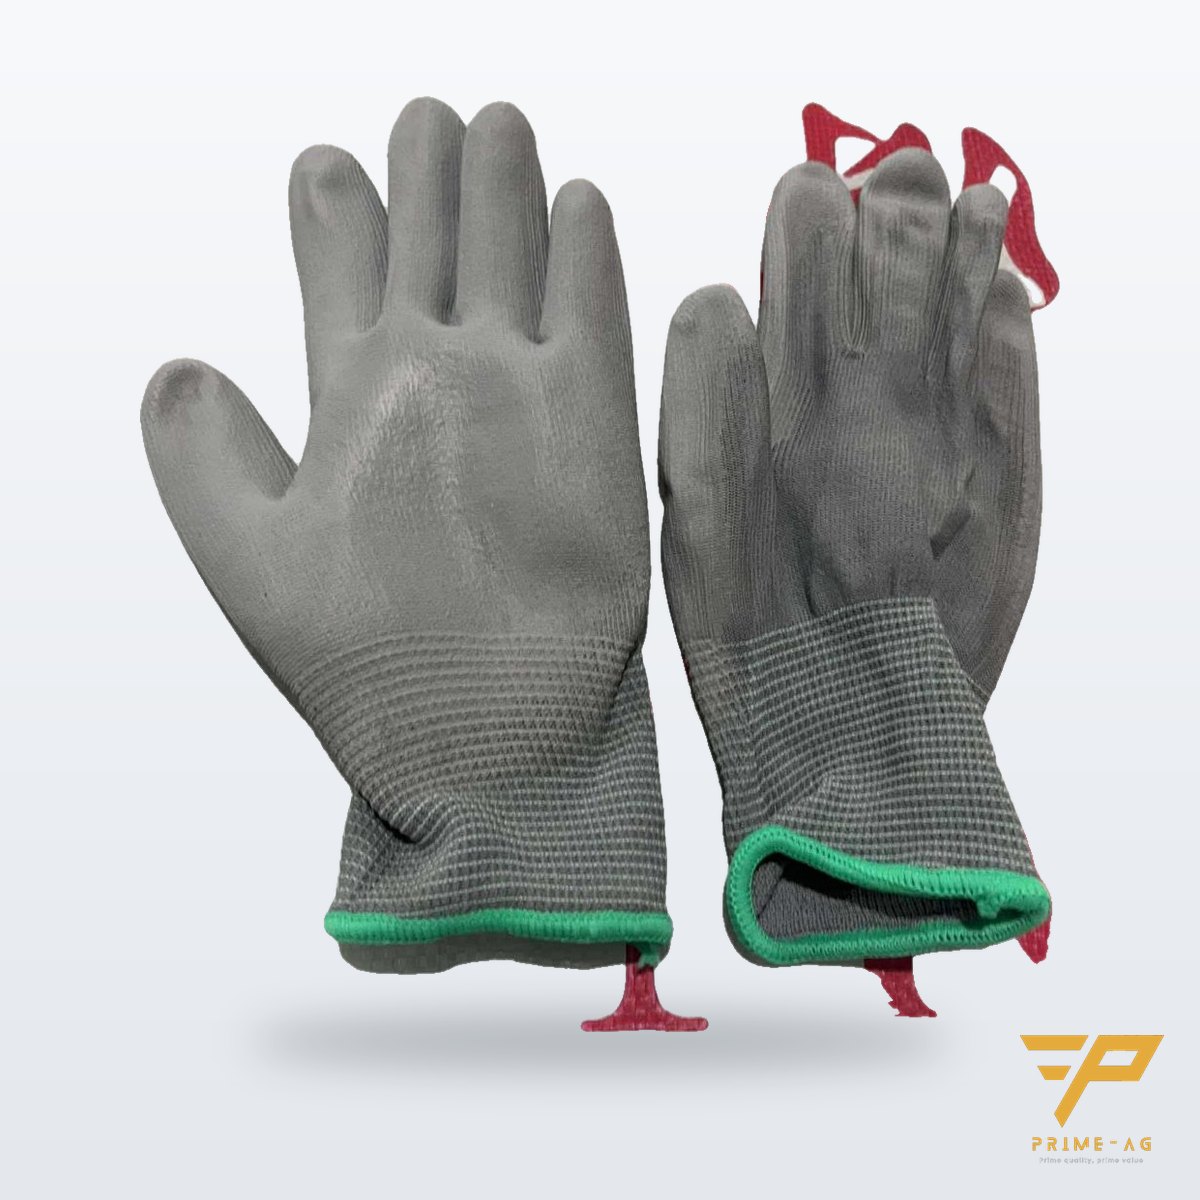
- 誤以為PU塗層手套能防割:Grey Palm PU塗層手套在機械組裝時抓握佳、耐用,但聚酯纖維內襯擋不住鋒利邊緣。
- 操作有旋轉主軸的機台時戴手套:鑽床、車床、銑床可能捲入手套,把整隻手拉進去。OSHA、CCOHS等安全指引建議在旋轉部件附近不要戴手套。
4. 依工序選擇手套
| 工序 | 建議手套 |
|---|---|
| 輕型機械組裝、包裝、保養 | 掌部PU塗層手套(Grey Palm、White Palm) |
| 裝卸無鋒利邊的粗貨 | 80 g棉紗手套、線手套 |
| 拿取鈑金、未去毛邊胚料,送料至沖床 | 防割手套 C–D級,掌部PU或丁腈塗層以增加抓握 |
| 大量拿取鋒利鈑金、玻璃、刀片 | 防割手套E–F級,可搭配防割袖套 |
| 操作鑽床、車床、銑床 | 機台運轉時不戴手套;配戴護目鏡,手遠離切削區 |
電子廠依工序分類手套的方法,請參考依工序選擇手套。
5. 從配置上減少接觸鋒利邊
- 切割後立即去毛邊,不留到下一道工序。
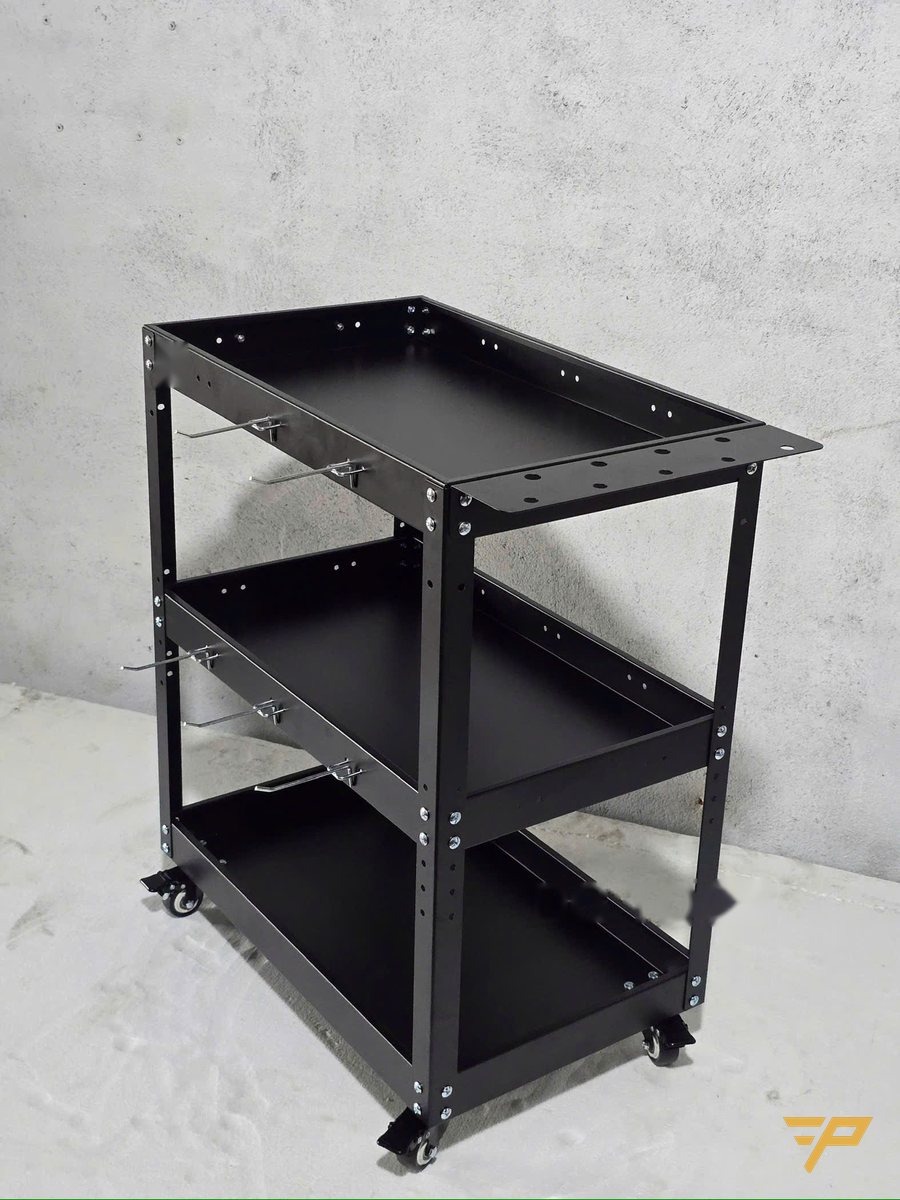
- 胚料、零件放在推車有擋邊的托盤上,不要用手抱。
- 大片鈑金用板材推車或夾持架搬運,不要徒手扛。
從哪裡開始
- 查閱近6個月的急救紀錄:割傷發生在哪道工序、拿的是什麼。
- 為每道相關工序指定所需防割等級,並標示在機台旁的作業指導看板上。
- 大量採購前,讓現場作業員試用2–3款手套樣品1個班次。
常見問題
手套上的4X43D標示代表什麼? 依EN 388:2016:耐磨4級,Coup切割測試不適用(X),抗撕裂4級,抗穿刺3級,ISO 13997防割D級(最小15 N)。
沖壓廠應選用哪一級防割手套? 拿取薄鈑金、送料至沖床通常從C–D級開始;鈑金非常鋒利或數量大時考慮E–F級。最終等級應經風險評估與試戴後確定。
操作鑽床、車床時應該戴防割手套嗎? 有旋轉主軸的機台運轉時不應戴手套,因為手套可能被捲入。OSHA、CCOHS等安全指引建議手遠離旋轉區域,僅在機台停止後才戴手套。
更新:2026年10月14日 — PRIMEAG 技術團隊