
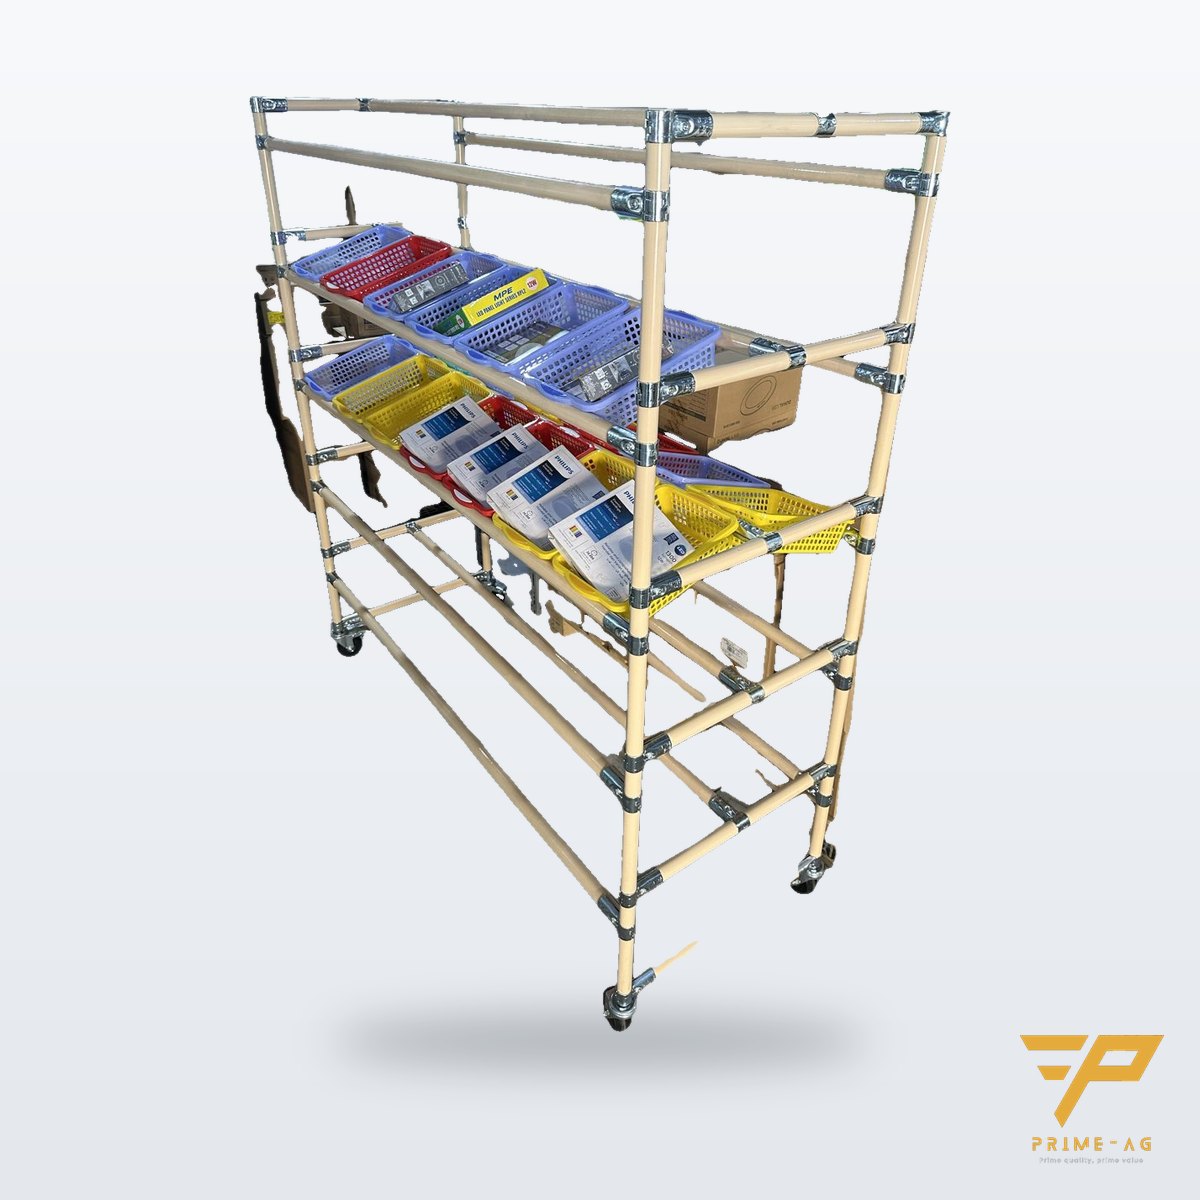
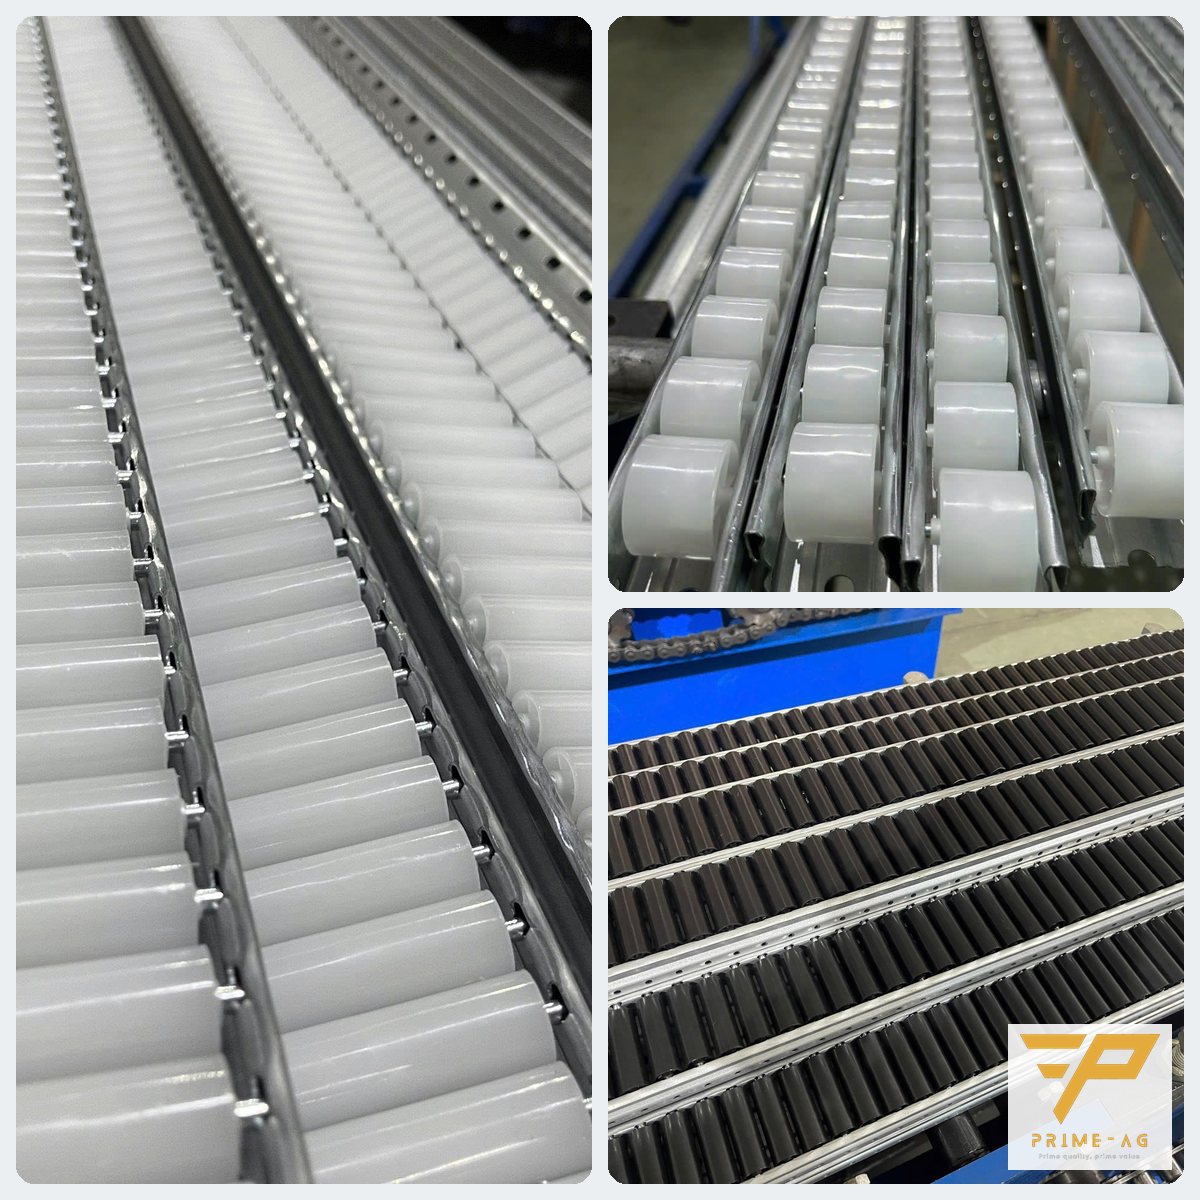
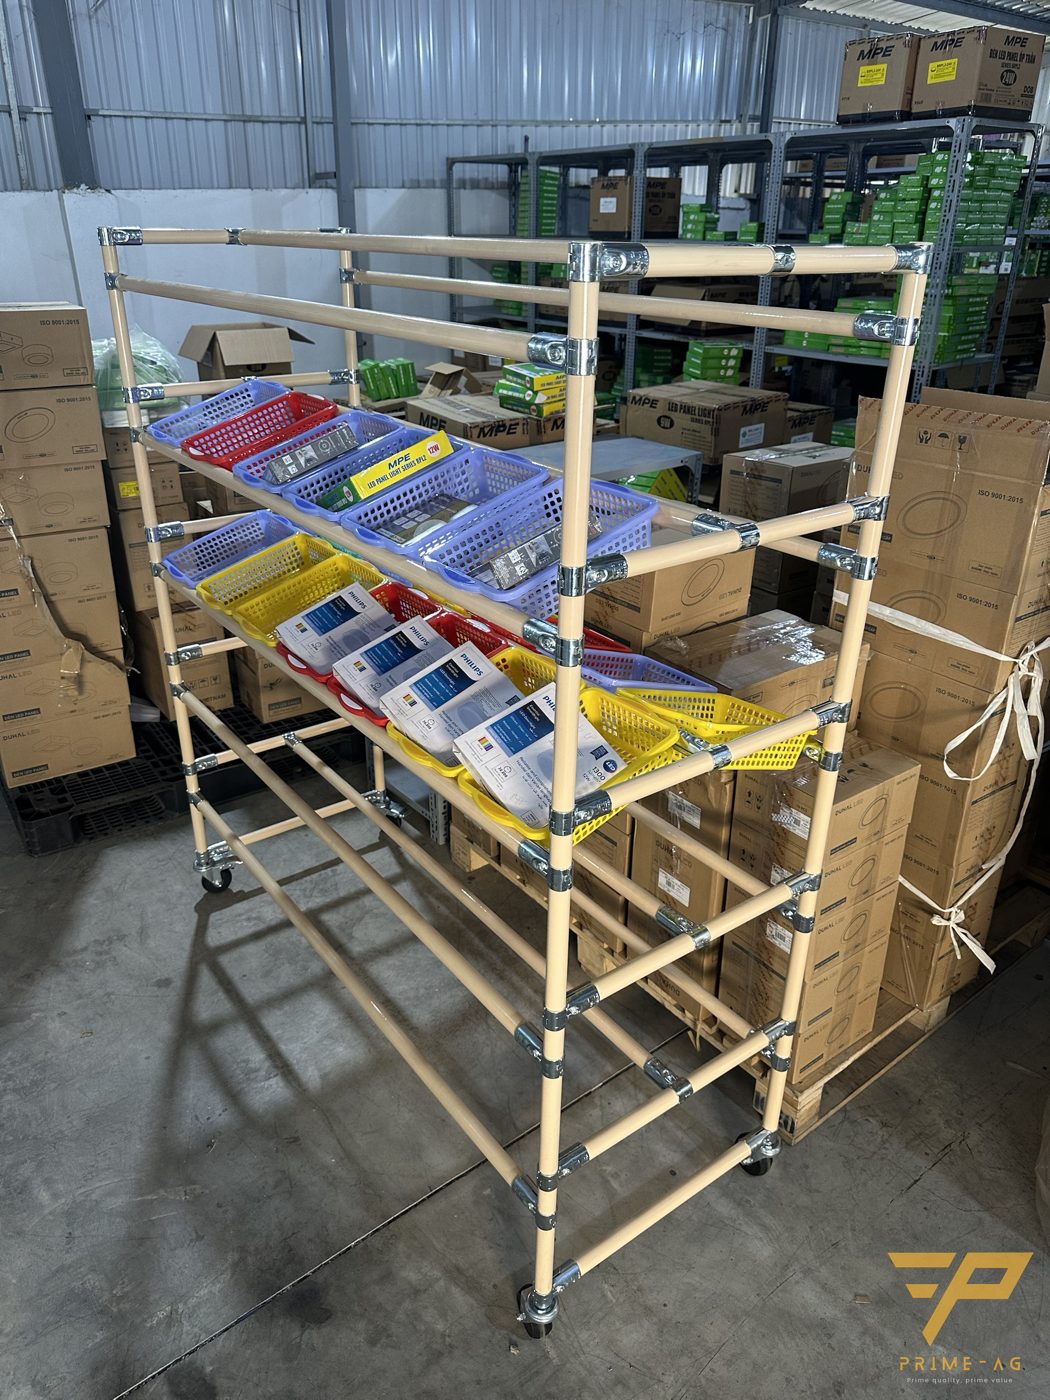
FIFO流利架讓先到的物料先用,作業員不必離開工位取料,備料人員從後方補料,不必擠進產線。PRIMEAG流利架採用精益管(覆塑鋼管)Φ28框架,滾輪條傾斜5–8°,更換料箱時可在現場重新調整層數與坡度。
- 原理:從後方補料,料箱自動滑向作業員,空箱由最底層送回。
- 通道數:每個料號一個通道;用量大的料號可設2個通道。
- 每通道箱數:足夠一個補料週期 + 1個安全箱。
- 坡度:5–8°,依料箱重量調整;輕箱需要較大坡度。
流利架解決什麼問題
在組裝線上,零件箱常放在工作桌下或平層料架上。結果是:新箱壓在舊箱上(舊料留在底下、過期),作業員彎腰取料,備料人員得擠進作業區。重力式流利架(flow rack)把兩條動線分開:備料人員從後方走道補料,作業員在前方取料,靠重力自動做到FIFO。
1. 計算通道數與每通道箱數
列出工位使用的零件,每個料號一個通道。每通道箱數依下式計算:
箱數 =(每小時用量 × 補料週期(小時)÷ 每箱數量),無條件進位,+ 1個安全箱。
例:工位每小時用120顆螺絲,每2小時補料一次,每箱200顆:120 × 2 ÷ 200 = 1.2 → 進位為2,加1個安全箱 = 3箱。料箱長400 mm時,通道約需3 × 400 = 1,200 mm再加擋頭長度,據此選擇合適的料架深度。用量大但料箱小的料號,可改用大箱或分成2個通道。
2. 坡度與滾輪條
- 坡度通常為5–8°。深1,200 mm的通道,兩端高低差約105–170 mm。
- 輕箱(小零件)需要較大坡度才滑得動;重箱坡度要小,避免猛撞擋桿。
- 依箱底選擇滾輪條:平底滑行順暢;有肋條或腳座的箱底需要較密的滾輪間距。整排製作前,先用實際料箱試做1條樣品通道。
- 最底層反向傾斜,把空箱送回備料人員一側。
3. 選擇合適的料箱
| 零件類型 | 建議料箱 | 備註 |
|---|---|---|
| 電子零件、PCB、靜電敏感組件 | 防靜電塑膠托盤450×300×60或ESD物流箱 | 料架使用黑色ESD管,接地 |
| 螺絲、螺帽、塑膠件 | 一般塑膠箱400×300或600×400 | 平底滑行穩定 |
| 大件、重件 | 塑膠物流箱610×420 | 降低坡度,加裝軟擋頭 |
| 按套配料(kitting) | 依圖面分格的中空板箱 | 每套一箱,依訂單FIFO |
4. 產線配置
- 料架緊靠工作桌側邊或後方,取料位在手可及範圍內,大約在腰部到肩部高度之間。
- 用量大的料號放中間層;用量少、較重的料號放下層。
- 在通道的作業員端與補料端都貼上料號標籤;易混料號不要相鄰(參考產線混料:分格料盒、標籤)。
- 後方走道要夠寬,讓備料推車通行。
框架以金屬接頭組裝,免焊接:換產品時,工廠技術人員用六角扳手即可調整層數與坡度。管材、接頭、滾輪條可在精益管配件中單獨購買。依精實(Lean)進行工位整體設計,請參考精實工位改善。
從哪裡開始
- 選1個最常缺料或拿錯料的工位。
- 列表填寫料號、每小時用量、料箱尺寸、補料週期。
- 將表格和現用料箱照片傳給PRIMEAG;PRIMEAG依實際尺寸提供圖面和BOM,審核後再生產。
新設計料架:10–15個工作天(含圖面審核)。料架框架保固3年,腳輪保固12個月。
常見問題
流利架坡度應該幾度? 通常5–8°。輕箱需要較大坡度才滑得動;重箱坡度要小,避免猛撞。整排製作前,建議先用實際料箱試做一條樣品通道。
流利架每個通道放幾箱才夠? 每小時用量乘以補料週期,除以每箱數量,無條件進位後再加1個安全箱。
流利架可以用在防靜電區嗎? 可以。使用黑色導電ESD覆塑管和金屬接頭,框架接地,滾輪條上使用ESD托盤或物流箱。
更新:2026年10月19日 — PRIMEAG 技術團隊
更新日期:2026-10-19