
ベトナム工場の機械オペレーター立ち位置で使う疲労軽減マットが、数か月で端が浮く・滑る・硬く脆くなるのは、多くの場合、クーラント、マット下にたまった油、PVCの可塑剤のブリードアウト、金型付近の約60 °Cを超える熱、または車両の乗り上げが原因です。PRIMEAGでは、マット裏面を乾拭きし、斜めエッジ付きの14 mm品を選ぶこと、高温の油がかかるエリアにはニトリルゴムを使うことをおすすめしています。
機械オペレーターの立ち位置では、マットが油、クーラント、樹脂ペレット、熱に同時にさらされます。劣化の原因はたいていその場で見つかります。
- 滑る:油膜、樹脂ペレット。
- 端が浮く:マット下に閉じ込められた水、熱。
- 硬く脆くなる:PVCの可塑剤のブリードアウト。一般的なPVCは約60 °Cで変形します。
- 選び直し:位置に応じて厚さ11 / 14 / 20 mm、斜めエッジ付き、フォークリフトは通さない。
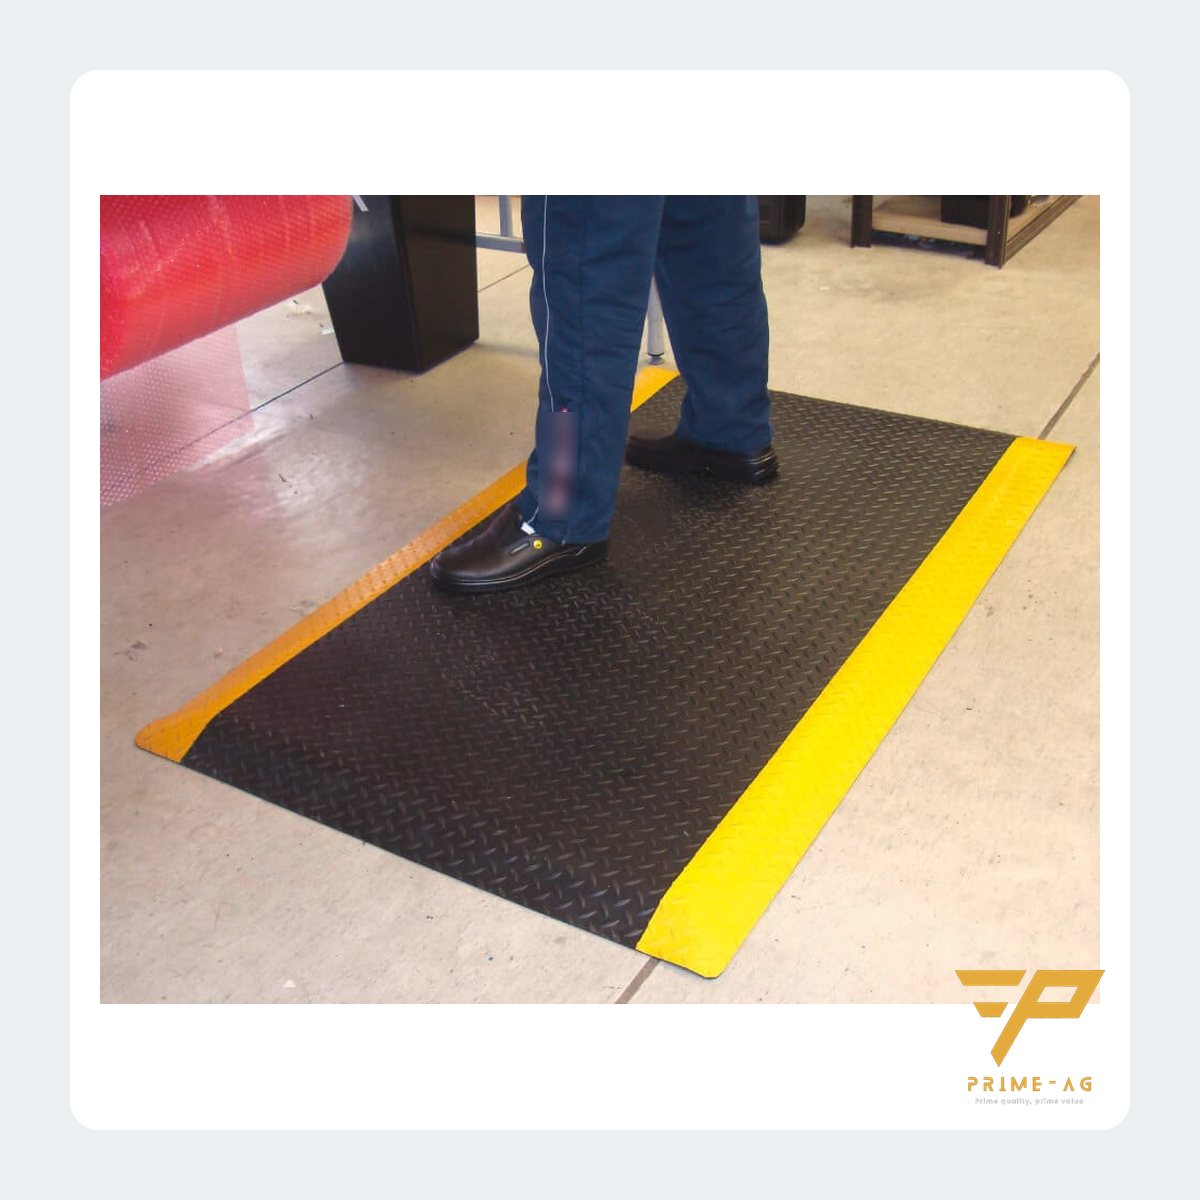
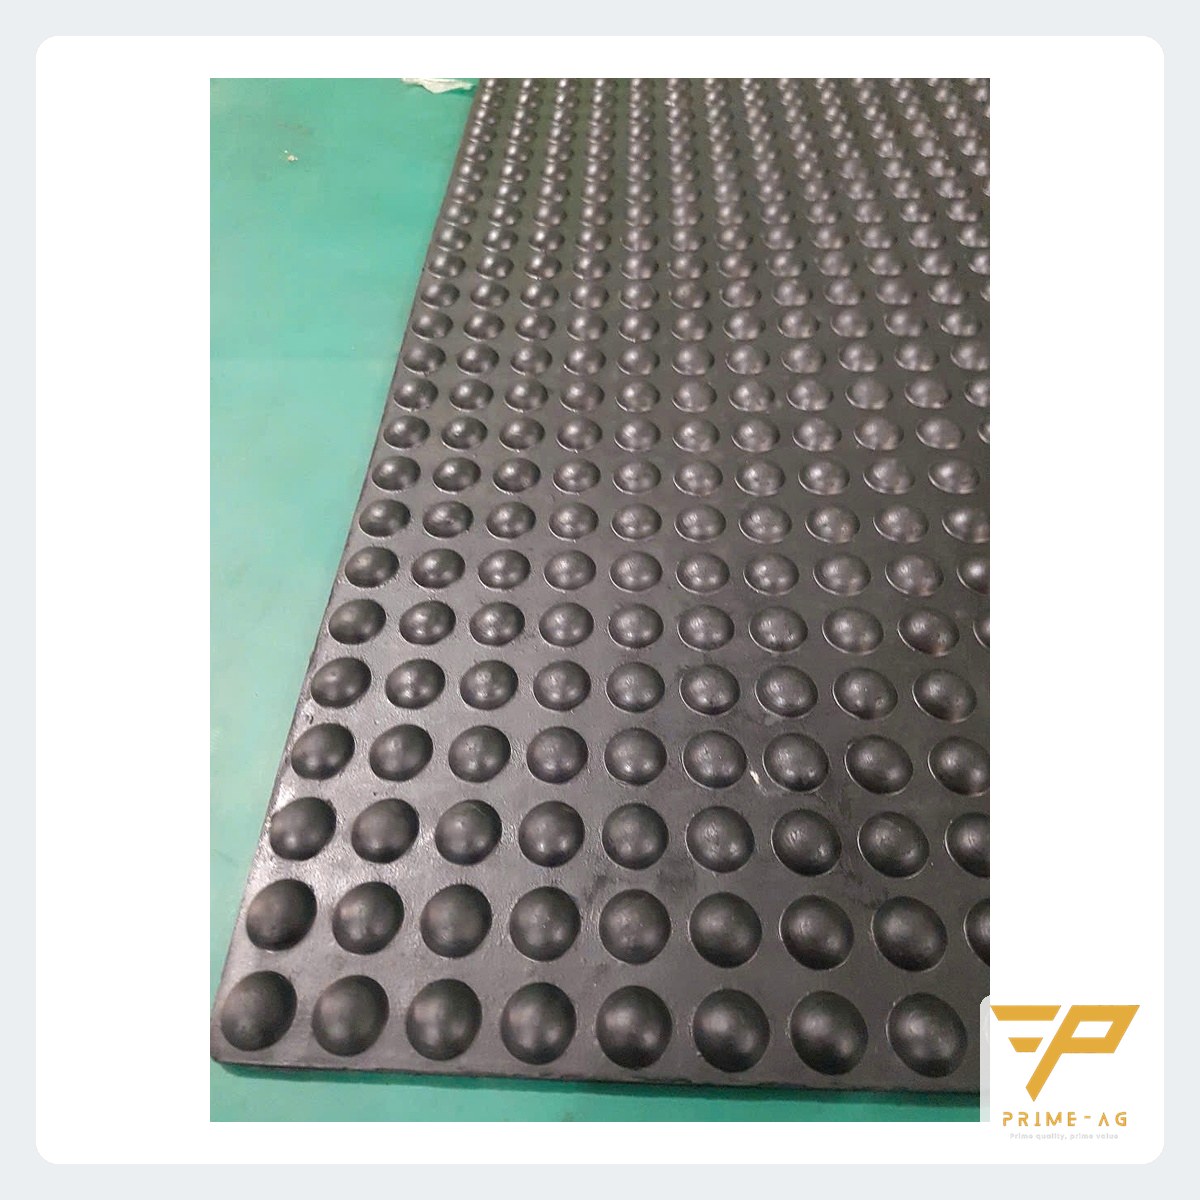
疲労軽減マットの端が浮く:マット下の水と熱
CNC機のクーラントや床洗浄水がマットの下に流れ込み、たまります。裏面が湿っていると、作業者が足を踏みかえるたびにマットがわずかに滑り、端が押し寄せられて反り上がります。
マットをめくってみて、下の床が濡れていたり、油汚れやカビがあれば原因はこれです。漏れを直し、マット裏面と床を乾かしてから敷き直してください。
射出成形機ではさらに熱が加わります。一般的なPVCは約60 °Cで熱変形が始まるため、金型の近くや高温の成形品を受ける場所に置いたマットは波打ち、部分的に膨らみます。
表面が滑る:油、クーラント、樹脂ペレット
PU表面は比較的耐油性がありますが、油膜が長くたまれば滑りの原因になります。樹脂ペレットは靴底の下でボールベアリングのように転がります。突起の溝は濡れても足元をグリップしますが、樹脂ペレットもため込みます。毎日掃き取り、中性洗剤で拭き、ワックス入りの洗剤は避けてください。
油脂の多いエリア、プレス機、CNC、高温の切りくずが出る場所では、ニトリルゴム(NBR)マットを検討してください。天然ゴムより鉱物油、希酸、希アルカリに強く、使用温度は約−40~108 °Cです。
数か月で硬く脆くなる:可塑剤のブリードアウト
発泡PVCが柔らかいのは可塑剤のおかげです。可塑剤はポリマーと化学結合していないため徐々に抜け出し、マットは弾力を失って表面が割れ、端が脆くなり、復元しなくなります。立ち位置の永久的なへたり、表面の割れ、層のはがれ、つまずきの原因となる端の反りが出たら交換してください。
車両の乗り上げによるへたり・破れ
疲労軽減マットは人の歩行と手押し台車向けで、フォークリフト用ではありません。フォークリフトや重荷重のハンドパレットトラックが乗り上げると、数回で発泡層が裂け、端がはがれます。かみ合わないピースマットはすき間ができてつまずきの原因になるため、ロールから一体で切り出すか、斜めエッジでつなぎます。
厚さ・エッジ・表面の選び直し
CCOHSによると、長時間の立ち作業は足の痛み、静脈瘤、腰痛の原因となるおそれがあり、コンクリートの上に直接立つことは避けるべきとされています。ただし、厚すぎる発泡マットは足が沈んで不安定になり、かえって疲労が増すことがあります。
PRIMEAGの疲労軽減ゴムマットは、発泡PVC、PU表面、黄黒の斜めエッジ仕様で、厚さ11 / 14 / 20 mm、シートサイズ600×900、900×1,200、900×1,500、900×1,800 mm、またはロール900 × 20 mです。終日の立ち作業の多くには14 mm品、冷えたコンクリート床には20 mm品を使います。ライン全体に導入する前に、作業者に半シフト試しに立ってもらってください。
症状と対策の一覧表
| 症状 | よくある原因 | 対策 |
|---|---|---|
| 滑る | 油膜、樹脂ペレット | 毎日掃き取る。油の多いエリアはNBRを使用 |
| 膨らみ・端の反り | マット下の滞水、金型付近の熱 | 裏面と床を乾かす。熱源から離す |
| 硬化・割れ | 可塑剤のブリードアウト、高温の切りくず | マットを交換。高温切りくずのエリアはNBRを使用 |
| へたり・端の破れ | マットが柔らかすぎる、フォークリフトの乗り上げ | 14 mm品を試す。車両の動線を変更 |
機械立ち位置でのセルフチェック
5つの質問:マット裏面が濡れていないか、高温の金型の近くではないか、表面に油や樹脂ペレットがないか、手で押して弾力が残っているか、フォークリフトが横切らないか。2つ以上「はい(問題あり)」なら、マットを交換する前にまず劣化の原因を取り除いてください。
在庫品はホーチミン市、ビンズオン、ドンナイへ24–48時間で納品します。いすや作業台の高さについては終日立ち作業の作業者の疲労を減らす方法、成形機後工程のステーションについては射出成形品のバリ取り・外観検査台のレイアウトの記事をご覧ください。
よくある質問
- 疲労軽減マットは射出成形機のすぐそばに敷いても大丈夫ですか? — 高温エリアを避ければ大丈夫です。一般的なPVCは60 °C前後で変形します。
- 台車がマットの上を通ると傷みますか? — 手押し台車なら問題ありませんが、フォークリフトや重荷重のパレットトラックは不可です。
- 20 mmのマットは14 mmより疲れにくいですか? — 必ずしもそうではありません。柔らかすぎるマットは足が沈みます。中間の厚さが多くの立ち作業者に合い、最も厚いものは冷えたコンクリート床に向いています。
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
執筆:PRIMEAG 技術チーム
更新日:2026年10月23日