
ベトナム工場の袋シーラーで、シールバーのテフロンテープが数シフトで黒く焦げる・破れる場合、主な原因は設定温度が高すぎる、しわや気泡のある貼り方、樹脂付着の放置、またはテープ基材の選定ミスです。厚さ0.13 mmまたは0.18 mm、幅25–60 mm、260 °Cまで耐えるPTFEコーティングのガラスクロス基材テープを使ってください。PRIMEAGは指定幅にカットでき、納期は5日です。
包装工場では、袋シーラーが複数シフトで連続稼働します。ヒーターバー上の離型テープが傷むとフィルムがテープに貼り付き、シールにしわが出て、機械を止めることになります。原因を探さずにテープだけ交換すると、数シフト後に同じ不具合が再発します。
- まず温度を確認:設定温度が高すぎる、またはシール時間が長いことが、テープが黒く焦げる最大の理由です。
- 張って貼り、気泡を残さない:テープはヒーターバーに密着させ、切り口はまっすぐ、両端に余裕を持たせます。
- 正しい基材:摩擦のあるシールバーにはガラスクロス基材のテフロン粘着テープが必要で、薄いフィルム基材は使いません。対向側のシリコーンパッドも併せて点検します。
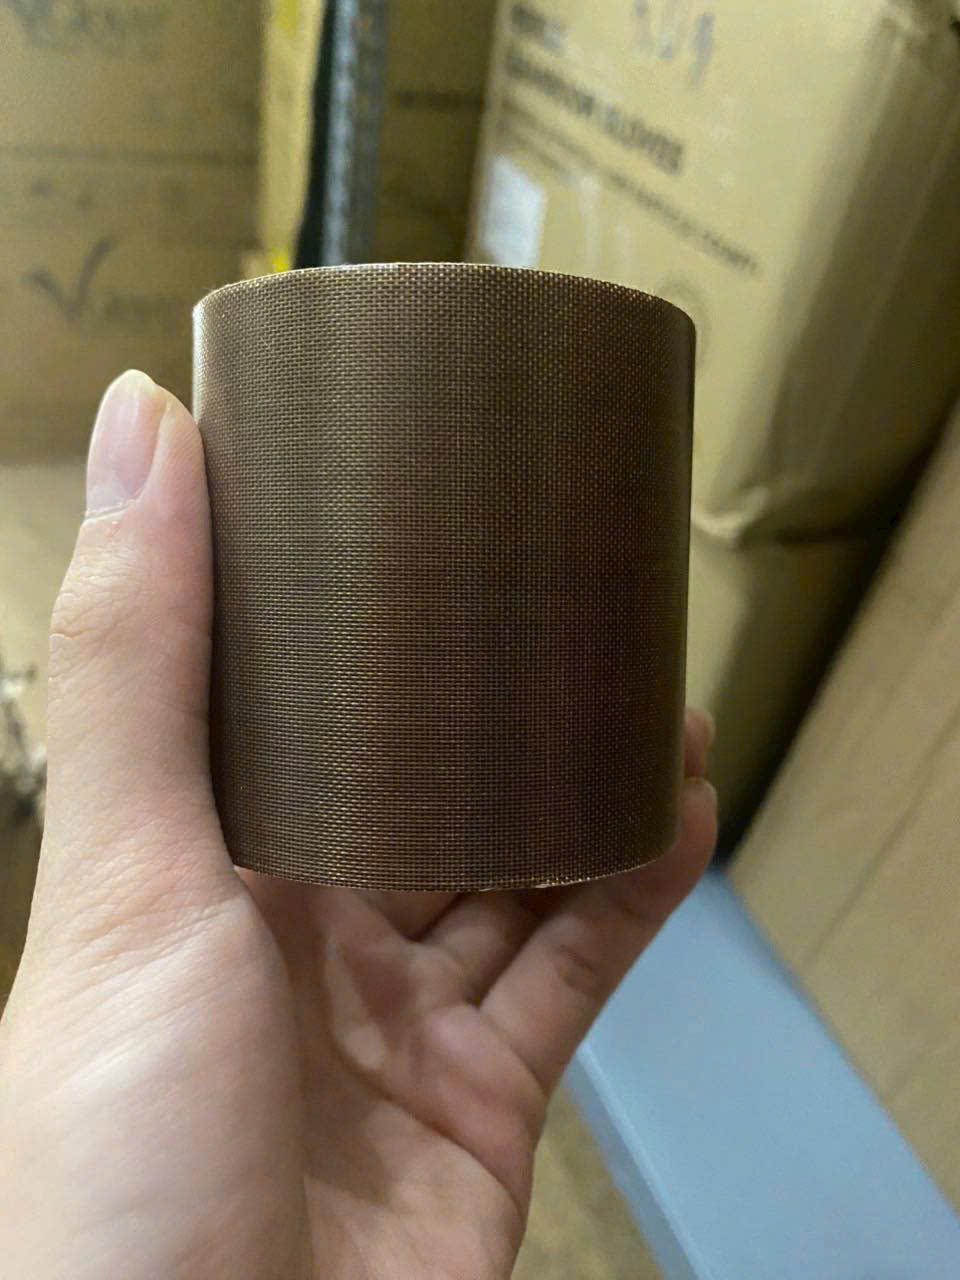
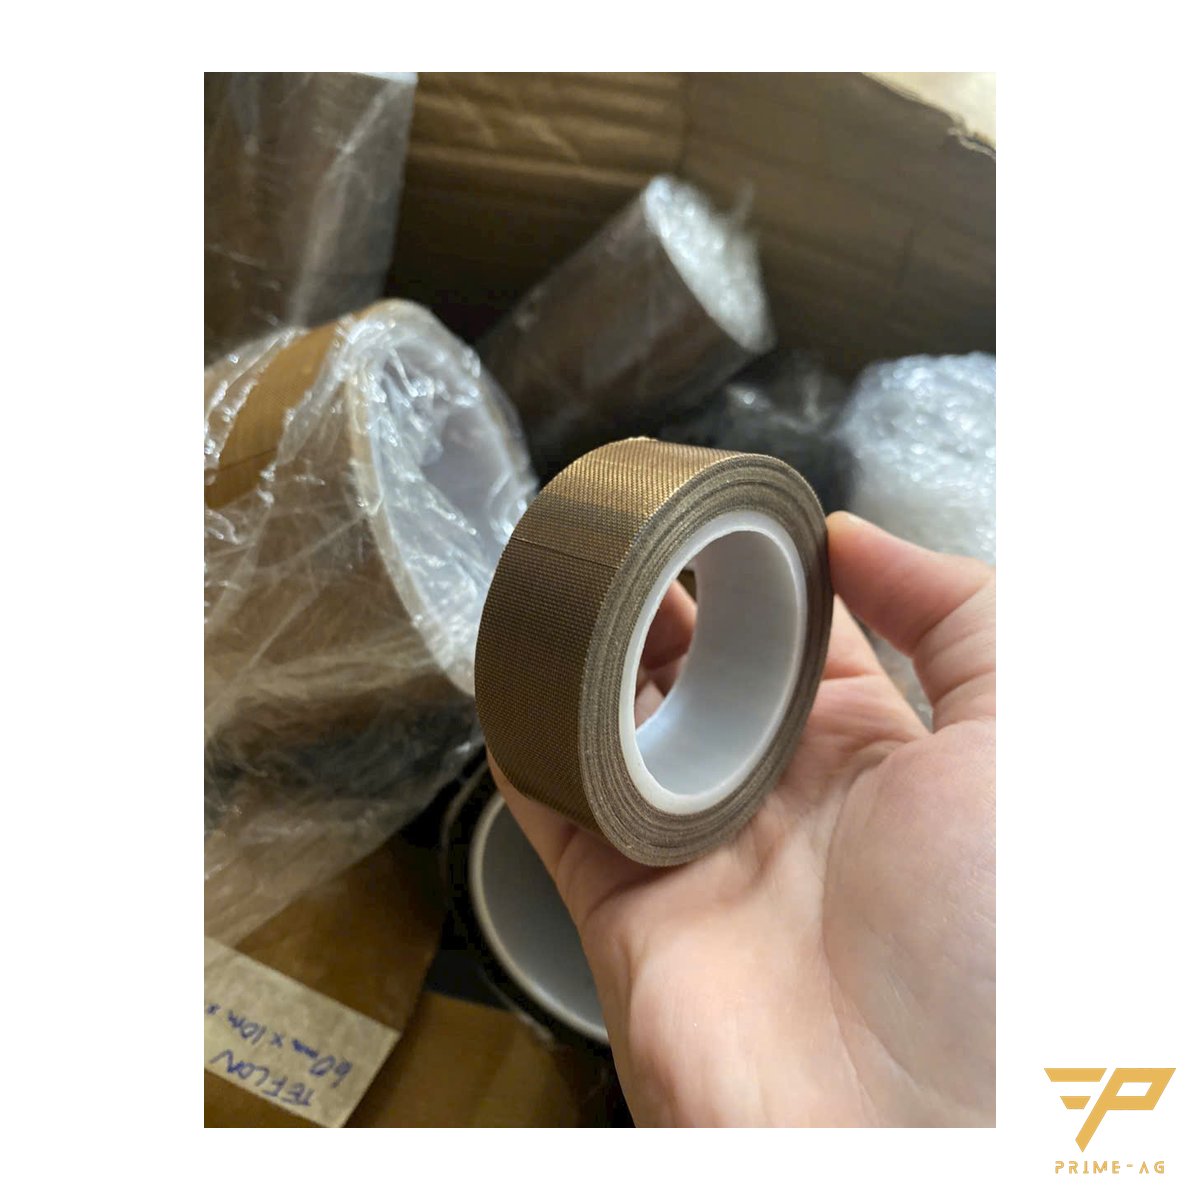
袋シーラーのテフロンテープの症状を読む
損傷の形から、先に点検すべき工程がわかります。ヒーターバー式シーラー、連続シーラー、熱プレス機に共通です。
| 症状 | よくある原因 | 対処 |
|---|---|---|
| 黒く焦げて、乾いてもろい | 設定温度が高すぎる、シール時間が長い | 温度を段階的に下げ、プレス時間を短くする |
| 膨れ・浮き | 貼付時の気泡 | はがして清掃し、貼り直す |
| テープの端から破れる | 斜めの切り口が浮いて引っかかる | 切り口を直角にし、端に余裕を持たせて貼る |
| フィルムがテープに貼り付く | 溶けた樹脂が層状に付着 | 機械が冷えてから拭く;テープが擦り切れたら交換 |
| シールのしわ | テープのしわ、ゴムパッドのへこみ | 平らに貼り直し、パッドを交換 |
| 一点だけ早く穴が開く | フィルム基材、または薄すぎる | ガラスクロス基材に変更し、0.18 mmを検討 |
1. 設定温度とシール時間
シールが弱いと現場は温度を上げ、そのまま下げ忘れがちです。テープの耐熱範囲は−70〜260 °Cで、PTFEは約260 °Cから劣化が始まります。この上限近くで運転すると、数シフトでテープが黒くなります。
安全上の理由もあります。過熱したPTFE(約250 °C超)の煙はインフルエンザのような症状を起こすことがあり、「ポリマーヒューム熱」と呼ばれます。機械周辺の換気を保ってください。0.18 mmのテープに替える場合は、厚いテープは熱伝導が遅いため、温度またはプレス時間を再調整します。
2. ヒーターバーへのテープの貼り方
しわや気泡の部分は加熱が不均一になり、膨れます。テープはバーの面に密着させ、両側の角まで覆います。斜めの切り口が浮いた箇所が破れの起点になります。
3. 溶けた樹脂や粘着剤の付着を放置しない
溶けた樹脂が層になると、フィルムはPTFE面ではなくその樹脂層に貼り付きます。テープは機械が冷えてからIPAを含ませたBemcotワイパーで拭き、刃物で削らないでください。
4. 正しい基材と厚さの選定
ガラス繊維クロス基材は摩擦に強く、破れにくい一方、薄いフィルム基材は曲面にしか向きません。袋シーラーのシールバーには幅25–60 mmを使います。テフロンの代わりにカプトン(ポリイミド)テープを使わないでください。カプトンはリフロー炉でパッドをマスキングする用途で、連続高温かつ摩擦がある箇所にはやはりテフロンが必要です。3種類の比較:耐熱テープの選び方:カプトン、テフロン、青色PET。
5. 対向ゴムとテープ交換のタイミング
対向側のシリコーンゴムパッドがへこんだり硬化したりすると、圧力が一部に集中し、その部分からテープが摩耗します。破れるまで待たず、テープ表面のつやがなくなる、繊維が見える、フィルムが付き始めたら交換時期です。
正しいテープ交換手順
- 機械の電源を切り、シールバーが完全に冷えるのを待ちます。
- 古いテープをはがし、IPAで粘着剤をきれいに拭き取ります。
- 中央から外側へ張りながら、気泡なく、両端に余裕を持たせて貼ります。
- 全長にわたって押さえ付け、数袋で試運転します。
在庫品はホーチミン市、ビンズオン、ドンナイへ24–48時間で納品し、受注品は3–7営業日です。指定幅カットは5日で承ります。広い面の離型(シュート、作業台面)には幅100 mmのテープ、またはテフロンクロス・シート(別途受注品)を使います。シーラー周辺の配置を見直すなら:EC倉庫向け 棚・照明・コンセント付き梱包作業台。
よくある質問
- 袋シーラーのテフロンテープは厚さ0.13 mmと0.18 mmのどちらを選ぶべきですか? — 0.13 mmは熱伝導が速く、高速サイクルの機械に向きます。0.18 mmは耐摩耗性に優れますが熱伝導が遅いため、まずプレス時間を少し延ばし、温度を260 °C近くまで上げないでください。厚さを変えたらサンプル袋で再テストしてください。
- ベトナムで呼び名が違うテフロンテープ(bang dinh/bang keo)は別の種類ですか? — いいえ。ベトナム北部では「bang dinh」、南部では「bang keo」と呼ぶのが一般的ですが、どちらもシリコーン粘着剤付きのPTFEコーティングガラスクロス基材テープです。
- テフロンテープが焦げたときの煙は心配すべきですか? — はい。テープが黒く焦げるのは、通常ヒーターバーが過度に高温になっている兆候です。そのように加熱されたPTFEの煙はポリマーヒューム熱を起こすことがあります。温度を下げ、換気してからテープを交換してください。
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
執筆:PRIMEAG 技術チーム
更新日:2026年10月28日