
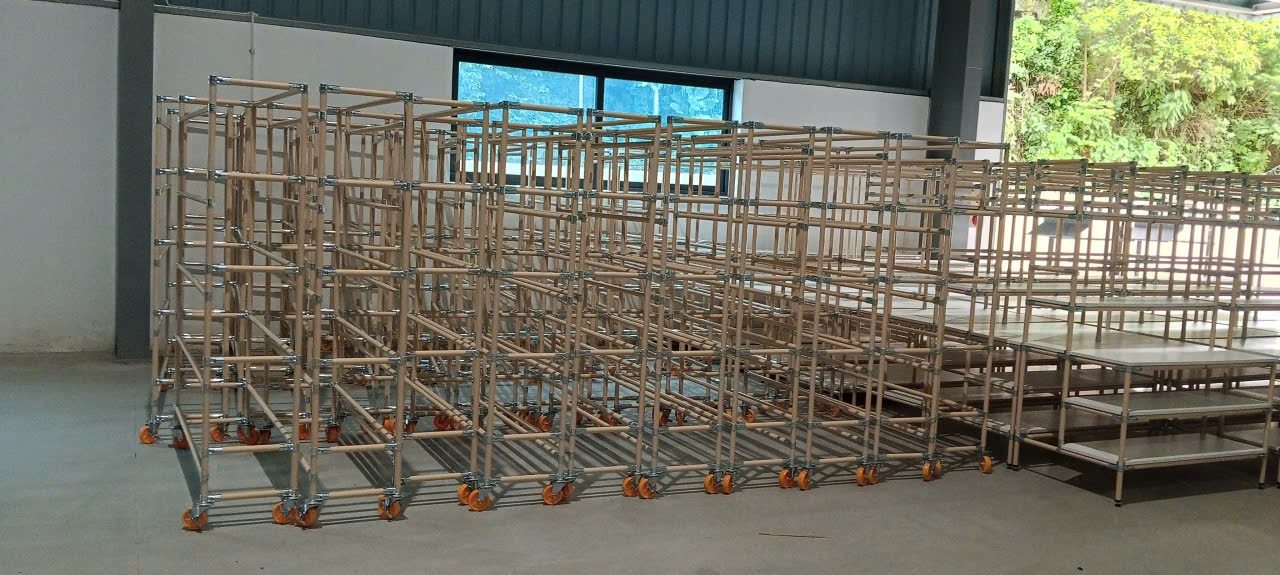
在越南成衣廠,自動裁布機後方建議使用3–4層平板推車,每台車只放一張裁單或一個裁床的裁片。PRIMEAG以精益管(覆塑鋼管)Φ28製作推車,每層承重100 kg,長度依裁剪區尺寸訂做,並搭配貼有尺碼標籤的配套待料架與分尺碼塑膠箱。
裁布機越快,裁床末端的裁片就堆得越高。工廠導入Gerber或Lectra後,瓶頸便從裁剪轉移到收料、打號與配套。自動裁布機後方若沒有裁片推車和有固定位置的暫存區,裁片在送到車縫線之前就會混碼、混床、起皺。
- 瓶頸:裁片堆在裁床末端等待打號。
- 推車:一車一裁單,平板層板,每層100 kg。
- 待料架:Φ28覆塑鋼管,每格一個尺碼並貼標籤。
- 動線:裁剪 → 打號 → 配套 → 車縫線,裁片不落地。
為什麼自動裁布機後需要裁片推車
機器連續出片,一個人收不完,裁片只好疊在裁床上或放到地上。結果M號混進L號、早班裁床混到午班裁床,薄布被壓皺,打號人員得一捆一捆翻找。
瓶頸就在機器後方幾公尺。解法是裁片一離開裁床就給它一個有編址的位置,一路保持到車縫線。
裁布機後方區域配置
依裁單或裁床配置推車
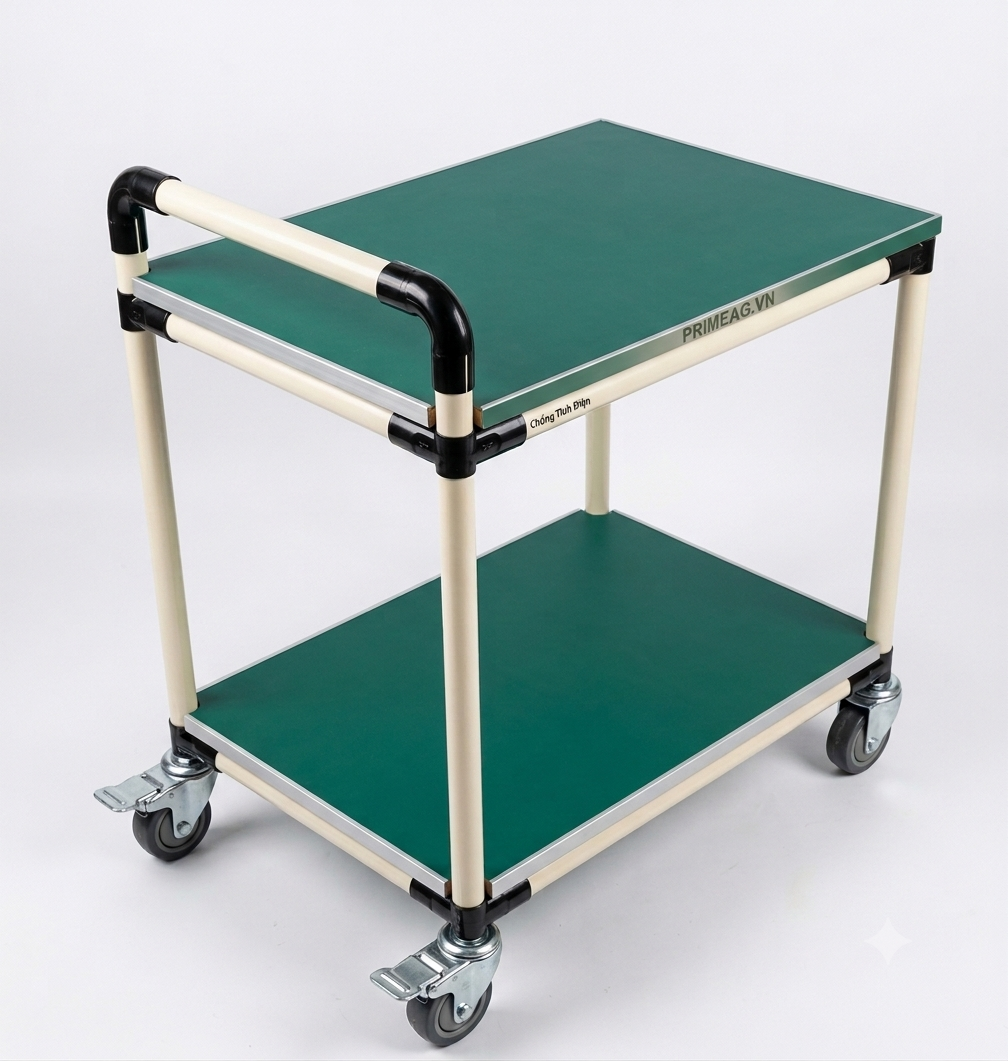
多層覆塑鋼管推車標準尺寸1500×600×1600 mm、3層;可改為2–5層、長度900–1800 mm。每層承重100 kg,放裁片綽綽有餘。
15–17 mm MDF層板加塑膠封邊,讓裁片保持平整。Φ75 PU輪,其中2輪附煞車;走道窄於1.2 m時選1400×600或900×600 mm規格。
規則:裁單卡夾在推把上,滿車推走、空車推進,不需要任何人重新分揀。
貼尺碼標籤的配套待料架
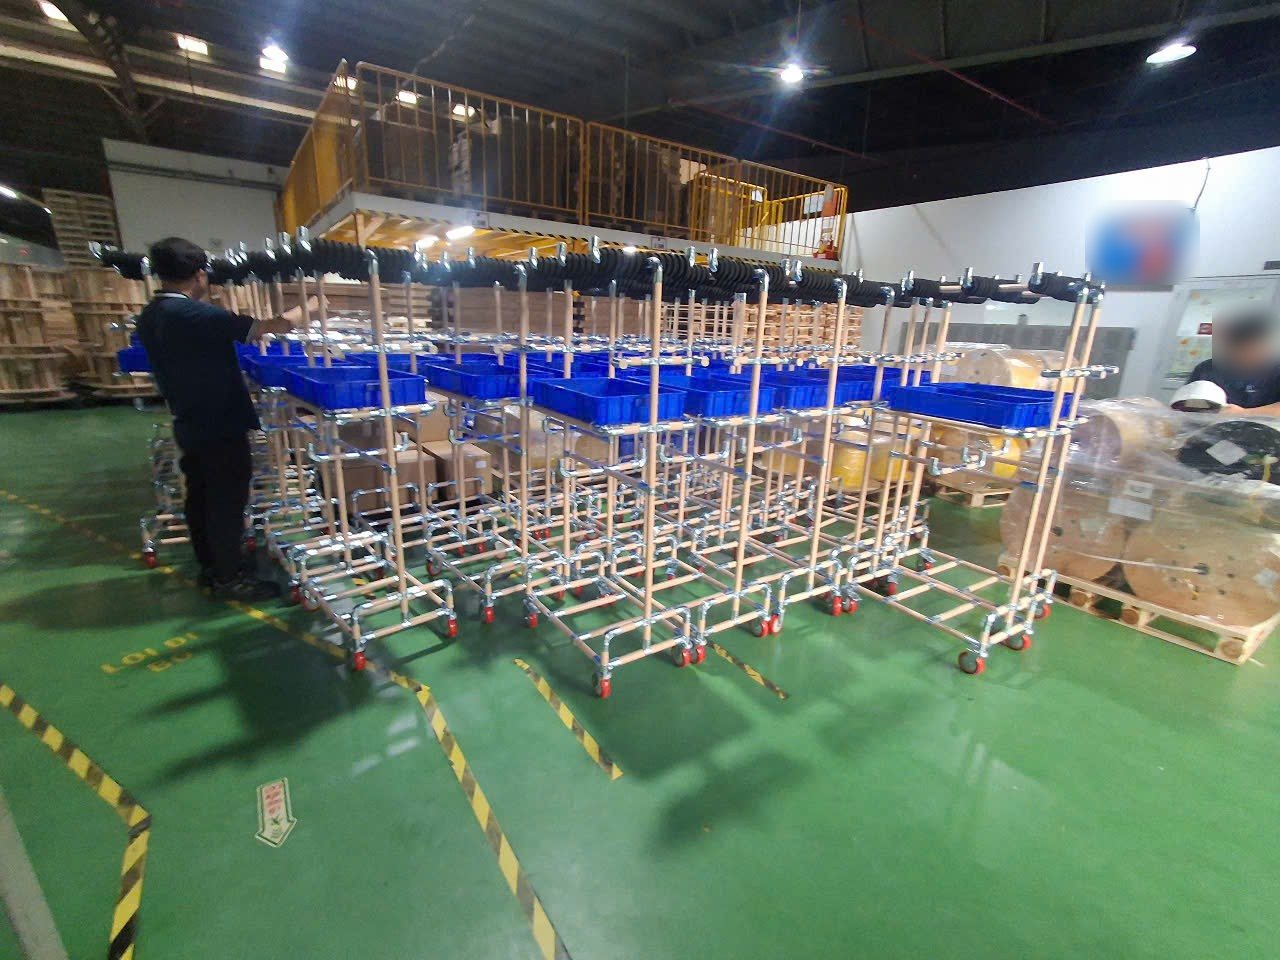
前後片、袖子、領子等裁片要等到齊才能配套。待料架以Φ28覆塑鋼管與金屬接頭組裝,每格一個尺碼,標籤貼在前方橫桿上。
工廠若自行組裝,PRIMEAG免費提供BOM與管材裁切清單。
小裁片用塑膠箱
口袋、門襟、領貼等小片容易從捆中掉落;請使用可插標籤卡的工業塑膠箱,尺寸610×420×100或610×420×250 mm,以隔板分尺碼,放在推車層板上。
打號與配套工作桌
Φ28覆塑鋼管工作桌桌面高750 mm,承重150 kg,長度600–1800 mm,調整腳±20 mm;帶電版本可加裝2盞LED燈,供打號作業使用。
從裁床到車縫線的動線
| 工序 | 設備 | 規則 |
|---|---|---|
| 裁布機出料口 | 3–4層推車 | 一車一裁單,裁單卡夾在推把 |
| 打號 | 附燈工作桌 | 打完號放回原本的層板 |
| 等待配套 | Φ28分格鋼管架 | 依尺碼分格,裁單標籤朝前 |
| 配套上線 | 推車、附標籤卡周轉箱 | 一車對一條車縫線,記錄套數 |
裁片上線之後,下一個瓶頸請參考成衣廠工序間堆積:WIP架與推車。布屑讓輪子越推越重:成衣廠推車因線頭、布屑纏繞輪軸而變得難推。
依裁剪區尺寸訂做推車
PRIMEAG於2025–2026年間為Can Giuoc一家美商FDI工廠製作了400台專用推車,依客戶提供的尺寸製作。
標準款5–7個工作天,新設計款10–15個工作天。框架保固3年,腳輪12個月。
從哪裡開始
- 統計每張裁單的平均捆數及最大裁片尺寸。
- 量測裁布機出料區及通往打號桌的走道。
- 依裁片捆的高度決定層數。
- 列出同時生產的尺碼,以規劃待料架分格。
- 將裁剪區平面圖寄給PRIMEAG繪製推車與料架。
透過推車與料架圖面需求頁寄送平面圖,PRIMEAG於30分鐘內報價。
常見問題
- 裁片推車做幾層比較好? — 一般為3–4層,層距比裁片捆略高一點,抽出時才不會把裁片拉皺。要改層數只需加管材和接頭。
- 放裁片的層板該用木板還是鋼網? — 用塑膠封邊的MDF板,柔軟的裁片能平放,也不會壓出網痕。鋼網較適合放箱子或硬質物品。
- 換款時配套待料架可以調整嗎? — 可以。Φ28鋼管框架以螺絲接頭組裝,用5 mm六角扳手鬆開螺栓即可移動支撐桿、增減格數。
更新:2026年10月30日 — PRIMEAG 技術團隊
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-30