
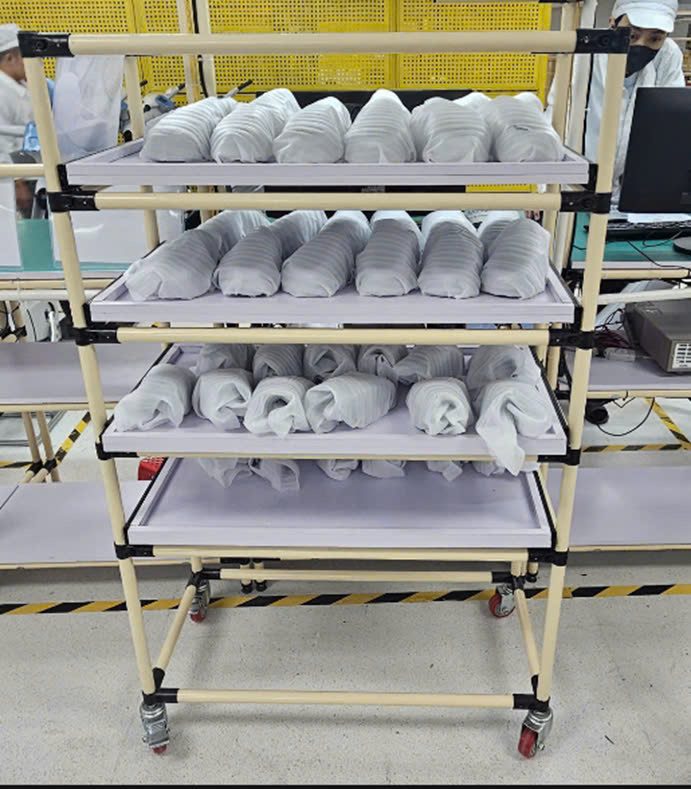
成衣廠工序間堆貨,通常是因為半成品沒有限量的存放位:綑包堆在桌面、地上,尺寸與顏色混在一起。PRIMEAG建議以格位數量固定的料架和依綑包周轉的推車來限制WIP,採用Φ28鋼管框架,換款時可在現場自行調整層高。
- 限制WIP:每道工序只設固定數量的格位;格位滿了,前工序就停下或去支援。
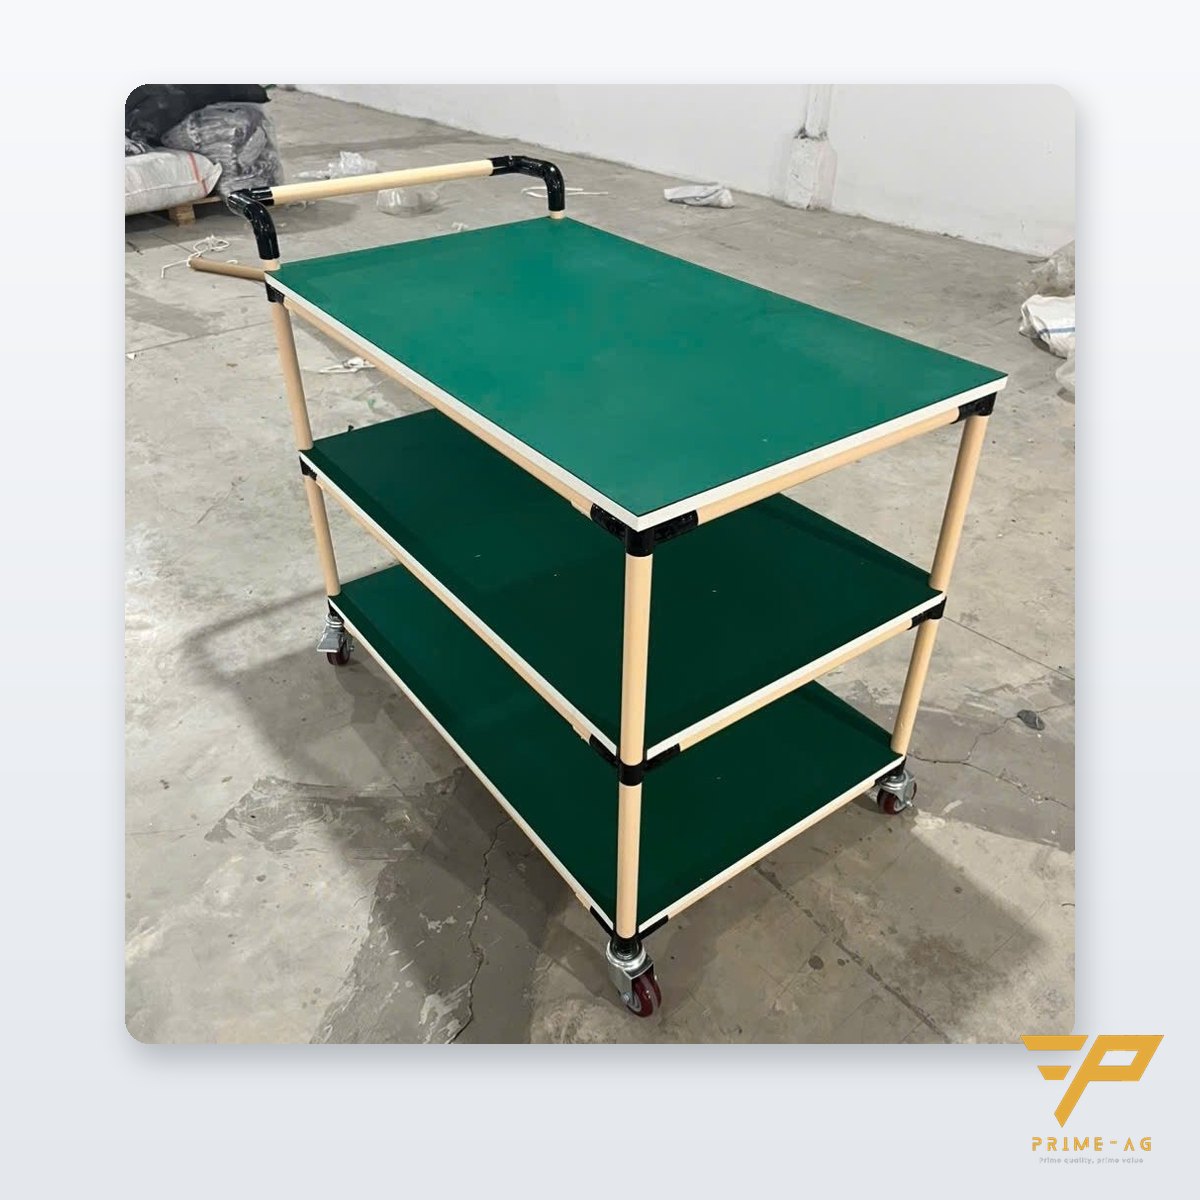
- 依綑包周轉:用多層鋼管推車運送附工單的綑包,不再用手抱。
- 車縫機之間走道窄:用720×430窄型推車。
- 一目瞭然:地板標線與依顏色區分的格位標籤,空格即表示可以補料。

車縫線WIP堆積的徵兆
- 綑包放在地上、椅子上、機台下。
- 客戶催貨時,組長得依尺寸、顏色到處找綑包。
- 前段工序滿載運轉,後段工序卻還在等工作。
- 等到線尾品管發現不良時,後面已經有上百件同樣的不良品。
WIP越多,一件產品走完整條線的時間越長,不良擴散範圍也越大。根本問題在方法:存放空間沒有上限,也就沒有停止訊號。
1. 以存放空間設定WIP上限
不要讓作業員隨意堆放,而是在每兩道工序之間放一個格位數固定的料架或推車,例如2–3綑。格位滿了代表後工序變慢:前工序停下、調人支援,或通知組長重新平衡產線。格位數應依節拍與綑包大小計算,產線穩定後再逐步減少。
覆塑鋼管料架框架以接頭組裝、不焊接,從上衣換成褲子或綑包尺寸改變時,可在現場用六角扳手直接調整層距。PRIMEAG提供零件讓客戶自行改裝、加層(現貨24–48小時送達,訂貨3–7個工作天):Φ28鋼管、接頭、調整腳。
2. 以推車依綑包周轉
一綑一綑用手抱既慢又容易掉工單。多層鋼管推車(1500×600×1600或1400×600×1550)可在裁剪、車縫、整燙包裝之間一次運送多綑同款貨。層板為15–17 mm MDF,表面平滑,不會勾紗。車縫機列間走道600–800 mm的地方,用重約18 kg、單手可推的720×430×1500小型推車。
3. 以標籤與地板標線做目視管理
每台推車、每個格位都貼上工序標籤;標籤顏色依款號或裁剪日期區分。用地板標線膠帶標出推車停放位。空格是補料訊號;超過格位數就是堆積訊號。
選料架還是推車
| 位置 | 建議使用 | 理由 |
|---|---|---|
| 相鄰兩台車縫機之間 | 機旁2–3格小料架 | WIP上限明確,不必走動 |
| 裁剪→車縫線 | 多層鋼管推車 | 一次運送多綑同款同尺寸貨 |
| 線內窄走道 | 窄型推車PT-7243 | 可通過600–800 mm走道 |
| 半成品倉、待裝箱成品 | 中型料架 | 200–500 kg/層 |
推車、料架製作期:標準款5–7個工作天;新設計10–15個工作天(含圖面確認)。框架保固3年,輪子12個月。
起步步驟
- 沿產線走一趟,清點每對工序之間的綑包數。
- 選出堆積最嚴重的1段,放置格位數固定的料架或推車。
- 明確規定:格位滿了怎麼做、由誰決定。
- 追蹤2週,產線運轉順暢後減少格位數,再擴大導入。
減少工作站走動與WIP的通用原則,請見精實工作站改善:減少走動、WIP與5S。
常見問題
兩道車縫工序之間應放多少綑? 依節拍與綑包大小計算;通常從2–3綑開始,產線運轉順暢後逐步減少。關鍵是格位數固定,格位滿時才有停止訊號。
換款時鋼管推車能調整層距嗎? 可以。覆塑Φ28鋼管框架以金屬接頭組裝、不焊接;用六角扳手鬆開螺栓,即可在現場直接移層、加層或加擋桿。
訂購WIP推車、料架需要多久? 標準款5–7個工作天;新設計10–15個工作天,含圖面確認。框架保固3年,輪子12個月。
更新:2026年10月14日 — PRIMEAG 技術團隊
更新日期:2026-10-19