
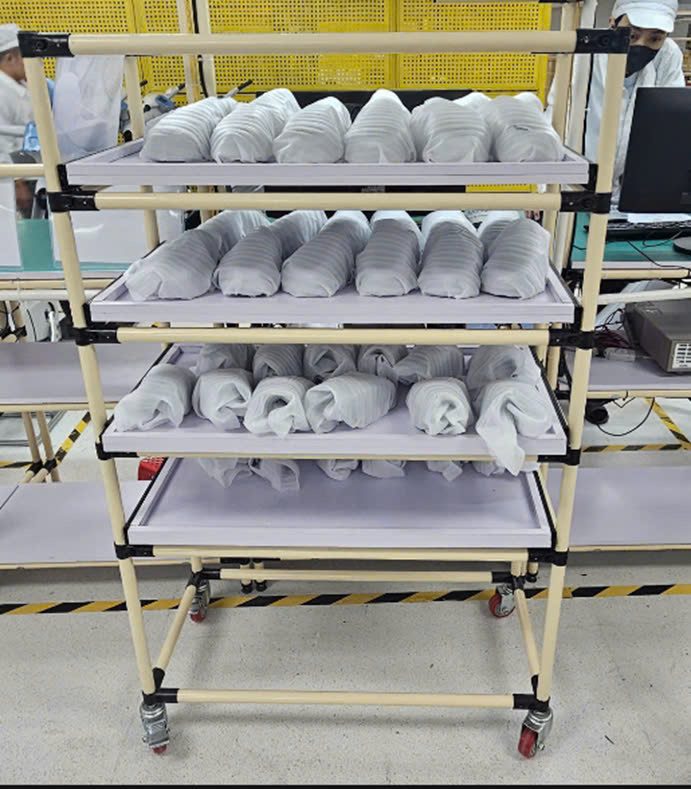
봉제 공장에서 공정 간 적체는 대개 반제품을 둘 공간에 한도가 없어서 생깁니다. 번들이 작업대와 바닥에 쌓이고 사이즈와 색상이 섞입니다. PRIMEAG는 칸 수가 고정된 랙과 번들 대차(카트)로 WIP를 제한할 것을 제안합니다. Φ28 강관 프레임이라 품번이 바뀌면 현장에서 단 간격을 직접 조정할 수 있습니다.
- WIP 제한: 공정마다 정해진 수의 칸만 둡니다. 칸이 다 차면 앞 공정은 멈추거나 지원에 나섭니다.
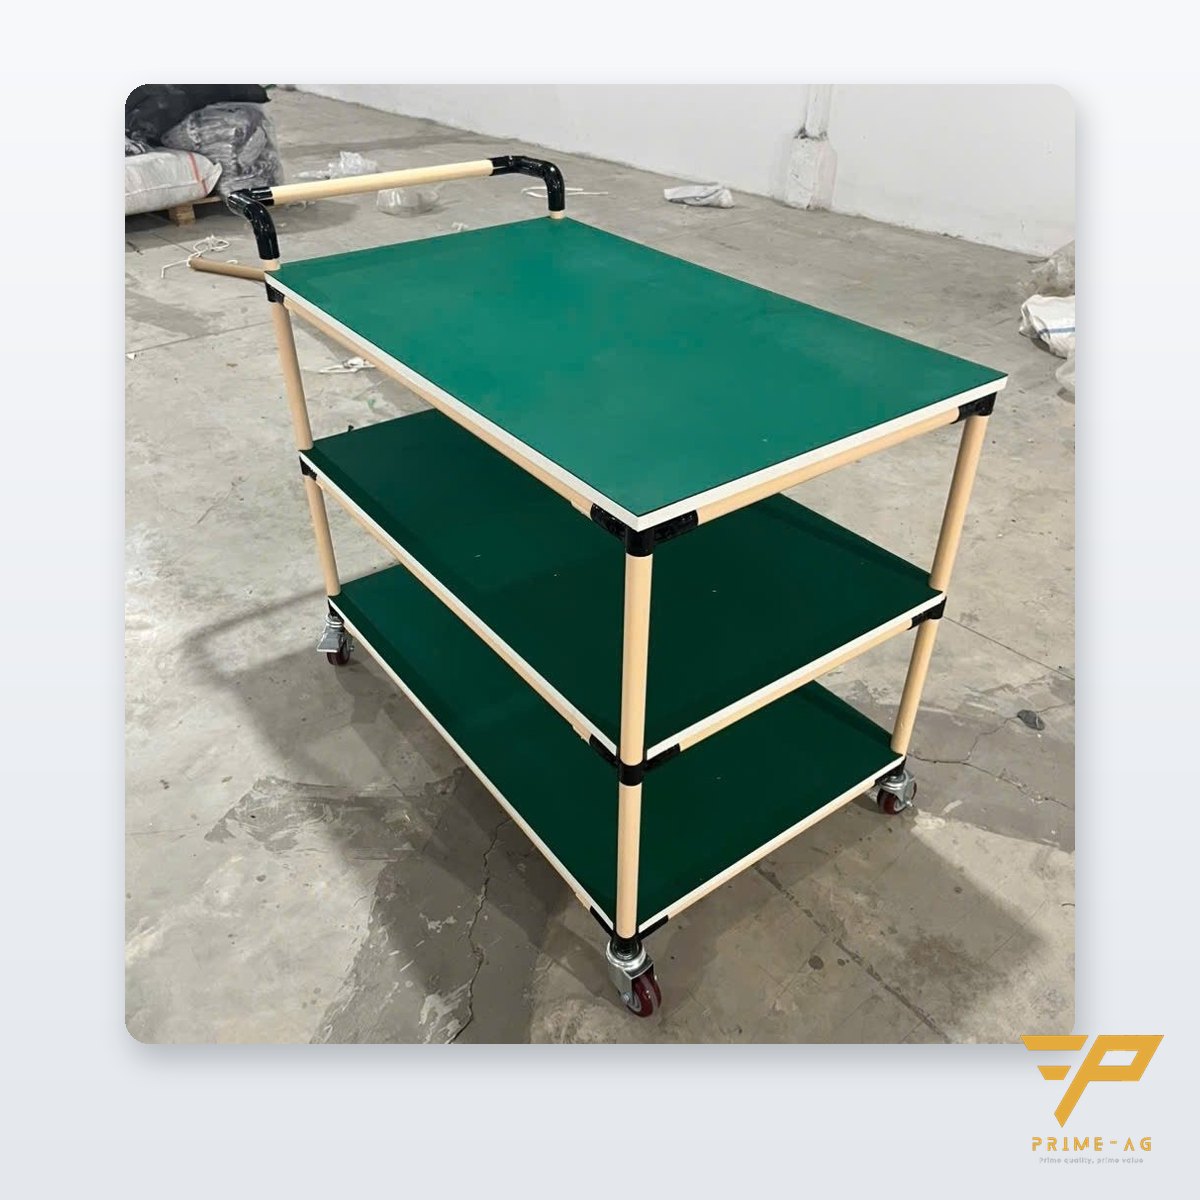
- 번들 단위 이동: 다단 강관 대차로 작업지시표가 붙은 번들을 운반하고 손으로 안고 다니지 않습니다.
- 재봉기 사이 좁은 통로: 720×430 협폭 대차.
- 한눈에 파악: 바닥 라인과 색상별 칸 라벨. 빈 칸은 다음 번들을 공급해도 된다는 뜻입니다.

봉제 라인에 WIP가 쌓이고 있다는 신호
- 번들이 바닥, 의자 위, 재봉기 밑에 놓여 있습니다.
- 고객이 독촉하면 반장이 사이즈와 색상별로 번들을 찾으러 다닙니다.
- 앞 공정은 최대로 돌아가는데 마지막 공정은 여전히 일을 기다립니다.
- 라인 끝 QC에서 불량을 발견했을 때는 이미 같은 불량품이 수백 장 뒤따르고 있습니다.
WIP가 많을수록 제품 하나가 라인을 통과하는 시간이 길어지고 불량도 넓게 퍼집니다. 핵심 문제는 방법입니다. 보관 공간에 한도가 없으니 멈춤 신호도 없습니다.
1. 보관 공간으로 WIP 한도 설정
작업자가 알아서 쌓게 두지 말고, 두 공정 사이마다 칸 수가 고정된 랙이나 대차를 둡니다(예: 2–3 번들). 칸이 차면 뒤 공정이 느려지고 있다는 뜻입니다. 앞 공정은 멈추거나, 인원을 지원으로 돌리거나, 반장에게 알려 라인 밸런스를 조정합니다. 칸 수는 라인 택트와 번들 크기로 산정하고 라인이 안정되면 점차 줄입니다.
PE 코팅 강관 랙 프레임은 용접 없이 조인트로 조립하므로, 상의에서 하의로 바꾸거나 번들 크기가 바뀔 때 현장에서 육각렌치로 단 간격을 바꿀 수 있습니다. PRIMEAG는 직접 개조하거나 단을 추가할 수 있도록 부품을 공급합니다(재고품 24–48시간, 주문품 3–7영업일 납품): Φ28 파이프, 조인트, 조절 발.
2. 대차로 번들 단위 이동
번들을 하나씩 안고 옮기면 느리고 작업지시표도 쉽게 떨어집니다. 다단 강관 대차(1500×600×1600 또는 1400×600×1550)는 재단, 봉제, 완성 공정 사이에서 같은 품번의 번들을 여러 개 운반합니다. 15–17 mm MDF 상판은 매끄러워 원단 올이 걸리지 않습니다. 통로가 600–800 mm인 재봉기 열 사이에서는 무게 약 18 kg으로 한 손으로 밀 수 있는 720×430×1500 소형 대차를 사용합니다.
3. 라벨과 바닥 라인으로 시각 관리
대차와 칸마다 공정 라벨을 붙이고, 라벨 색상은 품번 또는 재단일 기준으로 정합니다. 대차 주차 위치는 바닥 라인 테이프로 표시합니다. 빈 칸은 추가 공급 신호이고, 칸 수를 넘으면 적체 신호입니다.
랙과 대차 선택
| 위치 | 권장 | 이유 |
|---|---|---|
| 인접한 두 재봉기 사이 | 재봉기 옆 2–3칸 소형 랙 | WIP 한도가 명확하고 이동이 필요 없음 |
| 재단 → 봉제 라인 | 다단 강관 대차 | 같은 품번, 같은 사이즈 번들을 여러 개 운반 |
| 라인 내 좁은 통로 | 협폭 대차 PT-7243 | 600–800 mm 통로 통과 |
| 반제품 창고, 포장 대기 완제품 | 중량 랙 | 200–500 kg/단 |
대차, 랙 제작 기간: 표준 모델 5–7영업일, 신규 설계 10–15영업일(도면 승인 포함). 프레임 보증 3년, 캐스터 12개월.
시작 단계
- 라인을 따라 걸으며 공정 쌍마다 놓인 번들 수를 셉니다.
- 적체가 가장 심한 1구간을 골라 칸 수가 고정된 랙이나 대차를 둡니다.
- 칸이 차면 무엇을 하고 누가 결정하는지 명확히 정합니다.
- 2주간 모니터링하고 라인이 고르게 돌면 칸 수를 줄인 뒤 확대 적용합니다.
작업장에서 이동과 WIP를 줄이는 일반 원칙은 린 작업장 개선: 이동, WIP 감소와 5S를 참고하십시오.
자주 묻는 질문
두 봉제 공정 사이에 번들을 몇 개 두어야 합니까? 라인 택트와 번들 크기로 산정합니다. 보통 2–3 번들로 시작해 라인이 고르게 돌면 점차 줄입니다. 중요한 것은 칸 수를 고정해 칸이 차면 멈춤 신호가 생기게 하는 것입니다.
품번이 바뀌면 강관 대차의 단 간격을 바꿀 수 있습니까? 가능합니다. PE 코팅 Φ28 강관 프레임은 용접 없이 금속 조인트로 조립되어, 육각렌치로 볼트를 풀어 현장에서 바로 단을 옮기거나 단 또는 가드 바를 추가할 수 있습니다.
WIP 대차와 랙 주문에는 얼마나 걸립니까? 표준 모델 5–7영업일, 신규 설계는 도면 승인을 포함해 10–15영업일입니다. 프레임 보증 3년, 캐스터 12개월입니다.
업데이트: 2026년 10월 14일 — PRIMEAG 기술팀
월–토 8:00–17:00 (GMT+7) · 전화/Zalo: +84 906 108 292 · Email: info@primeag.vn
편한 방법으로 문의하세요: 무료 기술 상담 · 도면·레이아웃 보내기 · 30분 내 견적 받기
작성: PRIMEAG 기술팀
업데이트: 2026.10.19