Ùn hàng giữa công đoạn ngành may: kệ WIP và xe đẩy theo chuyền để bán thành phẩm chảy đều
Ùn hàng giữa công đoạn trong xưởng may thường do bán thành phẩm không có chỗ chứa giới hạn: bó hàng chất trên bàn, dưới sàn, lẫn size và màu. PRIMEAG đề xuất giới hạn WIP bằng kệ có số ô cố định và xe đẩy theo bó, khung ống thép Φ28 tự chỉnh tầng khi đổi mã hàng.
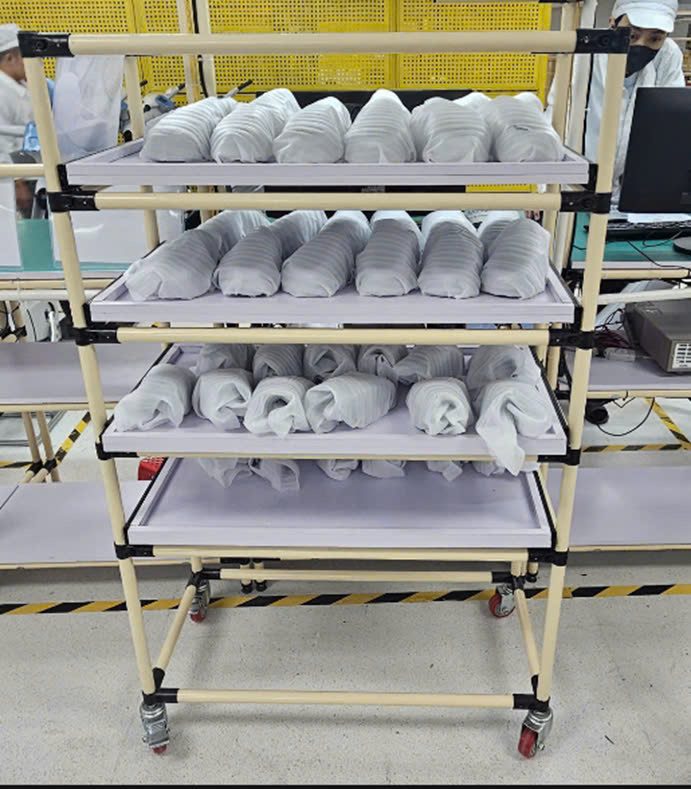
- Giới hạn WIP: mỗi công đoạn chỉ có một số ô chứa cố định; hết ô thì công đoạn trước dừng hoặc hỗ trợ.
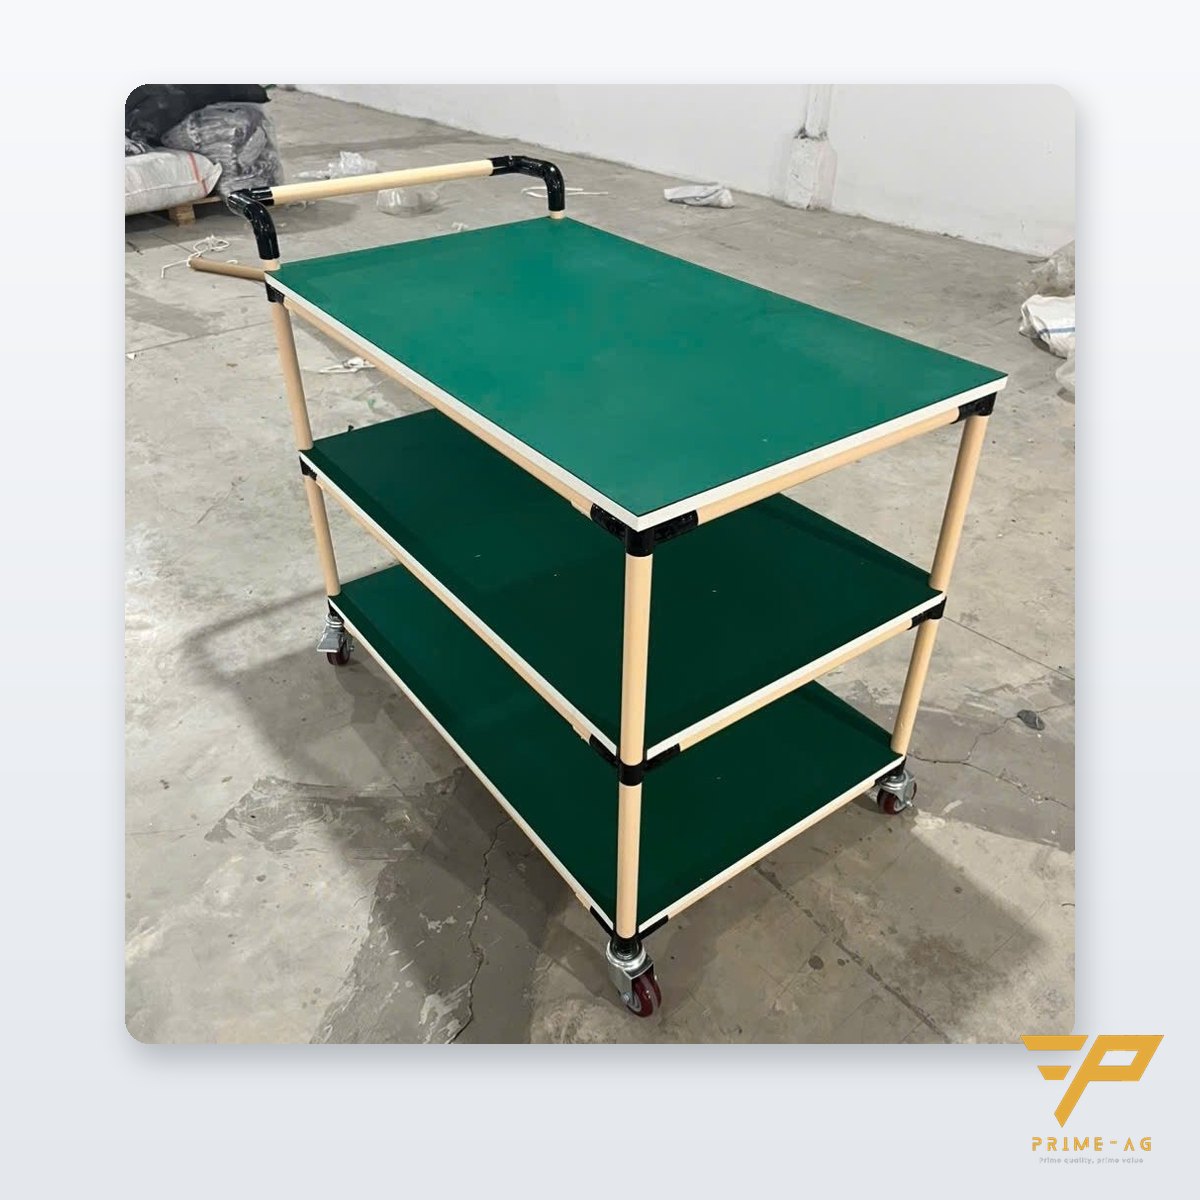
- Di chuyển theo bó: xe đẩy ống thép nhiều tầng chở bó hàng có phiếu, không ôm tay.
- Lối đi hẹp giữa máy may: xe đẩy khổ hẹp 720×430.
- Nhìn là biết: vạch sàn và nhãn ô theo màu, ô trống nghĩa là được cấp tiếp.


Dấu hiệu chuyền may đang ùn WIP
- Bó hàng nằm trên sàn, trên ghế, dưới chân máy.
- Tổ trưởng phải đi tìm bó theo size, màu khi khách hối.
- Công đoạn đầu chạy hết năng suất, công đoạn cuối vẫn chờ việc.
- Lỗi phát hiện ở QC cuối chuyền thì đã có hàng trăm sản phẩm cùng lỗi phía sau.
Lượng WIP càng lớn, thời gian một sản phẩm đi hết chuyền càng dài và lỗi lan càng rộng. Vấn đề chính là phương pháp: không có giới hạn chỗ chứa nên không có tín hiệu dừng.
1. Đặt giới hạn WIP bằng chỗ chứa
Thay vì để công nhân tự xếp, cho mỗi điểm giữa hai công đoạn một kệ hoặc xe với số ô cố định, ví dụ 2–3 bó. Ô đầy nghĩa là công đoạn sau đang chậm: công đoạn trước dừng, chuyển người hỗ trợ hoặc báo tổ trưởng cân chuyền. Số ô nên tính từ nhịp chuyền và cỡ bó, rồi giảm dần khi chuyền ổn định.
Kệ khung ống thép bọc nhựa ghép bằng khớp nối, không hàn, nên đổi khoảng tầng ngay tại xưởng bằng lục giác khi đổi từ áo sang quần hay đổi cỡ bó. PRIMEAG cung cấp linh kiện để tự sửa, thêm tầng (hàng có sẵn giao 24–48 giờ, hàng đặt 3–7 ngày làm việc): ống Φ28, khớp nối, chân tăng chỉnh.
2. Di chuyển theo bó bằng xe đẩy
Ôm tay từng bó vừa chậm vừa dễ rơi phiếu. Xe đẩy hàng ống thép nhiều tầng (1500×600×1600 hoặc 1400×600×1550) chở nhiều bó cùng mã giữa tổ cắt, may và hoàn thiện. Mặt tầng ván MDF 15–17 mm nhẵn, không móc sợi vải. Giữa các hàng máy may có lối đi 600–800 mm, dùng xe đẩy hàng nhỏ 720×430×1500 nặng khoảng 18 kg, một tay đẩy được.
3. Nhãn và vạch sàn để quản lý bằng mắt
Mỗi xe, mỗi ô có nhãn công đoạn; màu nhãn theo mã hàng hoặc theo ngày cắt. Kẻ vạch chỗ đỗ xe bằng băng keo dán sàn lằn ranh. Ô trống là tín hiệu được cấp thêm; quá số ô là tín hiệu ùn.
Chọn kệ hay xe đẩy
| Vị trí | Nên dùng | Lý do |
|---|---|---|
| Giữa hai máy may liền nhau | Kệ nhỏ 2–3 ô cạnh máy | Giới hạn WIP rõ, không phải đi lại |
| Từ tổ cắt sang chuyền may | xe đẩy ống thép nhiều tầng | Chở nhiều bó cùng mã, cùng size |
| Lối đi hẹp trong chuyền | xe đẩy khổ hẹp PT-7243 | Đi lọt lối 600–800 mm |
| Kho bán thành phẩm, thành phẩm chờ đóng thùng | kệ trung tải | 200–500 kg/tầng |
Thời gian sản xuất xe đẩy, kệ: mẫu chuẩn 5–7 ngày làm việc; mẫu thiết kế mới 10–15 ngày làm việc (gồm duyệt bản vẽ). Bảo hành khung 3 năm, bánh xe 12 tháng.
Bước bắt đầu
- Đi dọc chuyền, đếm số bó đang nằm giữa từng cặp công đoạn.
- Chọn 1 đoạn ùn nhiều nhất, đặt kệ hoặc xe có số ô cố định.
- Quy định rõ: ô đầy thì làm gì, ai quyết định.
- Theo dõi 2 tuần, giảm số ô khi chuyền chạy đều rồi nhân rộng.
Nguyên tắc chung về giảm đi lại và WIP tại trạm: xem cải tiến trạm làm việc lean, giảm đi lại, WIP và 5S.
Câu hỏi thường gặp
Nên để bao nhiêu bó hàng giữa hai công đoạn may? Tính từ nhịp chuyền và cỡ bó; thường bắt đầu với 2–3 bó rồi giảm dần khi chuyền chạy đều. Quan trọng là số ô chứa cố định để có tín hiệu dừng khi ô đầy.
Xe đẩy ống thép có đổi được khoảng tầng khi đổi mã hàng không? Được. Khung ống thép Φ28 bọc nhựa ghép bằng khớp nối kim loại, không hàn; nới bulông bằng lục giác để dời tầng, thêm tầng hoặc thêm thanh chắn ngay tại xưởng.
Đặt xe đẩy, kệ WIP mất bao lâu? Mẫu chuẩn 5–7 ngày làm việc; mẫu thiết kế mới 10–15 ngày làm việc gồm duyệt bản vẽ. Bảo hành khung 3 năm, bánh xe 12 tháng.
Cập nhật: 14/10/2026 — Đội kỹ thuật PRIMEAG
Thứ 2 – Thứ 7, 8:00–17:00 · Điện thoại/Zalo: 0906 108 292 · Email: info@primeag.vn
Bắt đầu từ mức phù hợp: Tư vấn miễn phí · Gửi bản vẽ, mặt bằng · Nhận báo giá trong 30 phút
Biên soạn: Đội kỹ thuật PRIMEAG
Bài liên quan
Công nhân đứng làm cả ca: thảm chống mỏi, ghế và chiều cao bàn để giảm mỏi, giảm lỗi
Đứng lâu trên sàn cứng gây mỏi và tăng lỗi thao tác giữa ca. Cách chọn thảm chống mỏi 14 hay 20 mm, bản ESD, ghế đôn hay ghế có tựa, và chiều cao bàn theo kiểu việc – theo khuyến nghị CCOHS.
Hơi keo dán độc hại trong xưởng giày: mặt nạ phòng độc, găng tay và thông gió tại vị trí quét keo
Keo và dung môi dán đế giày bay hơi liên tục ở bàn quét keo. Thứ tự kiểm soát: giảm nguồn, hút cục bộ, rồi mặt nạ phin lọc hơi hữu cơ, găng chịu dung môi và kính.
Siết vít sai lực: kiểm tra tua vít điện bằng máy đo lực siết Kilews KTM-15, KTM-150
Vì sao vít bị siết thiếu hoặc quá lực, mối ghép cứng và mềm khác nhau thế nào, quy trình kiểm tra lực siết đầu ca, và chọn máy đo Kilews KTM-15 (0,015–1,5 N·m) hay KTM-150 (0,15–15 N·m).
Đo điện trở nghiệm thu vật tư chống tĩnh điện: 3 phép đo, dải đạt theo ANSI/ESD S20.20 và cách ghi biên bản cho audit
Phân biệt dẫn điện – tiêu tán – cách điện; 3 phép đo (bề mặt, điểm–đất, người–giày–sàn), máy cần có, dải đạt cho bàn, sàn, giày, quần áo, găng, thùng, túi, ghế, quạt ion; quy trình nghiệm thu 15 phút và mẹo qua audit.
Lẫn linh kiện trên chuyền lắp ráp: khay chia ngăn, nhãn và cách bố trí để không lấy nhầm
Vì sao linh kiện bị lẫn trên chuyền và 4 cách xử lý: mỗi mã một ô chứa, nhãn đọc được từ chỗ ngồi, tách mã dễ nhầm, khay JEDEC cho IC – kèm bảng chọn khay ESD hay hộp danpla.
Tai nạn tay ở xưởng cơ khí: chọn găng chống cắt theo EN 388 cho từng công đoạn
Vết cắt tay ở xưởng cơ khí phần lớn do cầm tôn, phôi có cạnh sắc bằng găng không có cấp chống cắt. Bài này giải thích ký hiệu EN 388, mức chống cắt A–F và cách chọn găng theo công đoạn.